01
Plechy, rámy a skříně
Tenký plech a plech, který je třeba řezat, ohýbat, svařovat a sestavit do jednoho dílu. Správná volba pro prototypy, kusovou výrobu a malé až střední série.
Kovovýroba · Svařování · CNC obrábění · Lisování
Balford vyrábí kovové díly podle výkresu pro český průmysl — od jednotlivých prototypů po opakovanou sériovou výrobu. Laserové řezání, ohýbání, svařování, lisování, hluboké tažení a CNC obrábění probíhají v jedné dílně a hodnocení DFM přijde ještě před rozhodnutím o nástroji.
Výrobní cestu určuje geometrie — ne to, co bychom nejraději prodali. Tři níže uvedené cesty pokrývají většinu poptávek a každá má vlastní nákladové faktory.
01
Tenký plech a plech, který je třeba řezat, ohýbat, svařovat a sestavit do jednoho dílu. Správná volba pro prototypy, kusovou výrobu a malé až střední série.
02
Podložky, shimy, zajišťovací plechy, konektory a malé součásti s více operacemi v jednom nástroji. Správná volba, když je roční objem známý a opakovatelný.
03
Díly, které potřebují hloubku, řízenou tloušťku stěny a bezešvý tvar — bez svaru na těle dílu. Správná volba, když technologii určuje geometrie.
Když jsou řezání, tváření, svařování, obrábění a povrchová úprava v jednom výrobním plánu, rozhraní mezi operacemi řídíme na jednom místě — místo vyjednávání mezi dodavateli.
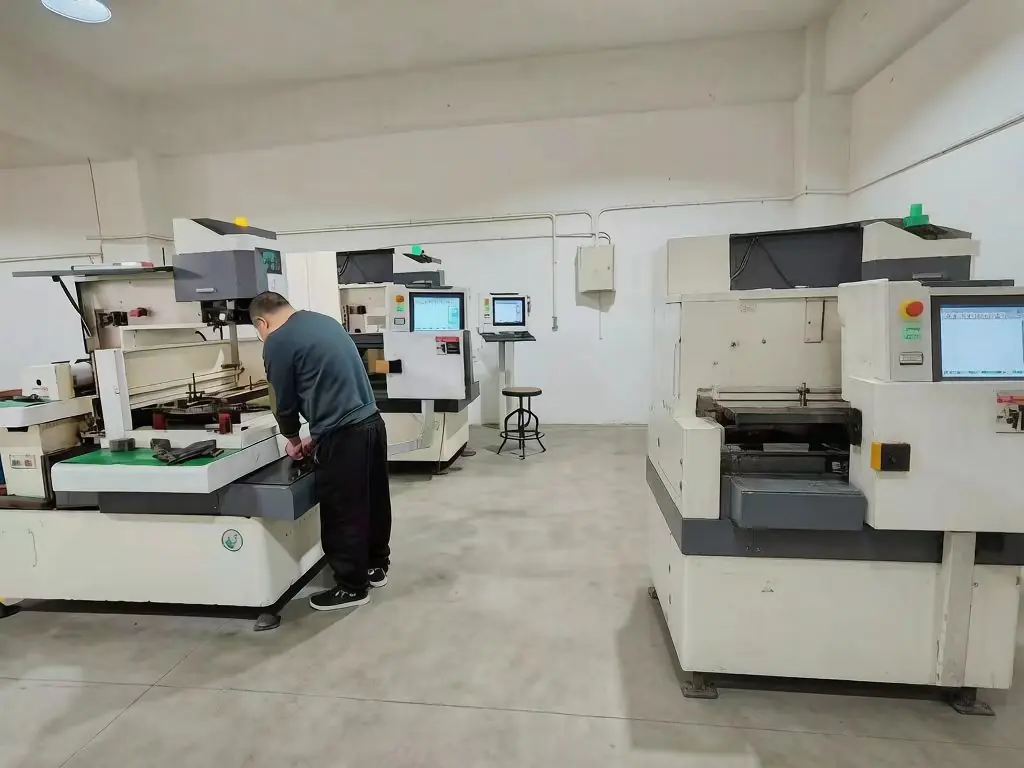
CNC soustružení, frézování a drátové řezání pro těsné plochy, závity a funkční rozhraní po tváření. Pomalé drátové řezání a tepelné zpracování zajišťují kvalifikovaní subdodavatelé.
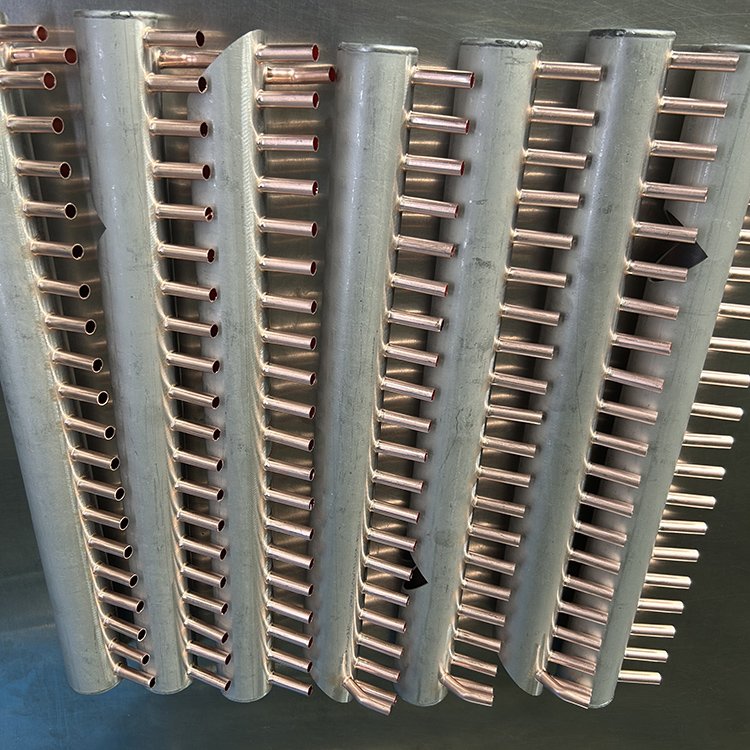
TIG, MIG a bodové svařování v naplánovaném pořadí, aby díl držel tvar. Vkládání nýtovacích matic a svorníků a dodávka hotově smontovaných podskupin.
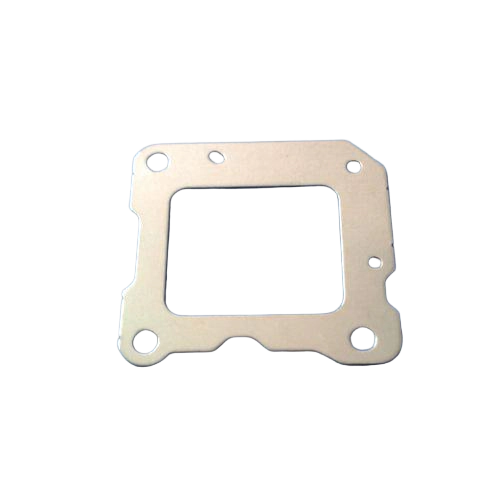
Fine blanking a lisování pro díly, u kterých je rozhodující poloha, kvalita hrany a opakovatelnost. Kontrolu sestavujeme podle výkresu už od prvního kusu.
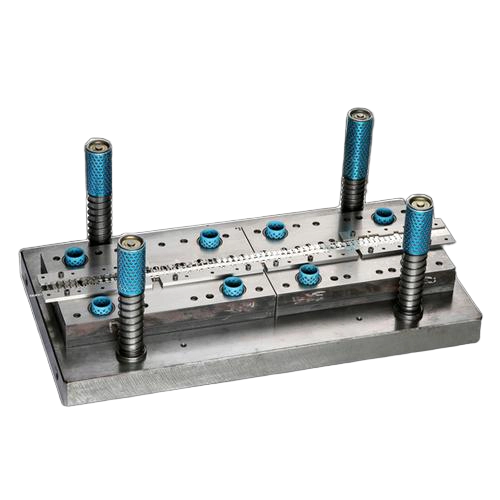
Posuv pásu několika stanicemi: vystřižení, děrování, ohýbání, tváření a tažení v jednom nástroji. Závitování přímo v nástroji, kde se to hodí.
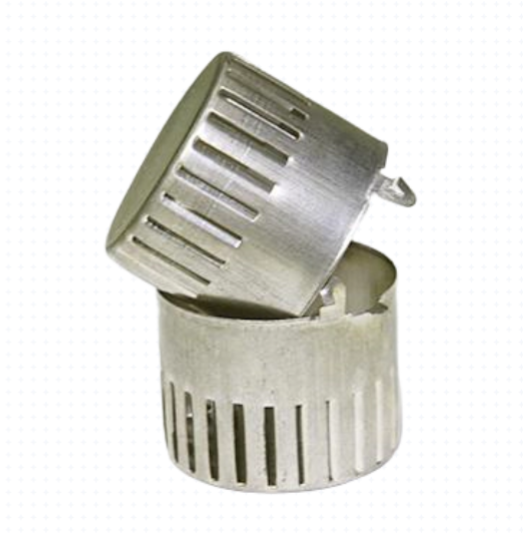
Vícestupňové hluboké tažení, redrawing a ironing s mezioperačním žíháním, když to poměr tažení vyžaduje. Max. průměr tažení Ø250 mm.
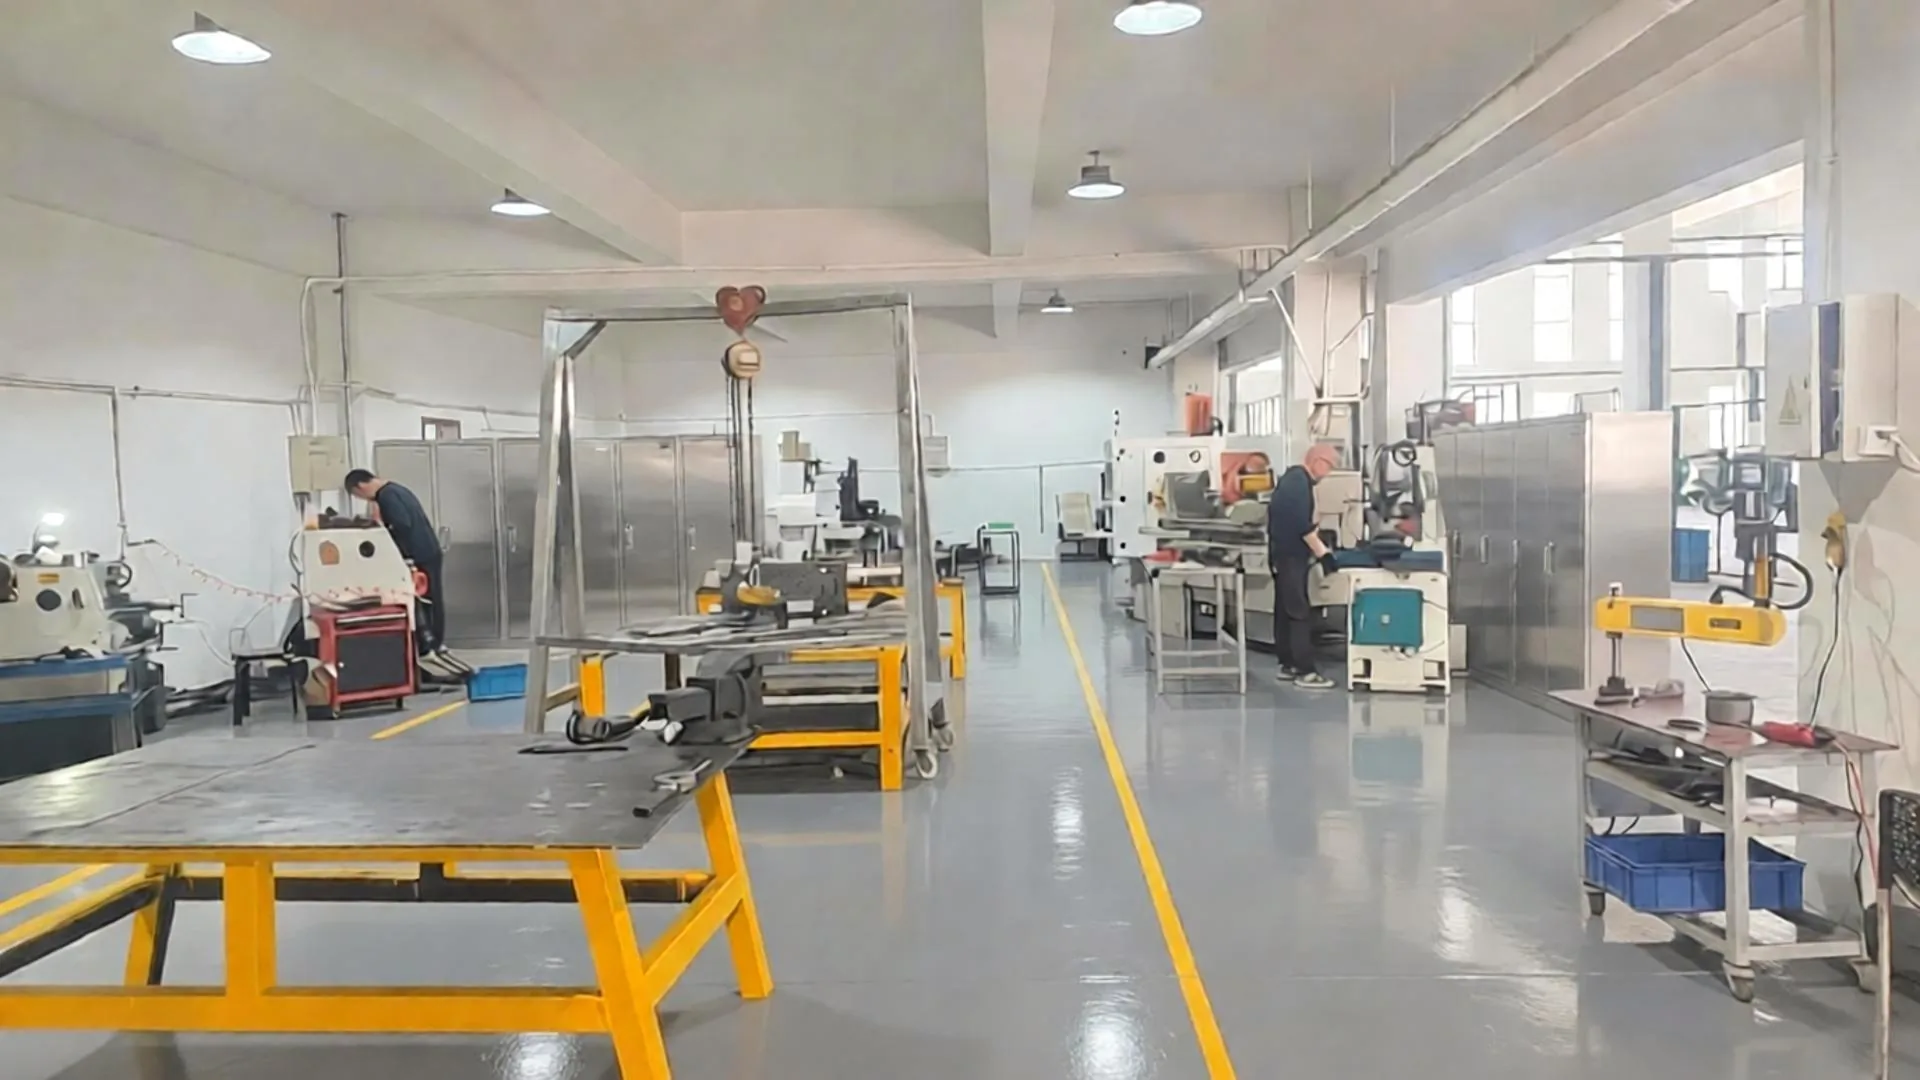
Laser pro obrysy, výřezy a otvory bez nákladů na nástroj. CNC děrování a stříhání pro opakované díly a ohýbání na CNC ohraňovacím lisu s korekcí úhlu.
Kovovýroba je nejžádanější kovozpracující obor v Česku a pokrývá všechno od jednoduchých držáků po hotově svařované rámy a skříně. U nás práce začíná výkresem: materiál, tvar polotovaru, pořadí ohýbání, sled svarů a přípravek plánujeme společně, protože právě tam se rozhoduje o rozměrech — ne dodatečně.
Pro prototypy a kusovou výrobu řežeme laserem bez nástroje. Když se profil opakuje, přecházíme na CNC děrování, protože dává nižší cenu za kus a rovnoměrnější hranu.
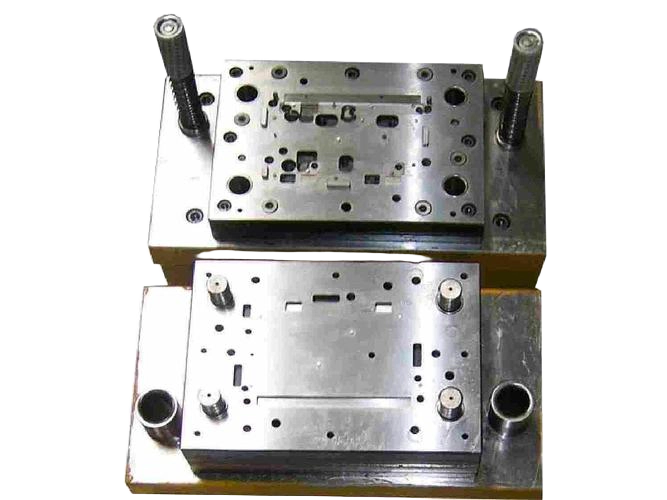
Lisování používáme, když je třeba plochý díl vyrobit mnohokrát se stejným výsledkem. Přesné lisování a fine blanking pokrývají funkčně kritické detaily, u kterých o funkci rozhoduje poloha a kvalita hrany.
Hluboké tažení tvaruje plochý polotovar na kelímek, pouzdro nebo těleso bez švu na stěně. Odpadá potřeba svařovat uzavřený tvar a vzniká cesta, na které lze stěnu kontrolovat po celé výšce.
| Typ nástroje | Hodí se nejlépe, když |
|---|---|
| Postupový nástroj | Díl má více funkcí a opakovaný roční objem z pásu. |
| Sdružený nástroj | Několik řezných operací v jednom zdvihu lisu — typicky ploché díly. |
| Předávací nástroj | Geometrie nebo hloubka tváření činí posuv pásu nepraktickým. |
| Jednoduchá operace | Jednodušší geometrie, nižší náklady na nástroj nebo požadavky projektu. |
Volbu materiálu potvrzujeme podle použití, ne jen podle ceny. V nabídce je uvedeno, který materiál použijeme a jaký certifikát k němu patří.
Typy 304 a 316L pro korozivzdorné panely, držáky a tělesa.
Konstrukční díly, rámy a držáky, kde rozhoduje pevnost a cena.
Plechy a profily, které musí vydržet počasí a venkovní montáž.
Lehká tělesa, víka a kryty s řízenou tloušťkou stěny.
Trubky, fitinky, těla ventilů a cívkové sestavy, kde je požadavkem vodivost a pájení.
Pružinová ocel a specifikované slitiny, když to výkres vyžaduje.
Kontrola je definována na potvrzeném výkresu, eviduje se po dávkách a uchovává. Každý nový díl začíná first article inspection před uvolněním série.
| Systém kvality | ISO 9001:2015 |
|---|---|
| Automobilová kontrola | Procesní kontrola podle požadavků IATF 16949 — nejde o certifikát IATF 16949 |
| První kus | FAI proti potvrzenému výkresu před sériovou výrobou |
| Dokumentace | Balíčky v rozsahu PPAP v dohodnuté úrovni; IMDS na vyžádání |
| Sledovatelnost materiálu | Materiálový certifikát pro každou tavbu |
| Měřicí laboratoř | CMM, optické a profilové měření, kruhovitost a souosost, tloušťka stěny, drsnost a zkouška těsnosti |
Balford sídlí v Zhuji v provincii Zhejiang, přibližně 150 km od přístavů Ningbo a Shanghai. Čísla níže popisují dílnu, u které objednáváte.
| Výrobní plocha | 12 000 m² v Zhuji, Zhejiang, Čína |
|---|---|
| Stroje a nástroje | 500+ strojů a nástrojů, vlastní nástrojárna |
| Kapacita lisů | Mechanické a hydraulické lisy od 25 t do 350 t |
| Max. průměr tažení | Ø250 mm |
| Vyrobené nástroje | 4 000+ jednostupňových tažných nástrojů od roku 2000 |
| Roční objem | Přibližně 50 milionů dílů ročně |
| Zaměstnanci | 120+ v engineeringu a výrobě |
| Logistika | Přibližně 150 km k přístavům Ningbo a Shanghai — dodání FOB |
| Typická dodací lhůta | Nástroj 15–30 dnů, první výrobní objednávka obvykle 3–5 týdnů |
Od výkresu k sérii v pěti krocích. Hodnocení DFM přichází brzy, protože právě tam lze ještě ovlivnit náklady na nástroj a dodací lhůtu.
1
Pošlete 2D výkres nebo 3D model (STEP/IGES), materiál, roční objem a kritické tolerance. Engineering projde volbu materiálu, tvar polotovaru a toleranční řetězec, než rozhodneme o nástroji.
2
Hodnocení DFM přichází s nabídkou, ne po prvním kusu. Řekneme, který materiál použijeme a jaký certifikát k němu patří.
3
Lisovací a tažné nástroje i navazující operace navrhujeme a vyrábíme ve vlastní nástrojárně, takže změna tvaru nečeká na třetí stranu.
4
Každý nový díl začíná first article inspection proti potvrzenému výkresu. Balíčky v rozsahu PPAP sestavujeme v úrovni dohodnuté se zákazníkem.
5
Průběžnou kontrolu evidujeme a uchováváme po dávkách. Díly balíme podle dohodnutého plánu a odesíláme FOB z Ningba nebo Shanghai.
Svařování taví základní materiál a dává pevný spoj, ale přináší více tepla a může posunout rozměry kolem spoje. Pájení taví jen přídavný materiál a kapilární síla ho vtáhne do spáry. Proto pájení používáme často u trubkových a fitinkových sestav a u kombinací, jako je měď proti nerezové oceli, kde závit nebo těsnicí plocha pár milimetrů od spoje musí zůstat v rozměru.
Ano. Vyrábíme podle výkresu zákazníka. Všeobecné tolerance podle ISO 2768 a předepsané tolerance kritických rozměrů dodržujeme tak, jak jsou na výkresu uvedeny, a v hodnocení DFM upozorníme, pokud požadavek nelze vyrobit podle výkresu.
Ano — nerezová ocel typu 304 a 316L, uhlíková a válcovaná ocel, žárově zinkovaná ocel, hliník, měď, mosaz a pružinová ocel. Volbu materiálu potvrzujeme podle použití a certifikát uvádíme v nabídce.
Balford je certifikován podle ISO 9001:2015 a provozuje procesní kontrolu podle požadavků IATF 16949 — nejsme certifikováni podle IATF 16949 a říkáme to tak, jak to je. Nové díly dostávají first article inspection proti potvrzenému výkresu, dokumentační balíčky v rozsahu PPAP sestavujeme v dohodnuté úrovni, materiálový certifikát patří ke každé tavbě a IMDS evidujeme na vyžádání.
Náklady na nástroj a minimální objednávka závisí na geometrii, materiálu, počtu operací a ročním objemu. Cenu nástroje a cenu za kus uvedeme poté, co výkres projdeme v DFM, aby obě čísla vycházela ze stejné výrobní cesty.
Dílna je přibližně 150 km od přístavů Ningbo a Shanghai a díly obvykle odesíláme za podmínek FOB s vyhrazenou dopravou do přístavu. Balíme podle dohodnutého plánu a obal přizpůsobujeme přepravě.
Potřebujeme 2D výkres nebo 3D model (STEP/IGES), materiál, roční objem a tolerance, které u dílu skutečně něco znamenají. Odpověď obsahuje výrobní cestu, potřebu nástroje a materiál, který použijeme.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang, Čína · ISO 9001:2015