01
Levyt, kehykset ja kotelot
Ohutlevy ja levy, joka leikataan, särmätään, hitsataan ja kokoonpannaan yhdeksi osaksi. Oikea valinta prototyyppeihin, yksittäiskappaleisiin ja pieniin sekä keskisuuriin sarjoihin.
Laserleikkaus · Hitsaus · Alihankinta · Koneistus
Balford valmistaa metalliosia piirustusten mukaan suomalaiselle teollisuudelle — yksittäisistä prototyypeistä toistuvaan sarjatuotantoon. Laserleikkaus, särmäys, hitsaus, stanssaus, syväveto ja CNC-koneistus tapahtuvat samassa konepajassa, ja DFM-katselmus tehdään ennen kuin työkalu päätetään.
Tuotantoreitin määrää geometria — ei se, mitä haluaisimme myydä. Alla olevat kolme polkua kattavat suurimman osan tiedusteluista, ja jokaisella on omat kustannusajurinsa.
01
Ohutlevy ja levy, joka leikataan, särmätään, hitsataan ja kokoonpannaan yhdeksi osaksi. Oikea valinta prototyyppeihin, yksittäiskappaleisiin ja pieniin sekä keskisuuriin sarjoihin.
02
Shimmit, aluslevyt, lukkolevyt, liittimet ja pienet komponentit, joissa useampi työvaihe tehdään samalla työkalulla. Oikea valinta, kun vuosivolyymi on tiedossa ja toistuva.
03
Osat, jotka vaativat syvyyttä, hallittua seinämänpaksuutta ja saumatonta muotoa — ilman hitsiä itse rungossa. Oikea valinta, kun geometria määrää prosessin.
Kun leikkaus, muovaus, hitsaus, koneistus ja pintakäsittely ovat samassa tuotantosuunnitelmassa, työvaiheiden rajapintaa ohjataan yhdestä paikasta — eikä sitä neuvotella toimittajien kesken.
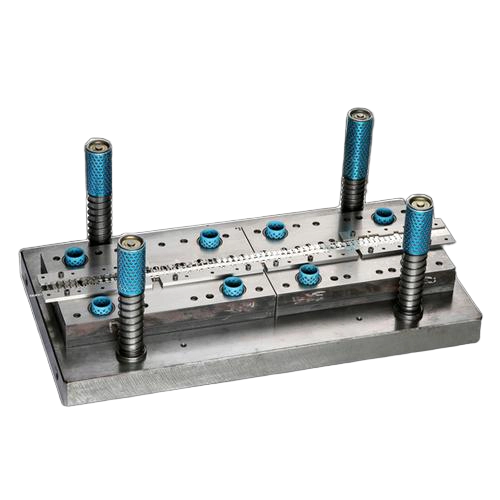
Laser ääriviivoihin, aukkoihin ja reikiin ilman työkalukustannuksia. CNC-stanssaus ja leikkaus toistuviin kappaleisiin sekä särmäys CNC-särmäyspuristimella ja kulmakorjauksella.
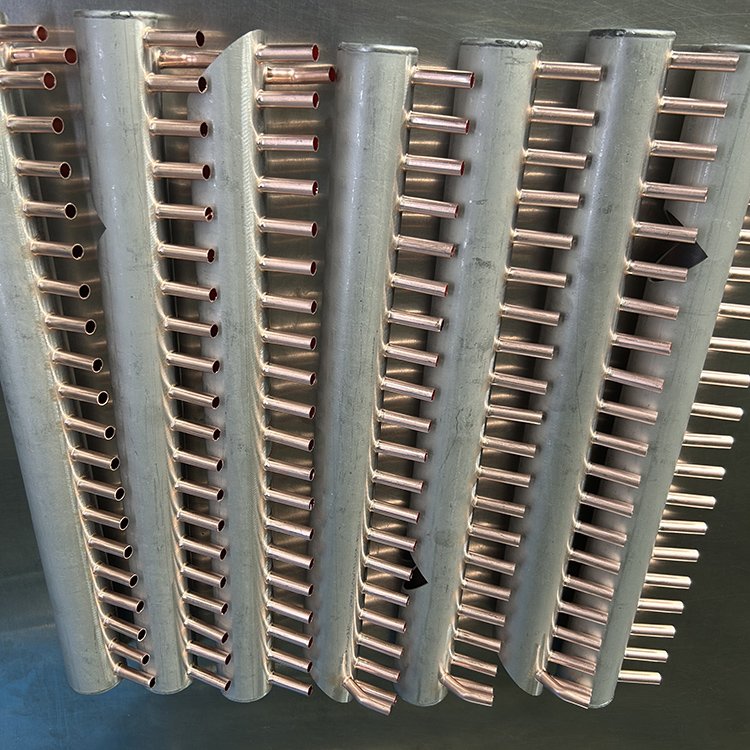
TIG-, MIG- ja pistehitsaus suunnitellussa järjestyksessä muodon säilyttämiseksi. Niittimutterit ja kierretapit asennetaan, ja alikokoonpanot toimitetaan valmiiksi koottuina.
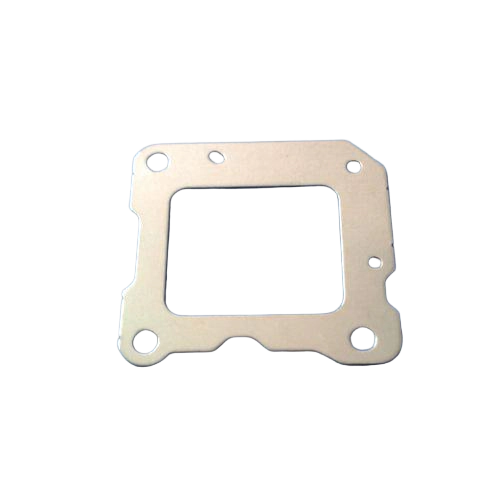
Fine blanking ja stanssaus osiin, joissa sijainti, reunan laatu ja toistettavuus ovat toiminnan kannalta kriittisiä. Tarkastus rakennetaan piirustuksen mukaan ensimmäisestä kappaleesta alkaen.
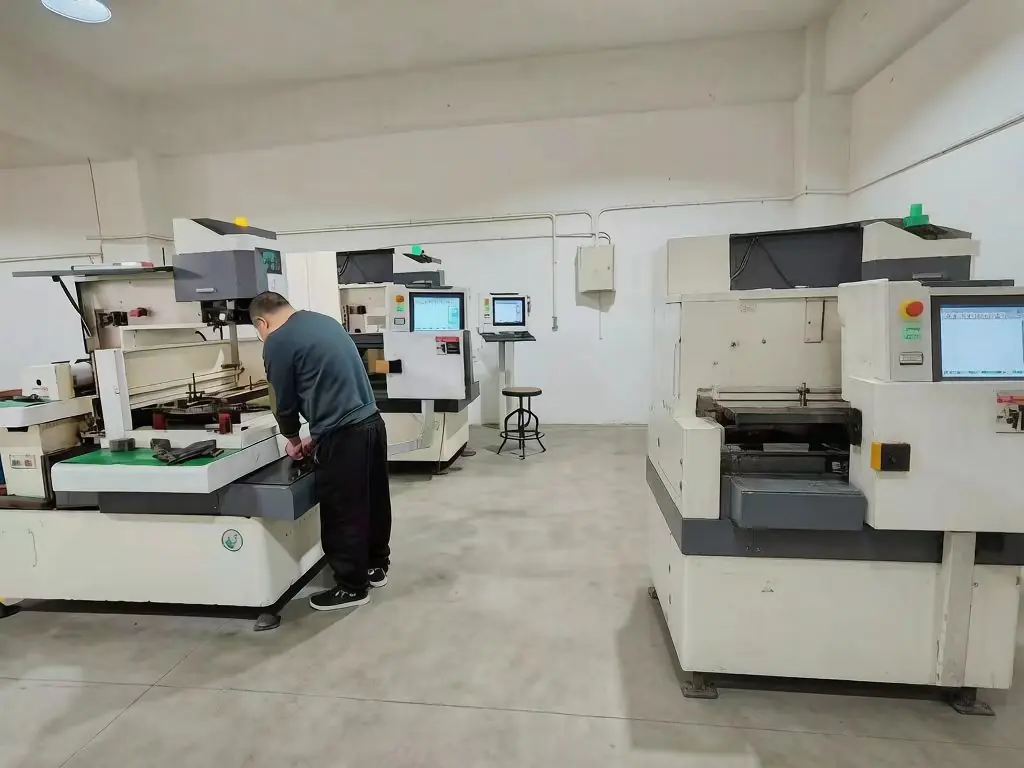
CNC-sorvaus, jyrsintä ja lankasahaus tiiviille pinnoille, kierteille ja toiminnallisille rajapinnoille muovauksen jälkeen. Hidaslankasahaus ja lämpökäsittely tehdään pätevöidyillä alihankkijoilla.
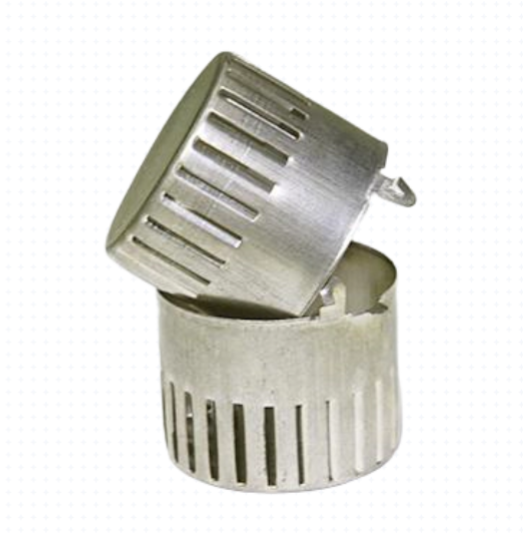
Monivaiheinen syväveto, redrawing ja ironing välillä hehkuttaen, kun vetosuhde sitä vaatii. Suurin vetohalkaisija Ø250 mm.
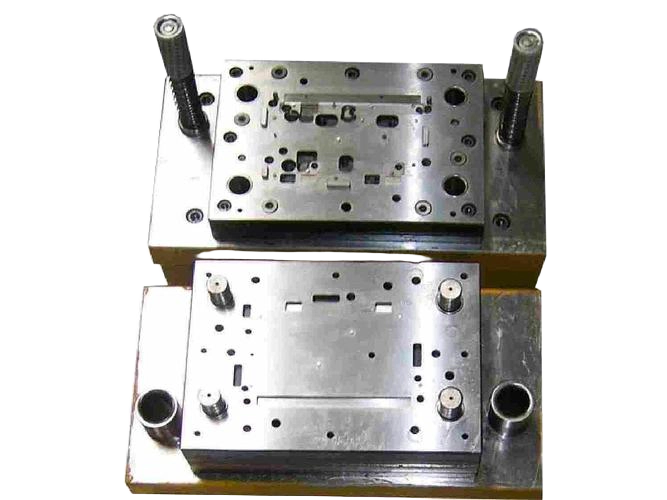
Stanssi- ja vetotyökalut sekä jatkotyövaiheet suunnitellaan, koneistetaan, kokoonpannaan ja koestetaan talon sisällä — yli 4 000 yksittäisiskutyökalua vuodesta 2000.
Laserleikkaus on Suomen kysytyin metallin työstöprosessi, ja se kattaa kaiken yksinkertaisista kiinnikkeistä valmiiksi hitsattuihin kehyksiin ja koteloihin. Meillä työ alkaa piirustuksesta: materiaali, aihion muoto, särmäysjärjestys, hitsausjärjestys ja kiinnitin suunnitellaan yhdessä, koska siinä mitta ratkeaa — ei jälkikäteen.
Prototyyppeihin ja yksittäiskappaleisiin leikkaamme laserilla ilman työkalua. Kun profiili toistuu, siirrymme CNC-stanssaukseen, koska se antaa alhaisemman kappalehinnan ja tasaisemman reunan.
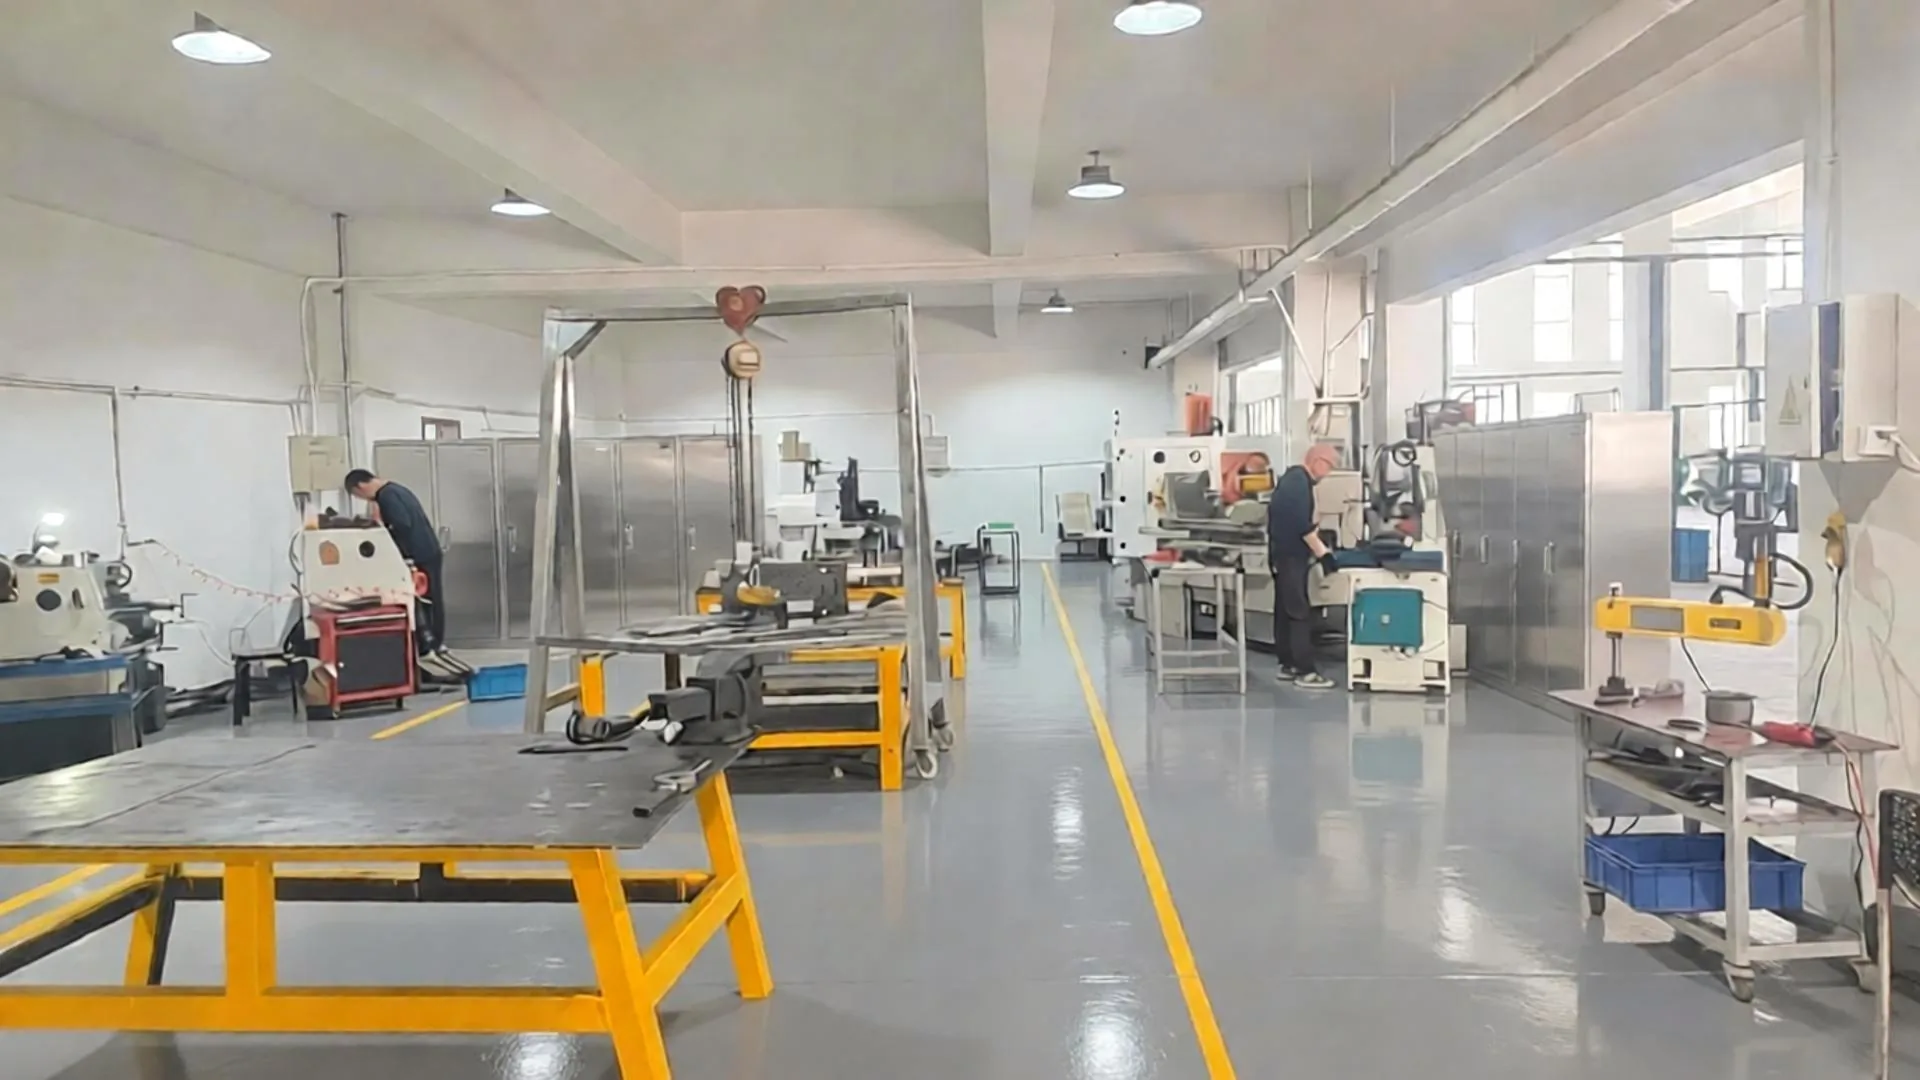
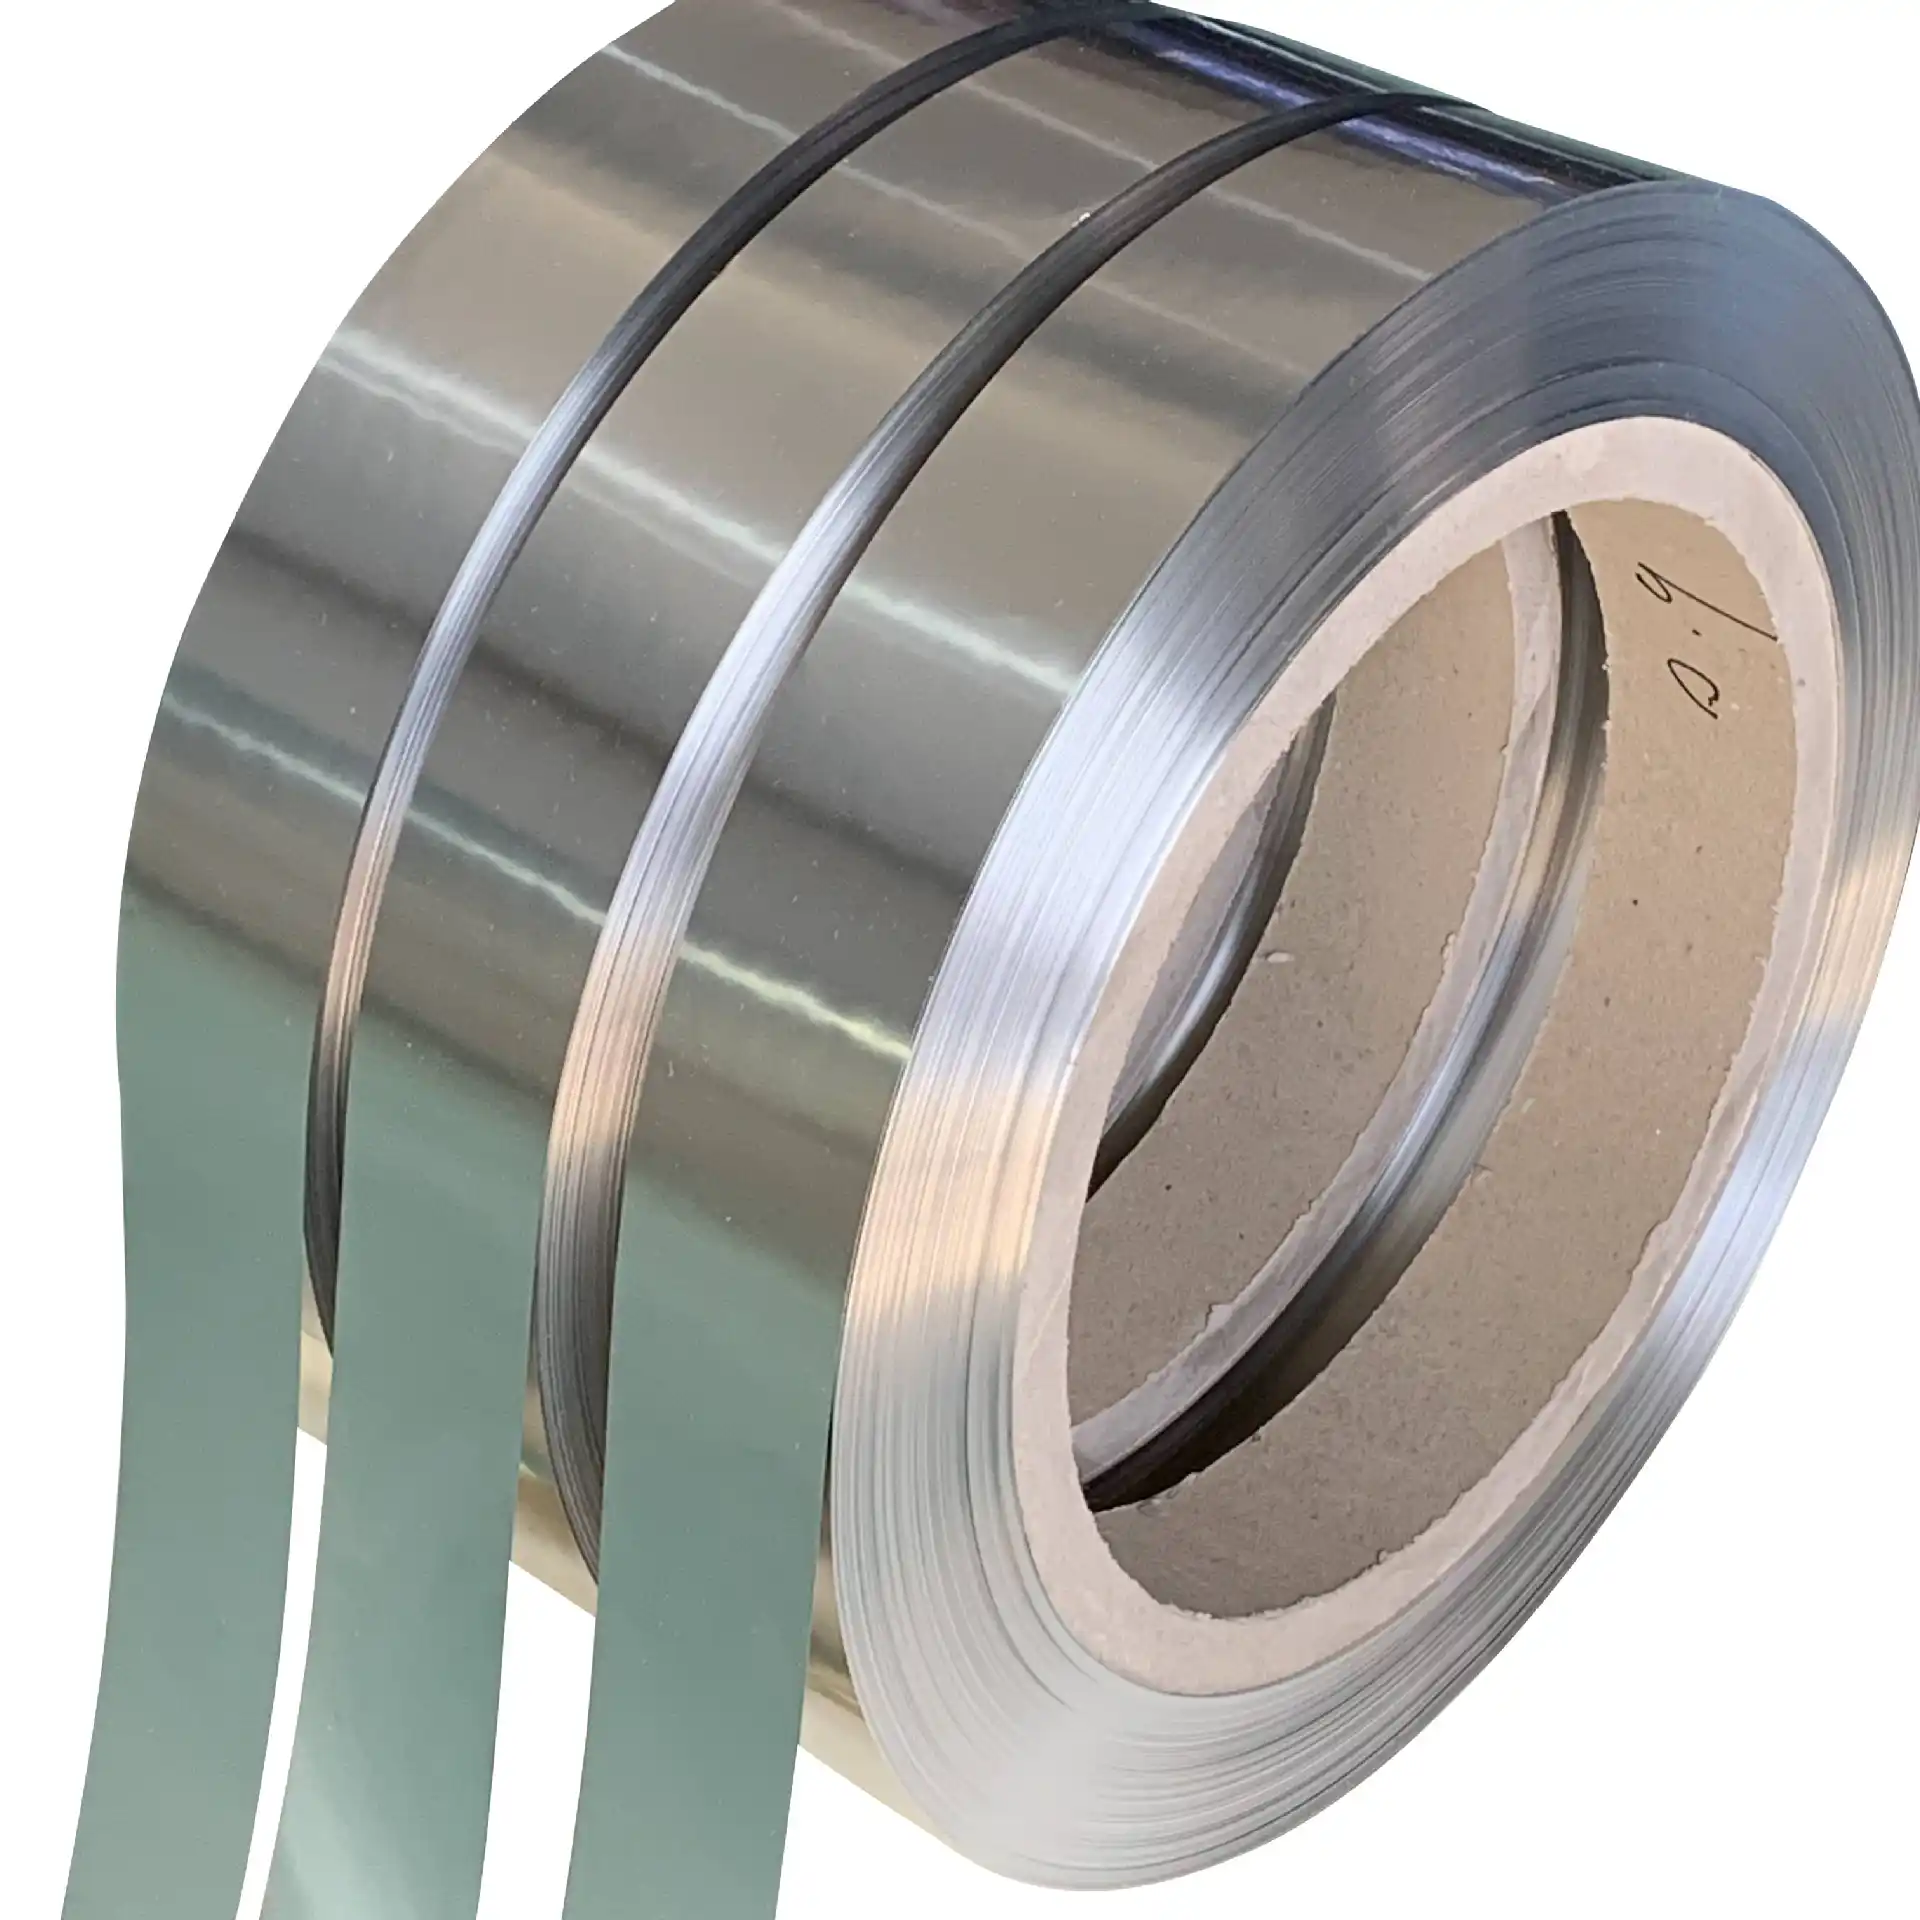
Stanssausta käytetään, kun litteä osa on valmistettava monta kertaa samanlaisena. Tarkkuusstanssaus ja fine blanking kattavat toiminnallisesti kriittiset yksityiskohdat, joissa sijainti ja reunan laatu ratkaisevat osan toimivuuden.
Syväveto muovaa litteän aihion kupiksi, holkiksi tai koteloksi ilman saumaa rungossa. Se poistaa tarpeen hitsata suljettu muoto kokoon ja antaa reitin, jossa seinämää voidaan ohjata koko korkeuden matkalta.
| Työkalutyyppi | Sopii parhaiten, kun |
|---|---|
| Progressiivinen työkalu | Osassa on useita toimintoja ja toistuva vuosivolyymi nauhasta. |
| Yhdistelmätyökalu | Useita leikkaustoimenpiteitä yhdellä puristusiskulla — tyypillisesti litteät osat. |
| Siirtotyökalu | Geometria tai muovaussyvyys tekee nauhasyötöstä epäkäytännöllistä. |
| Yksittäisoperaatio | Yksinkertaisempi geometria, pienempi työkalukustannus tai projektikohtaiset vaatimukset. |
Materiaalivalinta vahvistetaan käyttötarkoituksen — ei pelkän hinnan — mukaan. Tarjouksessa kerrotaan, mikä materiaali on käytössä ja mikä todistus seuraa mukana.
304- ja 316L-tyypit korroosionkestäviin paneeleihin, kiinnikkeisiin ja koteloihin.
Rakenteelliset osat, kehykset ja kiinnikkeet, joissa lujuus ja hinta ratkaisevat.
Levyt ja profiilit, joiden on kestettävä säätä ja ulkoasennusta.
Kevyet kotelot, kannet ja kuoret hallitulla seinämänpaksuudella.
Putket, liittimet, venttiilirungot ja käämikokoonpanot, joissa johtokyky ja juotto ovat vaatimuksena.
Jousiteräs ja määritellyt seokset, kun piirustus sitä vaatii.
Tarkastus määritellään vahvistetun piirustuksen mukaan, kirjataan erittäin ja säilytetään. Jokainen uusi osa alkaa first article inspection -tarkastuksella ennen sarjan vapauttamista.
| Laatujärjestelmä | ISO 9001:2015 |
|---|---|
| Autoteollisuuden valvonta | Prosessivalvonta IATF 16949 -vaatimusten mukaisesti — ei IATF 16949 -sertifikaatti |
| Ensimmäinen kappale | FAI vahvistettua piirustusta vasten ennen sarjatuotantoa |
| Dokumentointi | PPAP-yhteensopivat paketit sovitulla tasolla; IMDS pyynnöstä |
| Materiaalin jäljitettävyys | Materiaalitodistus sulatuserittäin |
| Mittalaboratorio | CMM, optinen ja profiilimittaus, pyöreys ja samankeskisyys, seinämänpaksuus, pinnankarheus ja vuototestaus |
Balford sijaitsee Zhujissa Zhejiangissa, noin 150 km Ningbon ja Shanghain satamista. Alla olevat luvut kuvaavat konepajaa, josta tilaat.
| Tuotantopinta-ala | 12 000 m² Zhujissa, Zhejiangissa, Kiinassa |
|---|---|
| Koneet ja työkalut | 500+ konetta ja työkalua, oma työkalupaja |
| Puristinkapasiteetti | Mekaaniset ja hydrauliset puristimet 25 t – 350 t |
| Suurin vetohalkaisija | Ø250 mm |
| Valmistetut työkalut | 4 000+ yksittäisiskutyökalua vuodesta 2000 |
| Vuosivolyymi | Noin 50 miljoonaa osaa vuodessa |
| Henkilöstö | 120+ engineering- ja tuotantotehtävissä |
| Logistiikka | Noin 150 km Ningboon ja Shanghaihin — FOB-toimitus |
| Tyypillinen läpimenoaika | Työkalu 15–30 päivää, ensimmäinen tuotantotilaus usein 3–5 viikkoa |
Piirustuksesta sarjaan viidessä vaiheessa. DFM-arviointi tehdään aikaisin, koska siinä vaiheessa työkalukustannukseen ja läpimenoaikaan voi vielä vaikuttaa.
1
Lähetät 2D-piirustuksen tai 3D-mallin (STEP/IGES), materiaalin, vuosivolyymin ja kriittiset toleranssit. Engineering käy läpi materiaalivalinnan, aihion muodon ja toleranssiketjun ennen työkalupäätöstä.
2
DFM-arviointi tulee tarjouksen mukana, ei ensimmäisen kappaleen jälkeen. Kerromme, mikä materiaali on käytössä ja mikä todistus seuraa mukana.
3
Stanssi- ja vetotyökalut sekä jatkovaiheet suunnitellaan ja valmistetaan talon sisällä, joten muotomuutos ei odota kolmatta osapuolta.
4
Jokainen uusi osa alkaa first article inspection -tarkastuksella vahvistettua piirustusta vasten. PPAP-yhteensopivat paketit kootaan asiakkaan sopimalla tasolla.
5
Juokseva tarkastus kirjataan ja säilytetään erittäin. Osat pakataan sovitun suunnitelman mukaan ja lähetetään FOB Ningbosta tai Shanghaista.
Hitsaus sulattaa perusaineen ja antaa lujan liitoksen, mutta tuo enemmän lämpöä ja voi muuttaa mittoja liitoksen ympärillä. Juottaminen sulattaa vain lisäaineen, ja kapillaarivoima vetää sen rakoon. Siksi juottamista käytetään usein putki- ja liitinkokoonpanoissa sekä materiaaliyhdistelmissä kuten kupari ja ruostumaton teräs, joissa muutaman millimetrin päässä liitoksesta oleva kierre tai tiivistepinta on vielä saatava mittoihin.
Kyllä. Valmistamme asiakkaan piirustuksen mukaan. Yleiset toleranssit ISO 2768 -standardin mukaan ja kriittisten mittojen toleranssit noudatetaan piirustuksessa ilmoitetulla tavalla, ja kerromme DFM-arvioinnissa, jos vaatimusta ei voi valmistaa piirustuksen mukaisesti.
Kyllä — ruostumaton teräs 304- ja 316L-tyypeissä, hiili- ja kylmävalssattu teräs, kuumasinkitty teräs, alumiini, kupari, messinki ja jousiteräs. Materiaalivalinta vahvistetaan käyttötarkoituksen mukaan ja todistus kirjataan tarjoukseen.
Balford on sertifioitu ISO 9001:2015 -standardin mukaisesti ja käyttää prosessivalvontaa IATF 16949 -vaatimusten mukaisesti — emme ole IATF 16949 -sertifioituja, ja sanomme sen suoraan. Uudet osat saavat first article inspection -tarkastuksen vahvistettua piirustusta vasten, PPAP-yhteensopivat dokumenttipaketit kootaan sovitulla tasolla, materiaalitodistus seuraa sulatuserittäin ja IMDS rekisteröidään pyynnöstä.
Työkalukustannus ja pienin tilaus riippuvat geometriasta, materiaalista, työvaiheiden määrästä ja vuosivolyymista. Ilmoitamme työkalun hinnan ja kappalehinnan sen jälkeen, kun piirustus on käyty läpi DFM:ssä, jotta molemmat luvut perustuvat samaan tuotantoreittiin.
Konepaja sijaitsee noin 150 km Ningbon ja Shanghain satamista, ja osat toimitetaan yleensä FOB-ehdoin dedikoidulla kuljetuksella satamaan. Pakkaamme sovitun suunnitelman mukaan ja sovitamme pakkauksen kuljetukseen.
Tarvitsemme 2D-piirustuksen tai 3D-mallin (STEP/IGES), materiaalin, vuosivolyymin ja ne toleranssit, joilla on osan kannalta todella merkitystä. Vastaus sisältää tuotantoreitin, työkalutarpeen ja sen, mitä materiaalia käytämme.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang, Kiina · ISO 9001:2015