01
Platen, frames en kasten
Plaat en plaatmateriaal dat moet worden gesneden, gebogen, gelast en samengevoegd tot één onderdeel. De juiste keuze voor prototypes, eenmalige producties en kleine tot middelgrote series.
Metaalbewerking · Lassen · Lasersnijden · Ponsen
Balford maakt metalen onderdelen volgens tekening voor de Nederlandse industrie — van losse prototypes tot terugkerende serieproductie. Lassen, lasersnijden, kantpersen, ponsen, dieptrekken en CNC-bewerking gebeuren in dezelfde werkplaats, met een DFM-beoordeling voordat het gereedschap wordt vastgelegd.
De productieroute wordt bepaald door de geometrie — niet door wat wij het liefst verkopen. De drie sporen hieronder dekken de meeste aanvragen, en elk spoor heeft zijn eigen kostenfactoren.
01
Plaat en plaatmateriaal dat moet worden gesneden, gebogen, gelast en samengevoegd tot één onderdeel. De juiste keuze voor prototypes, eenmalige producties en kleine tot middelgrote series.
02
Shims, ringen, borgplaten, aansluitklemmen en kleine onderdelen met meerdere bewerkingen in één matrijs. De juiste keuze wanneer het jaarlijkse volume bekend en herhaalbaar is.
03
Onderdelen die diepte, gecontroleerde wanddikte en een naadloze vorm vereisen - zonder las in het lichaam zelf. De juiste keuze wanneer de geometrie het proces bepaalt.
Wanneer snijden, vormen, lassen, verspanen en oppervlaktebehandeling in hetzelfde productieplan zitten, wordt het raakvlak tussen de bewerkingen op één plek beheerst — in plaats van onderhandeld tussen leveranciers.
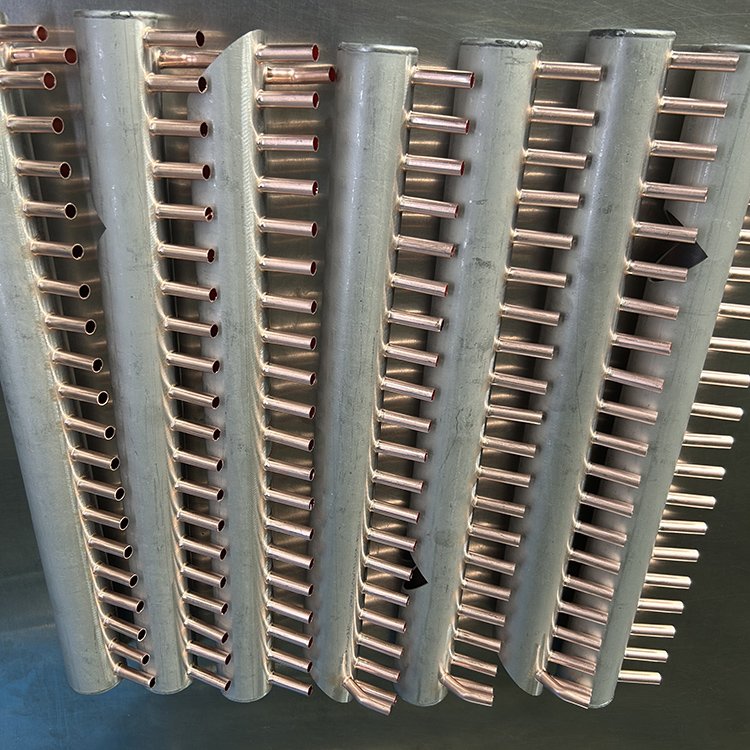
Laser voor contouren, uitsparingen en gaten zonder gereedschapskosten, CNC-ponsen en knippen voor repetitieve onderdelen, en buigen op een CNC-kantpers met hoekcorrectie.
TIG-, MIG- en puntlassen in een geplande volgorde zodat het onderdeel zijn vorm behoudt. Klinkmoeren en tapeinden geplaatst, en subassemblages geleverd als reeds gemonteerde eenheden.
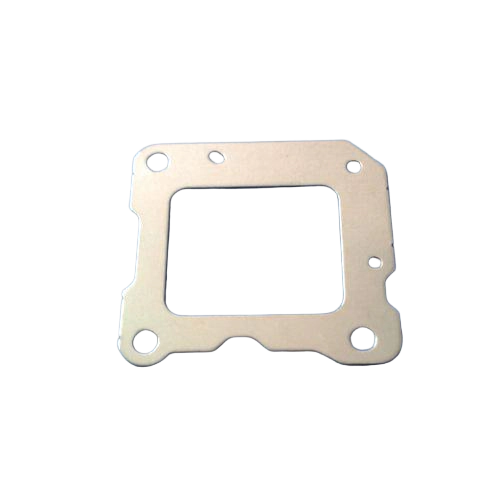
Fijnstansen en stansen voor onderdelen waarbij positie, randkwaliteit en herhaalbaarheid functiekritisch zijn. Inspectie wordt vanaf het eerste artikel tegen de tekening opgezet.
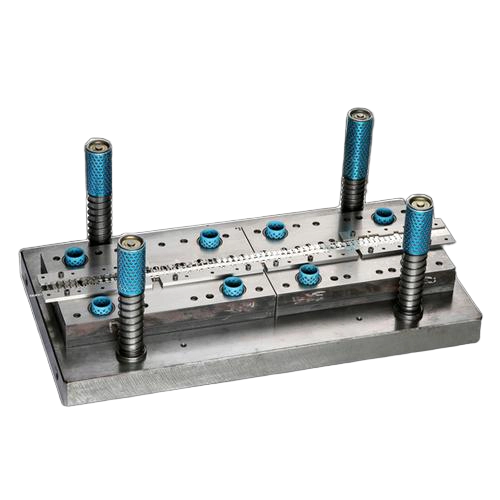
Strip via meerdere stations gevoerd: stansen, ponsen, buigen, vormen en dieptrekken in één gereedschap. Tappen in het gereedschap waar dat bij het onderdeel past.
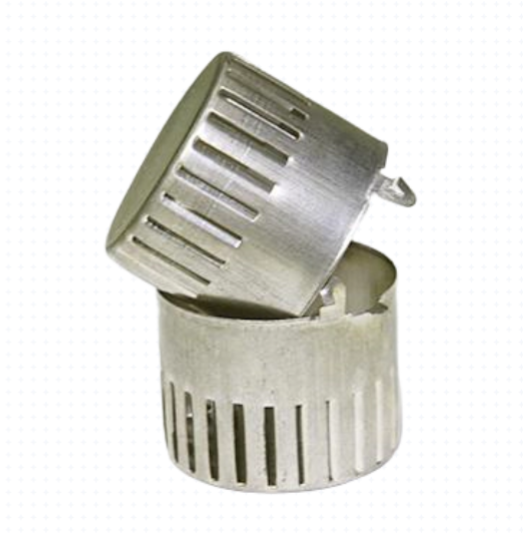
Meertraps dieptrekken, herdietrekken en ijzeren met tussenstapgloeien waar de dieptrekverhouding dat vereist. Maximale dieptrekdiameter Ø250 mm.
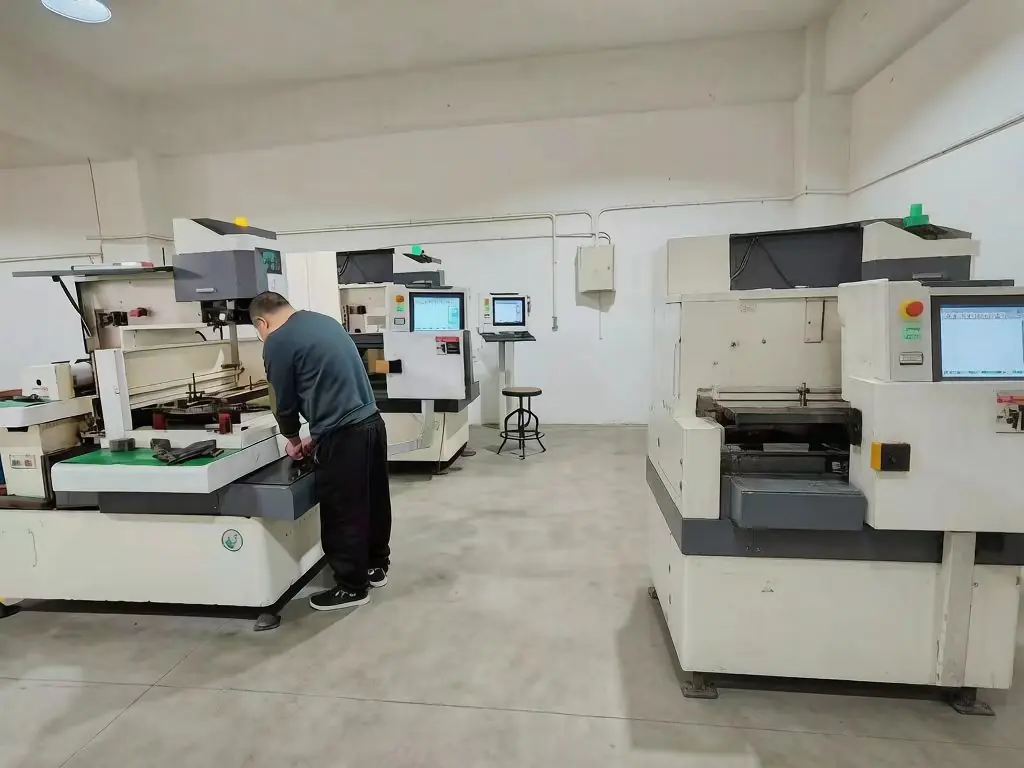
CNC-draaien, frezen en draadvonken voor afdichtvlakken, schroefdraad en functionele interfaces na het vormen. Langzaam draadvonken en warmtebehandeling worden uitgevoerd door gekwalificeerde onderaannemers.
Metaalbewerking is het meest gezochte metaalproces in Nederland, en het omvat alles van eenvoudige beugels tot volledig gelaste frames en kasten. Bij ons begint het werk met de tekening: materiaal, uitgangsvorm, buigvolgorde, lasvolgorde en opspanning worden samen gepland, want daar worden de maten bepaald — niet achteraf.
Voor prototypes en eenmalige onderdelen snijden we met laser en zonder gereedschap. Wanneer het profiel zich herhaalt, stappen we over op CNC-ponsen, omdat dit een lagere stukprijs en een gelijkmatiger rand geeft.
Ponsen gebruiken we wanneer een vlak onderdeel heel vaak met hetzelfde resultaat gemaakt moet worden. Precisieponsen en fine blanking dekken de functioneel kritische details, waar positie en randkwaliteit bepalen of het onderdeel werkt.
Stansen wordt gebruikt wanneer een vlak onderdeel vele malen met hetzelfde resultaat moet worden gemaakt. Precisiestansen en fijnstansen dekken functiekritische details, waarbij positie en randkwaliteit bepalen of het onderdeel werkt.
Dieptrekken vormt een vlakke plaat tot een cup, huls of behuizing zonder naad in het lichaam. Het maakt het lassen van een gesloten vorm overbodig en biedt een route waarbij de wand over de volledige hoogte kan worden gecontroleerd.
| Gereedschapstype | Meest geschikt wanneer |
|---|---|
| Progressieve matrijs | Het onderdeel heeft meerdere kenmerken en een terugkerend jaarlijks volume uit strip. |
| Samengestelde matrijs | Meerdere snijbewerkingen in één persslag - doorgaans vlakke onderdelen. |
| Transfermatrijs | Geometrie of vormdiepte maakt stripvoeding onpraktisch. |
| Enkelvoudige bewerking | Eenvoudiger geometrie, lagere gereedschapskosten of projectspecifieke eisen. |
De materiaalkeuze bevestigen we tegen de toepassing, niet tegen de prijs alleen. In de offerte staat welk materiaal wordt gebruikt en welk certificaat erbij hoort.
Types 304 en 316L voor corrosiebestendige panelen, beugels en behuizingen.
Structurele onderdelen, frames en beugels waar sterkte en prijs de doorslag geven.
Plaat en profielen die weer en buitenmontage moeten doorstaan.
Lichte behuizingen, deksels en omkastingen met een gecontroleerde wanddikte.
Buizen, fittingen, ventielbehuizingen en spoelassemblages waar geleidbaarheid en solderen vereist zijn.
Verenstaal en gespecificeerde legeringen wanneer de tekening daarom vraagt.
De inspectie wordt gedefinieerd op de bevestigde tekening, per batch vastgelegd en bewaard. Elk nieuw onderdeel begint met een first article inspection voordat de serie vrijkomt.
| Kwaliteitssysteem | ISO 9001:2015 |
|---|---|
| Automotive beheersing | Procesbeheersing afgestemd op IATF 16949-eisen - geen IATF 16949-certificaat |
| First article | FAI ten opzichte van de bevestigde tekening vóór serieproductie |
| Documentatie | PPAP-conforme pakketten op het overeengekomen niveau; IMDS op verzoek ingediend |
| Materiaaltraceerbaarheid | Materiaalcertificaat per smelt |
| Metrologie | CMM, optische en profielmeting, rondheid en concentriciteit, wanddikte, oppervlakteruwheid en lektesten |
Balford is gevestigd in Zhuji in Zhejiang, ongeveer 150 km van de havens van Ningbo en Shanghai. De cijfers hieronder beschrijven de werkplaats waar u bestelt.
| Productieoppervlak | 12.000 m² in Zhuji, Zhejiang |
|---|---|
| Machines en gereedschappen | 500+ machines en gereedschappen, eigen gereedschapsmakerij |
| Perscapaciteit | Mechanische en hydraulische persen van 25 t tot 350 t |
| Max. trekdiameter | Ø250 mm |
| Gebouwde matrijzen | 4.000+ enkelvoudige dieptrekmatrijzen sinds 2000 |
| Jaarlijks volume | Ongeveer 50 miljoen onderdelen per jaar |
| Personeel | 120+ in engineering en productie |
| Logistiek | Ongeveer 150 km naar de havens van Ningbo en Shanghai - FOB-verscheping |
| Typische doorlooptijd | Matrijzen 15-30 dagen, eerste productieorder vaak 3-5 weken |
Van tekening tot serie in vijf stappen. De DFM-beoordeling komt vroeg, want daar zijn de gereedschapskosten en de doorlooptijd nog te beïnvloeden.
1
U stuurt een 2D-tekening of 3D-model (STEP/IGES), materiaal, jaarlijks volume en de kritische toleranties. Engineering beoordeelt de materiaalkeuze, de uitgangsvorm en de tolerantieopbouw voordat het gereedschap wordt bepaald.
2
De DFM-beoordeling komt samen met de offerte, niet na het eerste artikel. We vermelden welk materiaal wordt gebruikt en welk certificaat daarbij hoort.
3
Stans- en dieptrekgereedschap en de vervolgbewerkingen worden in eigen huis ontworpen en gebouwd, zodat een wijziging in de omvormroute niet op een derde partij hoeft te wachten.
4
Elk nieuw onderdeel begint met een first article inspection tegen de bevestigde tekening. PPAP-conforme documentatiepakketten worden samengesteld op het niveau dat de klant afspreekt.
5
In-process inspectie wordt vastgelegd en per batch bewaard. Onderdelen worden verpakt volgens het afgesproken plan en verzonden FOB vanuit Ningbo of Shanghai.
Bij lassen smelt het moedermateriaal en ontstaat een sterke verbinding, maar er komt meer warmte vrij en de maatvoering rond de verbinding kan verschuiven. Bij hardsolderen smelt alleen het toevoegmateriaal, dat door capillaire werking in de spleet wordt getrokken. Daarom wordt hardsolderen vaak toegepast op buis- en fittingconstructies en op combinaties zoals koper op roestvast staal, waarbij een schroefdraad of afdichtingsvlak op enkele millimeters van de verbinding zijn maatvoering moet behouden.
Ja. Wij produceren volgens de tekening van de klant. Algemene toleranties volgens ISO 2768 en de opgegeven toleranties op kritische maten worden gevolgd zoals op de tekening staat, en wij melden het in de DFM-beoordeling als een eis niet volgens tekening kan worden geproduceerd.
Ja - roestvast staal in de typen 304 en 316L, koolstofstaal en koudgewalst staal, thermisch verzinkt staal, aluminium, koper, messing en verenstaal. De materiaalkeuze wordt afgestemd op de toepassing en het certificaat wordt in de offerte opgenomen.
Balford is gecertificeerd volgens ISO 9001:2015 en voert procesbeheersing uit die aansluit bij de eisen van IATF 16949 - wij zijn niet IATF 16949 gecertificeerd, en dat zeggen wij ook. Nieuwe onderdelen krijgen een first article inspection tegen de bevestigde tekening, documentatiepakketten volgens PPAP worden op het overeengekomen niveau samengesteld, een materiaalcertificaat wordt per smeltcharge meegeleverd en IMDS wordt op verzoek ingediend.
De matrijskosten en de minimale afname hangen af van de geometrie, het materiaal, het aantal bewerkingen en het jaarlijkse volume. Wij offreren de matrijsprijs en de stukprijs nadat de tekening door DFM is gegaan, zodat beide bedragen op dezelfde productieroute zijn gebaseerd.
De fabriek ligt ongeveer 150 km van de havens van Ningbo en Shanghai, en onderdelen worden normaal FOB verzonden met dedicated trucking naar de haven. Wij verpakken volgens het overeengekomen plan en passen de verpakking aan op het transport.
We hebben een 2D-tekening of 3D-model (STEP/IGES), materiaal, jaarvolume en de toleranties nodig die er voor het onderdeel echt toe doen. Het antwoord bevat de productieroute, de gereedschapbehoefte en welk materiaal we gebruiken.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015