01
Blachy, ramy i obudowy
Blacha, którą trzeba ciąć, giąć, spawać i złożyć w jedną część. Właściwy wybór dla prototypów, pojedynczych sztuk oraz małych i średnich serii.
Tłoczenie blach · Głębokie tłoczenie · Obróbka CNC · Podwykonawstwo
Balford wykonuje części metalowe według rysunku dla odbiorców przemysłowych w Polsce — od prototypów po powtarzalną produkcję seryjną. Tłoczenie blach, głębokie tłoczenie, wytłaczanie, gięcie i obróbka CNC powstają w jednym zakładzie w Chinach, a analiza DFM trafia do Państwa razem z wyceną — jeszcze przed ustaleniem kosztu narzędzi.
O wyborze drogi produkcyjnej decyduje geometria części, a nie to, co najchętniej sprzedajemy. Trzy poniższe ścieżki pokrywają większość zapytań i każda z nich ma inne czynniki kosztowe.
01
Blacha, którą trzeba ciąć, giąć, spawać i złożyć w jedną część. Właściwy wybór dla prototypów, pojedynczych sztuk oraz małych i średnich serii.
02
Podkładki, podkładki zabezpieczające, blaszki ustalające, końcówki i drobne elementy z kilkoma operacjami w jednym narzędziu. Właściwy wybór, gdy roczna wielkość produkcji jest znana i powtarzalna.
03
Części, które wymagają głębokości, kontrolowanej grubości ścianki i formy bez spoiny — bez złącza spawanego w korpusie. Właściwy wybór, gdy o procesie decyduje geometria.
Gdy cięcie, formowanie, spawanie, obróbka skrawaniem i wykończenie powierzchni są częścią jednego planu produkcyjnego, styk między operacjami jest kontrolowany w jednym miejscu — a nie negocjowany między dostawcami.
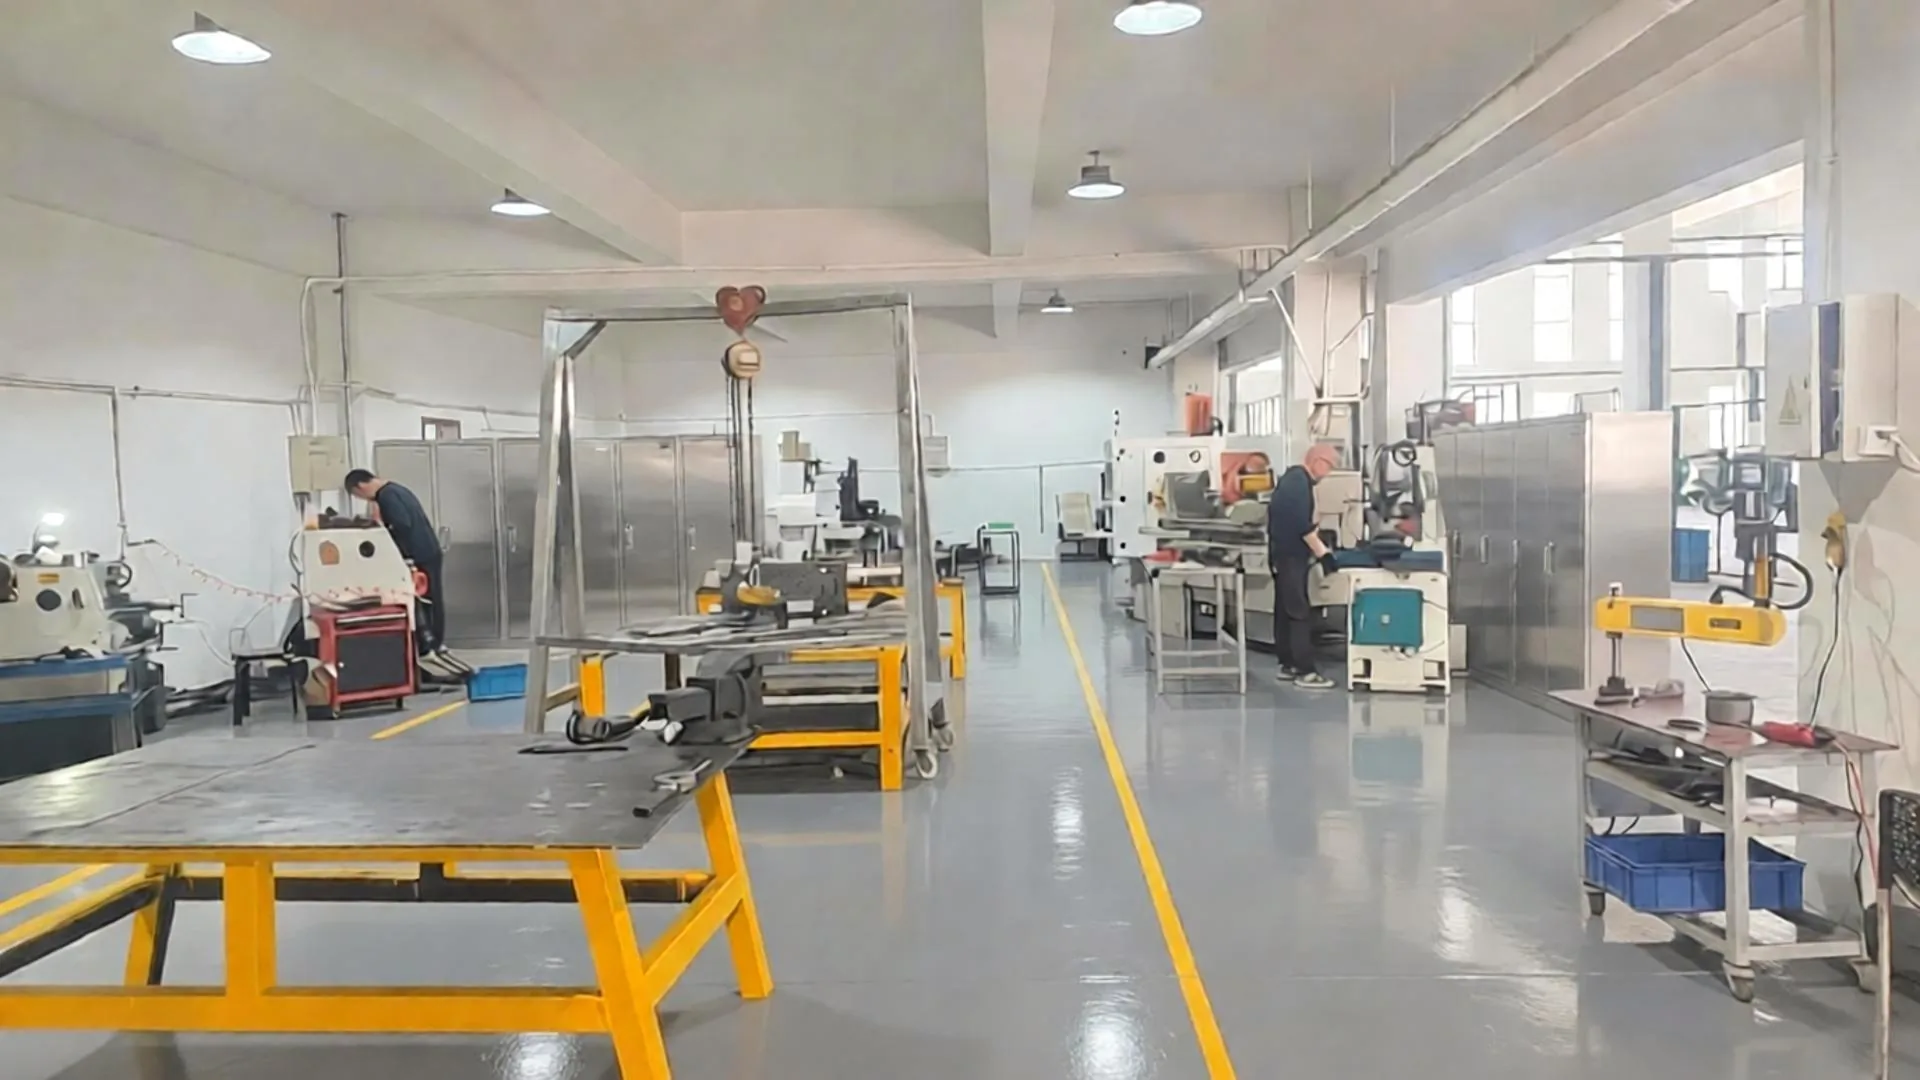
Laser do konturów, wycięć i otworów — bez kosztu narzędzi; wykrawanie i cięcie na prasach CNC w przypadku części powtarzalnych; gięcie na krawędziarce CNC z korekcją kąta.
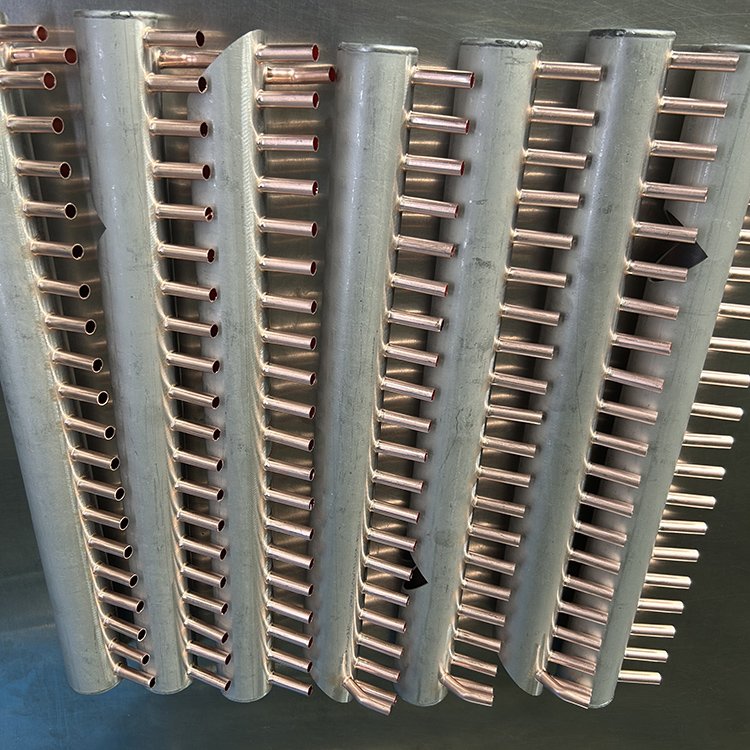
Spawanie TIG, MIG i zgrzewanie punktowe w zaplanowanej kolejności, tak aby część zachowała kształt. Wstawiane nakrętki nitowe i sworznie, a podzespoły dostarczane już zmontowane.
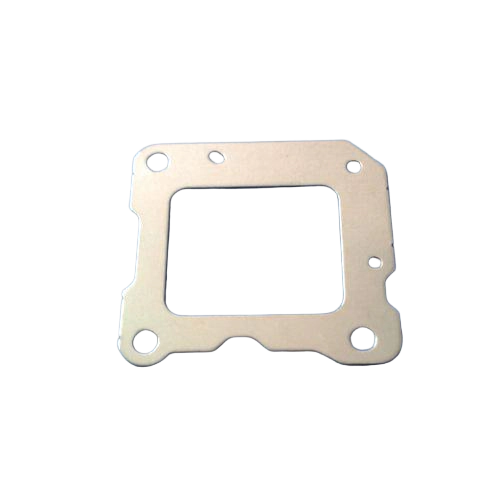
Wycinanie dokładne (fine blanking) i tłoczenie do części, w których położenie, jakość krawędzi i powtarzalność decydują o funkcji. Kontrola jest ustawiana względem rysunku już od pierwszego wyrobu.
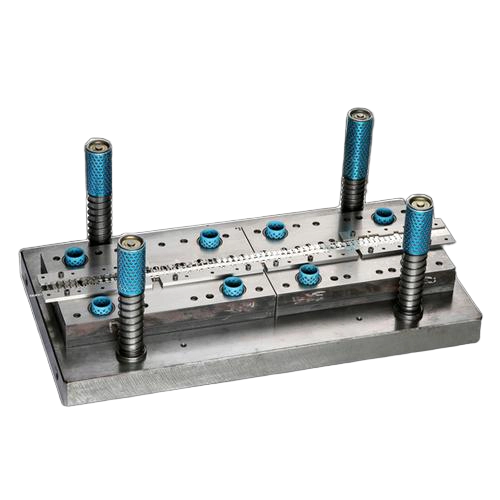
Taśma prowadzona przez kilka stacji: wykrawanie, przebijanie, gięcie, formowanie i wytłaczanie w jednym narzędziu. Gwintowanie w narzędziu, gdy pasuje to do części.
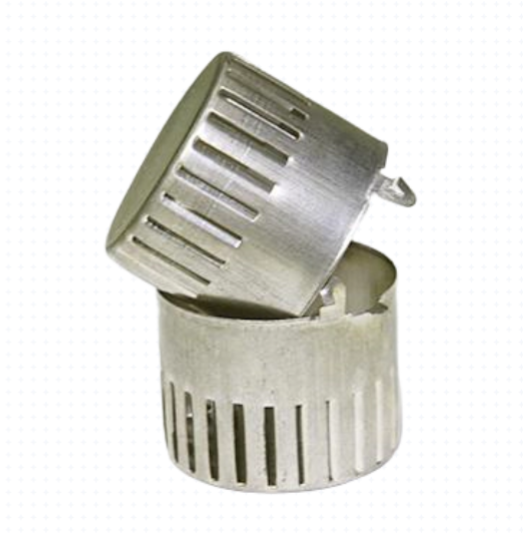
Wielostopniowe głębokie tłoczenie, przetłaczanie i wygładzanie ścianki (ironing) z międzyoperacyjnym wyżarzaniem, gdy wymaga tego współczynnik wytłaczania. Maksymalna średnica wytłaczania Ø250 mm.
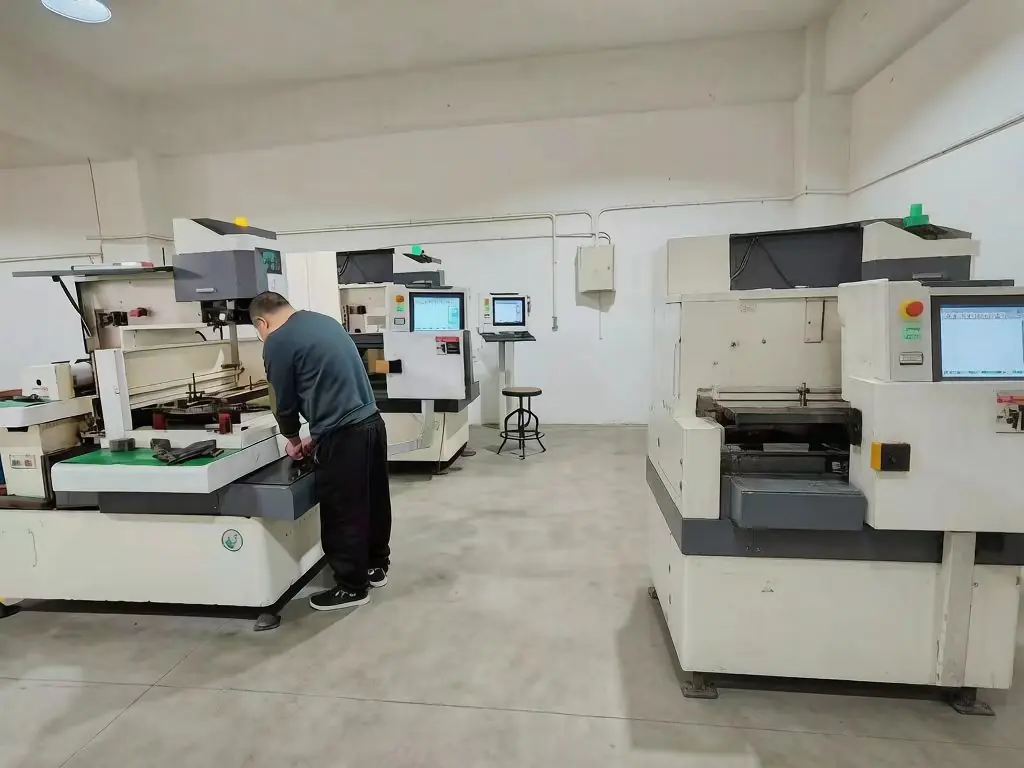
Toczenie i frezowanie CNC oraz drążenie elektroerozyjne (EDM) dla powierzchni uszczelniających, gwintów i interfejsów funkcjonalnych po formowaniu. Drążenie drutowe w trybie slow-wire oraz obróbka cieplna wykonywane są przez sprawdzonych podwykonawców.
Tłoczenie blach jest w Polsce najczęściej wyszukiwanym pojęciem z naszej dziedziny — i prawie zawsze kończy się listą zakładów w promieniu stu kilometrów. Dlatego piszemy wprost, skąd pracujemy: części powstają w Zhuji w prowincji Zhejiang, około 150 km od portów Ningbo i Szanghaj, a wysyłka do Polski odbywa się na warunkach FOB. Taki układ ma sens wtedy, gdy geometria części jest już ustalona, a roczna wielkość produkcji pozwala rozłożyć koszt narzędzi — wtedy podwykonawstwo w Chinach wygrywa z produkcją lokalną.
Dla prototypów i pojedynczych sztuk tniemy laserem, bez narzędzi. Gdy profil się powtarza, przechodzimy na wykrawanie CNC, bo daje niższą cenę jednostkową i równiejszą krawędź.
Po głębokie tłoczenie i wytłaczanie sięgają Państwo wtedy, gdy obudowa musi mieć dno bez spoiny, a ścianka ma być kontrolowana na całej wysokości — na przykład w obudowach czujników, zaworów elektromagnetycznych albo silników. Tłoczenie precyzyjne i fine blanking pokrywają natomiast detale krytyczne dla funkcji, w których o działaniu części decydują położenie i jakość krawędzi. Wszystkie narzędzia projektujemy i budujemy u siebie, w własnym dziale narzędziowym.
Tłoczenie stosujemy wtedy, gdy płaską część trzeba wykonać wielokrotnie z takim samym rezultatem. Tłoczenie precyzyjne i wycinanie dokładne pokrywają detale krytyczne dla funkcji, w których o działaniu części decydują położenie i jakość krawędzi.
Głębokie tłoczenie formuje płaski krążek w kubek, tuleję lub obudowę bez spoiny w korpusie. Eliminuje potrzebę spawania zamkniętej formy i daje proces, w którym ściankę można kontrolować na całej wysokości.
| Rodzaj narzędzia | Kiedy najlepiej pasuje |
|---|---|
| Narzędzie progresywne | Część ma kilka cech, a roczna wielkość produkcji z taśmy jest powtarzalna. |
| Narzędzie wielooperacyjne (compound) | Kilka operacji cięcia w jednym suwie prasy — zwykle części płaskie. |
| Narzędzie transferowe | Geometria lub głębokość formowania uniemożliwia podawanie z taśmy. |
| Narzędzie jednoperacyjne | Prostsza geometria, niższy koszt narzędzi lub wymagania specyficzne dla projektu. |
Dobór materiału potwierdzamy względem zastosowania, a nie wyłącznie względem ceny. W ofercie jest napisane, z jakiego materiału powstanie część i jaki atest do niej dołączymy.
Gatunki 304 i 316L do odpornych na korozję paneli, wsporników i obudów.
Części konstrukcyjne, ramy i wsporniki, gdzie decydują wytrzymałość i cena.
Blachy i profile, które muszą znosić warunki atmosferyczne i montaż na zewnątrz.
Lekkie obudowy, pokrywy i osłony z kontrolowaną grubością ścianki.
Rury, złączki, korpusy zaworów i podzespoły wężownic, gdzie wymagane są przewodność i lutowanie twarde.
Stal sprężynowa i stopy wskazane w rysunku, gdy są wymagane.
Kontrola jest zdefiniowana na potwierdzonym rysunku, zapisywana i przechowywana partia po partii. Każda nowa część zaczyna się od pomiaru pierwszego wyrobu (FAI), zanim ruszy seria.
| System jakości | ISO 9001:2015 |
|---|---|
| Kontrola dla motoryzacji | Kontrola procesu zgodna z wymaganiami IATF 16949 — nie jest to certyfikat IATF 16949 |
| Pierwszy wyrób | FAI względem potwierdzonego rysunku przed zwolnieniem serii |
| Dokumentacja | Pakiety zgodne z PPAP na uzgodnionym poziomie; IMDS na życzenie |
| Identyfikowalność materiału | Atest materiału dla każdego wytopu |
| Metrologia | CMM, pomiary optyczne i profilowe, okrągłość i współosiowość, grubość ścianki, chropowatość powierzchni oraz badanie szczelności |
Balford mieści się w Zhuji w prowincji Zhejiang, około 150 km od portów Ningbo i Szanghaj. Poniższe liczby opisują zakład, w którym składają Państwo zamówienie.
| Powierzchnia produkcyjna | 12 000 m² w Zhuji, prowincja Zhejiang, Chiny |
|---|---|
| Maszyny i narzędzia | 500+ maszyn i narzędzi, własny dział narzędziowy |
| Nacisk pras | Prasy mechaniczne i hydrauliczne od 25 t do 350 t |
| Maks. średnica wytłaczania | Ø250 mm |
| Zbudowane narzędzia | 4 000+ jednoudarowych matryc wytłaczających od 2000 roku |
| Roczna wielkość produkcji | Około 50 milionów części rocznie |
| Załoga | 120+ osób w konstrukcji i produkcji |
| Logistyka | Około 150 km do portów Ningbo i Szanghaj — wysyłka na warunkach FOB |
| Typowy lead time | Narzędzia 15–30 dni, pierwsze zamówienie produkcyjne zwykle 3–5 tygodni |
Od rysunku do serii w pięciu krokach. Analiza DFM przychodzi wcześnie, bo na tym etapie można jeszcze wpłynąć na koszt narzędzi i na termin.
1
Przesyłają Państwo rysunek 2D lub model 3D (STEP/IGES), materiał, roczną wielkość produkcji oraz tolerancje krytyczne. Dział techniczny analizuje dobór materiału, kształt krążka i łańcuch tolerancji, zanim zapadnie decyzja o narzędziach.
2
Analiza DFM przychodzi razem z wyceną, a nie po pierwszym wyrobie. Piszemy w niej, z jakiego materiału powstanie część i jaki atest będzie dołączony.
3
Narzędzia do tłoczenia i wytłaczania oraz operacje następne projektujemy i budujemy u siebie, dzięki czemu zmiana drogi formowania nie czeka na firmę zewnętrzną.
4
Każda nowa część zaczyna się od pomiaru pierwszego wyrobu (FAI) względem potwierdzonego rysunku. Pakiety dokumentacji zgodne z PPAP są przygotowywane na poziomie uzgodnionym z klientem.
5
Kontrola międzyoperacyjna jest zapisywana i przechowywana dla każdej partii. Części są pakowane zgodnie z uzgodnionym planem i wysyłane na warunkach FOB z Ningbo lub Szanghaj.
Spawanie nadtapia metal rodzimy i daje mocne złącze, ale wprowadza więcej ciepła i może przesunąć wymiary wokół spoiny. Lutowanie twarde nadtapia tylko spoiwo, a siły kapilarne wciągają je w szczelinę. Dlatego lutowanie twarde stosuje się często w podzespołach rurowych i złączkowych oraz w połączeniach takich jak miedź ze stalą nierdzewną, gdzie gwint lub powierzchnia uszczelniająca kilka milimetrów od złącza nadal musi trzymać wymiar.
Tak. Produkujemy według rysunku klienta. Tolerancje ogólne według ISO 2768 oraz tolerancje podane dla wymiarów krytycznych są przestrzegane tak, jak określono na rysunku. Jeśli jakiegoś wymagania nie da się wykonać zgodnie z rysunkiem, mówimy o tym w analizie DFM.
Tak — stal nierdzewna w gatunkach 304 i 316L, stal węglowa i walcowana na zimno, stal cynkowana ogniowo, aluminium, miedź, mosiądz oraz stal sprężynowa. Dobór materiału potwierdzamy względem zastosowania, a atest jest wpisany do oferty.
Balford posiada certyfikat ISO 9001:2015 i prowadzi kontrolę procesu zgodną z wymaganiami IATF 16949 — nie posiadamy certyfikatu IATF 16949 i mówimy o tym wprost. Nowe części przechodzą pomiar pierwszego wyrobu względem potwierdzonego rysunku, pakiety dokumentacji zgodne z PPAP są przygotowywane na uzgodnionym poziomie, atest materiału jest dołączany dla każdego wytopu, a IMDS wypełniamy na życzenie.
Koszt narzędzi i minimalne zamówienie zależą od geometrii, materiału, liczby operacji oraz rocznej wielkości produkcji. Cenę narzędzi i cenę za część podajemy po przejściu rysunku przez analizę DFM, tak aby obie liczby opierały się na tej samej drodze produkcyjnej.
Zakład znajduje się około 150 km od portów Ningbo i Szanghaj, a części są zwykle wysyłane na warunkach FOB, z dedykowanym transportem do portu. Pakujemy zgodnie z uzgodnionym planem i dostosowujemy opakowanie do środka transportu. Warunki dostawy do Polski — incoterms, odprawa celna i czas transportu — ustalamy na etapie zapytania.
Potrzebujemy rysunku 2D lub modelu 3D (STEP/IGES), materiału, rocznej wielkości produkcji oraz tolerancji, które naprawdę decydują o działaniu części. Odpowiedź zawiera drogę produkcyjną, zapotrzebowanie na narzędzia i informację, z jakiego materiału wykonamy część.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015