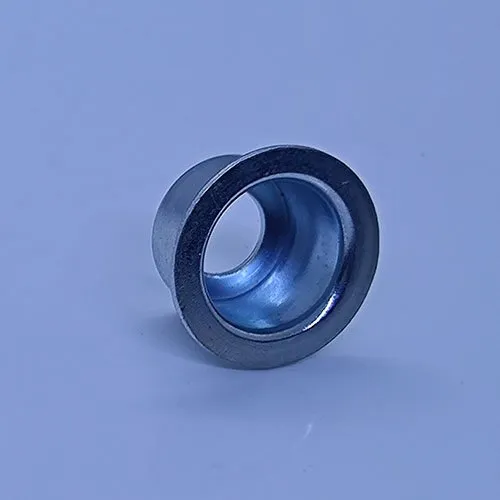
مقعد نابض الصمام – فولاذ AISI 1045
ما هو هذا الجزء؟ مقعد نابض الصمام عبارة عن مقعد نابض مُصنَّع من فولاذ AISI 1045 بواسطة Balford. عملية الإنتاج: السحب العميق → المعالجة الحرارية → المعالجة السطحية. التشطيب: طلاء الزنك، يُطبَّق بعد التلدين (فرن بسير شبكي، بين الضربات). المتطلبات الرئيسية: السحب العميق للفولاذ متوسط الكربون AISI 1045 مع التلدين بين الضربات للحفاظ على قابلية تشكيل المادة والالتزام بزمن الدورة والتكلفة.
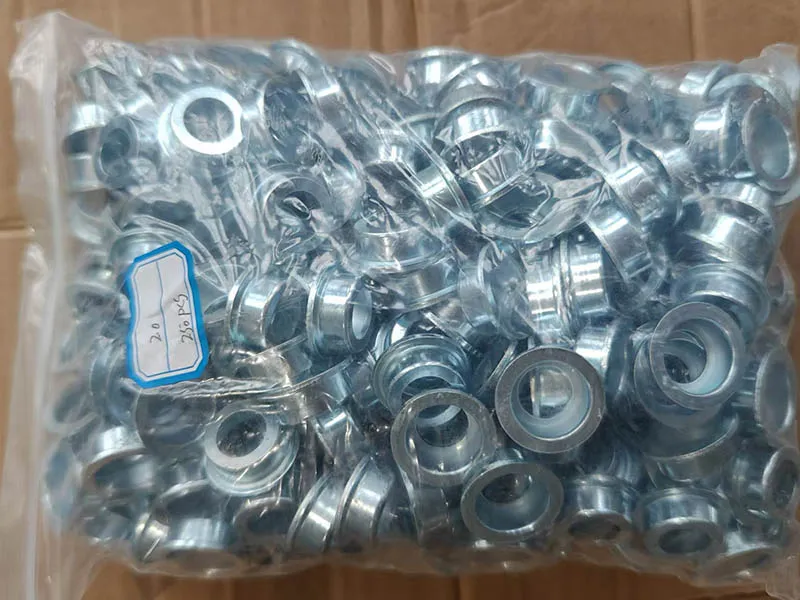
الختم المعدني بالسحب العميق
| اسم المنتج | مقعد نابض الصمام |
|---|---|
| الفئة | مقعد نابض |
| مسار العملية | السحب العميق→المعالجة الحرارية→المعالجة السطحية |
| المادة | فولاذ AISI 1045 |
| المعالجة السطحية | طلاء الزنك |
| المعالجة الحرارية | التلدين (فرن بسير شبكي، بين الضربات) |
| المتطلبات الرئيسية | السحب العميق للفولاذ متوسط الكربون AISI 1045 مع التلدين بين الضربات للحفاظ على قابلية تشكيل المادة والالتزام بزمن الدورة والتكلفة |
مراجعة الحالة
تقدمت إلينا Saintbon Hydraulic وHengli Hydraulic بمهمة مقعد نابض صمام من فولاذ AISI 1045، مع تحديد عملية السحب العميق للقطعة. سبق أن نفذنا مقاعد نوابض لعميلين. طلبوا السحب العميق لهذه القطعة، رغم أن فولاذ AISI 1045 متوسط الكربون لا يتيح عادةً هذا النوع من التشكيل. ميزتنا هي فرن التلدين بسير شبكي في المصنع. عندما يصبح السحب العميق هامشيًا على درجة صلبة كهذه، نُجري التلدين بين الضربات للحفاظ على قابلية تشكيل المادة. يتيح لنا ذلك تبسيط تسلسل القوالب، والحفاظ على أزمنة دورة أفضل، وخفض تكلفة القطعة الواحدة. كان مسارهم السابق قطع قضيب مدور وتشغيل المقعد بالكامل من الصلب الصلب—بطيء ومُهدر للمادة. أدى التحول إلى الختم بالسحب العميق إلى خفض استهلاكنا للمواد الخام وتقليص زمن المعالجة بشكل كبير. كما تخرج القطعة بقوة ومطيلية أفضل، ويمكننا الالتزام بجداول إنتاج أكثر إحكامًا.