
سحبات Balford العميقة DC04 و الحديد النقي (سلسلة DT4) لـ أجسام صمامات الملف اللولبي, الفولاذ المقاوم للصدأ لـ أغلفة الحساسات، وكذلك النحاس الأصفر والنحاس الأحمر والألومنيوم، على مكابس من 25 طن إلى 350 طن بقطر سحب عميق أقصى قطر 250 مم. وعند الحاجة إلى سماكة جدار مضبوطة، تخضع القطعة لعملية السحب والترقيق، ويمكن أن تكون العدة أحادية العملية أو متتابعة أو نقلية — وجميعها مصممة ومصنعة في ورشة العدد الداخلية.
هل السحب العميق مناسب لقطعتك؟
يحوّل السحب العميق قرصاً معدنياً مسطحاً إلى كوب أو غلاف أو جلبة أو مبيت ثلاثي الأبعاد عن طريق سحب المادة داخل تجويف القالب. يمكن أن تلغي هذه العملية لحامات الوصلات، وتقلل عدد القطع، وتوفر مسار إنتاج فعال للمكونات التي تحتاج إلى عمق وجدران مضبوطة وشكل خارجي نظيف. ابدأ بالفحوص الأربعة أدناه.
قطع عميقة
للأكواب والأغلفة والجلبات والمبيتات ذات العمق المعتبر.
شكل بدون لحام
مفيد عندما يكون الجسم المشكّل من قطعة واحدة أفضل من تجميعة ملحومة.
إنتاج متكرر
الأنسب للإنتاج المتكرر حيث يمكن توزيع تكلفة العدة على الكمية.
هندسة جدار محكومة
مناسبة عندما يجب التحكم في حالة الجدار والقطر والعمق معًا.
ما نصنعه بالسحب العميق
عائلات الأجزاء النموذجية المنتجة عبر برامج السحب العميق لدينا — كل منها يرتبط بصفحة التطبيق ذات الصلة.
بيوت الحساسات
بيوت سحب عميق من الفولاذ المقاوم للصدأ أو الألومنيوم لتجميعات حساسات الضغط ودرجة الحرارة وسرعة العجلة.
بيوت صمامات الملف اللولبي
بيوت وجلب وأجزاء متعلقة بالنابض بدون لحام لأنظمة السوائل أو الأنظمة المغناطيسية.
الجلب المغناطيسية
جلب مسحوبة رقيقة الجدار بسماكة جدار محكومة للعزل المغناطيسي وحماية العضو الدوار.
أغطية المحركات
أصداف وأغطية محركات مسحوبة مصممة لملاءمة متكررة وإحكام إغلاق وتجميع سلس في المراحل التالية.
أكواب النوابض
أكواب ومثبتات مسحوبة تحمل التحميل المسبق للنابض بعمق وأنصاف أقطار محكومة.
الأكواب والأغلفة بالسحب العميق
أكواب وأغلفة وهياكل مخصصة حسب نطاق تطبيقاتنا — راجع رسمك الفني لتحديد المسار العملي.
خيارات عملية السحب العميق
نختار المسار النهائي بناءً على عمق القطعة وقطرها أو عرضها ومتطلبات الجدار وسلوك المادة وحجم الإنتاج.
السحب العميق التقليدي
يتم سحب قرص معدني عبر مرحلة أو أكثر من المراحل المضبوطة لتشكيل كوب أو غلاف. يُطوَّر شكل القرص وتسلسل السحب لموازنة تدفق المادة وتقليل التشقق أو التجعد أو الأذن المفرط.
الأنسب لـ- من النموذج الأولي إلى الإنتاج المتكرر
- الأكواب والهياكل والجلب والأغلفة
- عمق السحب وهندسة القرص وسلوك المادة وتسلسل السحب
السحب العميق التدريجي
لبرامج الإنتاج المتكرر المناسبة، تُوزَّع عمليات السحب والعمليات المرتبطة بها على محطات تدريجية. تصميم حامل الشريط واستقرار التغذية والتحكم في المادة بين المراحل أمور حاسمة لحماية القطعة المشكَّلة. الأنسب للإنتاج المتكرر حيث يمكن للعمليات المتكاملة بالتغذية بالشريط أن تبرر استخدام قوالب تدريجية.
ذات صلةإعادة السحب والترقيق
تُستخدم عندما يتعذر تحقيق متطلبات عمق القطعة أو حالة الجدار أو القطر في سحب واحد. لا تُفترض هذه العمليات تلقائيًا أبدًا — بل تُختار بعد مراجعة كاملة للهندسة واستجابة المادة.
ذات صلة- السحب العميق
- التسوية
- المعالجة الحرارية
- إعادة التشكيل
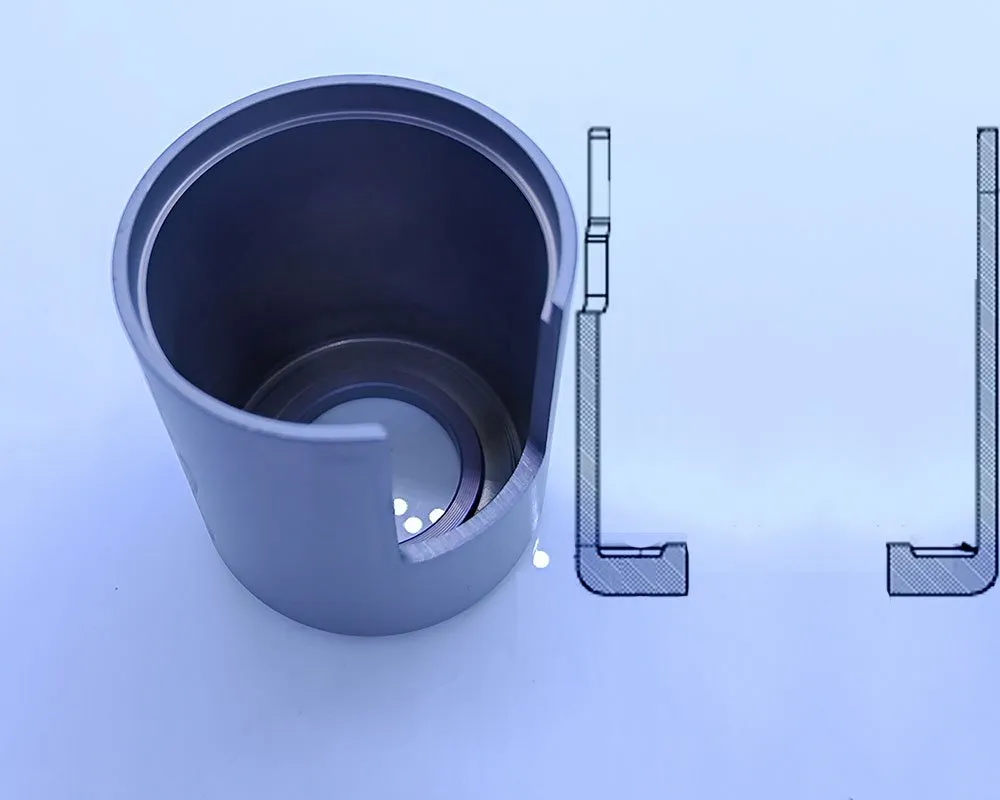
السحب العميق مسألة تدفق مادة
تعتمد النتيجة على كيفية تحرك المادة عبر كل مرحلة — وليس على قوة المكبس فقط. هندسة القطعة الأولية، ودرجة المادة، والسماكة، وأنصاف الأقطار، والتزييت، وقوة ماسك القطعة، وتسلسل السحب كلها عوامل متداخلة. تعتمد صعوبة السحب على قطر القطعة، والعمق، وحجم القطعة الأولية، ودرجة المادة وحالتها الحرارية، والسماكة، وأنصاف الأقطار، وعدد مراحل السحب المتاحة — لا يوجد حد أقصى واحد يناسب كل قطعة.
العوامل الفنية التي نراجعها
يتم مراجعة كل قطعة مسحوبة عميقاً وفقاً لنفس العوامل الفنية قبل تصنيع القوالب وإعداد عرض السعر.
| عامل التصميم | لماذا هو مهم | كيف تتم مراجعته | مخرجات المشروع |
|---|---|---|---|
| عمق القطعة وحجم الفتحة | تحديد عدد مراحل السحب ومدى صعوبتها | الشكل النهائي والأشكال الوسيطة وسلوك المادة | تسلسل السحب المقترح وتصور القوالب |
| أنصاف أقطار الزوايا والقاع | التحكم في انسياب المادة والترقيق وخطر التشقق | المتطلبات الوظيفية مقابل قابلية التشكيل والوصول للأداة | نصف قطر الإنتاج الموصى به أو ميزة ثانوية محكومة |
| حالة الجدار | الترقيق والتثخين والانفعال الموضعي قد تؤثر على الوظيفة | متطلبات المقطع ونموذج المادة وقياس العينة | خطة فحص خاصة بعملية السحب |
| الحافة والقص والحد الخارجي | المادة الزائدة واتجاه القص يؤثران على الشكل النهائي | تطوير الفرخ وخطوط السحب ومنافذ القص واتجاه الرايش | استراتيجية قص محددة ومرجع نهائي |
| درجة المادة وحالة المعالجة | المتانة والمطيلية والتصلب الانفعالي تغير نافذة العملية | المواصفة الفعلية ومتطلبات الشهادات وتاريخ التشكيل | المادة المعتمدة ومتطلبات ضبط التغييرات |
هذه هي نفس العوامل التي نراجعها عند دراسة الرسم قبل تصنيع القوالب وإصدار عرض السعر.
عيوب السحب العميق الشائعة وكيفية التحكم فيها
عادةً ما تكون عيوب السحب العميق مترابطة — فتقليل التجاعيد قد يزيد من الترقق، وتقليل نصف قطر الانحناء يرفع خطر التشقق. وتتم موازنة العملية حول السحب الوظيفي.
الترقق والتشقق
يتركز الإجهاد حول أنصاف الأقطار ومناطق الانتقال. تساعد أنصاف الأقطار المناسبة ومراحل السحب والتزييت وحالة المادة على توزيع الإجهاد. يتم قياس مقاطع الجدار الحرجة أثناء أخذ العينات.
عوامل التحكم- تصميم القطعة الخام
- أنصاف أقطار السحب
- مراحل السحب
- التزييت
- حالة المادة
التجاعيد وتكوين الأذن
تؤثر قوة ماسك القطعة الخام وشكل القطعة الخام وتباين الخواص واستراتيجية حبيبات السحب على التجاعيد وعدم انتظام ارتفاع الحافة. يتم مراعاة سماحية التشذيب وسلوك الحبيبات قبل اعتماد القطعة الخام وأدوات القولبة.
عوامل التحكم- قوة ماسك القطعة الخام
- شكل القطعة الخام
- تباين الخواص
- استراتيجية حبيبات السحب
- سماحية التشذيب
الزوايا الحادة والملامح المحلية
قد تتطلب أنصاف الأقطار الصغيرة جداً أو الزوايا الوظيفية الحادة عمليات متدرجة مثل البثق المتحكم فيه أو السك أو التشكيل الموضعي. تتحقق Balford مما إذا كان الملح حقاً وظيفياً وتقترح مساراً يحمي الجدار المحيط.
أذرع التحكم- عمليات على مراحل
- سك / بثق
- تشكيل موضعي
الارتداد والثبات الأبعادي
قد تؤدي قوة المادة والتصلد الانفعالي والإجهاد المتبقي إلى تغيير القطعة بعد خروجها من القالب أو بعد التشذيب. يُستخدم تعويض القالب وعمليات إعادة الطرق والفحص المعتمد على نقاط الاستناد عندما تتطلب الأبعاد تحكماً أكثر دقة.
أذرع التحكم- تعويض القالب
- إعادة الطرق
- الفحص المعتمد على نقاط الاستناد
مواد السحب العميق وملاحظات الاختيار
مجرد تحديد اسم المادة لا يكفي. الدرجة والمعالجة الحرارية والسماكة وحالة السطح وثبات الخصائص من دفعة لأخرى كلها تؤثر مباشرة على قابلية السحب — ويتم تأكيدها قبل اعتماد القالب.
الفولاذ المقاوم للصدأ
مناسب للأغلفة والجلب المقاومة للتآكل؛ قد يؤثر التصلد الانفعالي والتحزيز والتزييت والمعالجة الحرارية الوسيطة على تسلسل السحب.
الفولاذ منخفض الكربون
خيار عملي وموثوق لمعظم الأغلفة والأكواب المشكلة؛ حدد متطلبات الطلاء أو التشطيب اللاحق إلى جانب مواصفات المادة.
الألومنيوم
خفيف الوزن ومقاوم للتآكل؛ يحدد السبيكة والمعالجة الحرارية ظاهرة أذن السحب وعلامات السطح والتمزق والارتداد.
النحاس الأصفر والنحاس الأحمر
خيارات قابلة للتشكيل للأجزاء الموصلة أو الظاهرة؛ حماية السطح وتكلفة المادة تحتاجان إلى معالجة دقيقة.
التيتانيوم والسبائك الخاصة
ممكنة للمشاريع المؤهلة، لكن نافذة العملية ضيقة — الارتداد المرن وتآكل العدة يتطلبان تحققاً هندسياً فعلياً.
جميع المواد
الدرجة، والمعالجة الحرارية، والسماكة، وحالة السطح، وثبات الخصائص من دفعة لأخرى — كلها تؤثر على قابلية السحب — يجب المراجعة قبل تصنيع العدة.
أين تُستخدم الأجزاء المسحوبة بعمق
خبرة تطبيقية في مكونات الملفات اللولبية والصمامات، وحساسات ومحركات السيارات، والمكونات الصناعية.
بيوت الملفات اللولبية والصمامات
بيوت عديمة اللحام، وجلب، وأجزاء متعلقة بالنوابض للأنظمة الهيدروليكية أو المغناطيسية حيث النظافة وسلامة الجدار والهندسة المضبوطة غير قابلة للتنازل.
بيوت حساسات ومحركات السيارات
أغلفة الحساسات، وأغطية المحركات، والبيوت المشكّلة المصممة لثبات التركيب، والعزل البيئي، وسهولة التجميع اللاحق.
الجلب المغناطيسية
جلب مسحوبة رقيقة الجدار حيث يجب إدارة حالة الجدار وهندسة الدائرة المغناطيسية معاً.
المكونات الصناعية
أغلفة وهياكل مخصصة للتطبيقات من مواد محكومة، وفقاً لمتطلبات الرسم الفني والتوثيق والتأهيل الكاملة.
أكواب النوابض وحلقات التثبيت
أجزاء مسحوبة تحمل التحميل المسبق للنابض مع عمق وأنصاف أقطار وأسطح إحكام محكومة.
أغطية المحركات وأغطية الأطراف
أغطية وأغطية أطراف مسحوبة باتساق أبعادي مناسب للتجميع الآلي.
دراسات حالة مختارة في السحب العميق
توضح هذه الأمثلة كيف نحول متطلبات الرسم الفني إلى خطة إنتاج قابلة للتنفيذ — ليس على الورق فقط، بل على أرض المصنع.

هيكل مستشعر سرعة عجلة ABS
هيكل صمام خرطوشي هيدروليكي

أنبوب ألومنيوم رقيق الجدار
كيف نطوّر قطعة مسحوبة عميقاً
تحدد مراجعة الهندسة الأولى الأبعاد التي تتحكم فعلياً في الإحكام والتوجيه والأداء المغناطيسي والتجميع أو المظهر — بحيث تُضبط مراجع القياس ذات الدلالة ولا يُطبّق نفس التفاوت الضيق على كل سطح. تُعتمد العينات مقابل العملية المتوقعة قبل اعتماد الإنتاج.
مراجعة السحب والمادة والوظيفة
نؤكد مراجع القياس الوظيفية ودرجة المادة وحالتها الحرارية وعمق السحب وأنصاف الأقطار ومتطلبات الجدار والكمية السنوية وتشطيب السطح.
تطوير القطعة الأولية وتسلسل السحب
نخطط هندسة القطعة الخام واتجاه السحب والمراحل الوسيطة وإعادة الضغط والتشذيب وأي عمليات ثانوية مطلوبة.
تصنيع الأدوات والتحقق من العينات
ننتج العينات ونتحقق من الأبعاد المتفق عليها وسماكات الجدران والمظهر والتوافق الوظيفي مع الرسم.
موافقة العميل
نغلق البنود المفتوحة ونوثق العينات المعتمدة ونثبت العملية المضبوطة للإنتاج المتكرر.
الإنتاج المضبوط
نلتزم بمتطلبات التجهيز والمواد والفحص المحددة مع إدارة صيانة الأدوات والتغييرات الهندسية.
نطاق عملية السحب العميق
هذه هي الحدود التي نقدم عروض الأسعار بناءً عليها. أي هندسة خارجها تتم مراجعتها حالة بحالة قبل قبولها، ونخبرك عندما لا تكون القطعة قابلة للتصنيع بدلاً من تقديم عرض سعر لها على أي حال.
| المعامل | ما تعمل به Balford |
|---|---|
| أقصى حمولة للمكبس | 350 طن |
| أقصى قطر للسحب | Ø250 مم |
| القوالب | مصممة ومصنعة في ورشة القوالب الخاصة بنا — فقط القطع السلكي البطيء (slow-wire EDM) يتم بالتعاقد الخارجي |
| المواد | الفولاذ المقاوم للصدأ، الفولاذ الكربوني، الألومنيوم، النحاس، النحاس الأصفر وسبائك خاصة مختارة |
| العمليات الثانوية | الخراطة والتفريز CNC، القطع السلكي بالشرارة، إزالة الرايش والتنظيف المُحكم |
| العمليات المتعاقد عليها خارجياً | المعالجة الحرارية الإنتاجية (التقسية، التطبيع، التلدين، إزالة المغناطيسية) والتشطيبات السطحية مثل التلميع الكهربائي والتخميل |
| معدات الفحص | جهاز عرض بصري 2.5D، ماسح ضوئي ثلاثي الأبعاد، جهاز قياس الخشونة المحمول، جهاز قياس صلادة روكويل، جهاز اختبار رش الملح، مقياس ارتفاع رقمي، ميكرومترات وميكرومترات تجاويف، قدمة داخلية، أطقم مقاييس go/no-go كاملة، جهاز قياس الرايش ومقياس التمركز |
| التوثيق | فحص العينة الأولى وحزم PPAP المستوى الثالث |
إذا كان الجزء الخاص بك خارج هذا النطاق، أخبرنا بالمتطلبات على أي حال — سنوضح ما إذا كان قابلاً للتنفيذ وأين لا يكون كذلك.
شاهد السحب العميق أثناء التشغيل
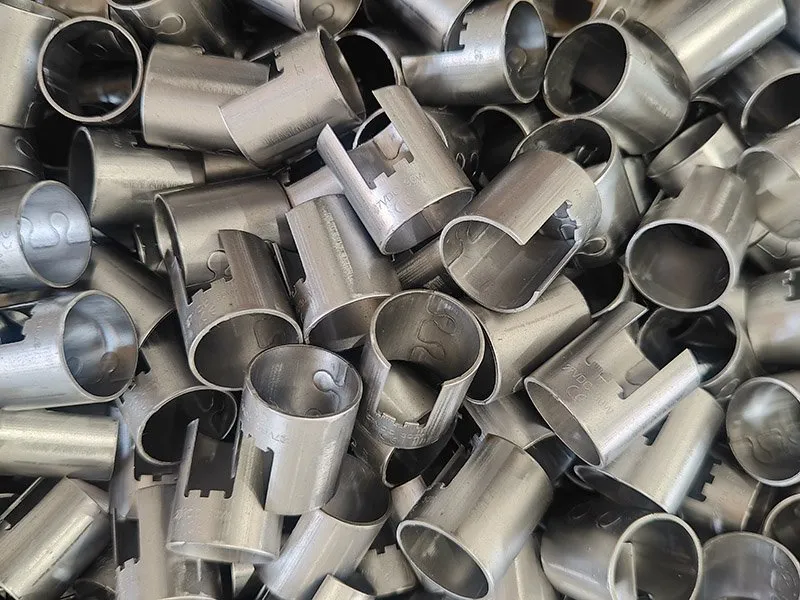
علبة من الفولاذ المقاوم للصدأ وجلبة مسحوبة، مصورة على خط الإنتاج الذي يصنعها.
الأسئلة الشائعة حول السحب العميق
الإجابات مبنية على مراجعة فعلية للرسم الفني لأن المادة والهندسة وحجم الإنتاج تحدد ما هو عملي.
أكبر مكبس لدينا هو 350 طن وأقصى قطر سحب نقدمه هو Ø250 مم. مدى ملاءمة قطعة معينة يعتمد على درجة المادة، وسماكة الصفيحة، ونسبة العمق إلى القطر، ومتطلبات الجدار، وعدد مراحل السحب التي تسمح بها الهندسة. نؤكد التسلسل مقابل رسمك الفني قبل تقديم العرض.
نعم. قوالب السحب وأدوات القطع والعمليات اللاحقة تُصمم وتُصنع في ورشة الأدوات الخاصة بنا، ولهذا نستطيع التحكم في مدة التسليم وتعديل الأداة أثناء التطوير. فقط القطع السلكي البطيء (slow-wire EDM) يتم بالتعاقد الخارجي؛ أما المخارط التقليدية، والمخارط CNC، والتفريز CNC، والقطع السلكي المتوسط والسريع، والتنصين، والثقب، والتجليخ السطحي، وصيانة الأدوات فكلها تُنفذ داخلياً.
عادةً ما تُنهى القطع المسحوبة بالخراطة أو التفريز CNC، أو القطع السلكي، أو إزالة النتوءات، أو التنظيف المضبوط. المعالجة الحرارية مثل التقسية والمراجعة والتلدين وإزالة المغناطيسية، والتشطيبات السطحية مثل التلميع الكهربائي والتخميل والطلاء الكهربائي، تُنفذ في مصانع شريكة مؤهلة. وثائق PPAP المستوى 3 يمكن أن تغطي المسار الكامل بما في ذلك الخطوات المتعاقد عليها خارجياً.
لا يوجد حد أقصى واحد مسؤول يناسب كل قطعة. شدة السحب تعتمد على درجة المادة وحالتها الحرارية، وسماكة الصفيحة، وهندسة القطعة الفارغة، وشكل القطعة، وأنصاف الأقطار، ومتطلبات الجدار، وما إذا كانت مراحل السحب المتعددة مقبولة. تراجع Balford الرسم الفني الفعلي وتقترح تسلسلاً مُتحققاً منه قبل الالتزام بقدرة إنتاجية.
نعم، يمكننا تقييم السحب العميق المتتابع للهندسات المناسبة والإنتاج المتكرر. يجب مراجعة حامل الشريط، وخطوة التغذية، وعدد مراحل السحب، وانسياب المادة، والقص اللاحق للتأكد من أن هذا هو النهج الصحيح.
يتم التحكم في حالة الجدار من خلال تصميم القطعة الخام، وأنصاف الأقطار، وتسلسل السحب، والتزييت، وضغط ماسك القطعة، وعند الحاجة عمليات السحب العميق أو إعادة التشكيل. يجب تحديد مواقع الجدار الحرجة وطريقة القياس على الرسم أو خطة التحكم.
قد تتطلب الزوايا الوظيفية الحادة عملية متدرجة مثل السك أو البثق الموضعي أو خطوة تشكيل ثانوية. نراجع الاحتياج الوظيفي، وإجهاد المادة المحيطة، وطريقة الفحص قبل التوصية بالعملية.
تشمل الخيارات الشائعة الفولاذ منخفض الكربون، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس، والنحاس الأصفر. قد يكون التيتانيوم وسبائك أخرى متخصصة ممكنًا بعد المراجعة. تعتبر الدرجة، والمعالجة الحرارية، والسماكة، وحالة السطح أكثر أهمية من عائلة المادة العامة وحدها.
أرسل الرسم والموديل الخاضعين للتحكم، ومواصفات المادة، والكمية، والتشطيب، والأبعاد الحرجة، ومتطلبات الجدار أو المقطع، والاختبارات الوظيفية، وأي احتياجات تتبع أو توثيق. تساعد العينات الموجودة أو سياق التجميع أيضًا في توضيح الأولويات الوظيفية.
هل لديك رسم؟
أرسل أحدث رسم أو موديل ثلاثي الأبعاد، ومواصفات المادة، والحجم السنوي، والمتطلبات الحرجة. سنراجع مسار التشكيل، والعمليات الثانوية، واحتياجات الفحص قبل تقديم عرض السعر. يمكننا مناقشة متطلبات اتفاقية عدم الإفصاح قبل تبادل ملفات المشروع التفصيلية.
لمراجعة أسرع، ضمّن: الرسم / الموديل ثلاثي الأبعاد · درجة المادة · السماكة · الحجم السنوي · التفاوتات الحرجة · تشطيب السطح.
قدرات وموارد ذات صلة
يرتبط السحب العميق بمجموعة الخدمات الكاملة للختم، والمواد، والتطبيقات، ودراسات الحالة.
مقالات فنية عن السحب العميق
قطع الألمنيوم بالسحب العميق
اعتبارات قابلية التشكيل والتكلفة ومقاومة التآكل في السحب العميق للألمنيوم.
السحب العميق مقابل الختم بقوالب متتالية
كيف ترتبط طريقة تصنيع القوالب بعملية التشكيل لقطع OEM.
أجسام صمامات الملف اللولبي بالسحب العميق
اختيار المواد وعملية السحب العميق لتطبيقات السيارات.
ختم المعادن: العمليات والمواد
دليل لعمليات الختم والمواد والتطبيقات.
ذات صلة: التدوير في السحب العميق — كيف يحافظ الجدار المخفف على القطر الداخلي والخارجي معًا · التدوير بدلًا من الخراطة · التدوير لأجسام صمامات الملف اللولبي (DT4E، DC04) · تفاوتات التدوير وتشطيب السطح
القطع التي تحتاج إلى عدة مراحل تشكيل تُشغَّل عادةً على قوالب النقل — اطلع على الختم بمكبس النقلمقارنة مع قوالب التقدم والقوالب أحادية العملية. تصل سعة المكبس إلى 350 طن والحد الأقصى لقطر السحب العميق هو Ø250 مم — القائمة الكاملة للآلات موجودة في صفحة قائمة المعدات.
يتم ترتيب التلدين بين المراحل والمعالجة الحرارية النهائية من خلال شركاء مدققين — انظر كيفية إدارة هذه الخطوات.
قراءة خلفية: ما هو السحب العميق و قرارات التصميم التي تحدد التكلفة.
السعة في لمحة: سعة المكبس حتى 350 طن · الحد الأقصى لقطر السحب العميق Ø250 مم · القائمة الكاملة للآلات والفحص.
قبل اعتماد تسلسل السحب على الشريط، يتم إثباته على أدوات أحادية العملية — انظر كيف يعمل السحب العميق للنماذج الأولية والكميات الصغيرة، ولماذا يقلل قالب النموذج الأولي من مخاطر قالب الإنتاج.
الأغلفة التي وُجدت هذه العملية من أجلها موصوفة في صفحة غلاف صمام الملف اللولبي المسحوب عميقاً، بما في ذلك اختيار مادة DC04 والحديد النقي ومسار الكي.
تتم مقارنة الدرجات المحددة عادةً للأغلفة المغناطيسية تحت DC04 والحديد النقي.