直接回答: Balford的CNC弯管服务可对多弯管件进行程控加工,使角度、平面和长度逐件一致;同一条管材产线还可将管材盘绕成盘管外径、螺距和圈数可控的螺旋盘管。报价前我们会审核中心线模型、弯曲半径、壁厚和回弹,并可将弯管和盘管与切割、端部成型、焊接和装配结合,交付成品管件。
核心能力:CNC折弯
编程多弯
角度和平面由3D模型或折弯表控制。
回弹补偿
模具和程序补偿在首件上验证。
芯棒支撑
针对小半径及薄壁管的内部支撑。
成品管件
从单一供应商处完成切割、折弯、端部成型和组装。
盘管:螺旋盘管与盘绕管
盘管是将管材绕制成螺旋盘管,盘管外径、螺距和圈数可控。当流体、制冷剂或传感管路必须适配限定空间,且由盘管本身发挥作用时 — 如换热盘管或膨胀盘管 — 会采用这种工艺。盘管与CNC弯管在同一条管材产线上完成,因此管件可经过弯管和盘管、端部成型、焊接和装配,无需更换供应商。
螺旋线圈
受控的线圈外径、节距和圈数。
支腿和端部形式
直支腿和端部形式按图纸要求。
线圈组件
由单一供应商完成切割、成型与组装的线圈。
材料多样性
不锈钢、碳钢、铝、铜及黄铜。
CNC折弯的工程审查
中心线几何形状
请提供3D中心线或折弯数据表,以确保平面和长度明确无误。
半径与壁厚
小半径折弯需要芯棒支撑;在必须保持内孔畅通的情况下,应指定椭圆度限制。
回弹
材料和半径驱动补偿;首件验证锁定程序。
装配配合
端部形状、切割长度和方向均根据装配接口进行审查。
盘管工程评审
线圈与管材几何形状
线圈直径相对于弯管限制决定可行性;尽早确认材料和壁厚。
螺距和圈数
螺距一致性和圈数由图纸设定,并通过工装保证。
端部几何形状
直线腿和端部形状经过规划,以确保线圈与其装配件匹配。
回弹
卷绕回弹在模具中予以补偿,并在首件上确认。
材料
应用领域
流体管路
用于流体输送的多弯管件。参见汽车机加工.
HVAC 连接件
针对管路套件的编程折弯。参见HVAC 组件。
设备机架
用于结构组件的弯管。参见工业加工。
传感器与仪表管
用于传感线路的精密盘管。参见传感器外壳。
设备包装
适用于空间受限组件的盘管。参见工业加工。
相关案例研究
生产历史中的管材成型项目。

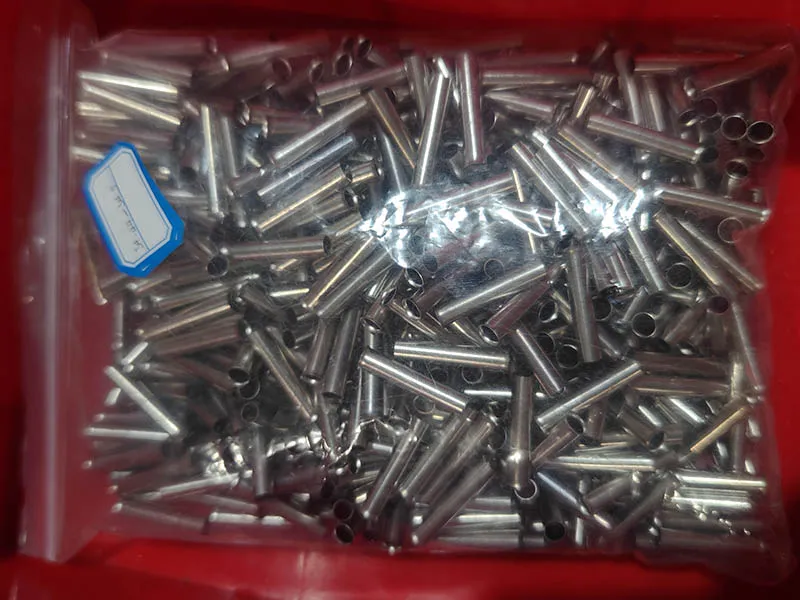
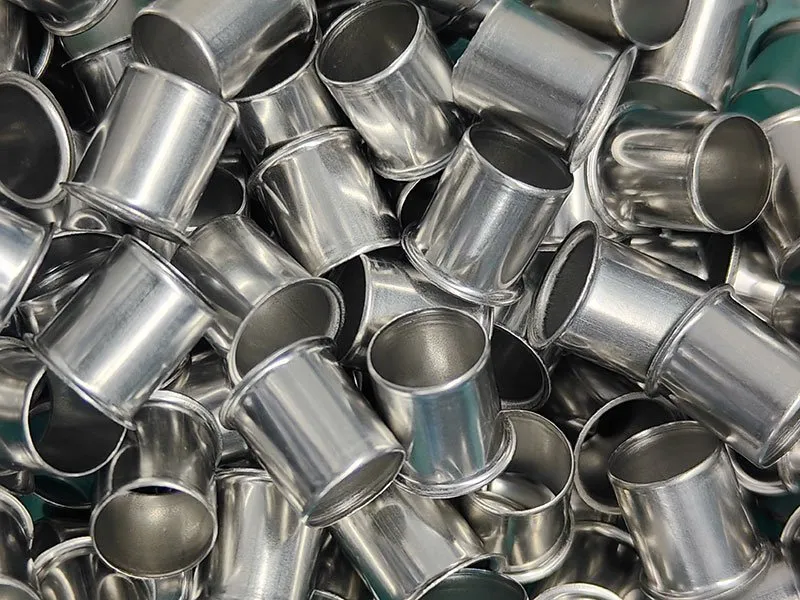
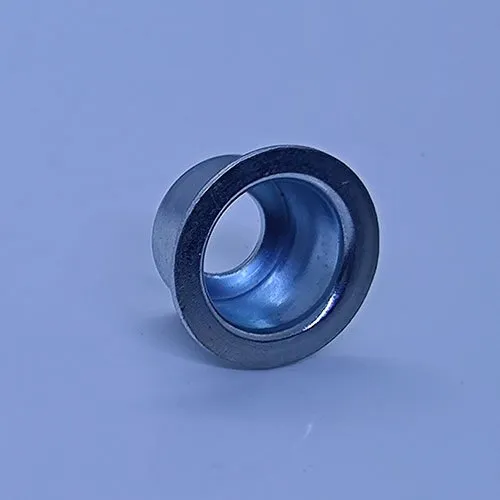
询价备注
弯管件请提供中心线模型或弯曲参数表;盘管件请提供盘管外径、螺距、圈数、管材和壁厚。查看 CNC管材折弯设计指南,然后请求报价。
合规与质量
- 汽车材料合规性— 适用于汽车项目的IMDS、REACH、RoHS和GADSL。
- 百富都 IMDS 流程— 从报价到交付的材料数据。
- IMDS 合规检查清单— 面向汽车供应商的15个步骤。
- 质量与认证— 符合ISO 9001:2015及IATF 16949要求的控制措施。
常见问题解答
什么是CNC管材弯曲?
CNC管材弯曲利用数控机床,按照编程设定的角度和平面进行管材弯曲,具有高重复性。对于多弯部件,若每个部件的角度、平面和长度必须与3D模型一致,CNC弯曲是合适的工艺路线。
CNC折弯与压弯有什么区别?
CNC折弯通过控制进给和旋转对每次折弯进行编程,因此多弯管可在一次装夹中完成,并保持一致的几何形状。压弯或压缩折弯适用于较简单的单次折弯。方法的选择取决于零件几何形状和产量。
CNC折弯管的精度如何?
角度、弯曲平面和长度精度均在首件上对照图纸进行确认,并通过模具补偿回弹。具体数值取决于材料、半径和壁厚;我们按项目确认,而非给出笼统数值。
你们能弯曲小半径的管材吗?
可以,在材料极限范围内——较小的半径可能需要芯棒支撑以保持截面形状。请提供半径、壁厚和椭圆度要求,以便我们评估可行性。
你们是否提供其他型材的CNC折弯服务?
圆管和方管是常见型材;成型截面和矩形截面需逐案评估模具可行性。
你们需要哪些文件?
中心线3D模型或折弯数据表(折弯半径、角度、平面、切线长度),以及材料、外径、壁厚和数量。
什么是盘管加工?
盘管加工是将管材卷绕成螺旋线圈——常用于流体输送、热交换或紧凑包装。线圈直径、螺距和端部几何形状均按图纸控制。
你们卷制哪些管材?
不锈钢、碳钢、铝、铜和黄铜管是常见选择;在报价前,材料及壁厚需与卷绕几何形状确认。
你们能生产哪些卷绕几何形状?
线圈外径、螺距、圈数、支腿长度和端部形状均由图纸确定。紧密线圈需要相对于管子较小的弯曲半径,因此需根据材料和壁厚审查可行性。
你们是否提供盘管作为组件?
是的。盘管可以进行切割、端部成型,并与接头组装,使您收到成品盘管组件。
盘管用于哪些场合?
典型用途包括流体和制冷剂管路、换热盘管、传感器和仪表管路以及紧凑型设备包装。
您需要提供哪些信息以获得报价?
线圈外径、螺距、圈数、管材、外径、壁厚、支腿或端部几何形状以及数量。图纸或3D模型是最清晰的输入。