
深拉伸工艺是否适合您的零件?
深拉伸工艺通过将金属板料拉入模具型腔,将平面毛坯转化为三维杯形件、壳体、套筒或外壳。该工艺可消除焊缝、减少零件数量,并为需要一定深度、受控壁厚和洁净外观的部件建立高效的生产路径。请从以下四项检查开始。
深拉伸件
适用于具有一定深度的杯体、套筒、外壳及壳体类零件。
无缝成型
当一体成型件优于焊接组件时,此工艺尤为适用。
重复生产
最适合批量重复生产,模具成本可分摊至产量中。
受控壁厚几何形状
适用于必须同时管理壁厚、直径和深度的场合。
我们通过深拉伸制造的产品
我们深拉伸项目生产的典型零件系列——每个系列均链接至相应的应用页面。
深拉伸工艺选项
我们根据零件深度、直径或宽度、壁厚要求、材料特性及生产批量来选择最终工艺路线。
传统深拉伸
毛坯通过一个或多个受控工位拉延成形为杯形件或壳体。毛坯形状及拉延顺序经过优化设计,以平衡材料流动,最大限度减少开裂、起皱或过度制耳。
最适合- 从原型到批量生产
- 杯体、外壳、套筒及壳体
- 拉深深度、毛坯几何形状、材料特性及拉深顺序
级进深拉伸
对于合适的重复性项目,拉伸及相关操作分布在连续模的各个工位上。料带载体设计、送料稳定性以及工位间的材料控制对于保护成型零件至关重要。最适合于集成料带送料操作能够体现连续模优势的重复性生产。
相关再拉深与变薄拉深
当零件深度、壁部状态或直径要求无法在一次拉深中实现时使用。这些工序绝不会自动假设——而是在对几何形状和材料响应进行全面审查后选定。
相关- 深拉伸
- 变薄拉深
- 退火
- 二次整形
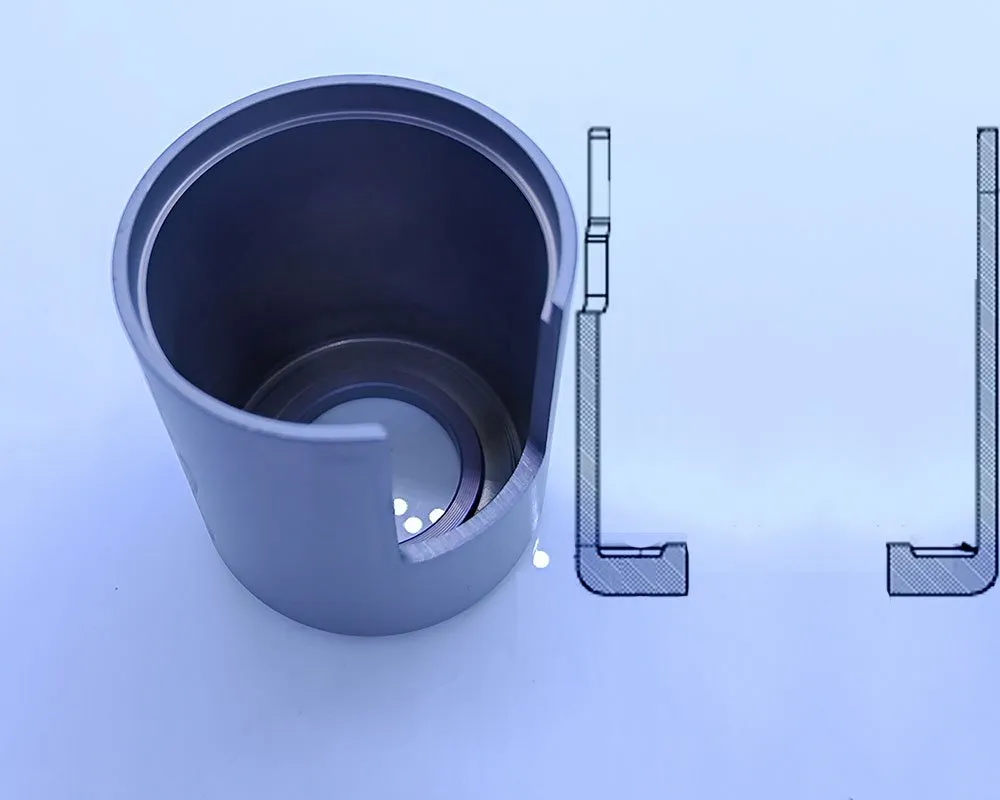
深拉伸本质上是一个材料流动问题
结果取决于材料在每个工序中的流动方式——而不仅仅是冲压吨位。毛坯几何形状、材料牌号、厚度、圆角半径、润滑、压边力及拉延顺序均相互影响。拉延难度取决于零件直径、深度、毛坯尺寸、材料牌号与回火状态、厚度、圆角半径以及可用的拉延工序数量——不存在适用于所有零件的单一极限值。
我们审核的技术因素
在模具制造和报价之前,每个深拉伸零件都会依据相同的技术因素进行评审。
| 设计因素 | 重要性 | 审核方式 | 项目输出 |
|---|---|---|---|
| 零件深度与开口尺寸 | 决定所需拉延工序的数量和严重程度 | 成品几何形状、中间形态及材料行为 | 拟定的拉延顺序及模具方案 |
| 转角与底部圆角半径 | 控制材料流动、减薄及开裂风险 | 功能需求与成形性及模具可达性的平衡 | 建议的生产半径或受控的次要特征 |
| 壁厚状况 | 减薄、增厚及局部应变可能影响功能 | 截面要求、材料模型及样品测量 | 图纸专项检验计划 |
| 法兰、修边及边缘 | 多余材料与修边方向会影响最终几何形状 | 坯料展开、拉延筋、修边通道及毛刺方向 | 明确的修边策略与完成的基准 |
| 材料牌号与回火状态 | 强度、延展性和加工硬化会改变工艺窗口 | 实际规格、认证要求及成形历史 | 已批准的材料和变更控制要求 |
这些是我们审查图纸并准备模具和报价时使用的相同因素。
常见深拉伸缺陷及其控制方法
深拉伸缺陷通常是相互关联的——减少起皱可能会增加减薄,而更小的圆角半径会提高开裂风险。该工艺需围绕功能性拉延进行平衡。
变薄与开裂
应变集中在圆角及过渡区域。合理的圆角设计、拉延工序、润滑及材料状态有助于均匀分布应变。在取样阶段对关键壁厚部位进行测量。
控制杆- 毛坯设计
- 拉延圆角
- 拉延工序
- 润滑
- 材料状态
起皱与制耳
压边力、毛坯形状、各向异性及拉延筋策略均会影响起皱和边缘高度不均。在最终确定毛坯与模具方案前,需综合考虑修边余量及材料晶粒取向行为。
控制杆- 压边力
- 毛坯形状
- 各向异性
- 拉延筋策略
- 修边余量
尖角与局部特征
极小的圆角或功能性尖角可能需要分步工序,如受控挤压、压印或局部成形。百富都会检查该特征是否确实具有功能性,并提出保护周围壁部的工艺路线。
控制杆- 分步操作
- 压印/挤压
- 局部成形
回弹与尺寸稳定性
材料强度、加工硬化和残余应力可能导致零件在离开模具或修边后发生变化。当几何形状要求更严格的控制时,可采用模具补偿、二次整形和基于基准的检测。
控制杆- 刀具补偿
- 二次冲压
- 基于基准的检测
深拉伸材料及选材注意事项
仅指定材料名称是不够的。牌号、回火状态、厚度、表面状况以及批次间的一致性都会直接影响拉深性能——这些都需要在模具批准前得到确认。
深拉伸件的应用场景
在电磁阀及阀门部件、汽车传感器和电机以及工业部件方面拥有丰富的应用经验。
精选拉深案例研究
这些示例展示了我们如何将图纸要求转化为可行的生产计划——不仅停留在纸面上,更落实到生产现场。

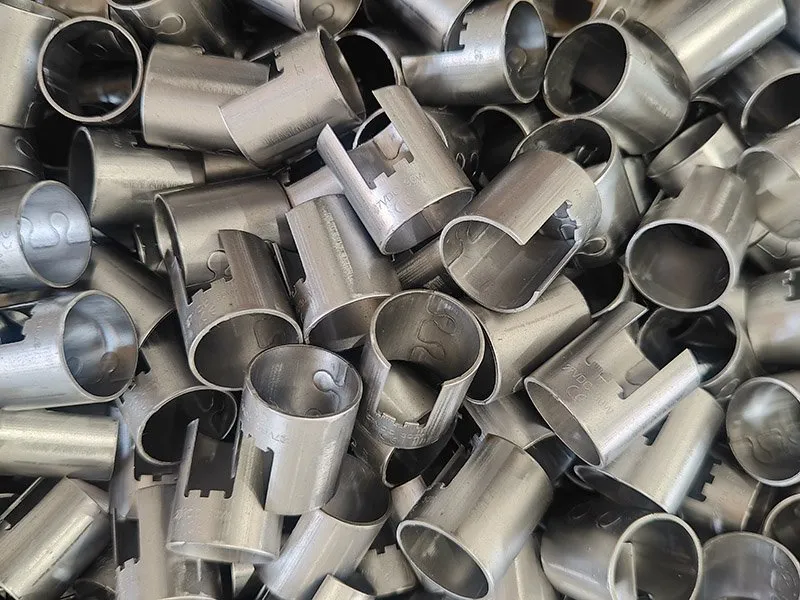

我们如何开发深拉伸零件
首次工程评审确定哪些尺寸实际控制密封、导向、磁性能、装配或外观——从而设定有意义的基准,且不会对每个表面施加相同的严格公差。在量产批准前,样品需对照预测工艺进行验证。
图纸、材料与功能审查
我们确认功能基准、材料牌号与回火状态、拉深深度、圆角半径、壁厚要求、年需求量及表面处理。
落料与拉延工序开发
我们规划落料几何形状、拉延方向、中间工序、整形、修边以及所需的任何二次加工。
模具与样品验证
我们生产样品,并根据图纸验证约定的尺寸、壁厚、外观及功能配合。
客户批准
我们关闭未决事项,记录批准的样品,并锁定受控流程以确保重复生产的一致性。
受控生产
我们遵循明确的设备调试、材料及检验要求,同时对模具维护和工程变更进行规范管理。
深拉伸常见问题
答案基于实际拉深评审,因为材料、几何形状和体积决定了工艺的可行性。
并不存在一个适用于所有零件的统一极限值。拉深难度取决于材料牌号与回火状态、板材厚度、毛坯几何形状、零件外形、圆角半径、壁厚要求,以及是否允许采用多道拉深工序。百富都会先审阅实际图纸,并在确定工艺能力之前提出经过验证的工序方案。
是的,我们可以针对合适的几何形状和重复生产评估级进深拉伸工艺。料带载体、送进步距、拉延工步数、材料流动及后续修边均需审查,以确认该方案是否适用。
壁部状态通过毛坯设计、圆角半径、拉延顺序、润滑、压边力以及(必要时)整平或二次整形工序进行管控。关键壁部位置及测量方法应在图纸或控制计划中予以明确。
尖锐的功能性转角可能需要分步工序,例如压印、局部挤压或二次成型步骤。在推荐工艺之前,我们会审查功能需求、周边材料应变及检验方法。
常见候选材料包括低碳钢、不锈钢、铝、铜和黄铜。钛及其他特种合金经审核后也可能适用。与宽泛的材料类别相比,牌号、回火状态、厚度及表面状况更为关键。
请发送受控图纸和模型、材料规格、数量、表面处理、关键尺寸、壁厚或截面要求、功能测试要求,以及任何可追溯性或文档需求。已有的样品或装配背景信息也有助于明确功能优先级。
有图纸吗?
请发送最新图纸或3D模型、材料规格、年需求量和关键要求。我们将在报价前审查成型工艺、二次加工和检验需求。在交换详细项目文件之前,我们可以讨论NDA要求。
为加快审查,请包括:图纸/3D模型 · 材料牌号 · 厚度 · 年需求量 · 关键公差 · 表面处理。
相关能力与资源
深拉伸工艺与完整的冲压集群、材料、应用及案例研究紧密相连。
深拉伸技术文章
推荐阅读: 深拉伸(深拉深):完整技术指南 —— 材料在凹模里怎么流动、决定可制造性的四个计算(拉深系数、毛坯尺寸、拉深力、模具间隙),以及常见缺陷与对策。