浙江CNC加工服务
CNC铣削服务
针对板材、块体、壳体、支架及多面金属零件(含凹槽、槽口、孔及轮廓形状)的CNC铣削加工。从DFM评审和原型制作到批量生产。
直接回答:CNC铣削适用于棱柱形及多面金属零件:包括带凹槽、槽口、孔及轮廓的板材、块体、壳体、支架和工装部件。百富都在报价前会审查基准结构、刀具可达性、内角半径、装夹方式及装夹次数,以确定从原型到量产的最佳工艺路线,并在零件需要时结合车削或线切割加工。
典型铣削零件
板材与块料
具有平面度和位置度控制的面、孔及轮廓。
壳体与支架
具有凹槽、槽口和安装特征的多面零件。
工装部件
按受控图纸加工的夹具、治具和镶件。
多面零件
在多个面上具有特征,并有清晰的装夹和基准面方案。
铣削DFM检查清单
- 公差标注前先定义基准结构
- 内圆角半径与刀具可达性
- 型腔深度与壁厚
- 深孔或斜角特征的刀具可达性
- 装夹与夹紧无变形
- 装夹次数与基准连续性
- 仅在功能需要处应用严格公差
铣削与线切割对比
在为新零件制定工艺路线时,可使用此快速决策辅助工具:
有关拉深级别的指导,请参阅CNC 铣削设计指南.
铣削零件材料
铝
具有良好机加工性能的板材、外壳和支架。参见铝材铣削加工。
不锈钢
耐腐蚀铣削零件;通过刀具策略管理热处理和加工硬化。参见不锈钢铣削.
碳钢与合金钢
具有受控硬度的结构件与工装部件。参见碳钢铣削。
特种合金与塑料
根据应用场景进行评估,并确认认证与稳定性。请参阅特种合金铣削。
应用领域
相关案例研究
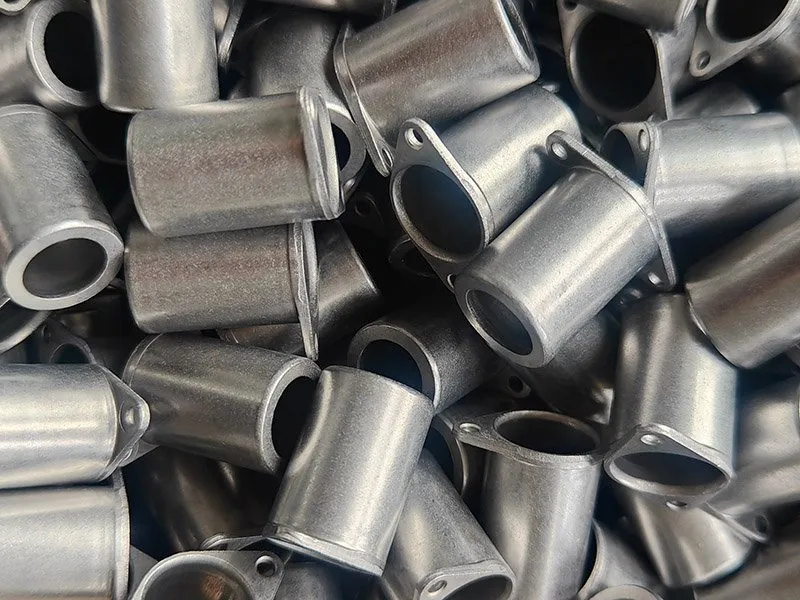
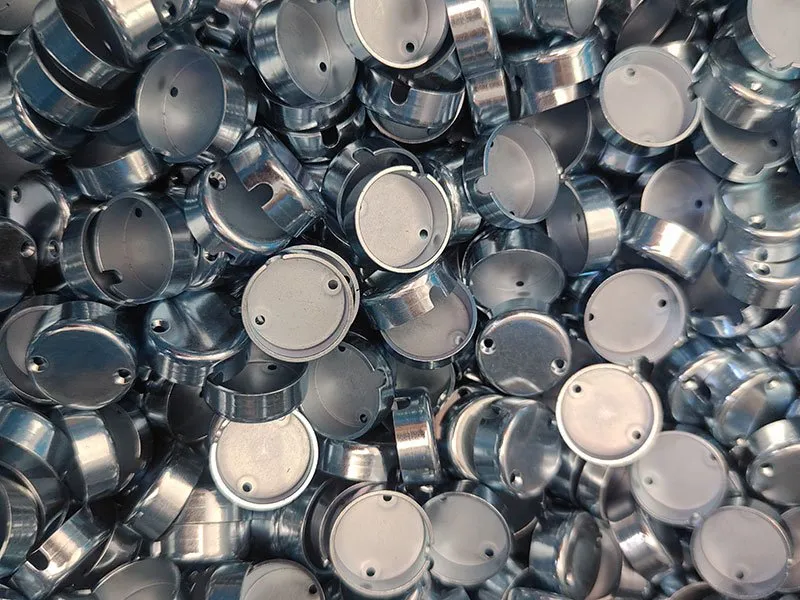
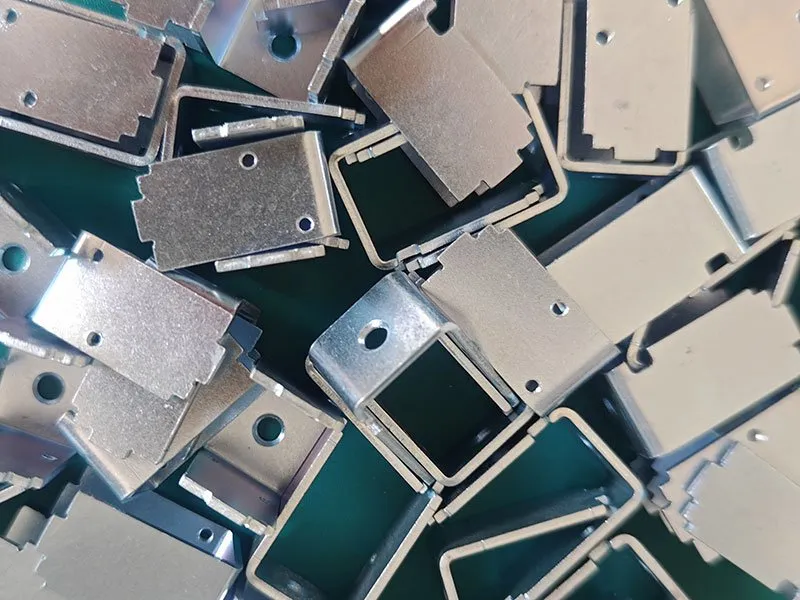
选自百富都生产历史中与铣削相关的项目;每个案例展示了完整工艺路线中的机加工步骤。


合规与质量
- 汽车材料合规性— 针对汽车项目的IMDS、REACH、RoHS和GADSL合规。
- 百富都 IMDS 流程— 从报价到交付的材料数据。
- IMDS 合规检查清单— 面向汽车供应商的15个步骤。
- 质量与认证— 符合ISO 9001:2015及IATF 16949要求的控制措施。
常见问题解答
哪些零件最适合CNC铣削加工?
棱柱形零件:板件、块件、壳体、支架、工装组件以及需要凹槽、槽口、孔、面或轮廓形状的多面零件。如果大部分特征位于平面或正交表面上,并且需要旋转刀具加工,铣削是自然的选择。
内圆角半径的实际限制是多少?
标准旋转刀具留下的圆角半径等于其自身半径。深凹槽和小角落可能需要更小的刀具(因此需要更多次走刀),或者对于真正尖锐的角落,可能需要二次工艺如线切割。我们在DFM期间会根据功能审查圆角半径。
你们如何控制平面度与多次装夹精度?
首先定义基准体系,然后通过工装夹具(软爪或专用夹具)尽可能在一次装夹中保持关键位置关系。若无法避免二次装夹,则从相同基准定位特征,并通过过程检验进行验证。
你们能加工薄壁件吗?
可以,但取决于材料、壁高和表面要求。我们会在早期审查壁厚与高度的关系,因为薄壁在切削力下可能发生变形;我们会相应规划毛坯支撑和刀具路径策略。
你们铣削哪些材料?
铝、碳钢和合金钢、不锈钢、铜和黄铜,以及特定的工程塑料和特种合金。硬度和毛坯形态将根据项目确认。
如何将铣削与车削或冲压相结合?
旋转特征可通过车削或动力刀具添加到铣削零件上;冲压或深拉伸毛坯在成形工艺无法保证接口精度时,可进行铣削加工。整个工艺流程将作为一个整体序列进行评审,以确保基准与装夹保持一致。
Balford 的冲压与深拉深模具均出自厂内工装车间:在内部工具车间加工的模具板和工装组件。