直接回答: Balford为金属管、钣金件、支架、壳体和焊接组件提供定制焊接服务。采用的焊接工艺包括TIG焊、MIG/MAG焊、点焊和钎焊,适用于不锈钢、碳钢、铝、铜和黄铜零件。从样件焊接到批量重复生产,生产前会评审图纸、材料、接头设计和检验要求,焊接件可按单个零件或完整焊接组件交付。
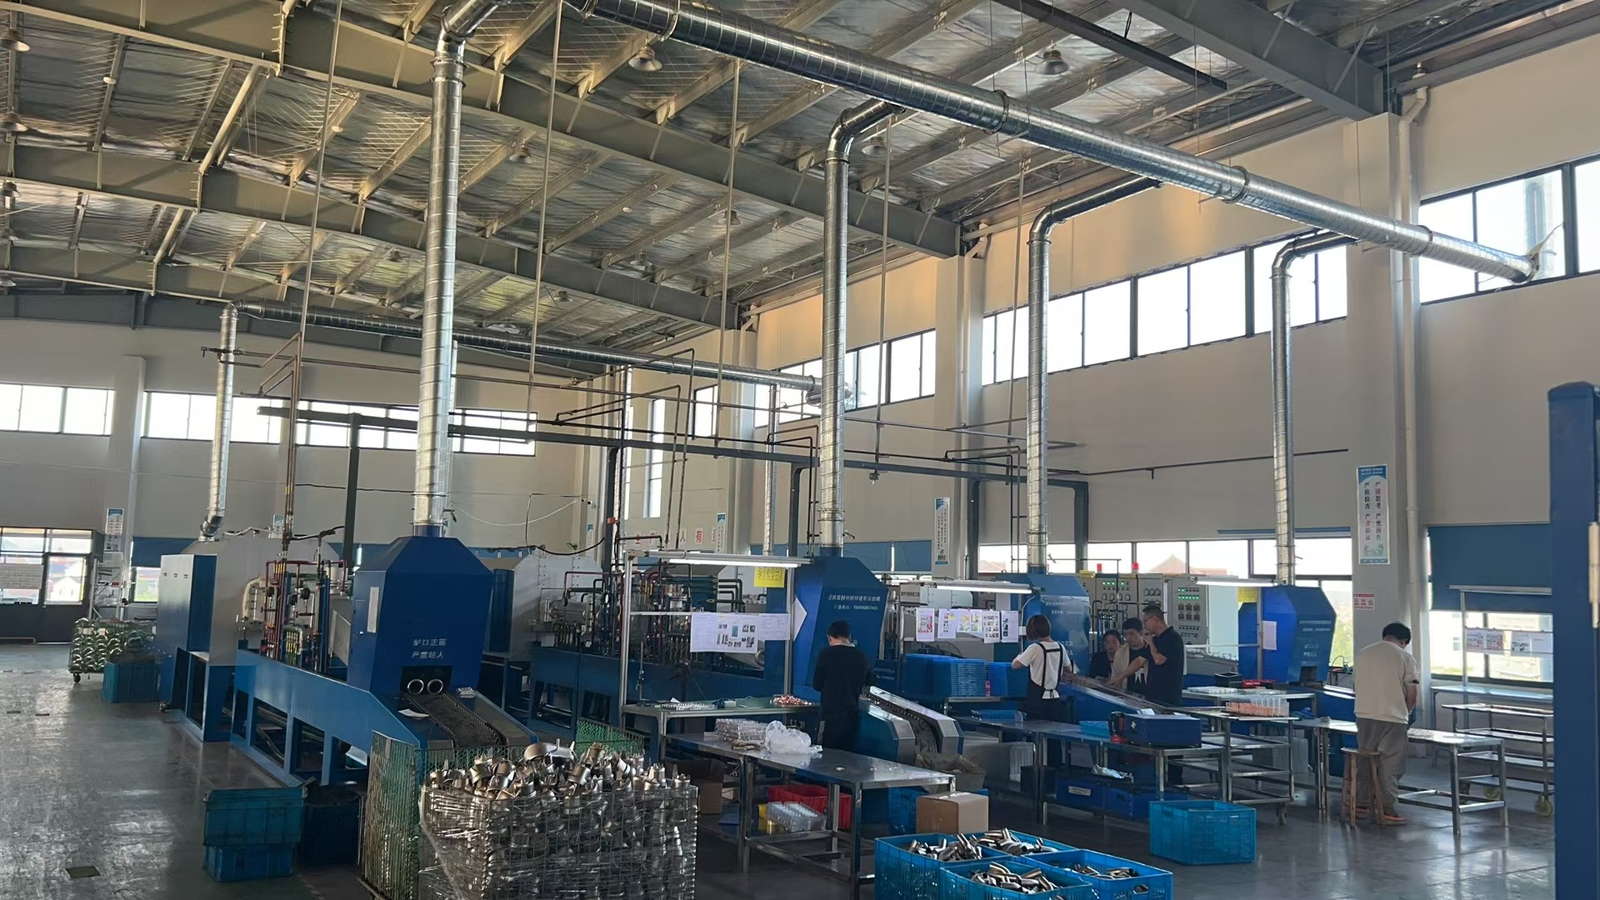
金属零件定制焊接
焊接与管材成型、钣金加工、机加工和装配结合,因此成品金属零件可按一张图纸生产,而不是从多家供应商分别采购后组装。工艺根据材料、壁厚、接头形式、外观要求和产量来选择 — 而不是设备碰巧设置成什么。
TIG焊(氩弧焊)
TIG焊可精确控制电弧和热输入,这正是薄壁件和外露焊缝所需要的。
- 不锈钢管和钣金件
- 铝制零件
- 铜和黄铜零件
- 对变形要求高的薄壁件
- 必须保持洁净的外露焊缝
- 小批量与精密焊接
TIG焊可加焊丝或不加焊丝,具体取决于接头设计和材料。
MIG/MAG焊(气体保护焊)
MIG/MAG焊是碳钢、不锈钢和铝件批量焊接的高效工艺。
- 支架和结构件
- 碳钢组件
- 不锈钢焊接组件
- 管对板焊接
- 钣金组件
- 中大批量生产
参数根据材料、壁厚、接头类型和所需接头强度设定。
钎焊
钎焊使用熔点低于母材的钎料连接零件,因此热输入低。
- 铜管组件
- 黄铜接头及零部件
- 铜与黄铜连接
- 换热器部件
- 制冷与流体管路组件
- 小型复杂接头
在控制接头间隙和加热条件的情况下,钎焊可获得洁净且变形小的接头。参见 金属钎焊服务.
焊接工艺选择
工艺在评审阶段提出,并通过首件确认;如图纸未指定方法,下列工艺通常就是该零件所需的工艺。
| 要求 | 推荐工艺 |
|---|---|
| 薄壁不锈钢零件 | TIG焊 |
| 洁净、精确的可见焊缝 | TIG焊 |
| 碳钢支架和框架 | MIG/MAG焊 |
| 量产管组件 | MIG/MAG焊 |
| 铜管和黄铜管连接 | 钎焊 |
| 异种金属接头 | 钎焊或TIG焊 |
| 低变形精密组件 | TIG焊或钎焊 |
| 钣金外壳、盖板和机柜 | 点焊、TIG焊或MIG/MAG焊 |
最终焊接方法在图纸评审和样品验证时确定,因此报价中的工艺就是实际执行的工艺。
我们焊接的材料
不锈钢
本厂最常用的焊接材料 — 管材、板材和成型壳体。参见 不锈钢。
碳钢
支架、框架和结构件,包括焊接组件。参见 碳钢。
铝
轻型焊接件和管材,焊接前去除氧化层。参见 铝。
镀锌及涂层钢
可焊接,但需进行工艺评审;必须说明接头处的涂层情况和修补要求。
镀镍或带涂层的零件
需进行工艺评审,因为涂层可能影响电弧稳定性和焊缝外观。
材料牌号、厚度、表面处理和焊接条件应在图纸或RFQ中注明 — 它们决定填充金属、保护气体和焊接参数。
管材和钣金焊接
焊接通常是零件最后一道成形工序,因此会与前面的切割、折弯和成形一起规划。常见的焊接工序包括:
- 管对管焊接
- 管对板焊接
- 管道和管件焊接
- 钣金外壳、盖板和机柜焊接
- 支架和框架焊接
- 焊接阀体及流体管路组件
- 冲压、折弯或机加工后焊接
- 成形及深拉伸金属外壳焊接
焊接组件随后可直接进入打磨、去毛刺、泄漏测试、清洗、表面处理和最终检验,因此零件交付时即为成品,无需中间再找其他供应商。
焊接前工程评审
焊接件能否顺利生产,还是会在加工中反复出问题,取决于六个要素。这些要素在首件制作前就在图纸上确认。
接头设计与可达性
接头可达性、坡口制备和焊接位置既影响质量,也影响生产效率。焊枪够不到的接头,无法焊到要求的标准。
材料与厚度
材料类型和壁厚决定焊接方法、填充材料和参数窗口。薄壁和异种金属会显著缩小该窗口。
焊缝外观
可见焊缝可要求控制焊道轮廓、减少飞溅,并进行焊后打磨或抛光。如果焊缝属于外观面,请在询价阶段说明。
变形控制
薄壁件和大型组件需要焊接顺序、工装支撑和受控热输入。变形控制从第一个定位焊之前就要开始,而不是等组件变形之后再来处理。
公差
在审核尺寸公差时,会考虑焊接变形和焊后机加工,从而保证功能尺寸,非功能尺寸则适当放宽。
泄漏与强度要求
对于流体处理或压力相关组件,生产前必须明确密封性要求和测试方法,因为它们同时决定接头设计和检验工序。
二次加工
焊接通常只是成品零件的一道工序,而不是全部流程。可与之配套的辅助工序包括管材切割和成形、钣金切割和折弯、CNC加工、钻孔和攻丝、打磨和去毛刺、焊缝修整、泄漏测试、清洗和钝化、电镀和粉末喷涂,以及组装和包装。
批量表面处理工序 — 粉末喷涂、电镀、钝化、阳极氧化和磷化 — 由经过审核的合作公司完成,并在报价单中明确说明,因此在下单前即可了解表面处理路线及其交期。
典型应用
汽车零部件
焊接支架、流体零件和传感器组件。见 汽车.
流体与气体处理
必须无泄漏的焊接和钎焊管路。参见 液压.
暖通空调与制冷
钎焊和焊接管组件。参见 暖通空调与制冷.
泵和阀门
焊接壳体、套筒和流体管路部件。参见 电磁阀.
工业机械与机架
焊接机架、防护罩和设备结构件。参见 工业设备.
电气与控制柜
焊接和点焊的壳体,焊接后安装五金件。
质量与检验
焊接件按图纸进行生产控制,并在规定节点进行检验。质量控制可能包括来料验证、焊接参数控制、首件检验、尺寸检验、外观和焊缝外观检验、必要时泄漏测试、总装检验,以及材料和合规文件。
- 质量与认证 — ISO 9001:2015,当客户项目要求时,采用与 IATF 16949 一致的控制。
- 汽车材料合规 — 用于汽车项目的 IMDS、REACH、RoHS 和 GADSL。
- 检验实验室 — 尺寸结果如何产生和记录。
合规文件,包括 IMDS 条目和材料声明,按客户要求而不是固定套件进行管理,因此一级供应商项目和工业项目的文件编制方式不同。
典型焊接项目
以下四种形状是生产中反复出现的。它们有助于说明工艺决策实际是如何制定的。
不锈钢管组件
- 材料: 不锈钢
- 工艺: 管材成型与TIG焊接
- 关键要求: 焊缝外观整洁,装配尺寸可控
碳钢支架组件
- 材料: 碳钢
- 工艺: 钣金加工与MIG/MAG焊接
- 关键要求: 接头强度及生产尺寸一致性
铜及黄铜管接头
- 材料: 铜及黄铜
- 工艺: 钎焊
- 关键要求: 连接可靠,热输入可控
焊接金属外壳
- 材料: 不锈钢或碳钢
- 工艺: 切割、折弯、TIG或MIG/MAG焊接
- 关键要求: 尺寸精度及成品表面质量
报价所需信息
- 2D图纸或3D模型
- 材料牌号
- 材料厚度或管壁厚度
- 焊接方法(如已指定)
- 焊缝位置和接头设计
- 焊缝外观要求
- 尺寸公差
- 泄漏、强度或压力要求
- 表面处理要求
- 样件和量产数量
如果尚未选定焊接方法,请发送设计图纸和应用信息,我们会在报价中建议工艺 — TIG、MIG/MAG或钎焊 —。请先阅读 RFQ检查清单 后再发送文件。
常见问题
你们提供哪些焊接方法?
TIG焊(也称氩弧焊)、MIG/MAG焊(气体保护焊)、点焊和钎焊,适用于金属件和焊接组件。
你们能焊接哪些材料?
常用材料包括不锈钢、碳钢、铝、铜和黄铜。镀锌、电镀或带涂层的材料需在生产前评审,因为涂层会改变电弧行为和补焊要求。
TIG焊和MIG/MAG焊有什么区别?
TIG焊控制更好、焊缝外观更干净,适合薄板、精密或外露焊缝。MIG/MAG焊速度更快,通常是支架、框架、管件组件和较大型焊接结构的经济选择。
什么时候适合选用钎焊?
钎焊适合铜、黄铜、管件组件以及异种金属之间的接头。当需要比熔焊更低的热输入和更小的变形时,钎焊也是更合适的方案。
能否焊接成形件或机加工件?
可以。焊接可与管材成形、钣金折弯、冲压和CNC加工结合,因此零件可在装配和发货前完成成形、机加工和焊接。
能否提供焊后处理?
视零件而定,焊后处理可包括打磨、去毛刺、抛光、清洗、钝化、泄漏测试、电镀和粉末喷涂。打磨、去毛刺和清洗在厂内完成;批量电镀和粉末喷涂由经审核的合作公司完成,并在报价中注明。
能否制作样件并重复量产?
可以。流程为图纸评审、样件或首件生产、样品验证,然后按相同工艺和工装进行重复生产,确保验证过的焊接状态即为发货状态。
如何控制焊接变形?
通过根据图纸规划焊接顺序和工装、平衡热输入,并在必要时为需要最终保持平面的表面预留机加工余量。控制变形是焊接前做出的工艺决策,而不是焊后返修。