
何时采用级进模冲压
当零件在重复生产项目中需要多道工序,且材料在模具序列中可保持与料带载体连接时,通常考虑采用级进冲压。
高产量
当年度需求具有重复性时,专用模具的投入更容易得到合理回报。
多种特征
落料、冲孔、成型等工序可集成于一副级进模具中。
零件间输出一致性稳定
索引式料带送进支持可重复定位与工艺流程。
二次下料搬运
模内操作可以减少单独处理和下游加工。
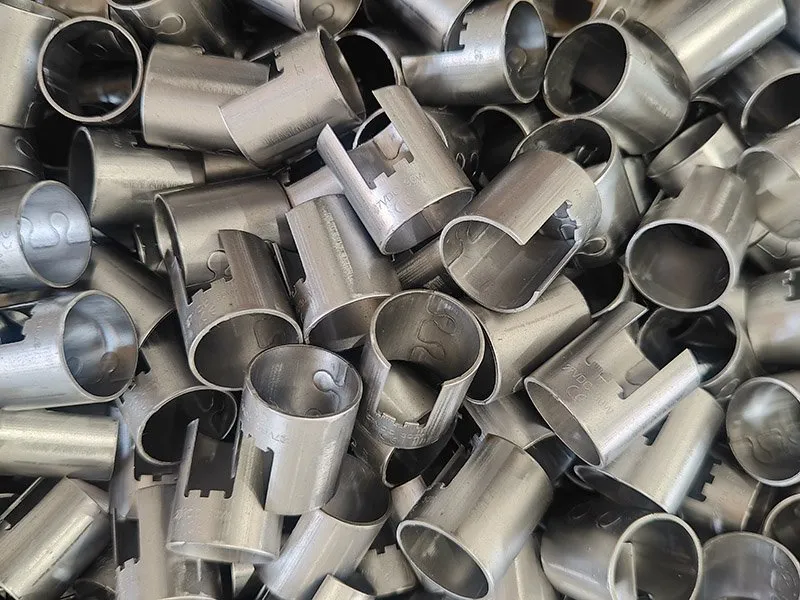
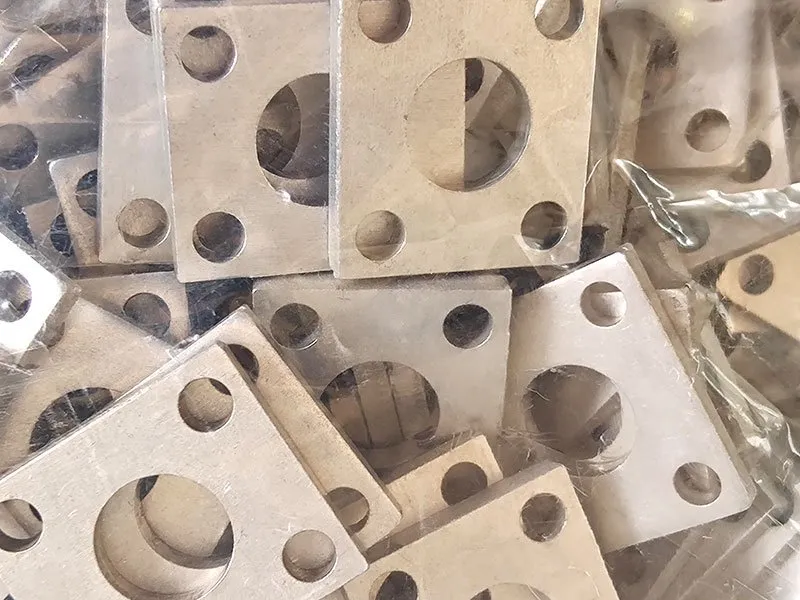
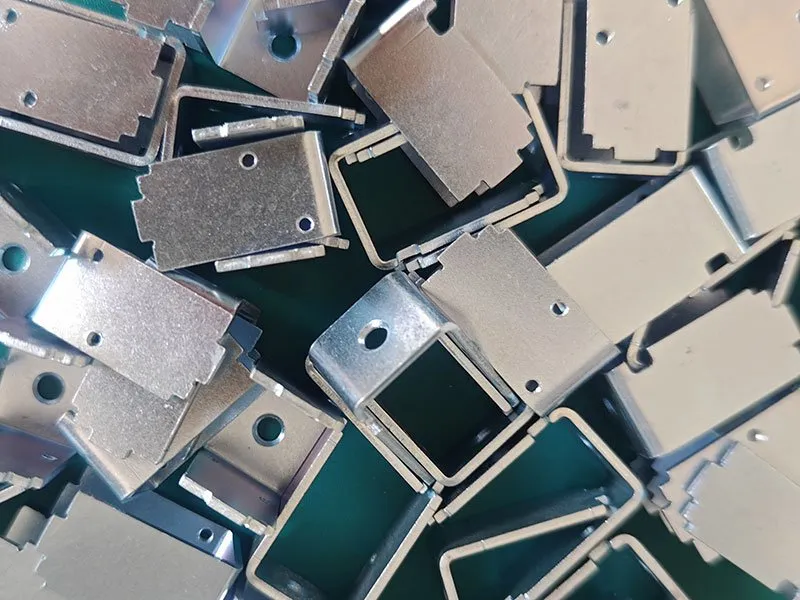
我们通过级进冲压制造的产品
通过我们的级进冲压项目生产的实际零件系列——每个零件都链接到相关的应用或案例页面。
级进模冲压的工作原理
级进模将带材连续送进多个工位。落料、冲孔、弯曲、成形、拉深或其他工序按顺序排列,同时带材在受控送进和载体导向下保持稳定。

料带排样与工站规划
料带排样决定了材料如何通过模具移动、各工位上的特征如何分布,以及可用材料的利用效率。在模具释放前,需审查工位顺序、载体设计、材料利用率、导正销引导及特征时序。
为何模具设计至关重要模具设计的重要性
工位顺序、料带载体、导正销引导、冲裁间隙、材料流动、料带支撑及零件传递决定了零件能否稳定重复生产。百富都内部模具车间自主设计级进模,与成熟的模具钢供应商及TD/PVD涂层合作伙伴协同作业。
模内攻牙:集成螺纹成型技术
模内攻牙技术可在料带步进过程中直接在模具内成型螺纹,省去下游独立的攻牙工序。所成螺纹与冲孔同心,位置公差精确稳定——减少二次加工、降低搬运次数,同时使文档提交更为简洁。
选择合适的冲压模具
四种模具方案解决不同的制造问题——没有哪一种具有普遍“更优”性。以下对比属于工程指导,而非绝对规则。
级进模
条料送进、多工位模具,用于集成多道工序的重复零件生产。
复合模
在单次冲压行程中于同一工位完成多种冲裁工序——特别适用于以冲裁为主的平面零件。
传递模
单个坯料在专用工位之间移动——当几何形状或成形深度使带料连续模加工不太实用时,此方法更为适用。
常规单工序冲压
更简单的几何形状、较低的模具复杂度或项目特定要求。
| 模具类型 | 最佳适用 | 典型强度 | 主要局限性 |
|---|---|---|---|
| 级进模 | 大批量卷料送进式多工位零件 | 集成工序与高重复性 | 需专用模具及料带排样设计 |
| 复合模具 | 一次冲压行程完成多道工序 | 模具结构紧凑,减少重复装夹 | 并非适用于所有多工位或三维零件 |
| 传递模 | 需要独立工位的大型/深拉伸零件 | 灵活的多级成型 | 更复杂的传送系统 |
| 常规/单工序 | 小批量或较简单的零件 | 较低的初始模具复杂度 | 更多的搬运和独立工序 |
正确的模具工艺路线取决于零件几何形状、年产量、材料、模具投资、工序顺序及二次加工——而非固定的产量阈值。不同的模具工艺路线解决不同的制造问题,没有哪种是普遍“更优”的。
级进冲压材料
材料等级、回火状态、厚度和表面状况会影响料带排样、模具间隙和成形顺序。
级进冲压的应用领域
级进冲压件在我们生产项目中的使用范围。
我们如何控制级进冲压质量
质量在钢材切割之前就已规划——模具、送料、检验和材料控制被视为一个整体系统。
材料验证
在投产前,材料牌号、厚度及状态均依据已批准的生产规范进行核实。
过程检验
首件及过程检验依据控制计划覆盖关键尺寸和特征位置。
模具/设备监控
监控模具状态、送料、装夹及工艺稳定性,以确保在整个项目生命周期内保持重复性。
最终尺寸检验
最终检查验证图纸要求;若项目要求中包含FAI及客户特定文件(如PPAP要素、IMDS、RoHS相关记录),可进行讨论。
从图纸到级进模具
百富都拥有内部模具车间,负责所有模具的制造。从下单到样品交付,生产的每一步都受到严密监控。
图纸审查
材料、公差、零件方向、关键特征、年产量及后续工序。
料带布局与工艺规划
在模具交付前确定载体设计、工站顺序、材料利用率及特征时序。
级进模设计
围绕成形顺序、导向、间隙及检测点构建的模具架构。
模具制造与样品验证
样品试制,关键尺寸验证,量产放行前完成工艺调整。
生产发布
已验证的模具和生产控制已发布,可重复输出。
精选级进模冲压案例研究
真实零件、真实材料、真实制造要求——在受控模具工序中生产冲压轮廓、成型几何形状及特征关系的项目。



级进冲压工程主题
关于模内操作和先进成形的技术支持资源。
级进模冲压常见问题解答
为采购和工程团队提供直接答案——基于我们实际的模具和生产能力。
级进冲压将料带保持在载体上,并使其依次通过多个工位。传递模冲压则在独立的模具或工位之间移动单个工件——当零件几何形状或成形深度使料带式级进模具不太实用时,这种方式更为适用。
复合模可在单个工位的一次冲压行程中完成多种冲裁操作。对于以冲裁为主的平面零件(如垫圈和圆盘)且各特征密切相关、无需多工位带料成形时,复合模是一种实用选择。
当零件在重复生产项目中需要多道工序,且材料可在整个模具序列中保持与料带载体连接时,应考虑采用级进冲压。重复产量、工序数量、材料利用率和自动送料均支持该方案的比较。
是的,对于合适的几何形状,级进模具可以集成拉深或成型工序,前提是材料和零件设计支持所需的工序顺序。当几何形状要求时,拉深也可作为独立的成型工艺进行——请参阅深拉伸能力。
在零件和模具设计支持在连续模序内形成螺纹的情况下,可集成模内攻丝——在模具内形成的螺纹与冲孔同心,并减少下游处理工序。
碳钢、弹簧钢、不锈钢、铝、铜、黄铜及部分特殊合金均可作为可行材料,具体取决于牌号、回火状态、厚度及特征要求。材料规格在模具制造前须与图纸核对确认。
由于模具成本取决于工站数量、零件几何形状、材料、公差、集成工序以及预期产量,因此不存在有意义的统一标准价格。百富都根据实际图纸和生产要求对模具进行报价。
年产量应结合模具成本、节拍要求和零件几何形状进行评估——没有固定的阈值。当零件以足够的产量重复生产,且多道工序可以合并到料带工艺中时,模具投资就是合理的。
请提供2D图纸、3D模型(如有)、材料牌号、厚度、年需求量、关键公差、表面处理及任何二次加工要求。工程团队将在报价前审查模具工艺路线。
保密项目审查
我们将与合作伙伴签署保密协议(NDA),严格保护客户图纸、材料和样品的机密性。
发送您的图纸给我们
为加快审核,请提供:最新的2D图纸或3D模型、材料牌号、厚度、年需求量、关键公差及表面处理要求。工程团队将在报价前审查模具方案。
相关能力与资源
级进模冲压与完整的冲压集群、材料、应用、供应商网络及质量资源紧密相连。