在 Balford,"厂内模具设计制造"意味着什么?
很多买家从一家工厂采购冲压件、再从另一家买模具。Balford 消除了这个断层:量产冲床所在的位置,同时完成模具的设计、制造与维护。
Balford 设计与制造哪些模具?
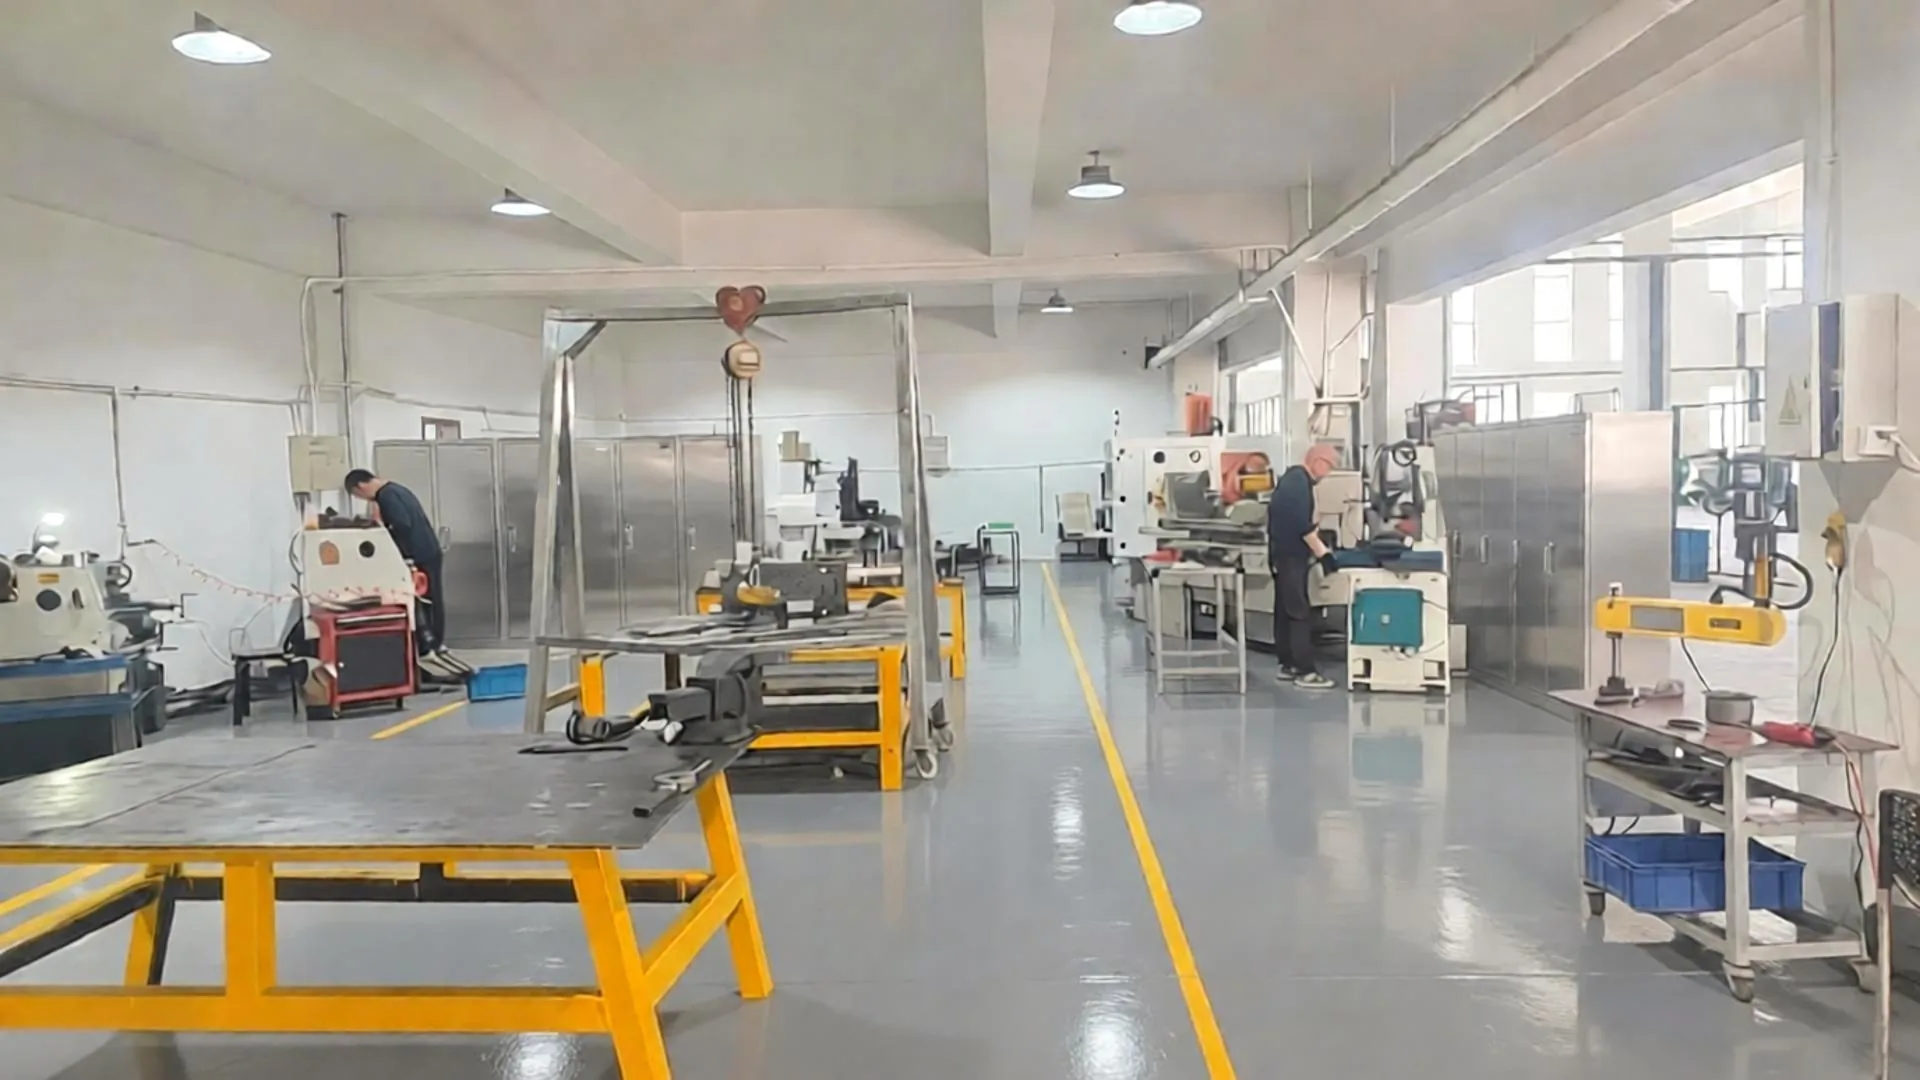
Balford 工装车间里有哪些设备?
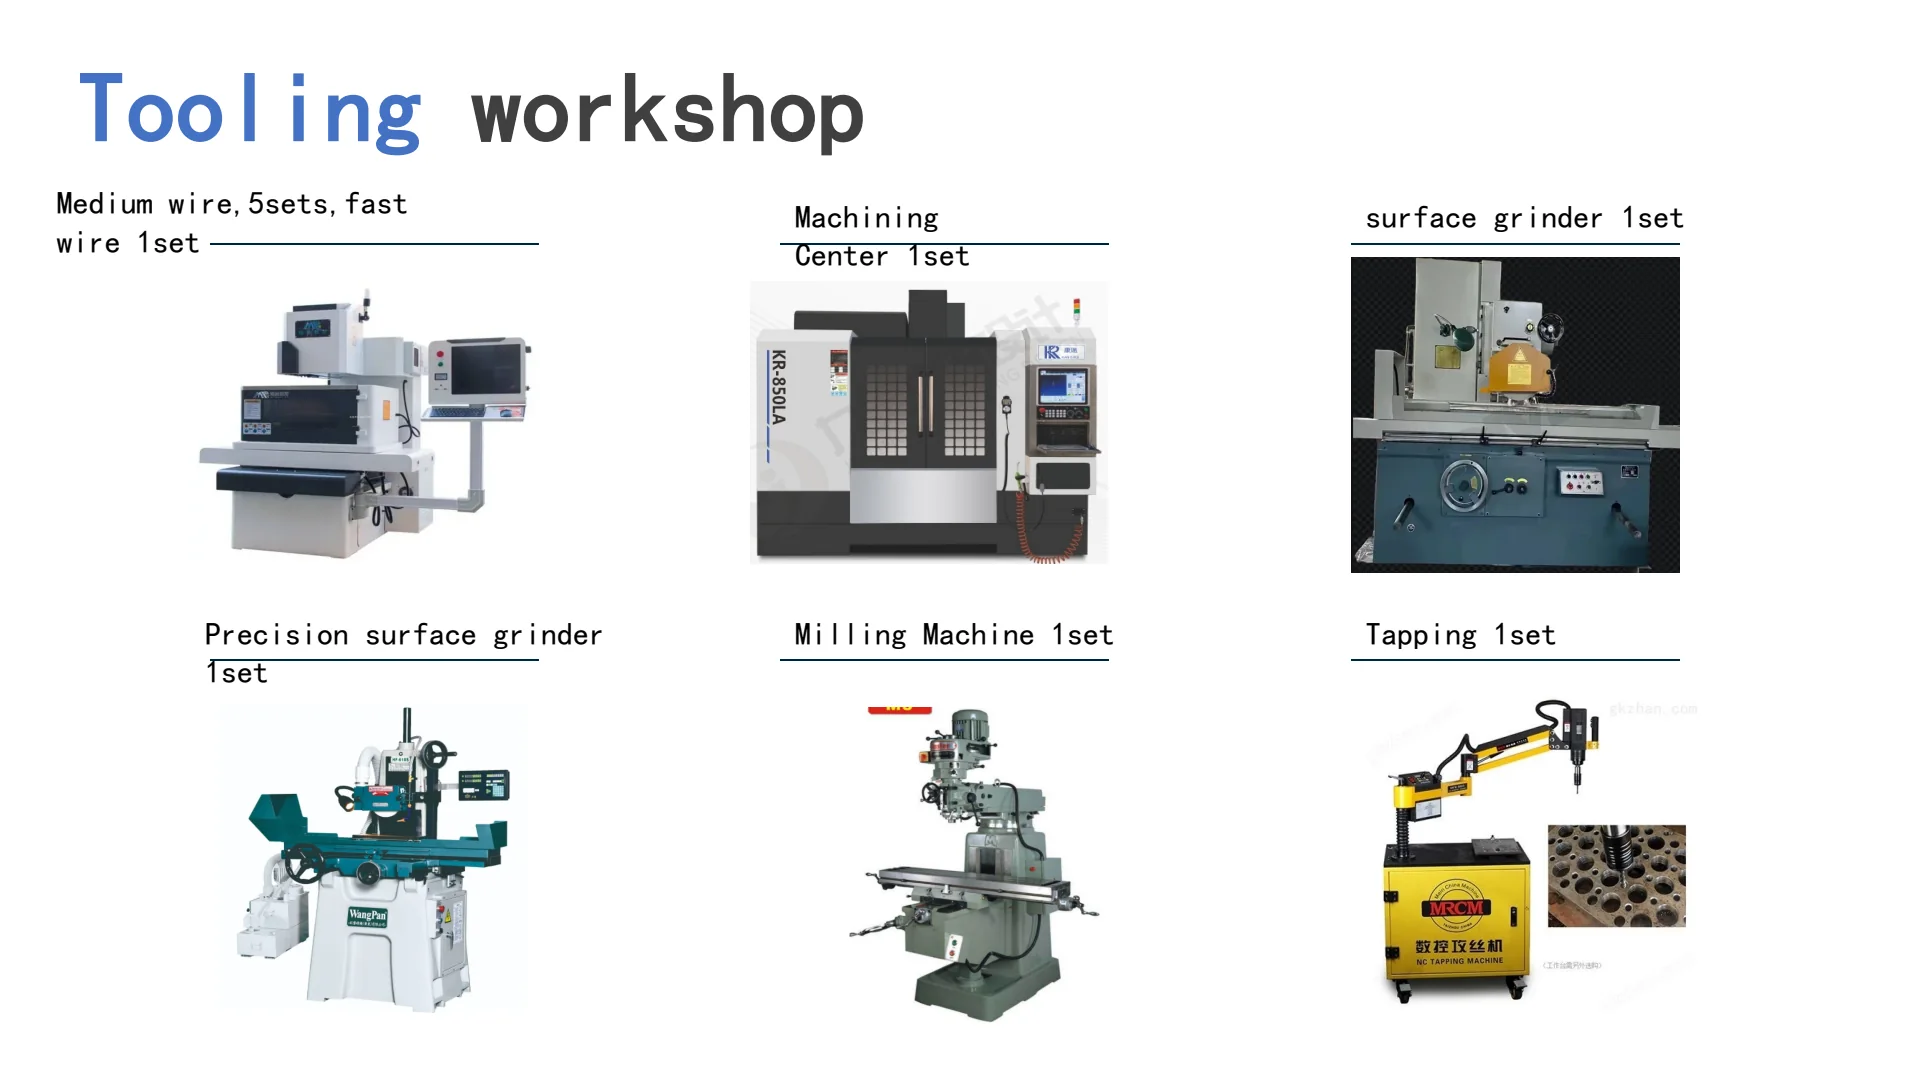
工装车间按完整模具厂标准配置。下表即来访者在 Balford 车间看到的设备清单。
| 设备 | 在模具制造中的作用 | 厂内状态 |
|---|---|---|
| 内外圆磨床 | 精磨圆形模具零件:冲头、导正销、芯棒、导柱与衬套至最终尺寸与表面。 | 厂内 |
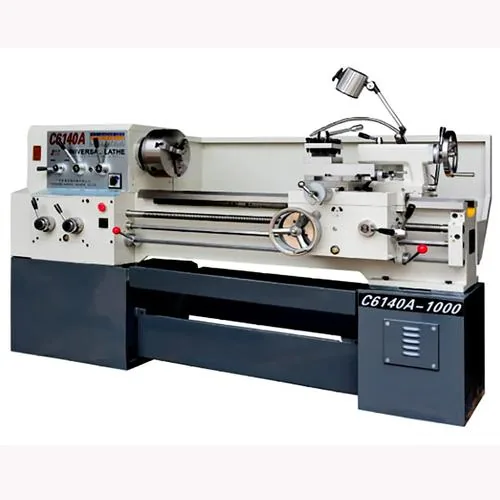
| 普通车床 ×3 | 车削冲头坯料、顶料销、导柱及通用工装零件。 | 厂内 · 3 台 |
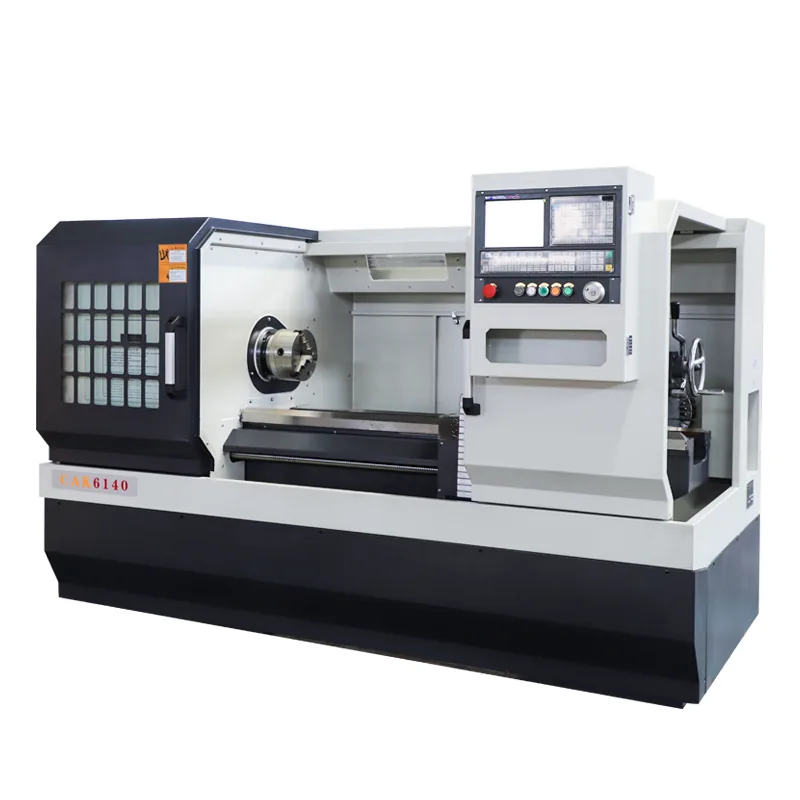
| 数控车床 ×1 | 用于模具装配的高重复精度车削零件。 | 厂内 · 1 台 |
| CNC 铣床 | 加工模具板、型腔、型面及淬硬/预硬钢的安装特征。 | 厂内 |
| 精密平面磨床 | 平面精磨模具板、脱料板与镶件,保证平行度与表面质量。 | 厂内 |
| 大水磨床 | 磨削标准机床无法容纳的大型模具板与大型模体。 | 厂内 |
| 钻床 | 钻削模具组立销孔、螺丝孔与水路孔。 | 厂内 |
| 中走丝线切割 ×5 | 切割型腔、冲头外形与复杂轮廓,精度稳定。 | 厂内 · 5 台 |
| 快走丝线切割 ×1 | 对表面要求较低的粗加工、排屑与开槽。 | 厂内 · 1 台 |
| 穿孔机(电火花打孔) | 为线切割打穿丝孔,并加工模具中的精密小深孔。 | 厂内 |
| 慢走丝线切割 | 特殊模具细节的超细表面与大锥度切割。 | 外协伙伴 |
| 自动攻丝机 | 螺纹孔螺距与深度稳定一致的攻丝加工。 | 厂内 |
| 模具冷焊机 | 冷焊修复模具磨损、崩角与划伤,不产生热变形。 | 厂内 |
| 氩弧焊机 | 堆焊修复刃口与模具钢零件,热输入可控。 | 厂内 |
| 风磨机 | 手工精修圆角、圆角过渡与拉深表面。 | 厂内 |
| 消磁机 | 消除磨削与放电加工后的残磁,防止铁屑吸附模具表面。 | 厂内 |
| 热处理设备 | 厂内完成模具零件淬火与回火,变形量可控。 | 厂内 |
与模具相关的机加工、磨削、线切割、焊接、热处理与维护全部厂内完成。唯一外协工序是慢走丝,仅在模具细节需要超细表面或深锥度时选用。
厂内模具制造对您的项目意味着什么?
对冲压件与深拉深件而言,模具决定了质量、成本与交期。模具留在厂内,会让这三者同时受益。
DFM 到模具更快的闭环
模具工程师收到图纸后即可提示拉深比或成形性问题,并在同一厂房内调整模具设计,没有"设计-外包"交接损耗。
在自有冲床上试模
模具在 Balford 量产冲床上完成装配、调整与试模后再放行,样件真实反映批量状态。
单一责任方
模具价格、交期、样件与 PPAP 文件来自同一家供应商,从 RFQ 到量产只有一个工程接口。
模具寿命与维护
我们保留模具档案与备件镶件,量产期间在厂内完成磨损修复,无需把模具发往外部。
汽车级文档
厂内检测与 FAI/PPAP 文件支持零件批准,详见PPAP 能力页。
知识产权受保护
客户模具设计不会在供应链中流转,NDA 与受控模具档案是标准做法。
从图纸到量产模具:厂内流程
模具设计制造——买家常见问题
你们能根据我的零件图纸在厂内设计模具吗?
能。Balford 模具工程师会在开料前对您的 2D/3D 图纸做 DFM,定义料带或拉深工序并完成模具设计,同时就材料、拉深比、公差与成本因素给出反馈。
你们制造哪些类型的模具?
级进模、单工位与多工位深拉深模、传递模与成形模,以及复合模、落料模与折弯模,用于电磁阀外壳、传感器外壳、电机零件、套筒、端盖、罐体与结构冲压件。
工装车间有哪些设备?
内外圆磨床、普通车床 3 台、数控车床 1 台、CNC 铣床、精密平面磨床与大水磨床、钻床、中走丝 5 台、快走丝 1 台、穿孔机、自动攻丝机、模具冷焊机、氩弧焊机、风磨机、消磁机与热处理设备。
冲压模具常用哪些模具钢?
常见选择包括 D2、Cr12MoV 等冷作模具钢;冲头与耐磨镶件按批量、料厚与表面要求选材。设计评审会在加工前逐工位确定钢种。
模具工作有外协吗?
只有慢走丝外协,且仅在模具细节需要中走丝/快走丝无法达到的超细表面或深锥度时使用。设计、机加工、磨削、热处理、装配、试模与维护全部厂内完成。
典型模具交期多久?
常规级进模或深拉深模具的厂内设计与制造通常为 2–4 周;大型多工位传递模视工位数与试模调整适当延长。模具维修与镶件更换更快。
量产期间你们维护客户自有模具吗?
维护。客户自有模具在厂内存放、维护与修复,并记录运行时间、磨损与备件情况,让模具在项目全生命周期保持稳定。