冲压件或深拉深件能否顺利装配,往往取决于两三个关键尺寸。Balford 的检测实验室正是为了在零件发运之前找出这些尺寸——并生成可作为 PPAP 提交、首件检验报告或客户投诉调查依据的实测数据。
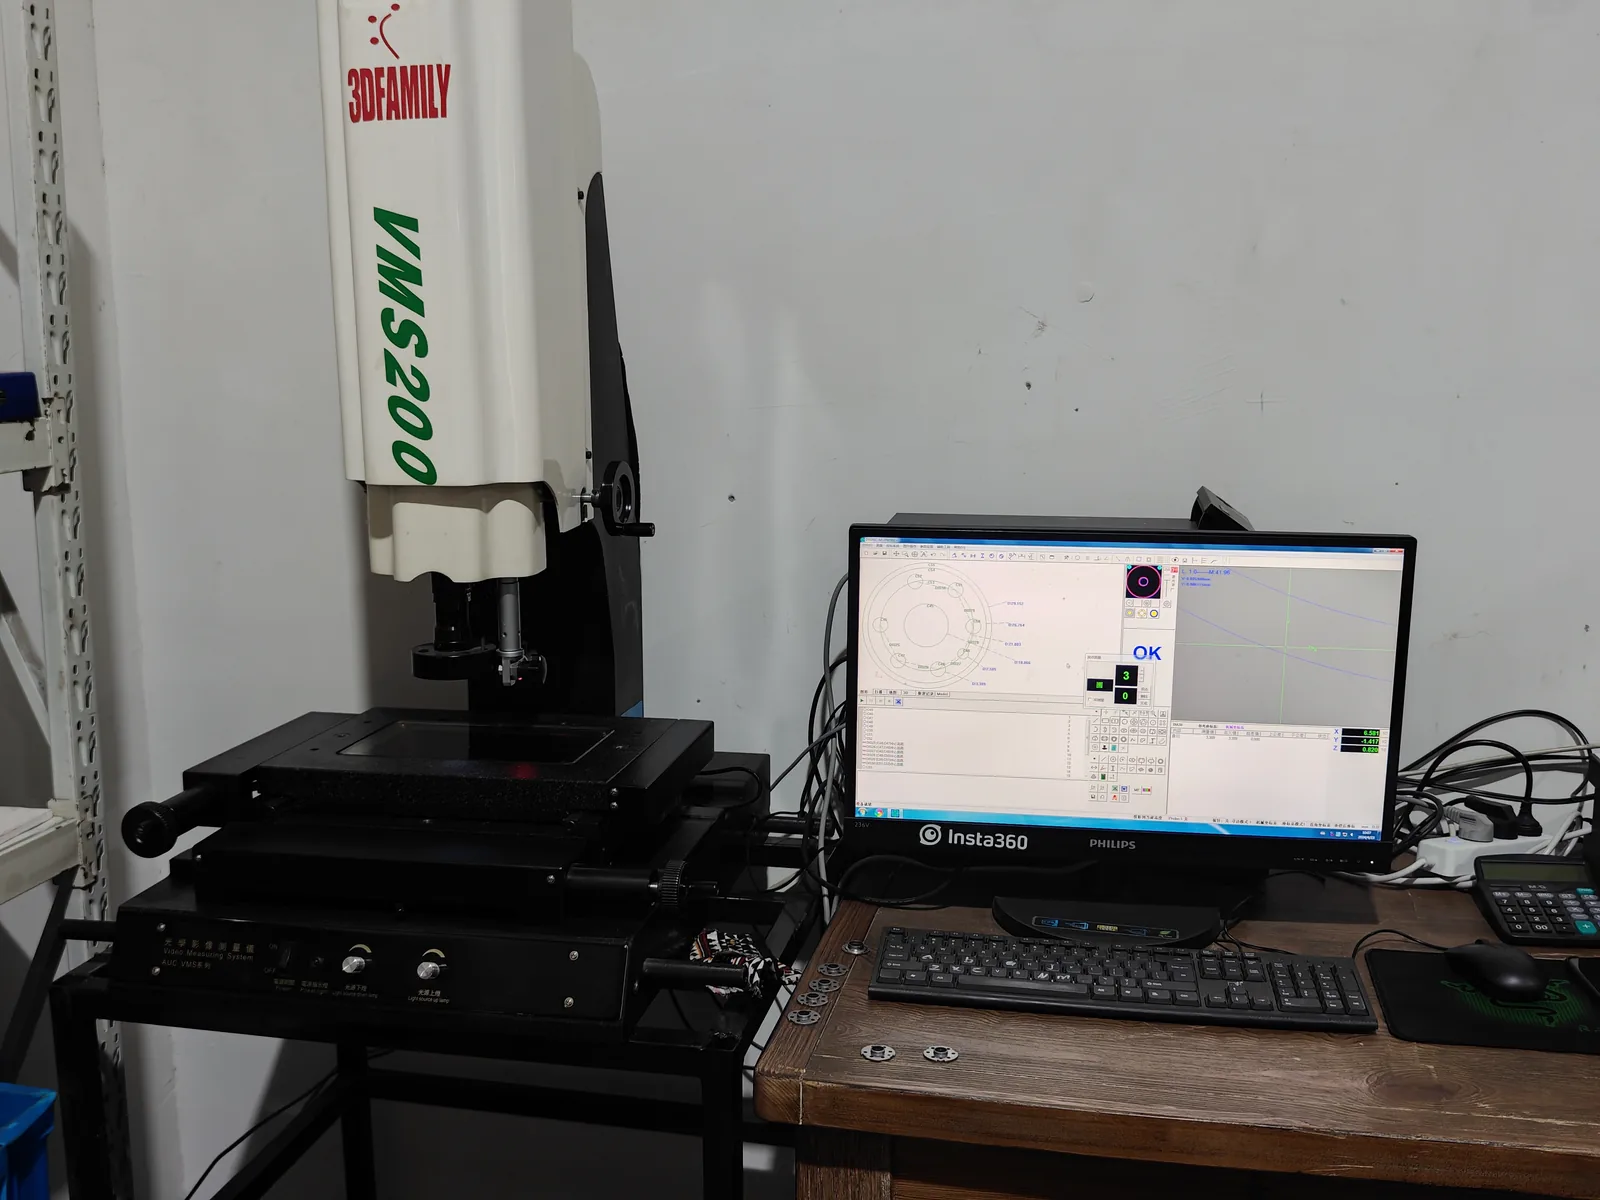
实验室可测量的项目
- 尺寸— 外径与内径、壁厚、高度、深度、台阶位置、法兰几何形状。
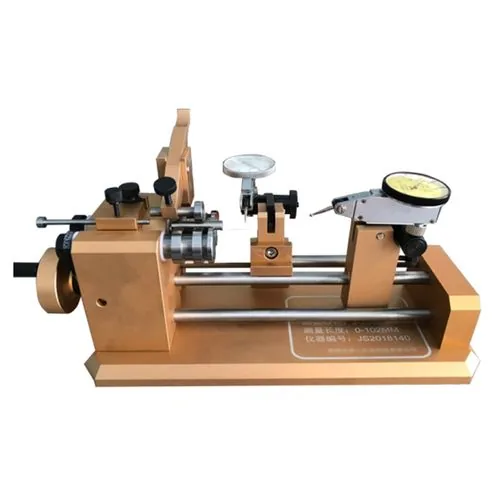
- 几何— 圆柱形壳体的同轴度与跳动,以及拉深和冲压边缘的轮廓检测。
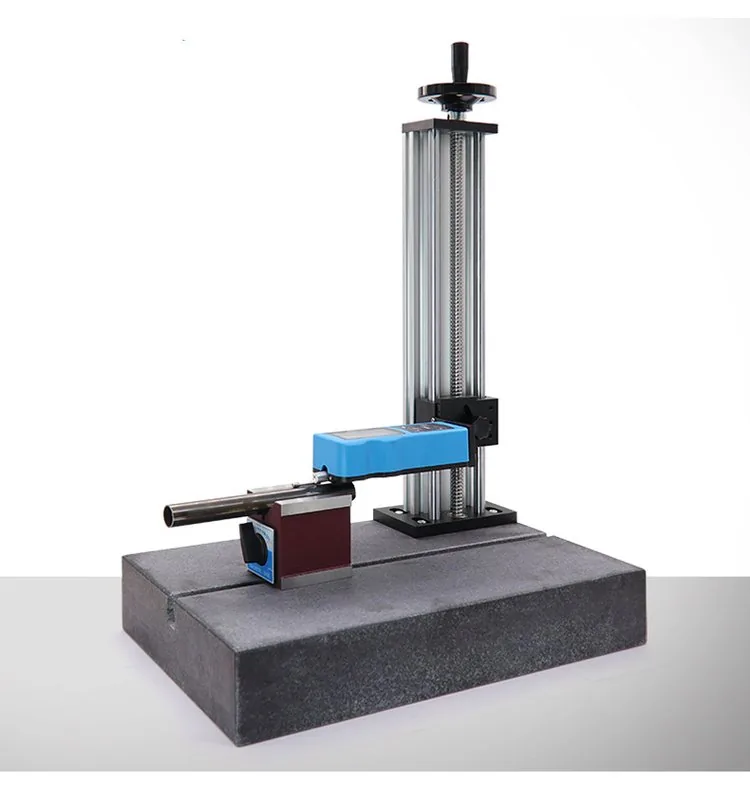
- 表面处理— 成形表面与机加工表面的 Ra 值。
- 硬度— 来料及成形零件,在洛氏硬度计上进行测量。
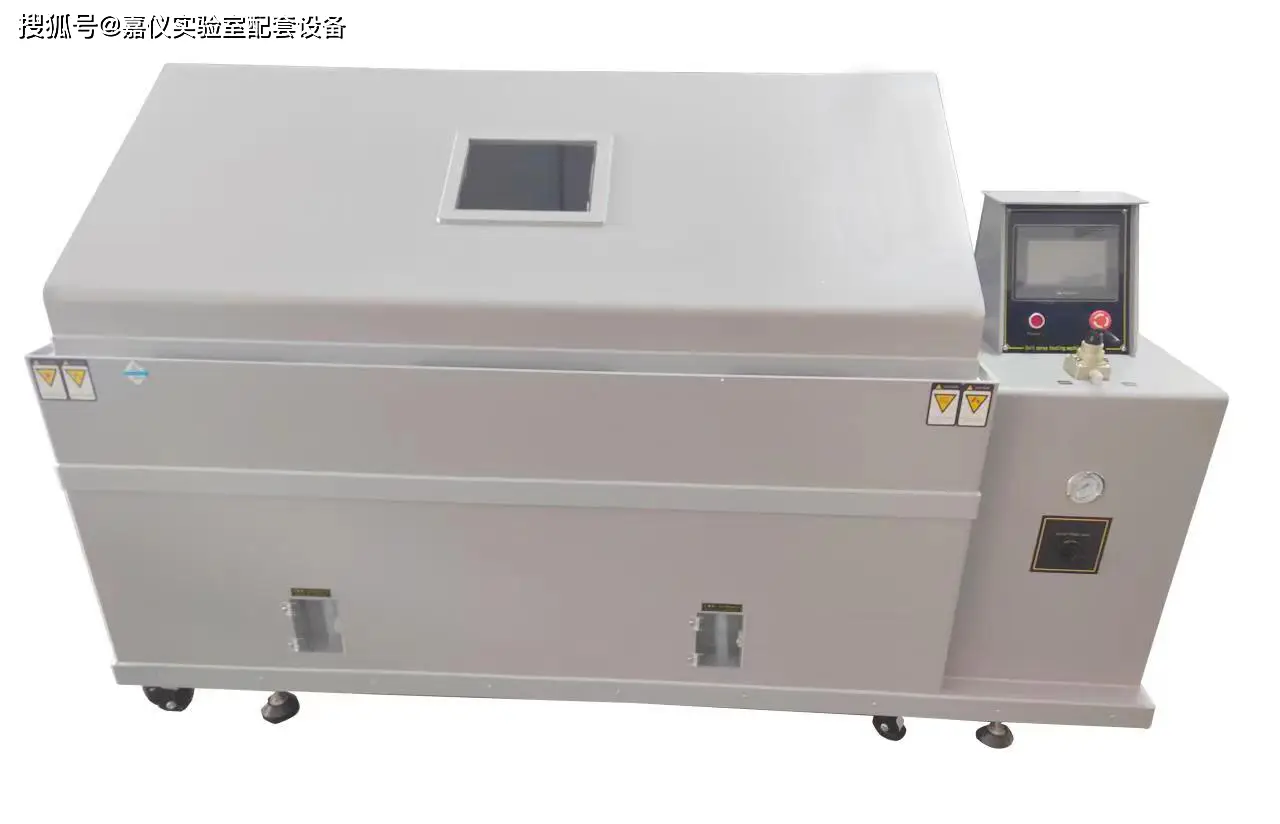
- 耐腐蚀性— 对电镀和钝化零件进行盐雾测试。
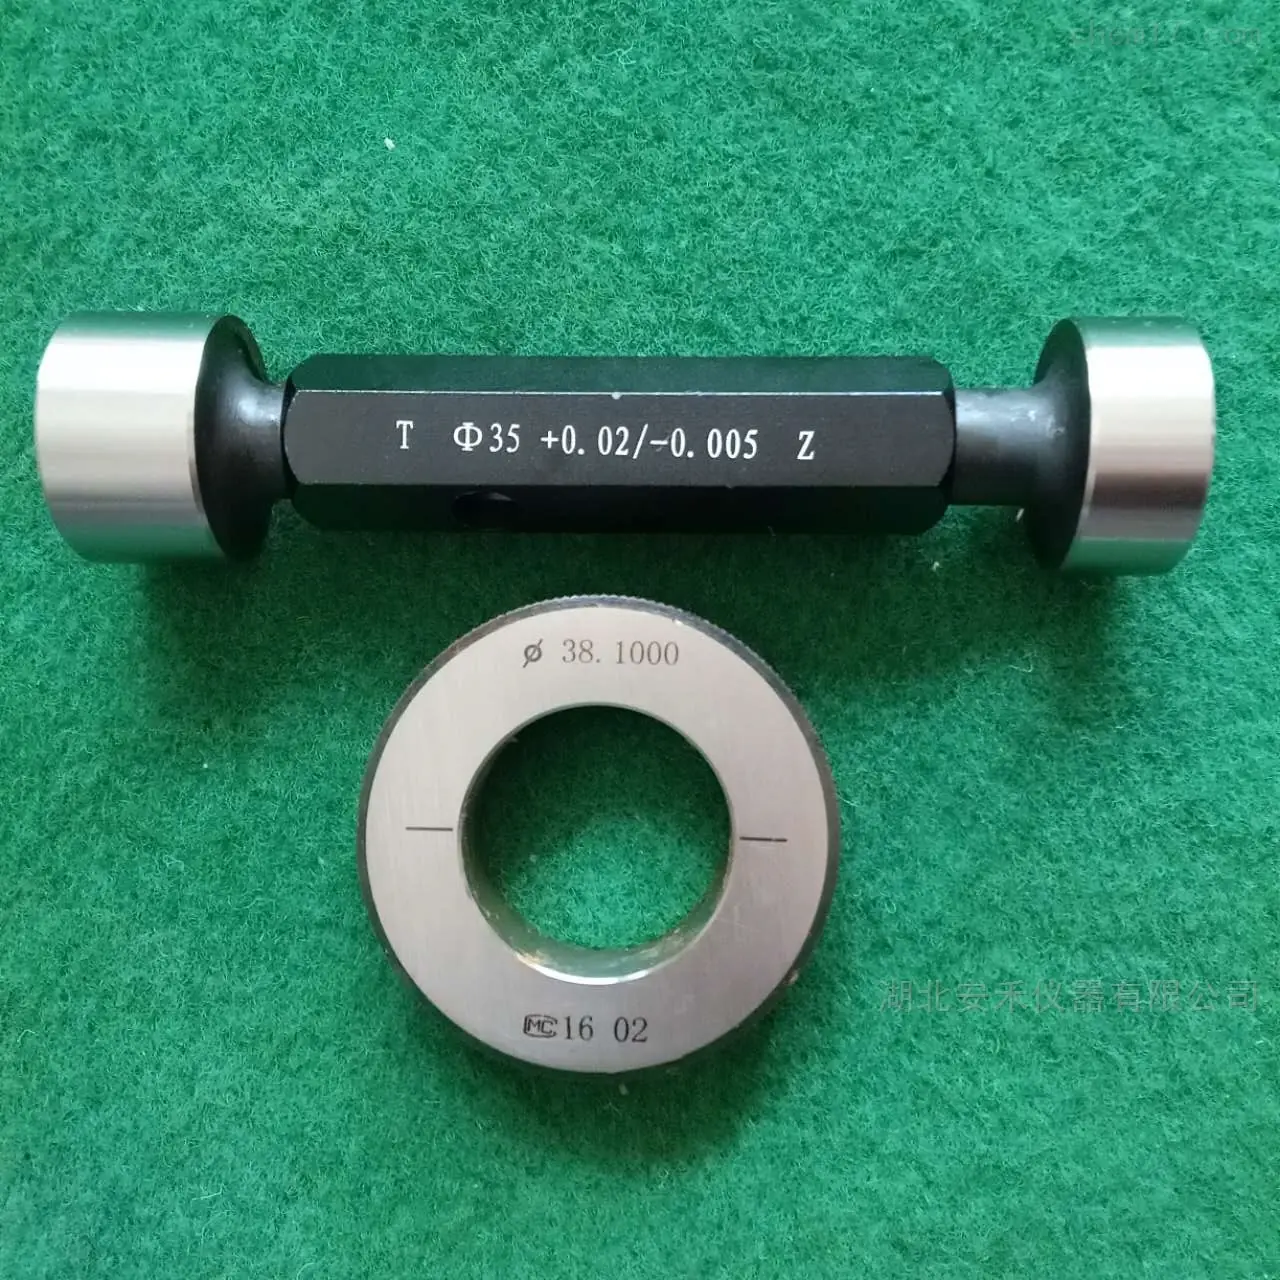
- 属性检验— 在冲压机上进行通止规检测,用于孔、槽和位置的检验。
检测实验室设备
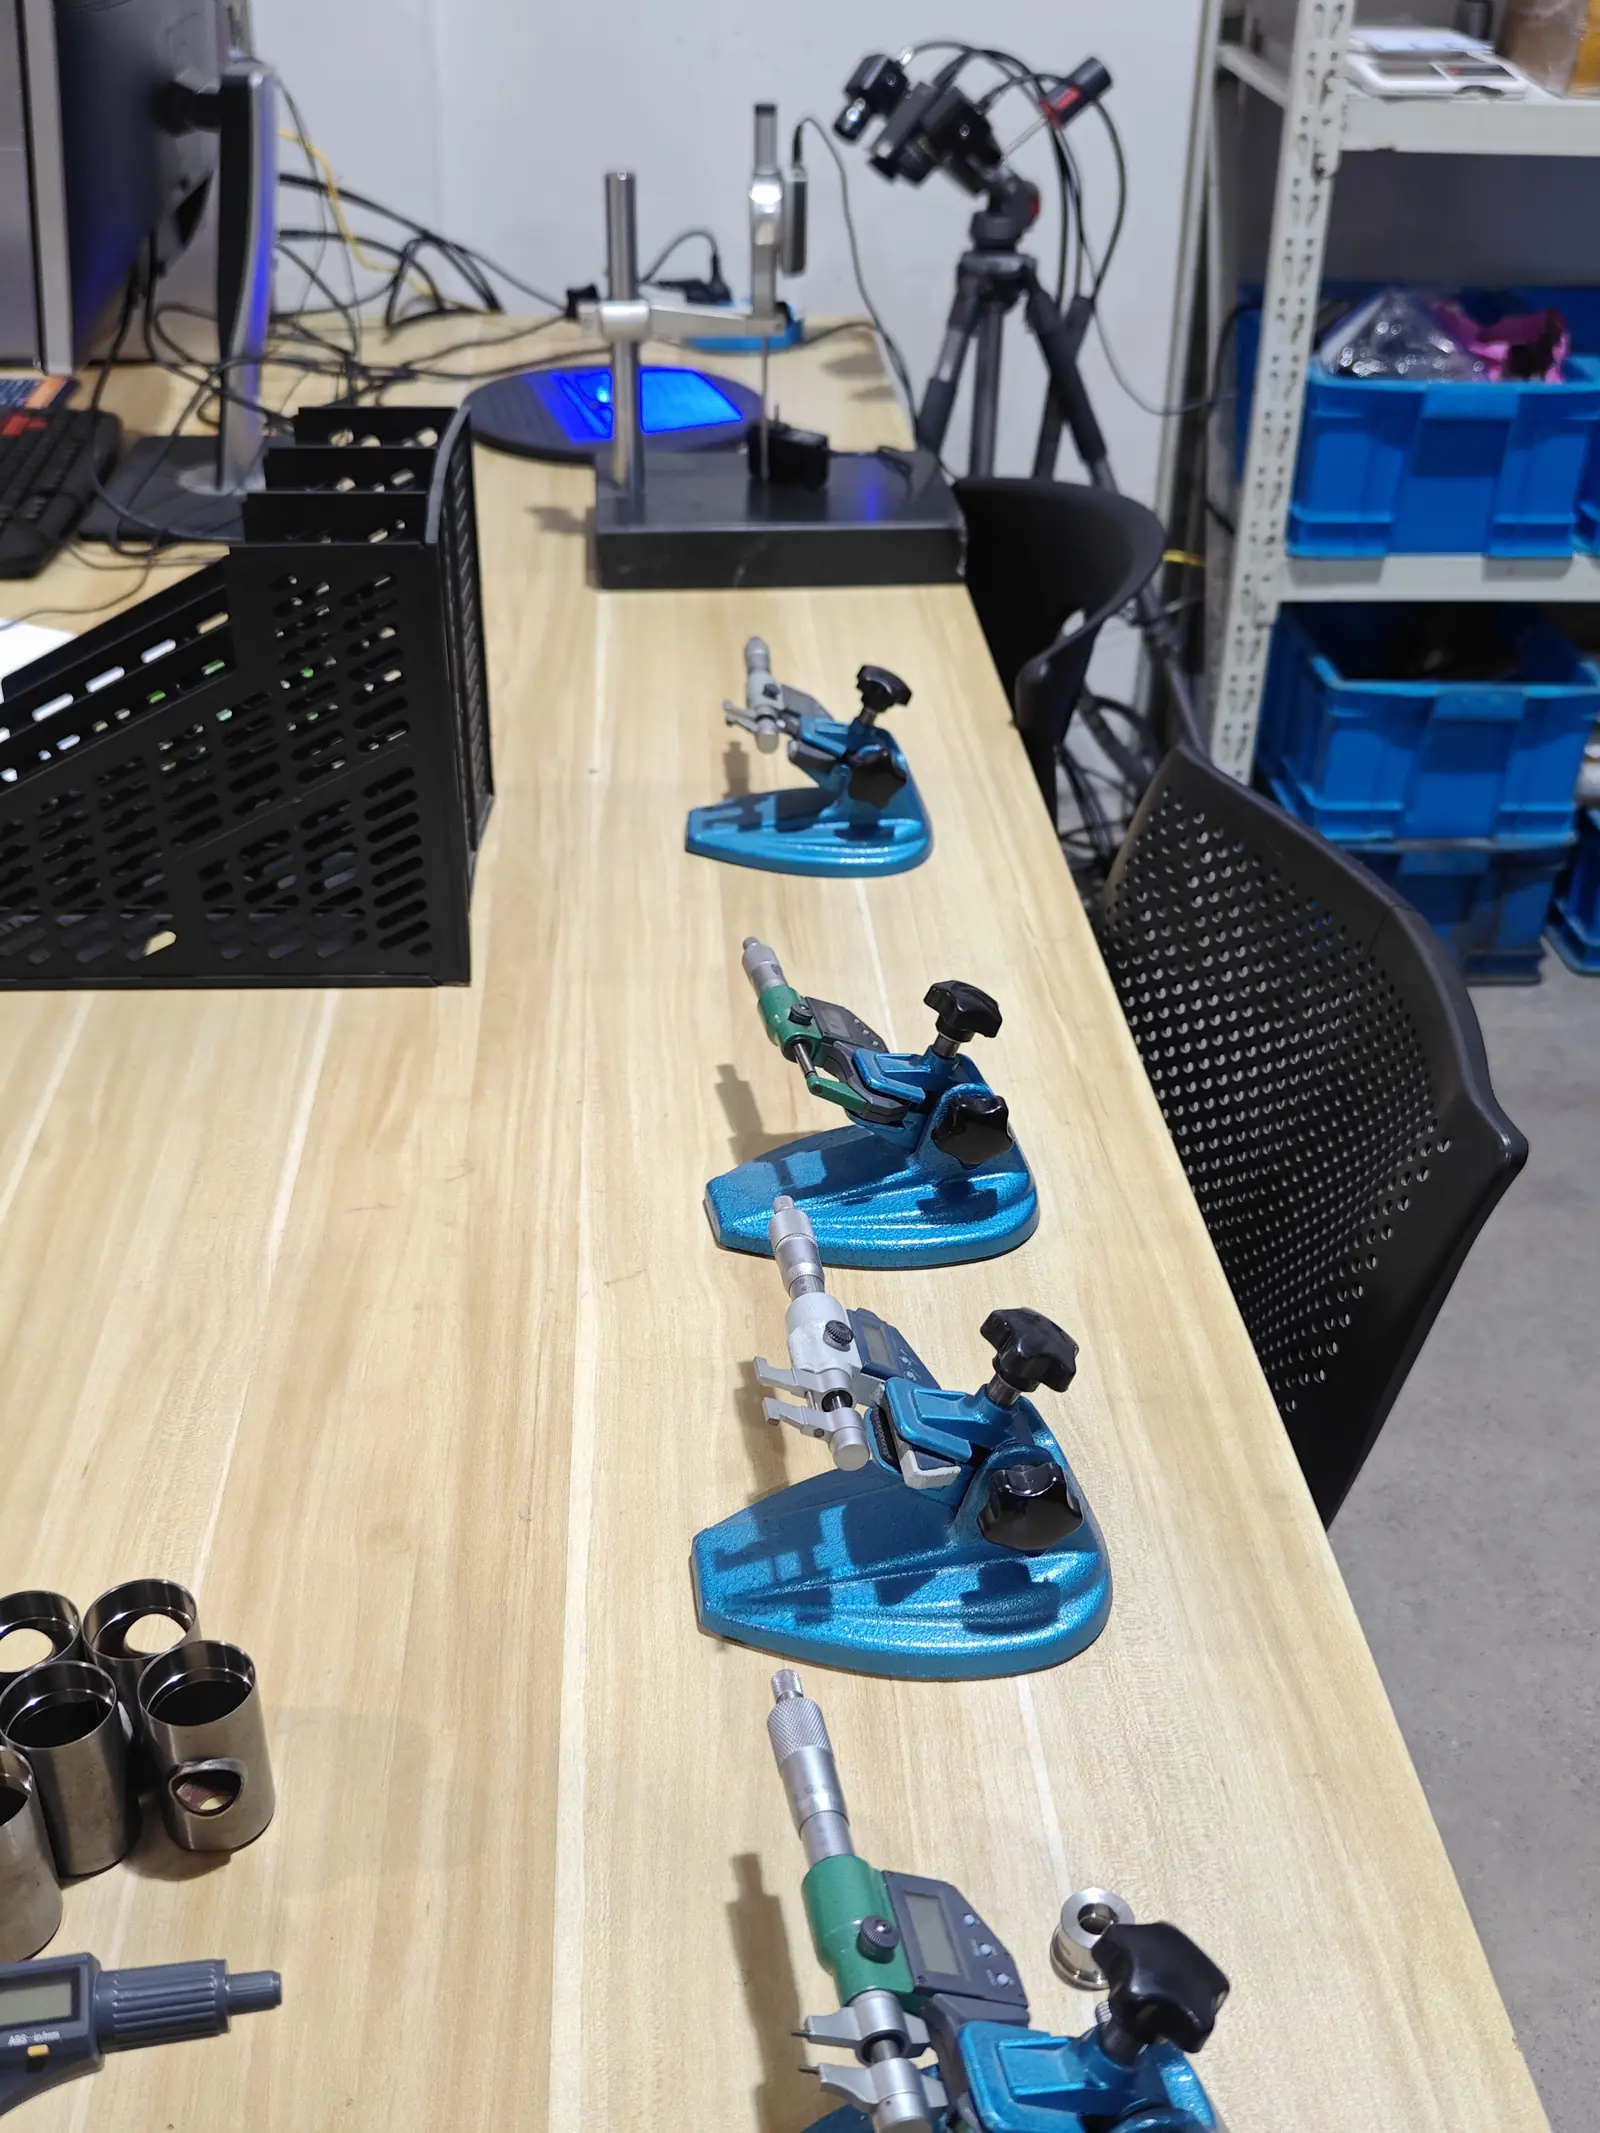
实验室内同样如此
- 3D扫描仪 ×1 — 用于自由曲面几何形状以及与模型的首件比对。
- 洛氏硬度计 ×1 — 用于来料及成形件的硬度检测。
- 数显高度规(分辨率0.001 mm)—用于测量平面件和成形件的高度及台阶位置。
- 用于车间属性检验的内径卡尺和全套通止规。
- 闪测仪 ×1 — 快速批量测量大批量特征。
首件检验的运作方式
- 图纸转化为特性清单。每个带公差的尺寸都会成为一个编号特性,其中关键特性会被标记出来。
- 首先确认材料和硬度— 在错误的材料上测量成形特征纯属徒劳。
- 该零件依据清单进行测量,针对每种特征选用适配的检测仪器:轮廓与直径采用光学投影仪和千分尺,拉伸深度采用深度规,内孔关系采用同轴度检具,表面光洁度采用粗糙度仪。
- 记录内容包括标称值、公差和实际值。因此,报告不仅显示零件是否合格,还显示其留有多少余量。
- 任何超出公差范围的工件都将返回工艺流程进行处理在生产运行继续之前,而不是在批次完成之后。
同样的测量数据,通过控制计划和过程检验贯穿整个生产批次,正是这些使三级PPAP文件包成为可能。见PPAP 能力关于文档方面。
实验室不负责的事项
对采购方而言,明确界定能力边界比罗列更长的设备清单更有价值:
- 无三坐标测量机(CMM)。对于复杂的自由曲面几何形状,我们使用3D扫描仪进行测量;对于需要正式CMM检测报告的零件,我们会安排合作实验室进行测量,并在报价前予以说明。
- 无内部金相实验室。此处进行硬度检测;完整的材料认证由钢厂提供,热处理则由合格的合作工厂完成。
- 腐蚀测试是验证,而非鉴定。盐雾试验箱验证的是我们电镀零件的实际表现,并不能替代表面处理供应商自身的资质认证。
常见问题
贵司是否随零件提供首件检验报告?
是的。首件检验是新模具的标准步骤,检验报告会列出每个特性的公称值、公差和实测值。通常在生产运行放行之前签发。
关键尺寸的测量方法能否由我方指定?
是的,而且如果您这样做会更好。请告知我们特性、您的图纸或控制计划所要求的方法,以及所使用的量具。在方法未指定的情况下,DFM评审会提出一种方法,并由控制计划予以记录。
如何处理超出公差的尺寸?
发现的问题会反馈至流程中——进行模具调整、工艺参数变更或工序顺序修正——随后对零件重新测量。绝不在假设下一批次会更好的前提下发货。
检验实验室是否也用于来料检验?
是的。来料在放行至冲压工序之前,会依据材质证明书及图纸标注的牌号进行检验——包括尺寸、相关硬度以及材料鉴定。
你们能否测量使用他人模具生产的零件?
是的。实验室会对所有进入工厂的产品进行检验,包括移交至Balford的模具所生产的零件,测量结果的报告方式保持一致。