本案例简介
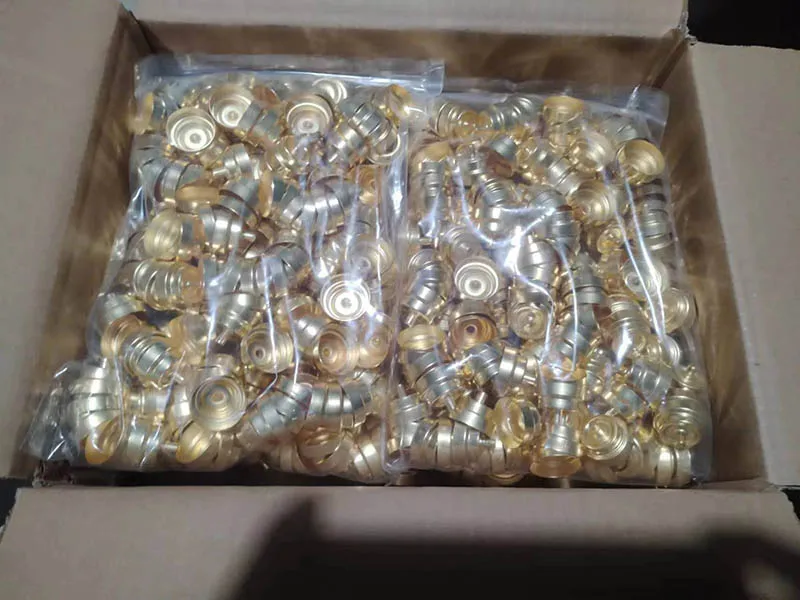
Balford 定制冷却液温度传感器壳体——包括水温传感器壳体和新能源汽车温度传感器壳体——适配多种车型,并备有多个标准型号库存,可立即供货。壳体通过深拉伸和冲压生产;如图纸要求,也可提供车床加工作为二次工序。
概览
| 项目 | 公布值 |
|---|---|
| 应用 | 汽车传感器壳体 |
| 行业 | 汽车 |
| 材料 | 黄铜 |
| 表面处理 | 酸洗 |
| 制造工艺路线 | 级进模冲压 → 去毛刺 → 表面处理 |
| 关键要求 | 水温传感器和新能源汽车温度传感器用壳体;多个标准型号常备库存 |
制造工艺路线
该零件公布的工序顺序:
- 级进模冲压
- 去毛刺
- 表面处理
决定工程方案的因素
工艺路线从级进模冲压开始,适合在料带内成形的零件:卷料送料、冲孔、成形和切断在同一副模具内完成。料带排样和模具工位是这项工作的工程内容,年产量决定级进模是否是正确的选择。
开模前要确定两件事:哪些尺寸对装配真正重要——密封面、轴承座、同轴直径——以及工艺在这些特征上能达到什么公差。其余尺寸按未注公差执行,这样能把模具投入集中在影响功能的部位。
表面处理位于工艺路线末端。清洗和去毛刺在厂内完成;电镀、磷化、钝化、电解抛光和涂覆交由合格外协加工商处理,并记录在检验计划中;图纸要求时,批量热处理也按同样方式安排。
此处不公开的内容: 客户、订单量、价格和图纸——这些属于客户项目信息。上述零件、材料、工艺路线和要求是本案例的公开记录;对应的 冷却液温度传感器壳体的案例页面 以产品格式提供相同数据。
文件和首件
此类零件放行时需依据确认后的图纸提交首件检验报告,并按客户质量部门要求的级别提供与PPAP对齐的资料包。材料证明按炉号保存,IMDS条目按要求提交。质量体系为ISO 9001:2015,过程控制符合IATF 16949要求。