النماذج الأولية · الإنتاج بكميات صغيرة · قوالب التشغيل الأحادي
ختم المعادن بالكميات الصغيرة والنماذج الأولية
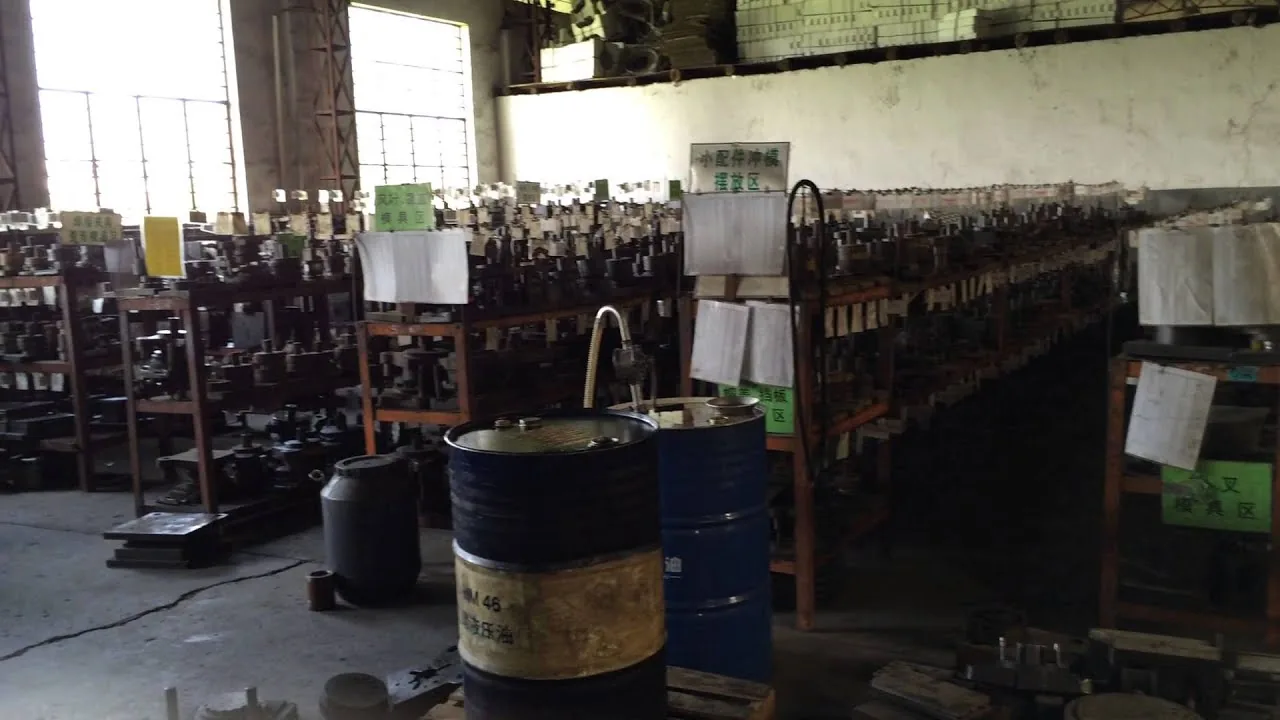
تمتلك Balford أكثر من 4,000 قالب سحب أحادي التشغيل، تراكمت منذ قطع أول قالب في فبراير 2000. هذا المخزون هو السبب في أن العلبة الأسطوانية الجديدة لا تحتاج عادةً إلى قوالب جديدة إلا حيث يختلف شكلها الهندسي اختلافًا حقيقيًا. من بضع قطع إلى بضعة آلاف، دون شراء قالب متدرج قبل أن تبرر الكمية ذلك.
ما هو الختم بالكميات الصغيرة؟
الختم بالكميات الصغيرة ينتج كمية محدودة من الأجزاء المعدنية المشكّلة — من نموذج أولي واحد حتى بضعة آلاف قطعة — باستخدام عدة أحادية العملية بدلاً من قالب متدرج أو قالب نقل. يوجد هذا الأسلوب لأن القالب متعدد المحطات لا يغطي تكلفته إلا عند الكميات الكبيرة: إذ تُوزَّع تكلفة القالب على الأجزاء التي ينتجها. وتحت نقطة التعادل هذه، تكون محطة تشكيل واحدة في كل مرة أسرع في التصنيع، وأقل تكلفة في التعديل، وأسهل بكثير في التكرار والتحسين. وعملياً، لا يتعلق القرار بالجودة — فالمكابس نفسها وهندسة السحب نفسها تُستخدم في الحالتين — بل يتعلق بمسار العدة الذي يمنعك من دفع تكلفة كميات لا تملكها بعد.
لماذا تتفوق العدد أحادية العملية تحت نحو 10,000 قطعة
القالب المتدرج ليس عدة واحدة. إنه تصميم شريطي، وشبكة حاملة، وأدلة توجيه، وتسلسل محطات، وكل عملية تشكيل تُقطع دفعة واحدة. وهذا بالضبط ما يجعله سريعاً ومنخفض التكلفة لكل قطعة عند الكميات الكبيرة، وهو بالضبط ما يجعله بطيئاً ومكلفاً عند التغيير.
العدة أحادية العملية هي محطة تشكيل واحدة. وفي أعمال النماذج الأولية والإنتاج القصير، يحدد هذا الفرق ثلاثة أمور:
التغيير منخفض التكلفة
يعني التعديل إعادة قصّ مكبس أو إعادة تجليخ حلقة قالب — وليس إعادة ضبط توقيت الشريط وإعادة قصّ المحطات وإعادة اعتماد القالب بالكامل. تبقى دورة التكرار بالأيام بدلًا من الأسابيع.
تغيّر القطعة، لا التصميم
يوجد النموذج الأولي لاكتشاف المشكلات. تتيح أدوات التشغيل الأحادي للقطعة التنقل بين دورات التكرار؛ بينما يثبّت القالب المتدرج الهندسة لحظة تثبيت الشريط.
تبدأ تكلفة الأدوات منخفضة
تشتري محطة تشكيل واحدة للإجابة عن سؤال “هل تتشكّل هذه القطعة؟” بدلًا من شراء قالب إنتاج كامل للإجابة عنه.
| مسار الأدوات | Typical fit | تكلفة التغيير | نطاق الحجم الذي يتفوق فيه |
|---|---|---|---|
| التشغيل الأحادي / الضربة الواحدة | النماذج الأولية، والدفعات التجريبية، والسلاسل الصغيرة، وأي قطعة لا تزال قيد التطوير | الأدنى — مكبس واحد أو حلقة قالب واحدة | أقل من نحو 10,000 قطعة |
| مكبس نقل | تشكيل متعدد المراحل حيث يُنقل الجزء بين المحطات | متوسط إلى مرتفع | حوالي 20,000–500,000 قطعة تقريباً |
| قالب متدرج | أجزاء عالية الحجم تُغذى من الشريط مع دمج عدة عمليات | الأعلى — تصميم الشريط هو القالب | أكثر من 50,000 قطعة تقريباً |
نقطة التعادل ليست رقماً ثابتاً. تتغير مع الشكل الهندسي والمادة وسماكة الجدار وعدد مراحل التشكيل التي يحتاجها الجزء. نحسب المسار من رسمك بدلاً من تطبيق جدول.
مكتبة القوالب: عقدان من قوالب السحب بالضربة الواحدة
أول تلك القوالب قُطع في فبراير 2000، عندما افتتحت ورشة الختم العائلية في بلدة تانغشيا، رويآن — تجمع قطع غيار السيارات في تشجيانغ حيث تبدأ تاريخ بلفورد التصنيعي. ومنذ ذلك الحين، بنى المصنع قوالب سحب أحادية العملية لأغلفة المحركات وأغلفة صمامات الملف اللولبي وأغلفة أجهزة الاستشعار والأكواب والأغطية والجلبات والأصداف، واحتفظ بها.
لا يزال أكثر من 4,000 قالب سحب أحادي العملية محفوظًا ومصانًا ومعاد استخدامه. تتراكم المكابس وحلقات القوالب وحاملات الفراغات وأدوات الطرد على مدى عقدين من هذا العمل في نفس غرفة الأدوات التي تضم أدوات التتابع والنقل المصنعة بعد عام 2020.
هذه هي الميزة العملية. صُممت تلك القوالب بواجهات مشتركة للساق ومجموعة القوالب، لذا يمكن في كثير من الأحيان إعادة دمج المكابس وحلقات القوالب الموجودة في ملف أسطواني جديد. وعندها يحتاج الجزء الجديد إلى أدوات جديدة فقط حيث تختلف هندسته اختلافًا حقيقيًا — نصف قطر مختلف، أو درجة مختلفة، أو سماكة جدار مختلفة — بدلاً من مجموعة قوالب كاملة تُقطع من الصفر.
ما يفعله ذلك بمشروع النموذج الأولي:
- تذهب الجدولة إلى تجارب السحب، وليس إلى قطع القوالب. حيث تقع الهندسة داخل المكتبة الحالية، يمكن أن تبدأ التجارب الأولى من أدوات موجودة بالفعل.
- تنتقل المخاطر إلى مرحلة أبكر. ترى التجاعيد والتمزقات وترقق المعدن وظاهرة الأذن على الأجزاء الفعلية بدلاً من مناقشتها نظرياً.
- يمكن أن يتغير الجزء. لأن قالب العملية الواحدة قابل للتعديل، فإن تعديل التصميم لا يبطل الاستثمار في العدة.
حيث لا ينطبق هذا. صُممت المكتبة حول الأشكال الأسطوانية المتماثلة دورانياً. الأجزاء ذات الدرجات الكبيرة أو غير الدائرية أو غير المتماثلة تحتاج عادةً إلى عدة جديدة، وسنوضح ذلك قبل تقديم عرض السعر. السبب في أن الاحتفاظ بها لا يزال مجدياً هو أن معظم أغطية صمامات الملف اللولبي وأغطية المستشعرات والجلبات والأغطية أسطوانية — وهو بالضبط ما تجني فيه المكتبة فائدتها.
نموذج أولي بعملية واحدة، ثم تصحيحه في قالب متدرج
هكذا يدير Balford برنامجاً جديداً، وهو الجزء من العمل منخفض الحجم الذي يعود بالفائدة لاحقاً.
- مراجعة الرسم وتصنيعية التصميم. تُقرأ المادة والسماكة والتفاوتات الحرجة ومتطلبات الجدار والحجم السنوي مقابل تسلسل التشكيل. تُحدد نسبة السحب وعدد المراحل قبل قطع أي شيء.
- قالب نموذج أولي بعملية واحدة. محطة تشكيل واحدة في كل مرة، مصممة لتكون قابلة للتعديل. هذا ليس قالب الإنتاج عمداً.
- أجزاء تجريبية، تم قياسها. يظهر نمط الفشل على الأجزاء الفعلية: تجعّد ناتج عن قوة ماسك الفراغ، وتمزق عند نصف قطر القالب، وترقق الجدار فوق نصف القطر، وظهور أذن عند الحافة المشذبة، وارتداد مرن على القطر.
- صحّح المعامل الذي تسبب في ذلك. نصف قطر القالب، أو الخلوص، أو ضغط ماسك الفراغ، أو قطر الفراغ، أو التزييت، أو إضافة سحب إعادة أو تلدين بين المراحل.
- عندها فقط صمّم قالب التتابع أو النقل — مع تسلسل التصنيع المصحح مدمجًا فيه.
السبب التجاري لهذا الترتيب واضح ومباشر. في قالب التتابع، يعني اكتشاف المشكلة نفسها بعد قطع القالب إعادة قطع المحطات، وإعادة ضبط توقيت الشريط، وإعادة اعتماد القالب — وهو ما يُقاس بفولاذ القوالب وبأسابيع من الإنتاج المفقود. أما اكتشافها في قالب أحادي العملية فيكلف إعادة تجليخ مكبس أو حلقة قالب جديدة.
هذه الحلقة هي أيضًا سبب أن قوالب التتابع والنقل التي نصنعها منذ 2020 تبدأ من معاملات سحب معروفة الجودة بدلًا من الافتراضات: فقد اكتُشفت المشكلات مسبقًا، على القالب الأقل تكلفة، في مرحلة النموذج الأولي.
شاهد غلافًا مسحوبًا يخرج من المكبس
تم التصوير في Balford: غلاف صمام ملف لولبي من الفولاذ الطري يتم سحبه العميق. تُشكّل الأجزاء التجريبية والدفعات القصيرة كهذه مرحلة تلو الأخرى على المكابس أحادية العملية — وهي نقطة الدخول المعتادة لغلاف ينتقل لاحقًا إلى إنتاج النقل أو التتابع.
ما نصنعه بهذه الطريقة
أغلفة صمامات الملف اللولبي
أغلفة مسحوبة عميقاً من DC04 والحديد النقي حيث تكون الأداء المغناطيسي مهماً، بما في ذلك مسار تقليل سماكة الجدار عندما يكون القطر الداخلي والخارجي وظيفيين.
أغلفة المستشعرات
أغلفة وأصداف مستشعرات من الفولاذ المقاوم للصدأ حيث تقود مقاومة التآكل وثبات سماكة الجدار ونظافة أسطح الإسناد التصميم. راجع صفحة أغلفة المستشعرات.
الجلبات والأكمام والأنابيب
أجزاء دائرية رقيقة الجدار حيث يكون التمركز وتشطيب السطح أهم من التعقيد.
الأكواب والأغطية والأصداف
مغلقات مشكّلة وأصداف مسحوبة بحواف مشذبة وخصائص مثقوبة أو ملولبة تُضاف كعمليات ثانوية.
مبيتات المحركات وأغطية الأطراف
عائلة الأجزاء التي بدأ بها هذا المصنع في عام 2000، ولا تزال تُنتج لبرامج الأجهزة المنزلية والسيارات والقطاعات الصناعية.
أعمال التشغيل الثاني
القص والتثقيب والقلوظة والتسوية وإزالة الأزيز والتلدين التي تُضاف إلى الجزء المسحوب بعد التشكيل، بدلاً من دمجها في الشريط.
نموذج أولي من المادة التي ستُنتج بها
لا يعكس النموذج الأولي الحقيقة إلا إذا صُنع من درجة مادة الإنتاج. تُصنّع Balford النماذج الأولية من المواد نفسها المستخدمة في أجزاء الإنتاج — وهو أمر بالغ الأهمية خاصةً عندما تحمل المادة الوظيفة وليس الشكل فقط:
| Material | الاستخدام النموذجي للنماذج الأولية والدفعات الصغيرة |
|---|---|
| DC04 / فولاذ السحب العميق منخفض الكربون | مبيتات صمامات الملف اللولبي والأغلفة المسحوبة والأجزاء الأسطوانية العامة حيث تكون قابلية السحب أهم من المتانة |
| الحديد النقي (DT4 / DT4C) | المبيتات والجلب وأجزاء الأقطاب ذات النفاذية المغناطيسية العالية حيث تُعد النفاذية والقسرية متطلبات وظيفية |
| الفولاذ المقاوم للصدأ (304 / 316) | علب المستشعرات والأجزاء المعرضة للرطوبة أو سوائل التبريد أو المواد الكيميائية؛ تتصلد بالتشكيل بسرعة، لذا يُحدد عدد مراحل السحب وأي معالجة حرارية بينية مبكرًا |
| النحاس الأصفر والنحاس الأحمر | الأجزاء الكهربائية والحرارية والأطراف والتجهيزات؛ عالية القابلية للتشكيل، وخيار جيد عندما يتطلب النموذج الأولي اللحام بالقصدير أو اللحام بالنحاس |
| Aluminium | علب وهياكل خفيفة الوزن؛ تتفاوت قابلية السحب تفاوتًا واسعًا حسب السبيكة، ولهذا تُعتمد الدرجة قبل تصنيع العدة |
تصنيع نموذج أولي لعلبة ملف لولبي من DC04 أو الحديد النقي بدلًا من بديل ميسر يعني أيضًا أن النتائج المغناطيسية التي تقيسها هي النتائج ذاتها التي ستحصل عليها في الإنتاج التسلسلي — إذ تنتقل المعالجة الحرارية والخواص المغناطيسية معًا، لأن المادة ومسار التشكيل انتقلا معًا.
ما لا يقدمه الختم بالإنتاج محدود الحجم
لن يكون أرخص سعر للوحدة
العمل بعملية واحدة يعني مناولة أكثر وعمليات منفصلة أكثر بحكم التعريف. إذا كان حجمك السنوي مرتفعًا ومستقرًا بالفعل، فإن القالب المتدرج أو قالب النقل سيتفوق عليه في تكلفة الوحدة — وسنخبرك بذلك، رغم أن عرض سعر العدة أكبر.
لا يناسب كل الأشكال الهندسية
تغطي مكتبة قوالب الضربة الواحدة الملامح الأسطوانية. أما الأجزاء غير الدائرية أو غير المتماثلة أو ذات الدرجات الكبيرة فتتطلب عادةً عدة مخصصة.
بعض الخطوات تُسند دائمًا إلى جهات خارجية
تُنفذ القطع بالشرارة السلكية البطيئة وجميع عمليات المعالجة الحرارية لأجزاء الإنتاج عبر شركاء مدققين، مع إعادة الشهادات إلينا. أما كل ما عدا ذلك — تصميم العدد وتصنيعها، والقطع بالشرارة السلكية التقليدي والسريع، والسحب، والعمليات الثانوية والفحص — فيُنفذ داخليًا.
إنه ليس بديلاً عن مراجعة DFM حقيقية
أداة النموذج الأولي تجيب عن أسئلة التشكيل، وليس عن الأسئلة التجارية. فلا بد من حسم تحديدات سُمك الجدار ومواضع التفاوتات وأي قطر هو القطر الوظيفي على الرسم.
الأسئلة الشائعة
تقدم Balford عروض أسعار للنماذج الأولية والسحب العميق للإنتاج بكميات صغيرة بدلاً من اشتراط حجم إنتاج معين، لذا فالسؤال ليس عن الحد الأدنى لكمية الطلب بل عن مسار الأدوات الأنسب. إذا كانت الأشكال الهندسية ضمن مكتبة القوالب أحادية العملية الموجودة، فيمكن إنتاج القطع الأولى باستخدام أدوات موجودة بالفعل. أما إذا كانت تحتاج إلى أدوات جديدة، فالمسألة تتعلق بالأدوات وليس بالكمية، ونقدم عرض السعر على هذا الأساس.
نعم، عندما تكون القطعة ذات شكل هندسي معروف أو تكراراً لقطعة قيد الإنتاج بالفعل. وحيث تكون نسبة السحب عالية أو تحديد سُمك الجدار محكماً أو عدد مراحل التشكيل غير مؤكد، فإن إنتاج نموذج أولي على أدوات أحادية العملية يكون عادةً أقل تكلفة إجمالاً — فتكلفة تخطيط الشريط الخاطئ تُدفع في فولاذ القالب وفي أسابيع من الوقت، وليس في لكمة واحدة.
نعم، ونوصي بذلك. فدرجة DC04 والحديد النقي (DT4 / DT4C) والفولاذ المقاوم للصدأ والنحاس الأصفر والنحاس الأحمر والألومنيوم كلها تُسحب لدينا. وإنتاج نموذج أولي من درجة مادة الإنتاج يكتسب أهمية قصوى في أغلفة النفاذية المغناطيسية الناعمة، لأن المادة ومسار التشكيل هما ما يحددان النفاذية والقسرية — فالمادة البديلة ستجعل القياسات بلا معنى.
تعمل المكابس بقدرات من 25 طن إلى 350 طن، وأقصى قطر سحب عميق نقدم له عرض سعر هو Ø250 مم. ويعتمد مدى ملاءمة قطعة معينة على درجة المادة وسُمك الصفيحة ونسبة العمق إلى القطر ومتطلبات الجدار وعدد مراحل السحب التي تسمح بها الأشكال الهندسية. ونؤكد التسلسل مقابل رسمكم قبل تقديم عرض السعر، وقائمة الماكينات الكاملة منشورة على قائمة المعدات.
يعتمد ذلك على أمرين: ما إذا كان التصميم الهندسي مشمولاً بمكتب قوالب التشغيل المفرد المتوفر لدينا، وعدد مراحل التشكيل التي يحتاجها الجزء. الجزء الذي يعيد استخدام مكابس وحلقات قوالب موجودة يدخل في تجارب السحب أسرع بكثير من جزء يحتاج إلى طقم قوالب جديد بالكامل. نؤكد الجدول الزمني مع رد DFM، ليكون لديك موعد قبل الالتزام بتصنيع القوالب.
ما يكفي لتحديد تسلسل التشكيل: الرسم أو النموذج ثلاثي الأبعاد، درجة المادة، سماكة الصفيحة، التفاوتات الحرجة، والقطر الوظيفي، والكمية المتوقعة، وما إذا كان من المتوقع انتقال الجزء إلى الإنتاج التسلسلي لاحقاً. إرسال الرسم إلى DFM review هو أسرع طريقة للحصول على مسار ومفهوم للقوالب بدلاً من مجرد رقم.
نعم. يتم فحص العينات الأولية وقطع العينة الأولى داخلياً بنفس أدوات القياس المستخدمة في الإنتاج — جهاز عرض بصري 2.5D، وميكرومترات ومقاييس تجاويف، وجهاز اختبار الخشونة، وأجهزة قياس التمركز، ومقاييس القبول/الرفض، واختبار الصلادة — ويمكن توفير وثائق PPAP من المستوى 3 للبرامج الجديدة.
صفحات ذات صلة: ختم المعادن بالسحب العميق · السحب العميق: الدليل الفني الكامل · الختم بالقوالب المتدرجة · الختم بمكبس النقل · تصميم وتصنيع القوالب داخلياً · قائمة المعدات · كيفية تصنيع الأجزاء بالسحب العميق · كيفية تسعير أجزاء الختم · أغلفة صمامات الملف اللولبي · PPAP
أرسل الرسم الفني — وسنحدد لك مسار القوالب المناسب
ضمّن درجة المادة وسماكة الصفيحة والكمية والتفاوت الذي يهم فعلاً. سنعود إليك بتسلسل التشكيل، وما إذا كانت القوالب الحالية أحادية العملية تغطي الشكل الهندسي، وما يتطلبه النموذج الأولي أو الإنتاج بكميات صغيرة.
أرسل رسمك الفني لمراجعة قابلية التصنيع DFM