原型制作 · 小批量 · 单工序模具
小批量冲压与原型制作
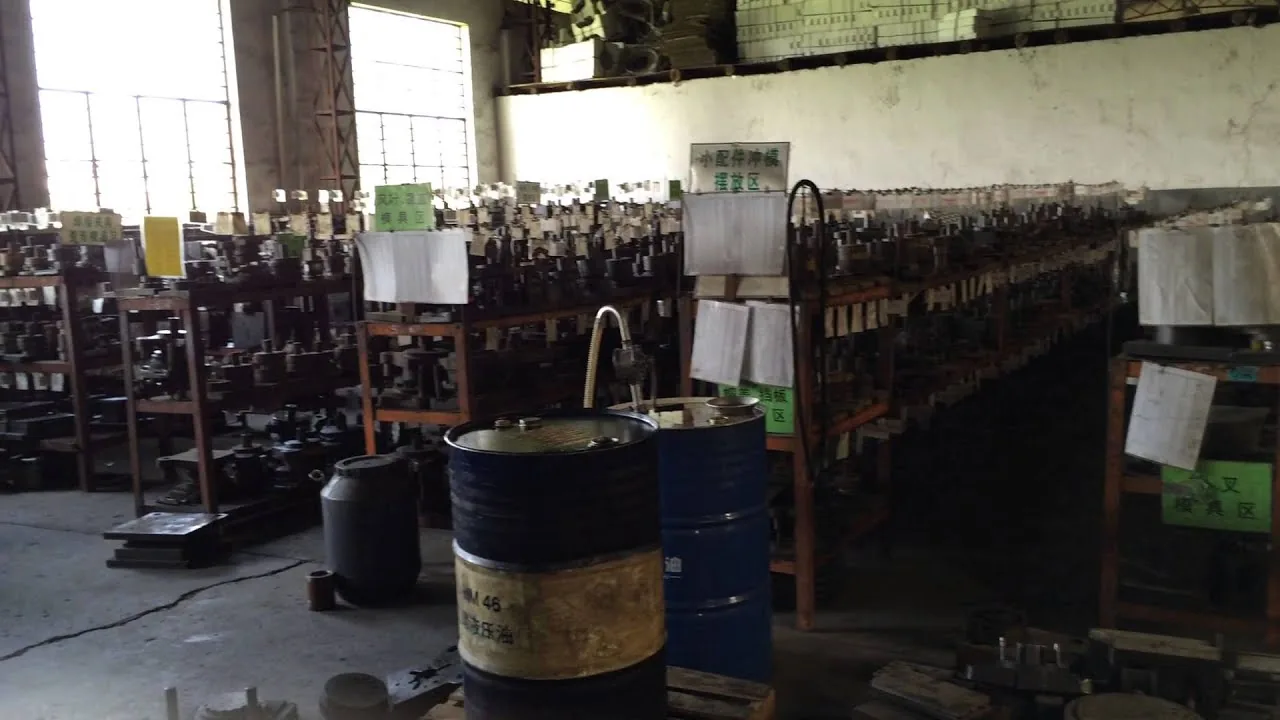
Balford 拥有 超过 4,000 套单工序拉深模具,自第一套模具于 2000年2月制成以来持续积累。正是凭借这一模具库,新的圆筒形壳体通常只需在几何形状确实不同的部位制作新模具。 从几件到几千件,无需在产量尚不足以支撑时先行投入级进模。
什么是小批量冲压?
小批量冲压是在单工序模具而非级进模或传递模上生产少量成形金属零件——从单件样件到几千件。 它之所以存在,是因为多工位模具只有在达到一定批量时才能收回成本:模具成本分摊到它所生产的零件上。低于这个盈亏平衡点,逐个成形工位制造更快、修改更便宜、迭代也容易得多。实际上,这一决策与质量无关——使用的是同样的压机和同样的拉深工艺——关键在于哪种模具路线能让你不必为尚未拥有的批量买单。
为什么在约10,000件以下单工序模具更胜一筹
级进模不是一套模具。它是一条料带排样、载体、导正销、工位顺序以及一次性切出的每一道成形工序。这正是它在大批量下单件速度快、成本低的原因,也正是它更改缓慢且昂贵的原因。
单工序模具就是一个成形工位。对于样件和小批量生产,这一差异决定了三件事:
更改成本低
改版意味着重新切割冲头或重新修磨模具环 — 而不是重新调整料带时序、重新切割工位并重新验证整套模具。迭代周期保持在数天而非数周。
您改的是零件,不是排样
样件的存在就是为了发现问题。单工序模具让零件在迭代之间自由变动;而连续模在料带确定的那一刻就锁定了几何形状。
模具成本起步低
您只需购买一个成形工位来回答“这个零件能否成形?”的问题,而不必购买整套生产模具来回答。
| 模具路线 | Typical fit | 变更成本 | 适用产量区间 |
|---|---|---|---|
| 单工序 / 单次冲压 | 样件、试产批次、小批量,以及任何仍在开发中的零件 | 最低 — 一个冲头或一个模具环 | 约 10,000 件以下 |
| 多工位压力机 | 多工位成形,零件在各工位之间传递 | 中高批量 | 约20,000–500,000件 |
| 级进模 | 高批量、带料送进、多道工序合并的零件 | 最高 — 带料排样即模具 | 约50,000件以上 |
盈亏平衡点并非固定数值。 它随几何形状、材料、壁厚以及零件所需的成形工序数量而变化。我们根据您的图纸计算工艺路线,而不是套用表格。
模具库:二十年单动拉深模积累
其中第一套模具的开制时间为 2000年2月,当时这家家族经营的冲压厂开业于 瑞安市塘下镇 ——这里是浙江汽车零部件产业集群所在地,也是Balford制造历史的起点。自那时起,工厂为电机壳体、电磁阀壳体、传感器壳体、杯形件、盖帽、衬套和外壳制造单工序拉深模具,并一直保留至今。
目前仍保有、维护并重复使用着4,000多套单工序拉深模具。 冲头、凹模环、压边圈和顶出件在二十年的工作中不断积累,与2020年后制造的级进模和多工位传递模放在同一间模具车间里。
这就是实实在在的优势。这些模具按通用的模柄和模架接口制造,因此现有冲头和凹模环往往可以重新组合成新的圆柱形轮廓。这样,新零件就只需要 在其几何形状确实不同的地方制作新模具 ——不同的圆角半径、不同的台阶、不同的壁厚——而不必从零开始加工整套模具。
这对样件项目意味着什么:
- 进度时间花在拉深试模上,而不是花在模具加工上。 当几何形状落在现有模具库范围内时,首批试模可以直接从已有的模具开始。
- 风险提前暴露。 您能在真实零件上看到起皱、撕裂、减薄和制耳,而不是停留在讨论中。
- 零件可以变更。 由于单工序模具可调整,设计变更不会使模具投资失效。
适用范围说明。 该模具库围绕圆形、旋转对称几何形状构建。多台阶、非圆形或非对称零件通常需要新开模具,我们会在报价前明确说明。仍然值得保留的原因是,大多数电磁阀壳体、传感器壳体、衬套和端盖都是圆柱形——这正是模具库发挥价值的地方。
单工序打样,连续模修正
这就是 Balford 运行新项目的方式,也是小批量工作中后期见效的环节。
- 图纸评审与 DFM。 材料、料厚、关键公差、壁厚要求和年用量都会对照成形工序进行核对。在切割任何材料之前,先确定拉伸比和工序数量。
- 单工序样件模具。 每次一个成形工位,按可调整设计制造。这刻意不作为量产模具。
- 试制件,已测量。 失效模式在真实零件上显现:压边力引起的起皱、凹模圆角处的开裂、圆角上方的壁厚减薄、修边边缘的制耳、直径上的回弹。
- 修正导致该问题的参数。 凹模圆角、间隙、压边压力、毛坯直径、润滑,或增加一次再拉深或工序间退火。
- 只有到那时才设计级进模或传递模——并将修正后的工序顺序纳入其中。
这样排序的商业理由很直接。在级进模上,模具开切后才发现同样的问题,意味着重新加工工位、重新调整料带时序并重新验证模具——以模具钢和数周的生产损失来衡量。而在单工序模具上发现它,只需重磨一个冲头或更换一个凹模环。
这一循环也正是我们自2020年以来制造的级进模和传递模工装从已知良好的拉深参数出发、而非基于假设的原因:问题早已在更便宜的模具上、在样件阶段被发现。
观看拉深壳体从压机上产出
在Balford拍摄:一个低碳钢电磁阀壳体正在进行深拉深。像这样的样件和小批量零件在单工序压机上逐工序成形——这是壳体后续转入传递模或级进模生产的常规起点。
我们以该工艺生产的零件
电磁阀壳体
采用 DC04 和纯铁深拉伸壳体,适用于对磁性能有要求的场合;当内外径均为功能面时,可采用减薄壁厚工艺。
传感器壳体
不锈钢传感器壳体与外壳,设计重点在于耐腐蚀性、壁厚一致性和洁净的安装配合面。详见 传感器壳体页面.
衬套、套筒与管件
圆形薄壁零件,同心度和表面光洁度比结构复杂度更为关键。
杯形件、盖帽与外壳
成形封盖与拉伸外壳,经修边处理,并通过二次加工增加冲孔或攻丝特征。
电机外壳与端盖
该工厂自2000年起投产的产品系列,至今仍为家电、汽车及工业项目供货。
二次加工工序
拉伸成形后对拉深件进行的修边、冲孔、攻丝、端面加工、去毛刺和退火处理,而非在料带内完成。
采用量产材料制作样件
只有使用量产级材料制作的样件才能真实反映量产状态。Balford 使用与量产件相同的材料制作样件——当材料本身承担功能而非仅决定形状时,这一点尤为关键:
| Material | 典型样件与小批量用途 |
|---|---|
| DC04 / 低碳深拉钢 | 电磁阀壳体、拉深壳体和一般圆柱形零件,适用于拉深成形性比强度更关键的场合 |
| 纯铁(DT4 / DT4C) | 软磁壳体、套筒和极靴零件,适用于磁导率和矫顽力为功能性要求的场合 |
| 不锈钢(304 / 316) | 暴露于湿气、冷却液或化学品的传感器外壳及零件;加工硬化快,因此拉深次数和中间退火工序需在早期确定 |
| 黄铜和铜 | 电气和热管理零件、端子及接头;成形性极佳,当原型需要焊接或钎焊时是理想选择 |
| Aluminium | 轻量化外壳和机壳;不同合金的可拉深性差异很大,因此在开模前需确认牌号 |
用DC04或纯铁而非便捷替代材料试制电磁阀外壳,也意味着你测得的磁性能就是批量生产中将得到的磁性能—退火工艺和磁性能得以延续,因为材料和成形路线一致
小批量冲压做不到的事
它不会是单价最低的方案
单工序作业意味着更多的搬运和更多的独立工序,这是由其定义决定的。如果你的年产量已经很高且稳定,连续模或传递模在单件成本上会更有优势—我们会如实告知,即使模具报价更高。
它并不适合所有几何形状
单次冲压模具库覆盖圆柱形轮廓。非圆形、非对称或台阶变化大的零件通常需要专用模具。
有些工序始终外包
慢走丝电火花加工和所有量产零件的热处理均通过审核过的合作伙伴完成,合格证书返回给我们。其余所有环节—模具设计与制造、常规及快走丝电火花加工、拉深、二次加工和检测—均在厂内完成。
它不能替代真正的DFM评审
样件模具回答的是成形问题,而非商务问题。壁厚标注、公差位置以及哪个直径是功能尺寸,仍需在图纸上确定。
常见问题
Balford 对样件和小批量拉深直接报价,不要求达到量产数量,因此问题不在于起订量,而在于哪种模具路线合适。如果几何形状落在现有单工序模具库范围内,首批零件可用现有模具生产。如果需要新模具,这属于模具问题而非数量问题,我们会据此报价。
可以,前提是该零件为已知几何形状或为已量产件的重复件。若拉深比激进、壁厚要求严格或成形工序数不确定,先用单工序模具做样件通常总体更经济 —— 错误的带料排样代价体现在模具钢和数周工期上,而不是一次冲压上。
是,而且我们建议这样做。DC04、纯铁(DT4 / DT4C)、不锈钢、黄铜、铜和铝均可在此拉深。用量产牌号制作样件对软磁壳体尤为重要,因为材料和成形路线决定磁导率和矫顽力 —— 使用替代材料会使测量结果失去意义。
压机吨位从25 t到350 t,我们报价的最大拉深直径为 Ø250 mm。具体零件是否适用取决于材料牌号、板厚、深径比、壁厚要求以及几何形状允许的拉深工序数。报价前我们会根据您的图纸确认工序顺序,完整设备清单发布在 设备清单.
这取决于两点:现有单工序模具库是否覆盖该几何形状,以及零件需要多少道成形工序。复用现有冲头和模环的零件比需要全套新模具的零件更早进入拉深试模。我们会在DFM回复中一并确认排期,因此在您决定开模前就能拿到交期。
足以确定成形工序的资料:拉深图或3D模型、材料牌号、料厚、关键公差以及哪个直径是功能尺寸、预计数量,以及该零件后续是否会转入批量生产。发送图纸至 DFM review 是获取工艺路线和模具方案(而非仅一个报价数字)的最快方式。
是的。原型件和首件均在厂内检测,使用与量产相同的计量设备 — 2.5D光学投影仪、千分尺和孔径规、粗糙度仪、同轴度测量仪、通止规及硬度测试 — 新项目可提供PPAP 3级文件。
相关页面: 深拉深金属冲压 · 深拉深:完整技术指南 · 级进模冲压 · 多工位压力机冲压 · 自有模具设计与制造 · 设备清单 · 深拉伸件如何制造 · 冲压件如何定价 · 电磁阀壳体 · PPAP
发送图纸 — 我们将告知您适合的模具方案
请注明材料牌号、料厚、数量以及真正关键的公差。我们将回复成形工序、现有单工序模具是否覆盖该几何形状,以及打样或小批量生产需要多长时间。
发送图纸进行DFM评审