ESC/ABS Mıknatıs Solenoidi için Metal Pul
Bu parça nedir? ESC/ABS Mıknatıs Solenoidi için Metal Pul, Balford tarafından soğuk hadde çelikten üretilen bir Pul / Şimdir. Üretim süreci: Hassas Presleme → Çapak Alma → Yüzey İşlemi. Kaplama: Dehidrojenasyon sonrası uygulanan Fıçı Zn-Fe kaplama. Temel ölçüler: Dış kesme kenarı dikliği maks 0,03 mm; yüz paralelliği maks 0,03 mm; parlak bant %95 üzeri. Temel gereksinimler: Merkez deliği gövde ile eş merkezli ve koaksiyel; çapak yok; tuz püskürtme testi geçer; temiz yüzey kalitesi.
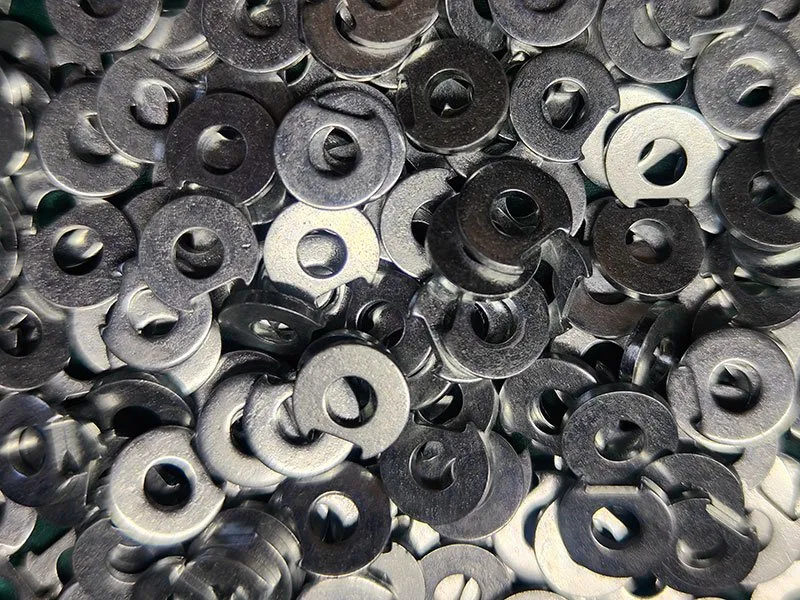
Hassas Metal Presleme
| Ürün Adı | ESC/ABS Mıknatıs Solenoidi için Metal Pul |
|---|---|
| Kategori | Pul / Şim |
| Süreç Akışı | Hassas Presleme→Çapak Alma→Yüzey İşlemi |
| Malzeme | soğuk hadde çelik |
| Yüzey İşlemi | Fıçı Zn-Fe kaplama |
| Isıl İşlem | Dehidrojenasyon |
| Temel ölçüler | Dış kesme kenarı dikliği maks 0,03 mm; yüz paralelliği maks 0,03 mm; parlak bant %95 üzeri |
| Temel gereksinimler | Merkez deliği gövde ile eş merkezli ve koaksiyel; çapak yok; tuz püskürtme testi geçer; temiz yüzey kalitesi |
Vaka İncelemesi
ESC/ABS Mıknatıs Solenoidi için Metal Pul Pulun merkez deliği, gövdenin merkez deliği ile eş merkezli ve koaksiyel olmalıdır. Merkez deliğindeki parlak bant ve dış ölçü kesme kenarı %95'i aşmalıdır, bu da hassas kesme ile elde edilir. Dış kesme kenarı dikliği maks 0,03 mm'de tutulur ve üst ile alt yüzeyler arasındaki paralellik de maks 0,03 mm'dir. Bu pul, ESC/ABS elektromanyetik bobinlerinde kullanılır ve Betheli Automotive Safety Systems Co., Ltd.'ye tedarik edilir. Yeni enerji araçlarına girer, bu nedenle toleranslar sıkıdır: çapak izin verilmez, yüksek tuz püskürtme testini geçmelidir ve yüzey kalitesi temiz olmalıdır. Ürün süreci: soğuk hadde çelik, iki sıralı kesme, iki vuruşta hassas kesme, tambur çapak alma, ardından fıçı Zn-Fe kaplama.


