
Balford derin çekme DC04 ve saf demir (DT4 serisi) malzemeleri; selenoid valf gövdeleri, paslanmaz çelik için sensör muhafazaları, ayrıca pirinç, bakır ve alüminyum, preslerde 25 t ile 350 t arası ve maksimum derin çekme çapı Ø250 mm. Kontrollü et kalınlığı gereken parçalarda inceltme yapılır ve kalıplar tek işlemli, progresif veya transfer olabilir — tamamı kendi bünyemizdeki kalıp atölyesinde tasarlanır ve üretilir.
Derin Çekme Parçanız İçin Doğru Yöntem mi?
Derin çekme, düz bir metal sacı kalıp boşluğuna çekerek üç boyutlu bir kap, gövde, manşon veya muhafazaya dönüştürür. Bu yöntem kaynak dikişlerini ortadan kaldırabilir, parça sayısını azaltabilir ve derinlik, kontrollü et kalınlığı ile temiz bir dış form gerektiren parçalar için verimli bir üretim yolu oluşturabilir. Aşağıdaki dört kontrolle başlayın.
Derin Parçalar
Belirgin derinliğe sahip kap, manşon, gövde ve muhafazalar için.
Dikişsiz Form
Kaynaklı bir montaj yerine tek parça formlu bir gövdenin tercih edildiği durumlarda kullanışlıdır.
Tekrarlı Üretim
Kalıp maliyetinin hacme yayılabildiği tekrarlı üretim için en uygunudur.
Kontrollü Cidar Geometrisi
Cidar durumu, çap ve derinliğin birlikte yönetilmesi gereken uygulamalar için uygundur.
Derin Çekmede Ürettiklerimiz
Derin çekme programlarımızla üretilen tipik parça grupları — her biri ilgili uygulama sayfasına bağlantı verir.
Sensör Gövdeleri
Basınç, sıcaklık ve tekerlek hızı sensör grupları için derin çekilmiş paslanmaz çelik veya alüminyum gövdeler.
Selenoid Valf Gövdeleri
Akışkan veya manyetik sistemler için dikişsiz gövdeler, burçlar ve yayla ilgili parçalar.
Manyetik Burçlar
Manyetik izolasyon ve rotor koruması için kontrollü cidar kalınlığına sahip ince cidarlı çekilmiş burçlar.
Motor Kapakları
Tekrarlanabilir geçme, sızdırmazlık ve sorunsuz sonraki montaj için üretilen çekilmiş motor kasaları ve kapakları.
Yay Yuvaları
Kontrollü derinlik ve radüslerle yay ön yükünü taşıyan çekilmiş yuvalar ve tutucular.
Derin Çekme Kaplar ve Gövdeler
Uygulama yelpazemizde özel kaplar, gövdeler ve muhafazalar — teknik resminizi pratik üretim yolu için inceleyin.
Derin Çekme Proses Seçenekleri
Nihai üretim yolunu parça derinliği, çap veya genişlik, et kalınlığı gereksinimleri, malzeme davranışı ve üretim hacmine göre seçiyoruz.
Konvansiyonel Derin Çekme
Bir taslak, kontrollü bir veya daha fazla kademeden geçirilerek kap veya gövde haline getirilir. Taslak şekli ve çekme sırası, malzeme akışını dengelemek ve yırtılma, buruşma veya aşırı kulaklanmayı en aza indirmek için geliştirilir.
UYGUN OLDUĞU ALANLAR- Prototipten seri üretime
- Kaplar, muhafazalar, manşonlar ve gövdeler
- Çekme derinliği, taslak geometrisi, malzeme davranışı ve çekme sırası
Progresif Derin Çekme
Uygun seri üretim programları için çekme ve ilgili operasyonlar progresif istasyonlara dağıtılır. Şerit taşıyıcı tasarımı, besleme kararlılığı ve kademeler arası malzeme kontrolü, şekillendirilen parçayı korumak için kritik öneme sahiptir. Entegre şerit beslemeli operasyonların progresif kalıbı haklı çıkarabildiği seri üretim için en uygunudur.
İLGİLİYeniden Çekme ve İnceltme
Parça derinliği, et kalınlığı durumu veya çap gereksinimleri tek çekmede karşılanamadığında kullanılır. Bu operasyonlar asla otomatik olarak varsayılmaz — geometri ve malzeme tepkisinin tam olarak incelenmesinden sonra seçilir.
İLGİLİ- Derin çekme
- Büzme
- Tavlamа
- Yeniden şekillendirme
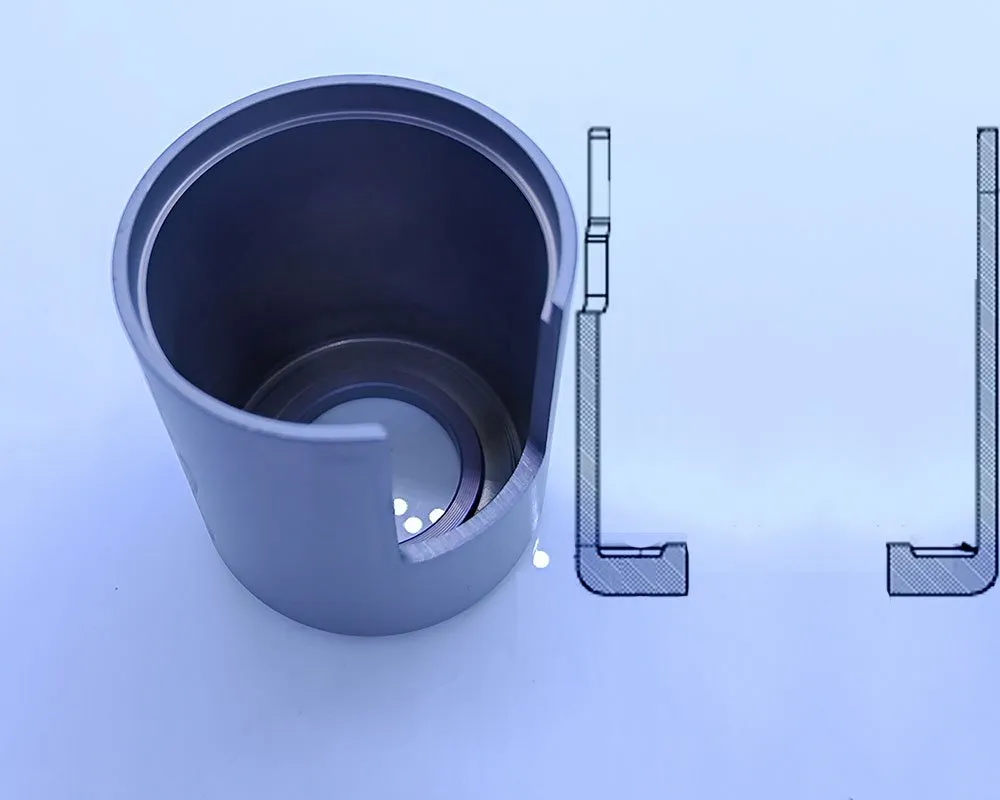
Derin Çekme Bir Malzeme Akışı Problemidir
Sonuç, malzemenin her aşamada nasıl hareket ettiğine bağlıdır — sadece pres tonajına değil. Taslak geometrisi, malzeme kalitesi, kalınlık, radyüsler, yağlama, taslak tutucu kuvveti ve çekme sırası birbiriyle etkileşir. Çekme zorluğu; parça çapı, derinlik, taslak boyutu, malzeme kalitesi ve temper durumu, kalınlık, radyüsler ve mevcut çekme kademesi sayısına bağlıdır — her parçaya uyan tek bir maksimum değer yoktur.
İncelediğimiz Teknik Faktörler
Her derin çekme parçası, kalıp ve teklif öncesinde aynı teknik faktörlere göre incelenir.
| Tasarım Faktörü | Neden Önemli | Nasıl İncelenir | Proje Çıktısı |
|---|---|---|---|
| Parça derinliği ve açıklık ölçüsü | Gerekli çekme kademesi sayısını ve zorluğunu belirler | Bitmiş geometri, ara formlar ve malzeme davranışı | Önerilen çekme sırası ve kalıp konsepti |
| Köşe ve taban radüsleri | Malzeme akışını, incelmeyi ve yırtılma riskini kontrol eder | Fonksiyonel ihtiyaç ile şekillendirilebilirlik ve kalıp erişimi | Önerilen üretim radüsü veya kontrollü ikincil özellik |
| Cidar durumu | İncelme, kalınlaşma ve yerel gerilme fonksiyonu etkileyebilir | Kesit gereksinimleri, malzeme modeli ve numune ölçümü | Çekmeye özel muayene planı |
| Flanş, kesim ve kenar | Fazla malzeme ve kesim yönü nihai geometriyi etkiler | Açınım geliştirme, çekme kabarcıkları, kesim erişimi ve çapak yönü | Tanımlanmış kesim stratejisi ve bitmiş referans |
| Malzeme kalitesi ve temper durumu | Mukavemet, süneklik ve iş sertleşmesi proses penceresini kaydırır | Gerçek şartname, sertifikasyon ihtiyaçları ve şekillendirme geçmişi | Onaylı malzeme ve değişiklik kontrolü gereksinimi |
Bunlar, kalıp ve teklif öncesi bir çizimi incelerken kullandığımız faktörlerin aynısıdır.
Yaygın Derin Çekme Hataları ve Kontrol Yöntemleri
Derin çekme hataları genellikle birbiriyle ilişkilidir — buruşmayı azaltmak incelmeyi artırabilir ve daha dar bir radius çatlama riskini yükseltir. Proses, fonksiyonel çekme etrafında dengelenir.
İncelme ve Yırtılma
Gerinim radiuslar ve geçiş bölgeleri etrafında yoğunlaşır. Uygun radiuslar, çekme kademeleri, yağlama ve malzeme durumu gerinimin dağıtılmasına yardımcı olur. Kritik cidar kesitleri numune alma sırasında ölçülür.
KONTROL KALDIRAÇLARI- Sac tasarımı
- Çekme radiusları
- Çekme kademeleri
- Yağlama
- Malzeme durumu
Buruşma ve Kulaklanma
Baskı plakası kuvveti, sac şekli, anizotropi ve çekme kabartı stratejisi buruşmaları ve düzensiz kenar yüksekliğini etkiler. Nihai sac ve kalıp onaylanmadan önce kesme payı ve tane davranışı dikkate alınır.
KONTROL KALDIRAÇLARI- Baskı plakası kuvveti
- Sac şekli
- Anizotropi
- Çekme kabartı stratejisi
- Kesme payı
Keskin Köşeler ve Yerel Özellikler
Çok küçük radiuslar veya keskin fonksiyonel köşeler, kontrollü ekstrüzyon, madeni para basma veya yerel şekillendirme gibi kademeli operasyonlar gerektirebilir. Balford özelliğin gerçekten fonksiyonel olup olmadığını kontrol eder ve çevredeki cidarı koruyan bir yol önerir.
KUMANDA KOLLARI- Kademeli operasyonlar
- Sıkıştırma / ekstrüzyon
- Bölgesel şekillendirme
Geri Yaylanma ve Boyutsal Kararlılık
Malzeme mukavemeti, iş sertleşmesi ve kalıntı gerilme, parçanın kalıptan çıktıktan veya kesildikten sonra değişmesine neden olabilir. Geometrinin daha sıkı kontrol gerektirdiği durumlarda kalıp telafisi, yeniden şekillendirme operasyonları ve referans bazlı muayene kullanılır.
KONTROL KALDIRAÇLARI- Kalıp telafisi
- Yeniden şekillendirme
- Referans bazlı muayene
Derin Çekme Malzemeleri ve Seçim Notları
Sadece malzeme adını belirtmek yeterli olmaz. Kalite, temper, kalınlık, yüzey durumu ve parti bazında tutarlılık, çekilebilirliği doğrudan etkiler — ve kalıp onaylanmadan önce teyit edilir.
Paslanmaz Çelik
Korozyona dayanıklı muhafazalar ve burçlar için uygundur; iş sertleşmesi, sıvanma, yağlama ve ara tavlama çekme sırasını etkileyebilir.
Düşük Karbonlu Çelik
Çoğu şekillendirilmiş muhafaza ve kap için sağlam ve pratik bir seçim; malzeme spesifikasyonunun yanı sıra kaplama veya son işlem gereksinimlerini de tanımlayın.
Alüminyum
Hafif ve korozyona dayanıklı; alaşım ve temper, kulaklanma, yüzey izlenmesi, yırtılma ve geri yaylanmayı belirler.
Bakır ve Pirinç
İletken veya kozmetik parçalar için şekillendirilebilir seçenekler; yüzey koruması ve malzeme maliyeti dikkatli yönetilmelidir.
Titanyum ve Özel Alaşımlar
Uygun projeler için mümkündür, ancak proses penceresi dardır — geri yaylanma ve takım aşınması gerçek mühendislik doğrulaması gerektirir.
Tüm Malzemeler
Kalite, temper, kalınlık, yüzey durumu ve parti tutarlılığı çekilebilirliği etkiler — takım öncesi inceleyin.
Derin Çekme Parçalarının Kullanıldığı Yerler
Solenoid ve valf bileşenleri, otomotiv sensörleri ve motorları ile endüstriyel bileşenlerde uygulama deneyimi.
Solenoid ve Valf Gövdeleri
Temizlik, cidar bütünlüğü ve kontrollü geometrinin vazgeçilmez olduğu akışkan veya manyetik sistemler için dikişsiz gövdeler, kovanlar ve yay ile ilgili parçalar.
Otomotiv Sensör ve Motor Gövdeleri
Tekrarlanabilir uyum, çevresel sızdırmazlık ve sorunsuz sonraki montaj için üretilen sensör kabukları, motor kapakları ve şekillendirilmiş gövdeler.
Manyetik Kovanlar
Cidar durumu ve manyetik devre geometrisinin birlikte yönetilmesi gereken ince cidarlı çekilmiş kovanlar.
Endüstriyel Bileşenler
Uygulamaya özel muhafazalar ve gövdeler, kontrollü malzemelerden, tam teknik resim, dokümantasyon ve kalifikasyon gerekliliklerine tabi olarak.
Yay Yuvaları ve Tutucular
Yay ön yükünü taşıyan, kontrollü derinlik, radüs ve sızdırmazlık yüzeylerine sahip çekme parçalar.
Motor Kapakları ve Uç Kapaklar
Otomatik montaja uygun boyutsal tutarlılıkta çekme uç kapaklar ve kapaklar.
Seçilmiş Derin Çekme Vaka Analizleri
Bu örnekler, çekme gereksinimlerini yalnızca kağıt üzerinde değil, üretim sahasında da uygulanabilir bir üretim planına nasıl dönüştürdüğümüzü gösterir.

ABS Tekerlek Hız Sensörü Muhafazası
Hidrolik Kartuş Valf Muhafazası

İnce Cidarlı Alüminyum Boru
Derin Çekilmiş Bir Parçayı Nasıl Geliştiriyoruz
İlk mühendislik incelemesi, sızdırmazlık, kılavuzlama, manyetik performans, montaj veya görünüm açısından hangi ölçülerin gerçekten belirleyici olduğunu netleştirir; böylece anlamlı datums belirlenir ve her yüzeye aynı dar tolerans uygulanmaz. Numuneler, üretim onayından önce öngörülen prosese göre doğrulanır.
Çekme, Malzeme ve Fonksiyon İncelemesi
Fonksiyonel datums, malzeme kalitesi ve temper durumu, çekme derinliği, radüsler, cidar gereksinimleri, yıllık miktar ve yüzey kalitesini teyit ederiz.
Blok ve Çekme Sırası Geliştirme
Sacak geometrisini, çekme yönünü, ara kademeleri, yeniden şekillendirmeyi, kesmeyi ve gereken ikincil operasyonları planlıyoruz.
Kalıp ve Numune Doğrulama
Numuneler üretiyor ve kararlaştırılan ölçüleri, et kalınlıklarını, görünümü ve fonksiyonel uyumu teknik resme göre doğruluyoruz.
Müşteri Onayı
Açık maddeleri kapatıyor, onaylanan numuneleri belgeliyor ve tekrarlı üretim için kontrol altındaki prosesi kilitliyoruz.
Kontrollü Üretim
Tanımlanmış kurulum, malzeme ve muayene gerekliliklerini izlerken kalıp bakımını ve mühendislik değişikliklerini yönetiyoruz.
Derin Çekme Proses Aralığı
Teklif verirken bu sınırları esas alıyoruz. Bu sınırların dışındaki geometriler kabul edilmeden önce durum bazında incelenir ve bir parça uygun değilse yine de teklif vermek yerine bunu size bildiririz.
| Parametre | Balford'un çalıştığı değerler |
|---|---|
| Maksimum pres tonajı | 350 t |
| Maksimum çekme çapı | Ø250 mm |
| Kalıp | Kendi kalıp atölyemizde tasarlanıp üretilir — yalnızca yavaş tel erozyon (EDM) fason yaptırılır |
| Malzemeler | Paslanmaz çelik, karbon çeliği, alüminyum, bakır, pirinç ve seçilmiş özel alaşımlar |
| İkincil işlemler | CNC tornalama ve frezeleme, tel erozyon, çapak alma ve kontrollü temizleme |
| Fason işlemler | Üretim ısıl işlemi (sertleştirme, temperleme, tavlama, demanyetizasyon) ve elektroparlatma ile pasivasyon gibi yüzey bitirme işlemleri |
| Muayene ekipmanları | 2.5D optik projektör, 3D tarayıcı, taşınabilir pürüzlülük ölçer, Rockwell sertlik ölçer, tuz püskürtme test cihazı, dijital yükseklik mastarı, mikrometre ve delik mikrometresi, iç kumpas, tam geçer/geçmez mastar setleri, çapak ölçüm cihazı ve eş merkezlilik mastarı |
| Dokümantasyon | İlk numune muayenesi (FAI) ve PPAP Seviye 3 dosyaları |
Parçanız bu aralığın dışındaysa, gereksinimi yine de bize bildirin — yapılabilir olup olmadığını ve hangi noktalarda mümkün olmadığını size söyleriz.
Derin çekme hattı çalışırken
Paslanmaz çelik bir gövde ve çekilmiş bir burç, üretildikleri hatta çekilmiştir.
Derin Çekme SSS
Yanıtlar gerçek çekme incelemesine dayanır; çünkü malzeme, geometri ve hacim neyin uygulanabilir olduğunu belirler.
En büyük presimiz 350 t ve teklif verdiğimiz maksimum çekme çapı Ø250 mm'dir. Belirli bir parçanın uyup uymadığı malzeme kalitesine, sac kalınlığına, derinlik/çap oranına, et kalınlığı gereksinimlerine ve geometrinin kaç çekme kademesine izin verdiğine bağlıdır. Teklif vermeden önce çiziminize göre kademe sırasını teyit ederiz.
Evet. Çekme kalıpları, kesme kalıpları ve takip operasyonları kendi kalıp atölyemizde tasarlanıp üretilir; bu nedenle termin süresini kontrol edebiliyor ve geliştirme sırasında kalıbı revize edebiliyoruz. Yalnızca yavaş tel EDM dışarıya verilir; konvansiyonel torna, CNC torna, CNC freze, orta ve hızlı tel EDM, kılavuz çekme, delme, yüzey taşlama ve kalıp bakımı tamamen kendi bünyemizde yapılır.
Çekilmiş parçalar genellikle CNC tornalama veya frezeleme, tel EDM, çapak alma ve kontrollü temizleme ile bitirilir. Su verme, temperleme, tavlama ve demanyetizasyon gibi ısıl işlemler ile elektroparlatma, pasivasyon ve kaplama gibi yüzey bitirme işlemleri yetkin partner tesislerde yapılır. PPAP Seviye 3 dokümantasyonu, dışarıya verilen adımlar dahil tüm süreci kapsayabilir.
Her parçaya uyan tek bir sorumlu maksimum yoktur. Çekme zorluğu malzeme kalitesine ve temper durumuna, sac kalınlığına, kesme geometrisine, parça şekline, radüslere, et kalınlığı gereksinimlerine ve birden fazla çekme kademesinin kabul edilebilir olup olmadığına bağlıdır. Balford gerçek çizimi inceler ve bir kabiliyet taahhüdünde bulunmadan önce doğrulanmış bir kademe sırası önerir.
Evet, uygun geometri ve tekrarlı üretim için progresif derin çekmeyi değerlendirebiliriz. Şerit taşıyıcı, besleme adımı, çekme kademesi sayısı, malzeme akışı ve sonraki kesme işlemlerinin tümü doğru yaklaşım olduğunu teyit etmek için incelenmelidir.
Cidar koşulları, taslak (blank) tasarımı, radyüsler, çekme sırası, yağlama, baskı plakası basıncı ve gerektiğinde inceltme (ironing) veya yeniden şekillendirme operasyonları ile yönetilir. Kritik cidar bölgeleri ve ölçüm yöntemi teknik resimde veya kontrol planında tanımlanmalıdır.
Keskin fonksiyonel köşeler, kabartma (coining), yerel ekstrüzyon veya ikincil bir şekillendirme adımı gibi kademeli bir operasyon gerektirebilir. Bir proses önermeden önce fonksiyonel gereksinimi, çevre malzeme gerinimini ve muayene yöntemini inceliyoruz.
Yaygın adaylar arasında düşük karbonlu çelik, paslanmaz çelik, alüminyum, bakır ve pirinç bulunur. Titanyum ve diğer özel alaşımlar inceleme sonrası mümkün olabilir. Kalite, temper durumu, kalınlık ve yüzey koşulu, tek başına geniş malzeme ailesinden daha önemlidir.
Kontrollü teknik resim ve modeli, malzeme spesifikasyonunu, miktarı, yüzey işlemini, kritik ölçüleri, cidar veya kesit gereksinimlerini, fonksiyonel testleri ve varsa izlenebilirlik veya dokümantasyon ihtiyaçlarını gönderin. Mevcut numuneler veya montaj bağlamı da fonksiyonel öncelikleri netleştirmeye yardımcı olur.
Teknik Resminiz Var mı?
En güncel teknik resmi veya 3D modeli, malzeme spesifikasyonunu, yıllık hacmi ve kritik gereksinimleri gönderin. Teklif vermeden önce şekillendirme rotasını, ikincil operasyonları ve muayene ihtiyaçlarını inceleyeceğiz. Detaylı proje dosyalarını paylaşmadan önce NDA gereksinimlerini görüşebiliriz.
Daha hızlı bir inceleme için şunları ekleyin: teknik resim / 3D model · malzeme kalitesi · kalınlık · yıllık hacim · kritik toleranslar · yüzey işlemi.
İlgili Yetenekler ve Kaynaklar
Derin çekme, tüm presleme grubu, malzemeler, uygulamalar ve vaka çalışmalarıyla bağlantılıdır.
Derin Çekme Teknik Makaleleri
Alüminyum Derin Çekme Parçaları
Alüminyum derin çekmede şekillendirilebilirlik, maliyet ve korozyon değerlendirmeleri.
Derin Çekme ve Progresif Kalıp Presleme Karşılaştırması
OEM parçaları için kalıp yolu ile şekillendirme sürecinin ilişkisi.
Derin Çekme Solenoid Valf Gövdeleri
Otomotiv uygulamaları için malzeme seçimi ve derin çekme süreci.
Metal Presleme: Süreçler ve Malzemeler
Presleme süreçleri, malzemeler ve uygulamalara yönelik bir kılavuz.
İlgili: derin çekmede inceltme — inceltilmiş bir cidarın hem iç hem de dış çapı nasıl koruduğu · tornalama yerine inceltme · solenoid valf gövdeleri için inceltme (DT4E, DC04) · inceltme toleransları ve yüzey kalitesi
Birkaç şekillendirme aşaması gerektiren parçalar genellikle transfer kalıplarında işlenir — bkz. transfer pres preslemeprogresif ve tek operasyonlu kalıplarla karşılaştırır. Pres kapasitesi 350 tona ulaşır ve maksimum derin çekme çapı Ø250 mm’dir — tam makine listesi ekipman listesi sayfasındadır.
Ara tavlama ve nihai ısıl işlem, denetlenmiş iş ortakları aracılığıyla düzenlenir — bu adımların nasıl yönetildiğini görün.
Arka plan okuması: derin çekme nedir ve maliyeti belirleyen tasarım kararları.
Kapasiteye genel bakış: pres kapasitesi 350 tona kadar · maksimum derin çekme çapı Ø250 mm · tam makine ve muayene listesi.
Bir çekme sırası şeride bağlanmadan önce tek operasyonlu takımlarla doğrulanır — prototip ve düşük hacimli derin çekme nasıl çalışır ve bir prototip kalıbı üretim kalıbını neden riskten arındırır, görün.
Bu prosesin var olma nedeni olan gövdeler derin çekilmiş solenoid valf gövdesi sayfasında, DC04 ve saf demir malzeme seçimi ile inceltme rotası dahil olmak üzere açıklanmıştır.
Manyetik gövdeler için normalde belirtilen kaliteler DC04 ve saf demir altında karşılaştırılmıştır.