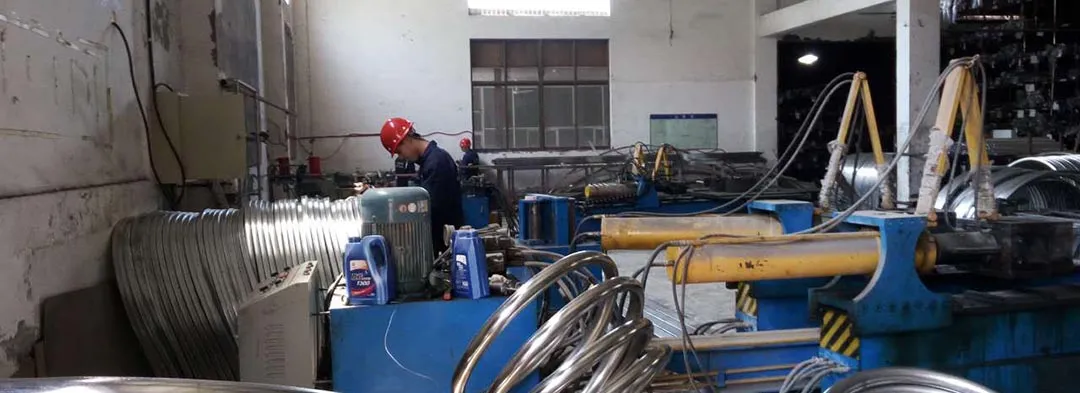
Siparişe Özel Sac Metal İşleme
Sac Metal İşleme
Özel braketler, paneller, kabinler ve üretime hazır metal konstrüksiyonlar için kesme, bükme, birleştirme, yüzey işlem ve montaj süreçlerini koordine ediyoruz—çiziminize göre üretilir.
Teklif İsteyinMühendislik Odaklı Üretim
Tek Elden Sac Metal İşleme
Balford, doğrudan çizimlerinizden üretilen parça ve montaj grupları için siparişe özel sac metal işleme hizmeti sunar. Düz sacı; kesme, delme, bükme, kaynak, bağlantı elemanı çakma, yüzey işlem ve montajdan oluşan kontrollü bir sırayla fonksiyonel braketlere, panellere, kapaklara, çerçevelere, dolaplara ve kabinlere dönüştürüyoruz.
Başarılı bir sac metal işi tek bir makinenin hassasiyetinden fazlasına bağlıdır. Açınım, bükme sırası, hadde yönü, takım erişimi, kaynak konumu, distorsiyon kontrolü, yüzey işlem ve montaj referansları birlikte çalışmalıdır. Balford üretim başlamadan önce bu ilişkileri gözden geçirir ve bükme rahatlatması, farklı bir radius, revize delik konumu veya daha sıkı tolerans gerektirebilecek özellikleri bildirir.
Projeler prototip veya numune doğrulamasından seri üretime geçebilir. Teklifimiz hangi operasyonların dahil olduğunu ve hangi karakteristiklerin kontrol edileceğini açıkça belirtir; böylece yüzey işlem, bağlantı elemanı veya montajı dışarıda bırakan ayrı fiyatları değil, eksiksiz bir üretim rotasını karşılaştırırsınız.
Çiziminizi GörüşelimSüreç Seçenekleri
Komple Sac Metal İş Akışı
Her aşamayı malzeme, kalınlık, geometri, adet ve nihai görünüme göre seçiyoruz. İlgili hizmet sayfalarında daha fazla detay bulabilirsiniz.
Sac Kesme
Lazer kesim, delme, giyotinle kesme veya diğer profil kesme yöntemleri, sonraki şekillendirme için ham parçaları, delikleri ve açıklıkları hazırlar. Kesim kenarı durumu, ısı etkileri, yerleşim ve çapak yönünü nihai parça gereksinimlerine göre değerlendiriyoruz.
Daha Fazla BilgiMetal Bükme
Abkant pres ve ilgili şekillendirme operasyonları flanşlar, kanallar ve profiller oluşturur. Açınım geliştirirken bükme yarıçapı, bükme payı, geri yaylanma, hadde yönü ve özellik boşluğu dikkate alınır.
Daha Fazla BilgiMontaj ve Alt Montaj
Kaynak, perçinleme, bağlantı elemanları, gömülü donanım ve seçili montaj operasyonları, üretilmiş parçaları üretime hazır birimler haline getirir. Konumlandırma özellikleri ve kontrol noktaları, geçmeyi kontrol etmemize ve distorsiyonu en aza indirmemize yardımcı olur.
Daha Fazla BilgiTeknik Karşılaştırma
Sac Metal Süreç Planlama Kılavuzu
| Aşama | Kendi bünyemizde yürüttüğümüz standart süreçler | İzlediğimiz kritik parametreler | Teklif için sizden ihtiyacımız olanlar |
|---|---|---|---|
| Ham parçayı hazırlama | Lazer kesim, delme, giyotinle kesme ve delik delme | Profil geometrisi, delik konumları, kenar kalitesi, çapak limitleri ve yerleşim düzeni | Malzeme kalitesi, kalınlık, açınım veya bitmiş parça modeli |
| Parçayı şekillendirme | Abkant pres bükme, katlama ve presle şekillendirme | İç yarıçap, bükme payı, geri yaylanma telafisi ve şekillendirme sırası | Nihai ölçüler, referans noktaları ve kabul edilebilir takım izleri |
| Parçaları birleştirme | MIG/TIG kaynağı, perçinleme, kenetleme, bağlantı elemanları ve presle geçmeli parçalar | Birleşim alıştırması, ısı deformasyonu kontrolü, kaynak erişimi ve kaynak görünümü | AWS'ye göre kaynak sembolleri, bağlantı elemanı özellikleri ve montaj seviyesi modeli |
| Yüzey işlemi | Çapak alma, taşlama, polisaj, toz boyama, kaplama ve eloksal | Yüzey hazırlığı, maskeleme gereksinimleri, renk uyumu, kaplama kalınlığı ve taşıma | Bitirme spesifikasyonu, kozmetik yüzey bölgeleri ve paketleme gereksinimleri |
| Kalite kontrol ve alt montaj | Boyutsal muayene, CMM/mastar kontrolleri, alıştırma denemeleri ve alt montaj doğrulaması | Fonksiyonel datums, tolerans yığılma analizi ve eksiksizlik doğrulaması | Fonksiyon açısından kritik özellikler ve eşleşen parça arayüz verileri |
Üretim Kontrolü
Sac Metal için DFM
Erken DFM incelemesi açınım hatalarını, erişilemeyen büküm hatlarını ve deformasyona açık montajları yakalar. Balford kalıp veya üretime geçmeden önce tüm imalat sırasını gözden geçirir.
Büküm Yarıçapı ve Boşaltma
İç yarıçap malzeme kalınlığı ve kalitesiyle uyumlu olmalıdır; boşaltma kesimleri köşelerde yırtılma veya deformasyonu önler. Büküm hattına çok yakın yerleştirilen özellikler, taşınmadıkça, boşaltılmadıkça veya şekillendirme sonrası eklenmedikçe kayar.
Büküm Payı ve Geri Yaylanma
Açınım malzeme kalınlığını, yarıçapı, kalıbı ve büküm açısını hesaba katmalıdır. Geri yaylanma alaşıma ve hadde yönüne göre değişir; bu nedenle genel çizelgelere güvenmek yerine üretim değerlerini gerçek denemelerle doğrularız.
Kaynak ve Deformasyon
Birleşim tasarımı, kaynak sırası, fikstürleme ve ısı girdisi nihai montajı etkiler. Konumlandırma tırnakları, dengeli kaynaklar ve uygun erişim tekrarlanabilirliği artırır ve kozmetik yeniden işlemi azaltır.
Tolerans Yığılması ve Muayene
Sac metal montajları kesme, bükme, kaynak, bağlantı elemanı ve yüzey işleminden kaynaklanan sapmaları biriktirir. Boyutsal kontrolü ve alıştırma kontrollerini fonksiyonel datums ve nihai ürününüz için gerçekten önemli olan arayüzler üzerinde yoğunlaştırırız.
Malzeme Planlama
Sac Malzemeler ve Yüzey İşlemleri
Kesin kaliteyi, temper durumunu, kalınlığı ve yüzey işlemi spesifikasyonunu netleştirmeniz gerekir. İki malzeme aynı görünebilir ancak bükme, kaynak ve kaplama davranışları tamamen farklıdır.
Soğuk haddelenmiş ve karbon çelik
Kabinler, paneller, braketler ve çerçeveler için standarttır. Korozyon koruması, kaynak hazırlığı ve kaplama gereksinimlerini baştan belirtin—tahmine bırakmayın.
Paslanmaz çelik
Korozyon direnci ve görünüm için tercih edilir. Tane yönünü kontrol etmeniz, çizilmeyi önlemeniz, ısı rengini ve distorsiyonu yönetmeniz ve yüzey yönünü tanımlamanız gerekir.
Alüminyum
Hafif muhafazalar ve paneller için uygundur. Alaşım ve temper, bükme yarıçapı sınırlarını, çatlama riskini, kaynaklanabilirliği ve anodize yüzeyin nasıl çıkacağını belirler.
Galvanizli ve kaplamalı sac
Korozyon koruması sağlar, ancak kesim kenarlarına, kaynak dumanlarına, kaplama hasarına ve imalat sonrası ne tür rötuş gerekeceğine dikkat edin.
Bakır ve pirinç
İletken veya dekoratif parçalar için kullanılır. Yüzey koruması, şekillendirme yönü ve birleştirme yöntemlerini görünüm gereksinimlerinize göre inceleriz.
Uygulama Deneyimi
Özel Sac Metal Uygulamaları
Elektrikli ve Elektronik Ekipmanlar
Muhafazalar, kapaklar, paneller, siperlikler, tepsiler ve montaj parçaları—hepsi bağlantı elemanları, kaplama ve son montaj için hazırlanmıştır.
Endüstriyel Makineler
Kontrollü çizimler ve montaj modellerinden üretilen çerçeveler, koruyucular, braketler, kabinler ve ekipman panelleri.
Otomotiv ve Mobilite
Her seferinde tutarlı uyum ve kontrollü yüzey kalitesi gerektiren montaj parçaları, muhafazalar, yapısal braketler ve şekillendirilmiş montaj grupları.
HVAC, Medikal ve Beyaz Eşya
Tanımlanmış görünüm ve temizlik spesifikasyonlarına sahip uygulamaya özel kanallar, kapaklar, tepsiler, şasiler ve üretilmiş alt montaj grupları.
Kanıtlar ve Kaynaklar
Sac Metal Tasarım ve Üretim Kaynakları
Bu örnekler ve teknik kaynaklar, çizim gereksinimlerinizi nasıl pratik ve üretilebilir bir üretim planına dönüştürdüğümüzü gösterir.
Sac Metal Kesim Yöntemi Seçimi
Lazer kesim, giyotinle kesme, zımbalama ve ilgili yöntemleri malzemenize, kenar kalitesi ihtiyaçlarınıza, sonraki şekillendirmeye ve hacme göre eşleştirmeye yönelik pratik bir kılavuz.
Daha Fazla Bilgi EdininBükme Payı ve Geri Yaylanma
K-faktörü, iç yarıçap, tane yönü, açınım geliştirme ve bükülmüş sac metal parçalar için üretim doğrulaması hakkında uygulamalı rehberlik.
Daha Fazla Bilgi EdininMontaj ve Alt Montaj İçin Tasarım
Referans noktaları, tolerans zinciri, birleştirme erişimi, hata önleyici özellikler, distorsiyon kontrolü ve muayeneyi kapsayan bir tedarik ve tasarım kılavuzu.
Daha Fazla BilgiProje Hazırlığı
Sac Metal RFQ'suna Neler Dahil Edilmeli
Malzeme kalitesi, kalınlık, yüzey işlemi, miktar, bağlantı elemanları, kaynak sembolleri ve kritik ölçüleri içeren kontrollü bir 3D model ve 2D teknik resim gönderin. Görsel yüzeyleri ve izin verilen takım izlerini belirtin. Parça başka bir bileşenle eşleşiyorsa, montaj bağlamını paylaşın—bu, fonksiyonel referans noktalarını anlamamıza ve ilerleyen aşamalarda tolerans sorunlarını önlememize yardımcı olur.
Kaplamalı parçalar için renk veya yüzey işlemi standardını, parlaklık seviyesini ve varsa dokuyu belirtin. Maskeleme alanlarını ve kabul edilebilir askı veya temas izlerini tanımlayın. Kaplama kalınlığının pres geçmeli bağlantı elemanlarını, topraklama noktalarını, dişleri ve dar toleranslı montajları etkileyebileceğini unutmayın—imalata başlamadan önce bu arayüzleri belirtin.
Kaynaklı veya monte edilmiş ürünler için malzeme listesi, bağlantı elemanı özellikleri ve tamlık kontrolleri sağlayın. Üretime hazır bir teklif, teslimatın tek bir imal edilmiş parça mı, kaynaklı bir çerçeve mi, bitmiş bir kutu mu yoksa tamamen test edilmiş bir alt montaj mı olduğunu belirtmelidir.
Başlarken
Kontrollü Proje İş Akışı
Dosyaları ve Gereksinimleri Paylaşın
Modeli, teknik resmi, malzemeyi, kalınlığı, yüzey işlemini, bağlantı elemanlarını, miktarları ve montaj bağlamını bize gönderin.
İmalat DFM
Açınımı, bükme yarıçaplarını, özellik boşluklarını, kaynak erişimini, tolerans zincirini ve yüzey işlemi etkilerini inceliyoruz.
Prototip veya Numune
Geometriyi, uyumu, görünümü ve muayene yöntemini doğrulamak için parçaları kesiyor, şekillendiriyor ve monte ediyoruz.
Kontrollü Üretim
Üretim partileri onaylanmış programlar, takımlar, fikstürler, kaynak sıraları, yüzey işlemi özellikleri ve kalite kontrolleri kullanır.
Paketleme ve Teslimat
Miktarı, etiketlemeyi ve montaj tamlığını doğrularken görsel ve fonksiyonel yüzeyleri koruyoruz.
Sıkça Sorulan Sorular
Sac Metal İşleme SSS
Yanıtlarımız teknik resim incelemesine dayanır çünkü malzeme, geometri ve üretim hacmi neyin pratik olduğunu belirler.
Bir Mühendise DanışınBalford hangi sac metal işlemlerini koordine edebilir?
Projeler profil kesme, zımbalama, delme, abkant pres bükme, presle şekillendirme, kaynak, perçinleme, gömme bağlantı elemanı, çapak alma, taşlama, kaplama, elektrokaplama ve montajı bir arada içerebilir. Kesin işlem rotası teknik resim, malzeme, hacim ve yüzey işlem gereksinimlerine göre belirlenir.
Büküm ölçüleri nasıl belirtilmelidir?
Net fonksiyonel referans yüzeyleri kullanın ve ölçülerin yüzey işlem öncesi mi sonrası mı geçerli olduğunu belirtin. İç yarıçap, açı, flanş uzunluğu ve profil toleransı parçanın montaja nasıl oturduğunu yansıtmalıdır. Balford açınımı onaylanmış üretim kurulumuna göre geliştirir ve doğrular.
Balford komple muhafaza ve alt montaj grupları üretebilir mi?
Evet, montaj teknik resimleri, malzeme listesi, bağlantı elemanları, kaynak sembolleri, yüzey işlem özellikleri ile muayene veya tamlık gereksinimlerini sağladığınızda komple imalat gruplarını değerlendirebiliriz.
Görsel yüzeyler nasıl korunur?
Görünüm bölgelerini teknik resimde işaretleyin. Ardından malzeme filmi, takım koruması, taşıma, taşlama yönü, kaplama, muayene aydınlatması ve ambalajlamayı üzerinde anlaşılan görsel standarda göre planlarız.
Sac metalde gerçekçi toleranslar nelerdir?
Yeterlilik malzeme, kalınlık, işlem, büküm sayısı, referanslandırma şeması, kaynak ve yüzey işleme bağlıdır. Balford teknik resme özel toleransları teyit eder ve her yüzeye sıkı bir doğrusal tolerans uygulamak yerine montajlar için profil veya geçme kontrolleri önerebilir.
Sac metal teklifi için neler gerekir?
3B ve 2B dosyalar, malzeme ve kalınlık, adet, yüzey işlem, kaynak ve bağlantı elemanı gereksinimleri, kritik ölçüler, görsel bölgeler, paketleme ihtiyaçları ve mümkünse eşleşen montaj grubunu iletin.
Güvenli Proje İncelemesi
Teknik Resminizi Balford'a Gönderin
En güncel revizyonu, malzemeyi, adedi, yüzey işlemi ve fonksiyonel öncelikleri paylaşın. Detaylı proje dosyalarını paylaşmadan önce NDA gereksinimlerini görüşebiliriz.
Teklif Talebi