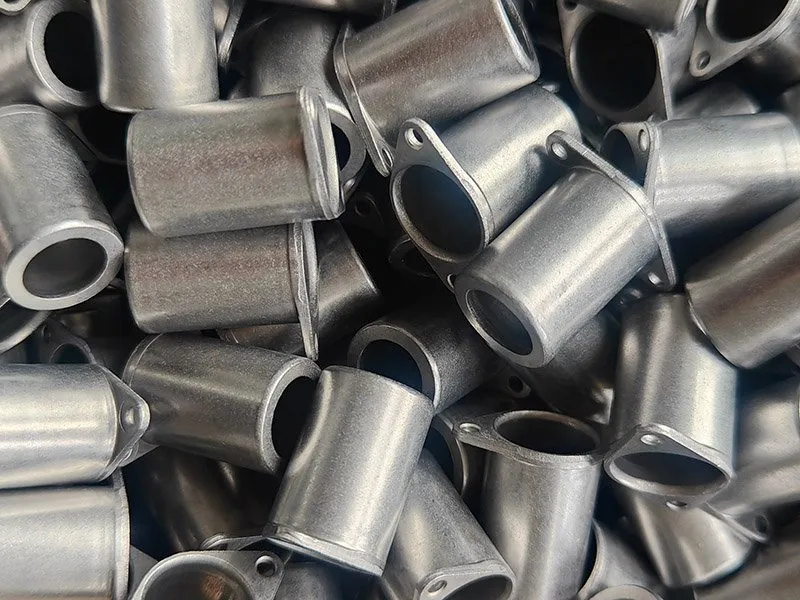
Kısa cevap:Balford, CNC tornalama, CNC frezeleme ve tel erozyon için özel CNC işleme hizmetleri sunar. Datumlar, takım erişimi, iş tutma, toleranslar, malzeme ve yüzey işlemleri açısından çizimleri inceler, ardından prototipten seri üretime kadar bir üretim rotası için teklif verir. Dosyalarınızı göndermeden önce, teklif sürecini daha hızlı ve daha doğru hale getirecek bilgileri toplamak için CNC işleme RFQ kontrol listesi kullanın.
İşleme Rotanızı Seçin
CNC Tornalama
Döner geometri: miller, burçlar, manşonlar, pimler, bağlantı parçaları, dişli bileşenler.
- En uygun: Yuvarlak parçalarda OD/ID, kanallar, dişler ve eş merkezli özellikler.
- Güçlü yönü: tek kurulumda verimli, tekrarlanabilir silindirik hassasiyet.
- İnceleme: datum paylaşımı, ince cidar stabilitesi, diş sınıfı, salgı.
CNC tornalama hizmetleri →
CNC Frezeleme
Prizmatik geometri: plakalar, bloklar, gövdeler, braketler ve 3D profiller.
- En uygun: yüzeyler, cepler, kanallar, delikler ve konturlu yüzeyler.
- Güçlü yönü: esnek özellik geometrisi ve hassas konum kontrolü.
- İnceleme: takım erişimi, iç radyüsler, iş tutma, kurulum sayısı.
CNC frezeleme hizmetleri →
Tel erozyon
Karmaşık profiller, dar özellikler ve sertleştirilmiş iletken malzemeler.
- En uygun: geçiş profilleri, kanallar ve frezelemenin ulaşamadığı özellikler.
- Güçlü yönü: düşük kesme kuvveti, hassas profil, çapaksız kenarlar.
- İnceleme:başlangıç deliği, köşe yarıçapı, koniklik, alıştırma paso sayısı, muayene erişimi.
tel erozyon işleme→
CNC Proses Seçim Kılavuzu
| Proses | Tipik parça geometrisi | Malzemeler ve sertlik | En uygun özellikler | Tasarım inceleme soruları | Önerilen kombinasyonlar |
|---|
| CNC tornalama | Döner dış çap/iç çap, kanallar, dişler | Alüminyum, çelikler, paslanmaz, pirinç, bakır, plastikler | Eş merkezli delikler ve çaplar, dişler | Kritik çaplar ortak bir referans ve bağlama düzenini paylaşabilir mi? | Tornalama + frezeleme (canlı takım) |
| CNC frezeleme | Yüzeyler, cepler, kanallar, delikler, konturlu yüzeyler | Alüminyum, çelikler, paslanmaz, plastikler | Prizmatik özellikler, 3D konturlar, hassas delik desenleri | Takım, özelliğe pratik bir yarıçapla ulaşabiliyor mu? | Frezeleme + tel erozyon (küçük yarıçaplar) |
| Tel erozyon | Boydan boya profiller, dar kanallar, sert iletken parçalar | Sertleştirilmiş takım çeliği, paslanmaz, karbür, iletken alaşımlar | Dar profiller, çapak kritik kenarlar, ince kesitler | Başlangıç deliği gerekli mi ve kabul edilebilir köşe yarıçapı nedir? | Isıl işlem sonrası tel erozyon |
| Kombine işleme | Dönel ve prizmatik özellikleri olan parçalar | Özellik grubu başına | Çok eksenli veya çok bağlamalı geometri | Hangi bağlama, en kritik datum ilişkilerini korur? | Tek programda tornalama + frezeleme |
| İmalat + işleme | İşlenmiş arayüzlere sahip preslenmiş, çekilmiş veya kesilmiş boşluklar | Çelik, paslanmaz, alüminyum | Şekillendirilmiş parçalarda sızdırmazlık yüzeyleri, dişler, hassas delikler | Net şekle yakın imalat, talaş kaldırmayı ve çevrim süresini azaltabilir mi? | Derin çekme/presleme + CNC işleme |
Birçok parça birden fazla operasyon gerektirir. Referans yüzey ve bağlama planı tüm rota boyunca net kalır — operasyonları nasıl sıraladığımızı görmek için kombine CNC işleme bölümüne bakın.
İşlenebilirlik ve Tekrarlanabilirlik İçin Tasarım
İşlenebilir bir model üretimde yine de maliyetli veya kararsız olabilir. Erken inceleme, uzun takımlar, zor bağlama veya aşırı muayene gerektiren özellikleri belirler.
Referans Yüzeyler ve Bağlama
Parça, kritik özellikleri engellemeden veya ince kesitleri deforme etmeden konumlandırılmalıdır. Kararlı referans yüzeyler ve bağlama erişimi, kurulumdan kuruluma aynı geometriyi tekrarlar. Referans yüzey ve bağlama detayları için CNC frezeleme tasarım kılavuzu bölümünü okuyun.
Takım Erişimi ve İç Radyüsler
Döner takımların girmesi, kesmesi ve çıkması için boşluk gerekir. Derin cepler, gizli alt kesikler ve keskin iç köşeler özel takım veya ikincil bir proses gerektirebilir; pratik bir radyüs kararlılığı ve maliyeti iyileştirir. Radyüsler ve başlangıç deliği planlaması için telli EDM tasarım kılavuzu bölümüne bakın.
Tolerans ve Yüzey Kalitesi
Sıkı toleranslar ve ince yüzeyler yalnızca işlevi korudukları yerde kullanılmalıdır. Özelliğe özel gereksinimler kurulum süresini, çevrim süresini ve muayene maliyetini azaltır. DFM sırasında her çağrıyı çizime göre inceliyoruz.
Muayene Stratejisi
Ölçüler, dişler, konum, salgı, profil ve yüzey durumu için ayrı ayrı tanımlanmış bir yöntem gerekir. Kontrol planı kritik özellikleri, numune almayı ve ilk numune dokümantasyonunu belirler. Paketinizi hazırlamak için çizimden üretime kılavuzunu izleyin.
İşlenmiş Malzemeler ve Yüzey İşlemleri
Malzeme kalitesi, stok durumu, ısıl işlem ve nihai yüzey işlemi; takım ömrünü, distorsiyonu, boyutsal kararlılığı ve proses sırasını etkiler. Doğru güzergahın planlanması için bunları RFQ'da belirtin.
Alüminyum alaşımları
Hafif gövdeler, plakalar ve ekipman parçaları; alaşım ve temper, kesme davranışını, diş kalitesini ve anodizasyon tepkisini belirler. Bkz. alüminyum işleme.
Karbon ve alaşımlı çelikler
Miller, bağlantı elemanları, fikstürler ve yapısal parçalar; sertlik ve ısıl işlem sırası işleme paylarını belirler. Bkz. karbon çelik işleme.
Paslanmaz çelikler
Korozyon direnci ve mukavemet; soğuk şekil verme sertleşmesi kontrollü ilerleme ve hız gerektirir. Bkz. paslanmaz çelik işleme.
Bakır ve pirinç
İletken, akışkan ve hassas parçalar; diş ve conta yüzeylerinde çapak kontrolü ve yüzey koruması önemlidir. Bkz. bakır işleme ve pirinç işleme.
Özel alaşımlar ve plastikler
Sertifikasyon, kararlılık ve kirlilik kontrolü önceden teyit edilerek her uygulama için değerlendirilir. Bkz. özel alaşım işleme.
Yüzey işlemleri ve ısıl işlem
Eloksal kaplama, galvanik kaplama, boyama ve ısıl işlem yetkin partnerlerle koordine edilir. Teklif almadan önce yüzey işlemleri ve ısıl işlem süreçlerini inceleyin.
Özel İşlenmiş Parça Uygulamaları
Otomotiv ve Mobilite
Sensör, motor ve akışkan grupları için miller, ara parçalar, bağlantı elemanları, gövdeler ve hassas arayüzler — yüksek hacimli tekrarlanabilirlikle sıkı toleranslar. Bkz. otomotiv işleme ve sensör gövdeleri.
Endüstriyel Ekipman
Kontrollü teknik resimlere göre işlenmiş makine parçaları, takım detayları, braketler, plakalar ve yedek parçalar. Bkz. endüstriyel işleme.
İşleme Vaka Çalışmaları
İşlemenin diğer Balford prosesleriyle birleştirildiği seçilmiş projeler. Malzeme, proses ve temel gereksinim verileri her vaka kaydından alınmıştır.
Tüm vaka analizi kütüphanesine göz atın →
Uygunluk ve Kalite
Net Bir CNC İşleme RFQ'su Yeniden İşlemeyi Azaltır
Aynı revizyonda eşleşen 3D ve 2D dosyaları, malzeme kalitesini, yüzey işlemini, prototip adedini, beklenen parti büyüklüğünü ve yıllık talebi ekleyin. Fonksiyonel datumları ve kritik ölçüleri işaretleyin; böylece kurulum montaj etrafında kurgulanır — her özellik aynı derecede dar toleranslı kabul edilmez. Kaplama, eloksal, ısıl işlem veya montaj sonrasında yapılacaksa bunu teklife baştan dahil edin; maskeleme, kaplama kalınlığı artışı ve distorsiyon işleme paylarını ve operasyon sırasını değiştirir.
Dosyaları göndermeden önce CNC işleme RFQ kontrol listesini inceleyin ve doğrulanması gerekenler hakkında bağımsız bir bakış için bir işleme tedarikçisi nasıl değerlendirilir yazısını okuyun. Ardından çiziminizle birlikte teklif isteyin.
CNC İşleme Hizmetleri SSS
CNC işleme teklifi için hangi dosyalar gerekir?
Aynı revizyonda bir 3D model ve kontrollü bir 2D çizim, ayrıca malzeme kalitesi, yüzey işlemi, prototip ve üretim adetleri, kritik ölçüler, diş standartları ve varsa ilk numune veya sertifikasyon gereksinimlerini gönderin. Tek revizyonda eşleşen dosyalar, parçayı bir kez inceleyip ona uygun rotayı fiyatlandırmamızı sağlar.
CNC tornalama ile CNC frezeleme arasındaki fark nedir?
CNC tornalamada iş parçası döner ve sabit bir takım kesme yapar; bu nedenle yuvarlak ve dönel geometriler için uygundur: miller, burçlar, kovanlar, pimler, rakorlar ve dişli parçalar. CNC frezelemede takım döner ve sabit iş parçası üzerinde hareket eder; bu nedenle prizmatik geometriler için uygundur: yüzeyler, cepler, kanallar, delikler ve 3D profiller. Hem dönel hem prizmatik özellikler içeren parçalar genellikle önce tornalanır, ardından canlı takımla veya ikinci bir bağlamada frezelenir.
Frezeleme yerine ne zaman tel erozyon (wire EDM) kullanılmalıdır?
Frezelemenin zor veya imkansız olduğu özelliklerde tel erozyon kullanın: sertleştirilmiş malzemede boydan boya profiller, dar kanallar, küçük köşe radüsleri, çapak kritik kenarlar veya kesme kuvvetinin ince kesitleri deforme edeceği parçalar. Tel erozyon bir başlangıç deliği gerektirir ve yalnızca elektriksel olarak iletken malzemelerde çalışır; açık geometride frezelemeden daha yavaştır. Teknik resmi inceler ve toleransı en düşük pratik maliyetle karşılayan prosesi öneririz.
Dişleri, datumları ve yüzey kalitesini nasıl belirtmeliyim?
Önce datum şemasını tanımlayın; böylece her kritik ölçü aynı referanslardan ölçülür. Dişler için standardı (örneğin ISO metrik, UNC/UNF, NPT), sınıfı ve uzunluğu belirtin; datumlar için parçayı montajda konumlandıran yüzeyleri tanımlayın; yüzey kalitesi için gerekli bölgelerle birlikte Ra veya eşdeğer değerleri verin. Sıkı toleranslar ve ince yüzeyler yalnızca geçme, sızdırmazlık, hareket veya hizalamayı koruduğu yerlerde uygulanmalıdır.
Balford sac şekillendirme veya derin çekme ile talaşlı imalatı birleştirebilir mi?
Evet. Şekillendirme prosesinin gerekli arayüzü tutamadığı yerlerde damgalanmış, derin çekilmiş veya sac metalden üretilmiş taslaklar işlenebilir: sızdırmazlık yüzeyleri, dişler, hassas delikler ve datum yüzeyleri. Tüm rotayı birlikte inceleriz; böylece toleranslar onları tutabilecek prosese atanır ve net şekle yakın taslaklar stok kaldırma ve çevrim süresini azaltır.
Hangi malzeme dokümantasyonu ve sertifikalar sağlanabilir?
Malzeme sertifikaları (hadde sertifikaları), RoHS ve REACH uygunluk beyanları, otomotiv programları için IMDS verileri, ilk numune muayene raporları ve PPAP uyumlu dokümantasyon talep üzerine sağlanabilir. Gerektiğinde sevkiyata uygunluk sertifikası eşlik eder.
Balford NDA ve teknik resim gizliliğini nasıl yönetiyor?
Detaylı dosya paylaşımından önce NDA imzalıyor, müşteri dosyalarını kontrollü iç sistemlerde saklıyor ve erişimi proje ekibiyle sınırlıyoruz. Revizyon kontrolü ve gizlilik gereksinimleriniz, herhangi bir teknik resim veya model paylaşılmadan önce sözleşmeye yazılabilir.
Keskin iç köşeler CNC freze ile işlenebilir mi?
Standart döner kesici bir radüs bırakır. Keskin iç köşeler genellikle bir relief, tel erozyon, broşlama veya başka bir ikincil proses gerektirir. Köşenin fonksiyonel olarak keskin olması gerekmiyorsa, pratik bir radüse izin vermek maliyeti düşürür ve takım stabilitesini artırır.
Yüzey işlem ve montaj dahil edilebilir mi?
Evet. Çapak alma, temizleme, ısıl işlem, kaplama, anodizasyon, boyama, markalama ve seçili montaj işlemlerini koordine ediyoruz. Rotayı onaylamadan önce bu işlemlerin ölçülere, maskelemeye, yüzey durumuna ve ambalaja etkisini gözden geçiriyoruz.
Hangi malzemeler CNC ile işlenebilir?
Alüminyum alaşımları, karbon ve alaşımlı çelikler, paslanmaz çelikler, bakır ve pirinç, mühendislik plastikleri ve seçili özel alaşımları işliyoruz. Kalite, sertlik, stok formu, sertifikasyon ve yüzey gereksinimleri proje bazında teyit edilir.
İşleme toleransları en iyi nasıl belirtilir?
Sıkı toleransları yalnızca geçme, sızdırmazlık, hareket veya hizalamayı kontrol eden özelliklere uygulayın, diğer yerlerde makul bir genel tolerans kullanın. Datumları, ölçüm koşullarını ve yüzey kalitesini net şekilde tanımlayın. DFM incelemesi sırasında teknik resme özel kabiliyeti teyit ediyoruz.
Balford hem prototip hem de tekrarlı üretimi karşılayabilir mi?
Evet. Prototip çalışmaları esnek bağlama düzeneklerine ve daha hızlı teslimata dayanır; tekrarlı üretim ise özel fikstürleri, optimize edilmiş takımları ve dokümante edilmiş bir süreç içi kontrol planını haklı kılar. Prototip adedi, beklenen parti büyüklüğü ve yıllık talebi bize iletin, doğru rotayı fiyatlandıralım.
Güvenli Proje İncelemesi
Teknik Resminizi Balford'a Gönderin
En güncel revizyonu, malzemeyi, adedi, yüzey işlemi ve fonksiyonel öncelikleri paylaşın. Detaylı dosya paylaşımından önce NDA. Teknik resim bazlı DFM incelemesi. Prototipten üretime rota.