
Parçanıza Hangi Metal Presleme Yöntemi Uygun?
Üç ana yöntem farklı geometri ve hacim gereksinimlerini karşılar. Balford her tasarımı tek bir sürece zorlamak yerine parçanın tamamını değerlendirir.
Progresif Kalıp Presleme
Rulodan beslemeli kalıp dizisine entegre edilebilen çoklu operasyonlu, tekrarlı üretim şerit beslemeli parçalar için en uygun yöntemdir.
Progresif Kalıp Preslemeyi İnceleyin → 02Derin Çekme
Malzemenin derinliğe veya kapalı geometriye şekillendirilmesi gereken kaplar, manşonlar, muhafazalar ve gövdeler için en uygun yöntemdir.
Derin Çekmeyi İnceleyin → 03Hassas Metal Presleme
Özellik konumu, kenar durumu, düzlük veya ölçüsel tekrarlanabilirliğin doğrudan işlevi etkilediği parçalar için en uygunudur.
Hassas Pres Baskıyı Keşfedin →Pres Baskı Yöntemini Nasıl Seçiyoruz
İlk yönlendirme için mühendislik referansı — nihai yöntem teknik resim incelemesiyle onaylanır.
| Gereksinim | Progresif Kalıp | Derin Çekme | Hassas Pres Baskı |
|---|---|---|---|
| Çoklu şerit beslemeli operasyonlar | Güçlü uyum | Sınırlı / geometriye özel | Mümkün |
| Derin kapalı geometri | Sınırlı / geometriye özel | Güçlü uyum | Mümkün |
| Yüksek özellik konumu kontrolü | Güçlü | Çekme işine özel | Güçlü |
| Yüksek tekrarlı hacim | Güçlü uygunluk | Kalıp yatırımı gerekçelendirildiğinde güçlü uygunluk | Güçlü uygunluk |
| Kesintisiz kupa / gövde geometrisi | Sınırlı | Güçlü uygunluk | Sınırlı |
| İnce kesilmiş kenar | Mümkün | Genellikle birincil yol değil | İnce kesme ile güçlü |
| Kalıp içi kılavuz çekme | Mümkün | Projeye özel | Projeye özel |
Doğru yöntem geometriye, malzemeye, yıllık hacme, kalıp yatırımına ve alt süreç gereksinimlerine bağlıdır — bu matris mühendislik kılavuzudur, kesin bir kural değildir.
Metal Şekillendirme Nedir?
Süreci teknik resim belirler. Aynı metal alaşımı, kalınlık, geometri, toleranslar, form derinliği, yıllık hacim ve sonraki işlemlere bağlı olarak farklı bir şekillendirme yöntemi gerektirebilir.
Parçaya Göre Tasarlanmış Özel Metal Şekillendirme
Balford, teknik resminiz, malzeme spesifikasyonunuz, talep tahmininiz ve fonksiyon açısından kritik ölçülerinizle başlar. Mühendislik incelemesi; taslak geliştirme, form verme sırası, kalıp erişimi, çapak yönü, geri yaylanma, muayene yöntemleri ve şekillendirme sonrası birleştirme veya yüzey işlemlerini ele alır. Amaç; fonksiyonel referans noktalarını koruyan, normal malzeme değişkenliğini tolere eden ve pratik muayene noktaları sunan üretime hazır bir süreçtir — kalıp, pres seçimi, besleme, yağlama ve kalite planlaması tek bir entegre üretim sistemi olarak değerlendirilir.
Kalıp Öncesinde Neleri İnceliyoruz
Bir teknik resmi kalıp, muayene ve üretim açısından değerlendirirken aynı faktörler kullanılır.
Parça Geometrisi
Form derinliği, özellik aralığı, radüsler ve çekme yönü teknik resme göre incelenir.
Malzeme ve Kalınlık
Kalite, temper durumu, kalınlık ve yüzey koşulu kalıp imalatından önce teyit edilir.
Yıllık Hacim
Talep yapısı, kalıp yatırımı ve proses otomasyonu ile birlikte değerlendirilir.
Fonksiyon Kritik Ölçüler
Fonksiyonu belirleyen kontroller, genel imalat ölçülerinden ayrılır.
Kalıp İmalatı Öncesi DFM İncelemesi
Ekip; büküm rahatlatma payını, delik-kenar mesafesini, şekillendirilmiş özellik aralıklarını, köşe radüslerini, çekme yönünü ve erişilebilir referans yüzeylerini inceler. Olası yırtılma, buruşma, distorsiyon, zor kesme veya gereksiz ikincil işlemler erken aşamada tespit edilir; böylece teknik resim ve proses, kalıp onayından önce uyumlu hale getirilir.
Metal Pres Kalıbı Nasıl Seçilir
Kalıp planlaması; gerekli operasyonlar, malzeme davranışı ve beklenen üretim yapısı etrafında yapılır — aşınma bölgeleri, değiştirilebilir bileşenler, hurda tahliyesi, besleme ve hata önleme dikkate alınır.
| Kalıp Rotası | En Uygun |
|---|---|
| Progresif Kalıp | |
| Bileşik Kalıp | |
| Tek pres strokunda birden fazla operasyon | |
| Ayrı şekillendirme istasyonları ve iş parçası transferi gerektiren parçalar |
Daha basit geometri, daha düşük kalıp karmaşıklığı veya projeye özel gereksinimler
PROSES SEÇENEKLERİ
Gerekli profili sac veya şerit malzemeden ayırır.
Delme
Kontrollü takım boşluğu ile delik veya açıklıklar oluşturur.
Bükme
Kontrollü büküm konumu ile açı ve flanşlar oluşturur.
Şekillendirme
Malzemeyi işlevsel özelliklere göre büker veya yeniden şekillendirir.
Derin Çekme
Düz malzemeden derinlik ve kapalı geometri oluşturur.
Kabartma
Sığ rölyef veya sertleştirici özellikler ekler.
Sıkıştırma
Bölgesel kalınlığı, düzlüğü veya detayı iyileştirir.
İnce Kesme
İşlevsel parçalar için pürüzsüz kesme kenarları üretir.
Kalıp İçi Kılavuz Çekme
Progresif sıra içinde dişler oluşturur.
Damgalı Parça Çevresindeki İkincil İşlemler
Kılavuz çekme, çapak alma, yıkama, ısıl işlem, kaplama, boyama, kaynak veya alt montaj gerektiğinde koordine edilebilir. İşlem sırası gözden geçirilir çünkü yüzey birikimi, ısı girdisi ve taşıma, damgalama sonrası ölçüleri, yüzey kalitesini, geçmeyi, görünümü veya tolerans yığınını değiştirebilir.
Özel Metal Damgalama için Malzemeler
Malzeme kalitesi, temper durumu, kalınlık ve yüzey koşulu şekillendirme davranışını ve kalıp tasarımını etkiler.
Karbonlu ve Düşük Alaşımlı Çelikler
Braketler, rondelalar, tutucular ve yapısal parçalar için yaygın; mukavemet, geri yaylanma ve korozyon koruması birlikte değerlendirilir.
Paslanmaz Çelikler
Soğuk işlem sertleşmesi, sıvanma ve tane yönü için bilinçli süreç planlaması ile korozyon direnci.
Alüminyum Alaşımları
Ağırlık ve korozyon öncelikleri; alaşım ve temper durumu bükülme sınırlarını, işaretlemeyi ve çekilebilirliği doğrudan etkiler.
Bakır ve Pirinç
İletkenlik ve görünüm, sürece dahil edilen yüzey koruması ve taşıma ile birlikte.
Titanyum ve Özel Alaşımlar
Tam malzeme ve geometri incelemesinden sonra seçili uygulamalar için uygundur.
Tüm Malzemeler
Şekillendirilebilirlik, geri yaylanma, pekleşme, çapak, temper ve yüzey durumu güzergahı etkiler.
Özel Presli Metal Parçalar için Uygulamalar
Üretim programlarımızda özel presli parçaların kullanıldığı alanlar.
Otomotiv Parçaları
Sensör muhafazaları, braketler, tutucular, pullar ve tutarlı şekilde monte edilen şekillendirilmiş parçalar.
Sensör ve Elektrik Parçaları
Kontrollü malzeme ve geometriye sahip sensör parçaları, terminaller, ekranlar ve klipsler.
Selenoid ve Valf Parçaları
Derin çekilmiş muhafazalar, manşonlar, yay yatakları ve manyetik veya akışkan kontrol parçaları.
Endüstriyel Ekipman
Belirli çizimlere göre üretilen klipsler, kapaklar, montaj parçaları ve alt bileşenler.
Özel Parçalar
Metal Presleme Kalitesini Nasıl Kontrol Ediyoruz
Kararlı bir preslenmiş parça, çelik kesilmeden önce alınan kararlara bağlıdır — teklif, kalıp ve numune onayı sırasında gözden geçirilir.
Malzeme Doğrulama
Malzeme kalitesi, kalınlığı ve durumu onaylı üretim spesifikasyonuna göre doğrulanır.
Kalıp ve Proses Kontrolü
Kalıp durumu, besleme, kurulum ve proses kararlılığı üretim planına göre izlenir.
Proses İçi Muayene
İlk parça ve proses içi kontroller boyutları, görsel durumu ve malzeme gereksinimlerini kapsar.
Son Muayene
Son kontroller teknik resmi doğrular; PPAP, IMDS, RoHS ile ilgili kayıtlar ve diğer müşteri dokümantasyonu proje gereksinimlerinin bir parçası olduğunda görüşülebilir.
Temsili Metal Şekillendirme Vaka Çalışmaları
Gerçek parçalar, gerçek malzemeler, gerçek üretim gereksinimleri — progresif, derin çekme ve hassas programlardan.

Hassas Paslanmaz Çelik Somun Rondelası

Şekillendirilmiş Metal Braket
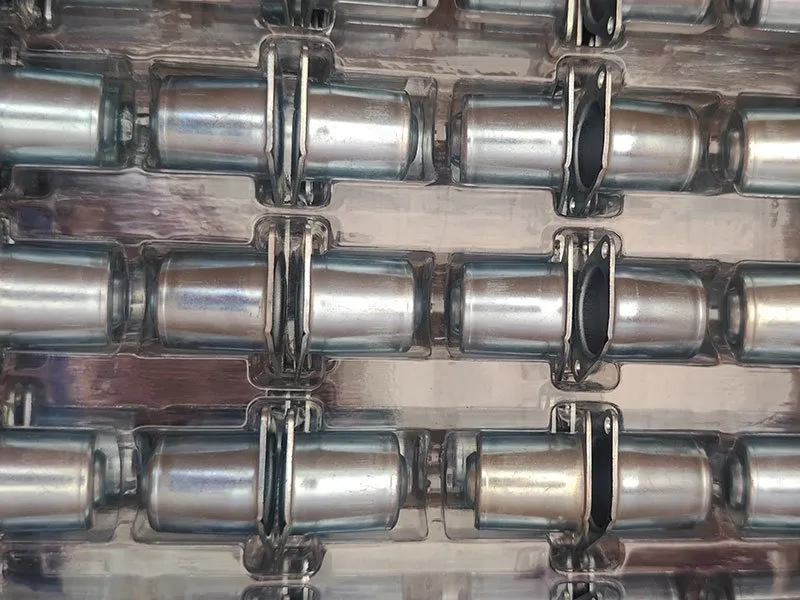
Vana Uygulaması için Yay Yuvası
Teklif Talebinden Seri Üretime
Eksiksiz bir teklif paketi; kontrollü bir 2D teknik resim, varsa 3D model, malzeme kalitesi ve koşulu, beklenen sipariş miktarları, yüzey bitirme, fonksiyonel gereksinimler ve özel muayene veya dokümantasyon ihtiyaçlarını içerir.
Teklif Paketini Gönderin
Teknik resim, CAD modeli, malzeme spesifikasyonu, hedef hacim, yüzey bitirme ve teslimat programı.
Mühendislik İncelemesi
Üretim rotası, kritik özellikler, kalıp konsepti, ikincil operasyonlar ve açık sorular.
Kalıp & Numune Üretimi
Onaylanan kalıp planı geliştirilir; numuneler üretilir ve boyutsal veya fonksiyonel kontroller belgelenir.
Onay ve Üretim Serbest Bırakma
Numune onayının ardından üretim, üzerinde anlaşılan süreç içi ve son muayene kontrolleriyle serbest bırakılır.
Tekrarlı Üretim
Mühendislik değişiklikleri, kalıp bakımı ve teslimat gözden geçirilirken kontrol altındaki süreç sürdürülür.
Metal Presleme SSS
Yanıtlar, malzeme, geometri ve üretim hacmi neyin uygulanabilir olduğunu belirlediği için teknik resim incelemesine dayanmaktadır.
Metal presleme, sac veya şerit metali tekrarlanabilir parçalara kesmek, bükmek, şekillendirmek veya çekmek için kalıp ve pres ekipmanı kullanır. Uygun kalıp yöntemi parça geometrisine, malzemeye, toleransa, üretim hacmine ve sonraki süreç gereksinimlerine bağlıdır.
Progresif presleme, ilgili operasyonları gerçekleştirmek için şerit malzemeyi birden fazla istasyondan geçirir; derin çekme ise bir taslağı derinliğe şekillendirerek kap, manşon, gövde veya muhafaza oluşturur. Geometri ve üretim yöntemi uygun olduğunda bazı projeler her iki yaklaşımı birleştirebilir.
Bir parça tekrarlı üretim programında birden fazla operasyon gerektirdiğinde ve malzeme kalıp dizisi boyunca bir şerit taşıyıcıya bağlı kalabiliyorsa progresif preslemeyi değerlendirin — bkz. Progresif Kalıp Presleme yetenek sayfası.
Derin çekme; kaynaklı veya çok parçalı bir montaj yerine tek parça halinde şekillendirilmiş gövdenin tercih edildiği dikişsiz kaplar, burçlar, muhafazalar ve gövdeler için pratik çözümdür — bkz. Derin Çekme yetenek sayfası.
Hassas presleme; kenar kalitesi, özellik konumu, düzlük veya ölçüsel tekrarlanabilirlik montajı ya da işlevi doğrudan etkilediğinde uygulanır — bkz. Hassas Metal Presleme yetenek sayfası.
Karbonlu ve düşük alaşımlı çelikler, paslanmaz çelikler, alüminyum, bakır, pirinç ve seçili özel alaşımların tümü uygun adaylardır. Kalite, temper durumu, kalınlık ve yüzey koşulu şekillendirme davranışını ve kalıp tasarımını etkiler — nihai yetenek, gerçek malzeme spesifikasyonuna göre teyit edilir.
Yıllık hacim, kalıp yatırımını ve proses otomasyonunu gerekçelendirmek için kullanılan faktörlerden biridir. Parça geometrisi, malzeme, operasyon sırası ve ikincil operasyonlarla birlikte değerlendirilir — sabit bir hacim eşiği yoktur.
Kalıp karmaşıklığı, malzeme, parça geometrisi, toleranslar, yıllık hacim, ikincil operasyonlar ve muayene gereksinimlerinin tümü proje maliyetini etkilediğinden kullanışlı bir standart fiyat yoktur. Balford, gerçek teknik resme ve üretim gereksinimlerine göre teklif verir.
2D teknik resmi, varsa 3D modeli, malzeme kalitesini, kalınlığı, yıllık hacmi, kritik toleransları, yüzey kalitesini, ikincil operasyonları ve varsa dokümantasyon gereksinimlerini gönderin.
Gizli Proje İncelemesi
Müşteri çizimleri ve proje detayları gizli üretim bilgisi olarak işlenir. NDA gereksinimleri detaylı dosyalar paylaşılmadan önce görüşülebilir ve proje bilgileri yalnızca yetkilendirilmiş programla bağlantılı teklif, mühendislik, kalite ve üretim faaliyetleri için kullanılır.
Çiziminizi Gönderin
Daha hızlı bir inceleme için şunları gönderin: 2D çizim, 3D model, malzeme kalitesi, kalınlık, yıllık hacim, kritik toleranslar, yüzey kalitesi ve ikincil işlemler. Balford üretim rotasını inceleyecek ve teklif vermeden önce teknik soruları belirleyecektir.
İlgili Yetkinlikler ve Kaynaklar
Metal şekillendirme, tüm yetkinlik kümesi, malzemeler, uygulamalar, vaka çalışmaları ve kalite kaynaklarıyla bağlantılıdır.
Balford’ın pres kalıpları kendi bünyesinde tasarlanır ve üretilir, tek işlemli kalıplardan progresif ve derin çekme kalıp sistemlerine kadar.
Bir parça birkaç şekillendirme aşamasından fazlasını gerektirdiğinde, transfer presli presleme genellikle daha büyük bir progresif kalıba göre daha ekonomik bir yoldur.
Ticari sorular burada yanıtlanır: kalıp maliyeti ve termin süresi.
Kapasiteye genel bakış: pres kapasitesi 350 t'a kadar · maksimum derin çekme çapı Ø250 mm · tam makine parkuru ve muayene listesi.
Prototipler ve pilot partiler bir şerit yerine tek işlemli kalıplarda çalıştırılır — bkz. düşük hacimli presleme ve prototipleme.