Otomotiv ve Endüstriyel Sensörler için Derin Çekme Metal Sensör Gövdeleri
Balford; oksijen (O₂), NOx, ABS/tekerlek hızı, yakıt enjektörü, egzoz gazı sıcaklığı ve Denso tipi bağlantı sensörleri için derin çekme ve presleme yöntemiyle metal sensör gövdeleri üretir — milimetre cinsinden ölçüleriyle 398 katalog konfigürasyonu, 12.000 m² fabrikada 500'den fazla makineyle üretilmektedir.

Ne Üretiyoruz — 10 Katalog Serisi
Her kart, ölçüleri milimetre cinsinden olan filtrelenebilir bir seri sayfasına bağlantı verir; her ürün katalog koduyla doğrudan teklif edilebilir.
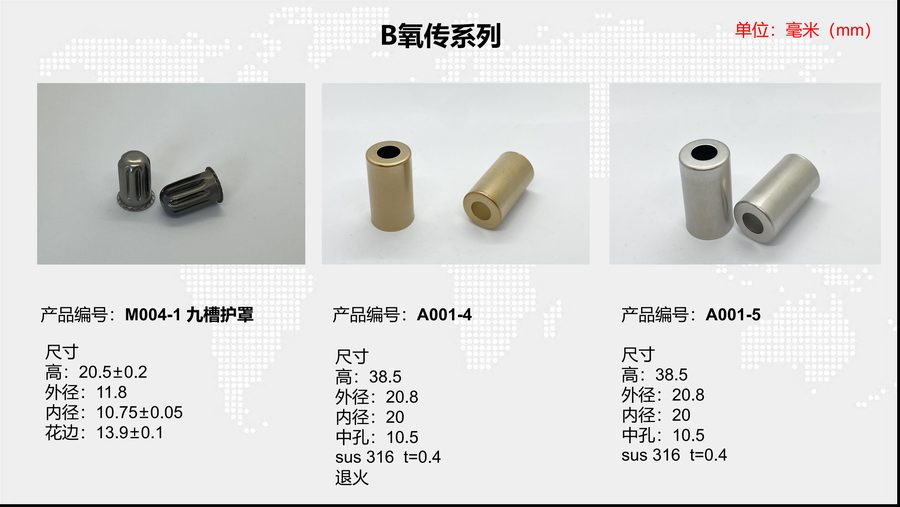 Oksijen Sensörü Yuvaları (B)46 konfigürasyon
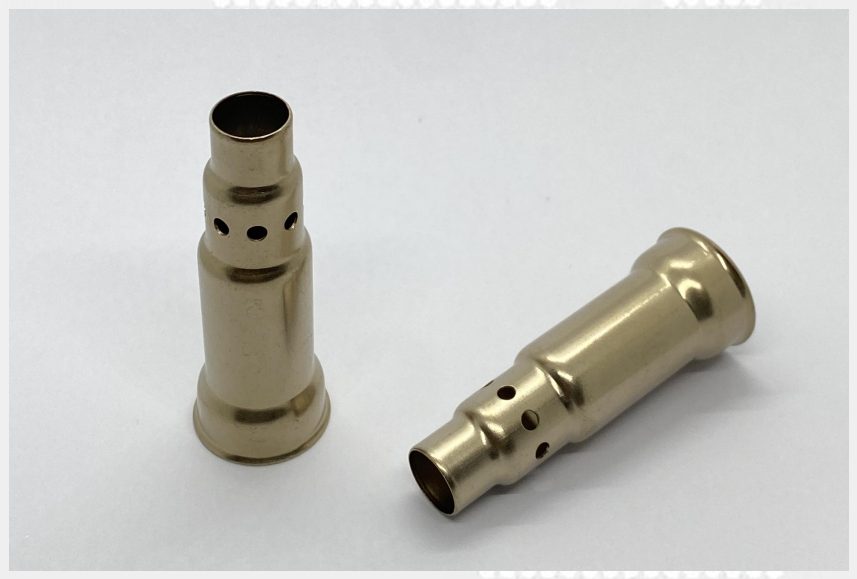 Oksijen Sensörü Yuvaları (D)20 konfigürasyon
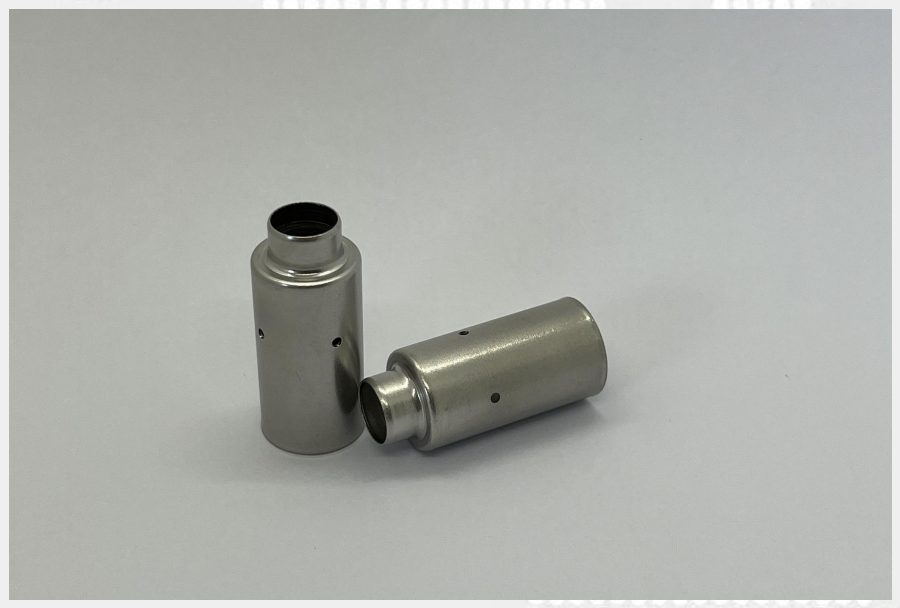 Oksijen Sensörü Yuvaları (N)39 konfigürasyon
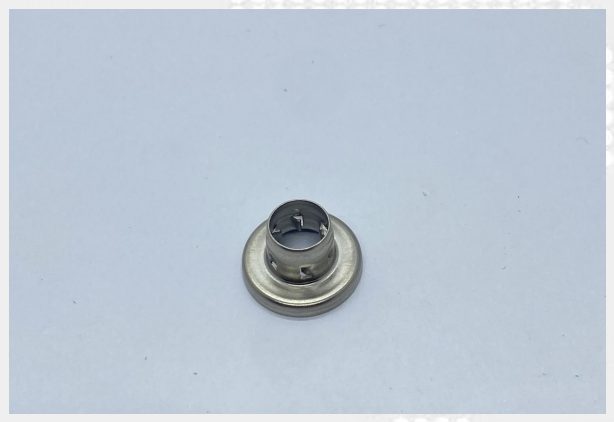 NOx Sensörü Yuvaları21 konfigürasyon
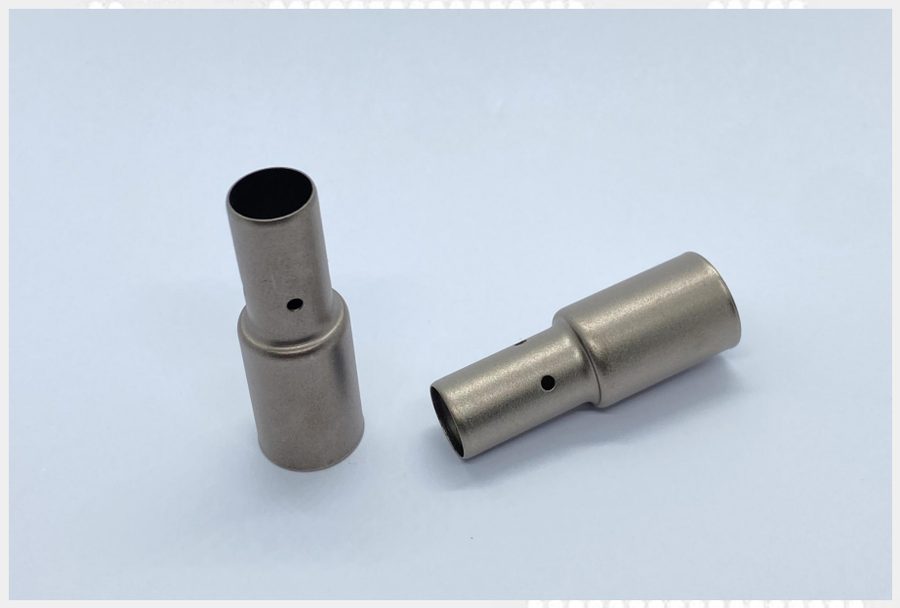 Enjektör ve Egzoz Sıcaklık Yuvaları22 konfigürasyon
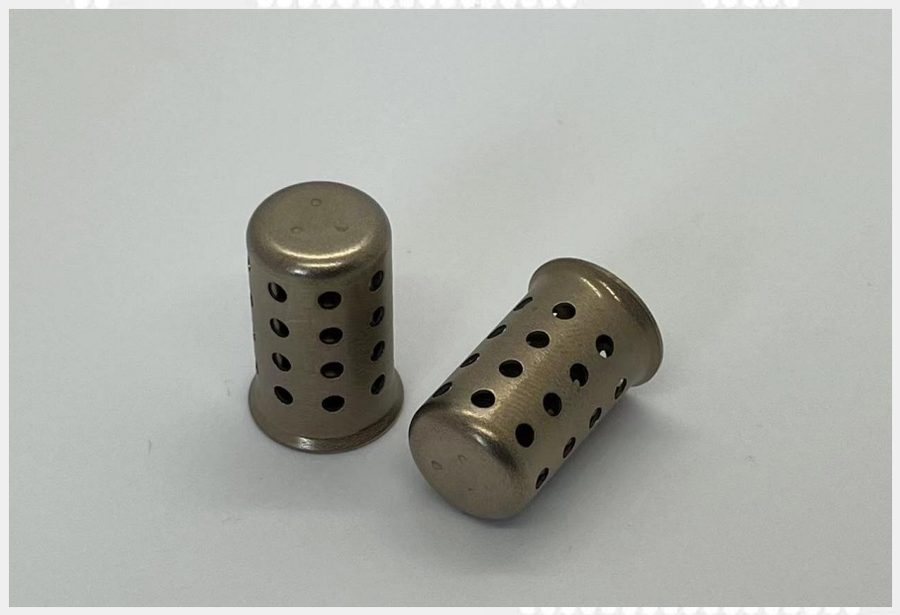 Denso Tipi Bağlantı Yuvaları41 konfigürasyon
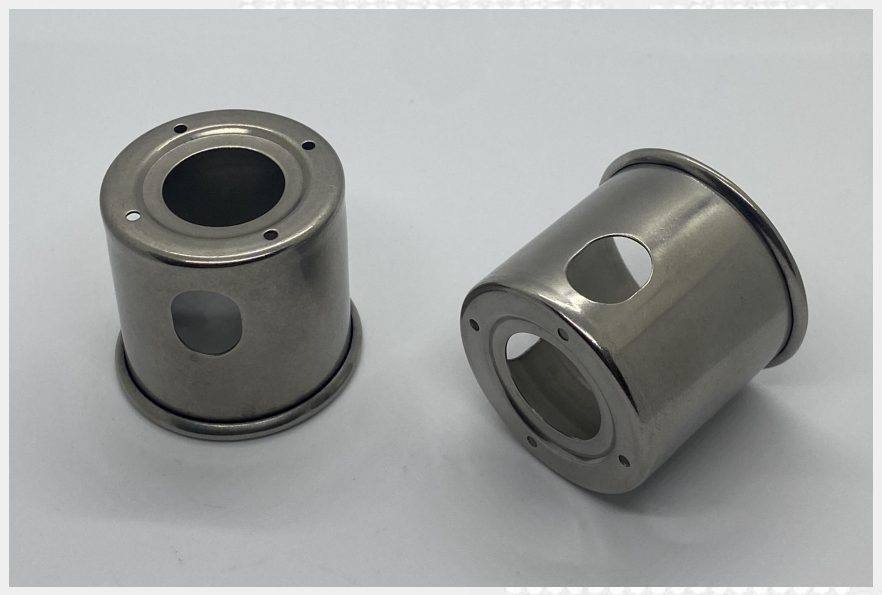 Denso Tipi Isı Kalkanları42 konfigürasyon
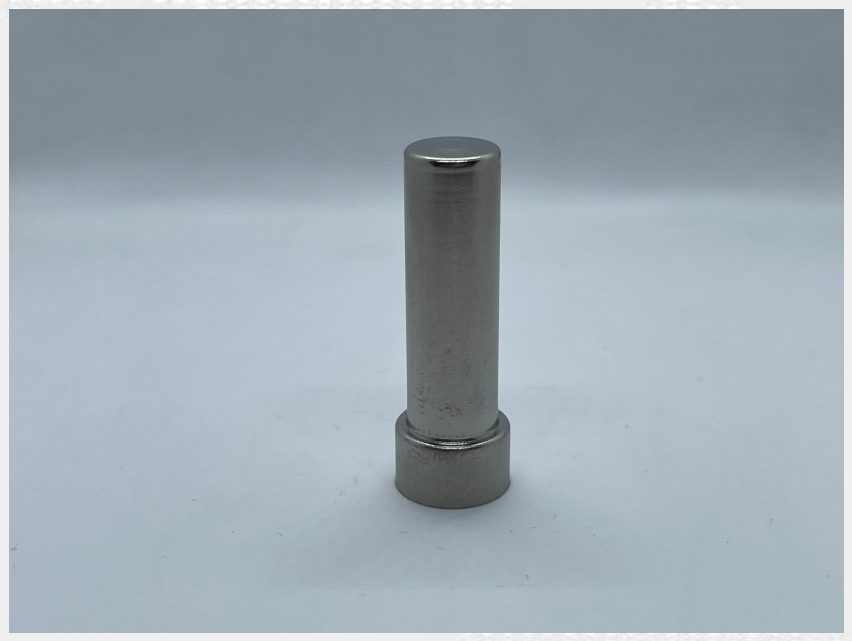 ABS / Tekerlek Hızı Yuvaları121 konfigürasyon
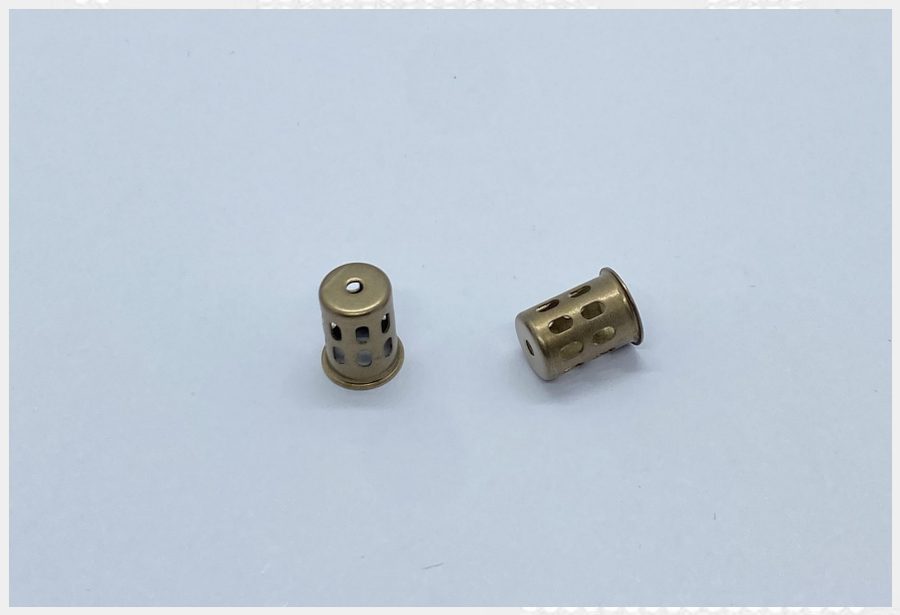 Motosiklet Sensör Yuvaları21 konfigürasyon
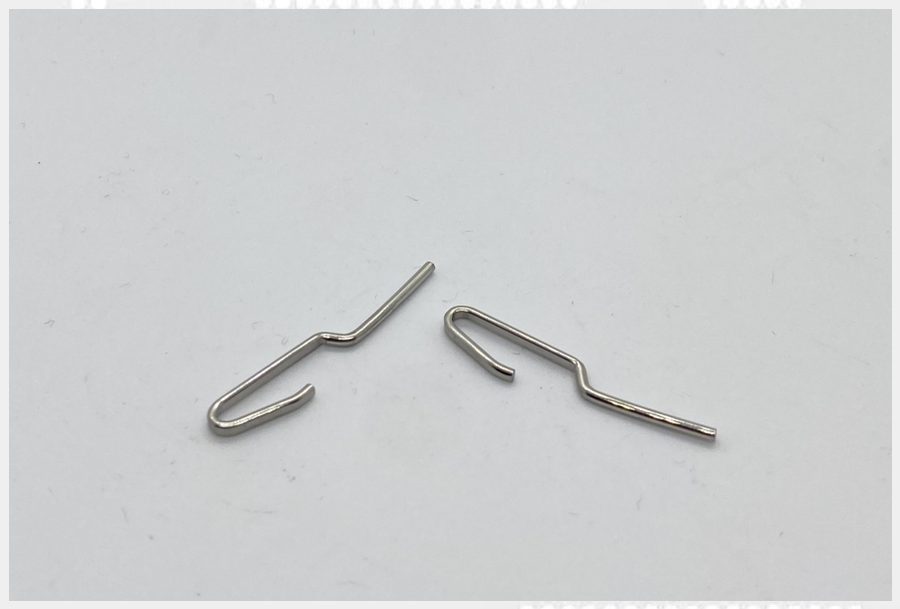 Diğer Presli Bileşenler25 konfigürasyon
Derin Çekme Neden Sensör Gövdeleri İçin Uygundur
Sensör gövdeleri, algılama elemanlarını korurken pres geçme, kaynak veya dişli montaj için boyutsal hassasiyeti korur. Derin çekme, kontrollü et kalınlığına sahip dikişsiz kupalar, kalkanlar ve borular üretir — katalog 0,3 mm ile 1,0 mm arası et kalınlıklarını içerir — progresif ve hassas presleme ise düşük profilli ve yüksek hacimli formları kapsar.
Balford derin çekme, hassas presleme ve CNC işlemeyi tek çatı altında birleştirir; böylece çapak kontrolü, yüzey kalitesi, pres geçme çapları ve kaynak hazırlık ölçüleri aynı kalite döngüsünde yönetilir. Tanımlanmış manyetik veya korozyon davranışı gerektiren sensör ve solenoid montajları için manyetik tavlama ve kaplama eklenebilir.
Her ilk numune FAI ile onaylanır ve otomotiv programları PPAP uyumlu ve IMDS gerekliliklerine göre belgelenebilir.
Tipik Malzemeler
| Malzeme | Tipik kullanım | Katalog et kalınlığı |
|---|---|---|
| Paslanmaz 304 | Genel oksijen sensörü kalkanları ve gövdeleri | t 0,4–0,6 mm |
| Paslanmaz 310 / 316 | Yüksek sıcaklık NOx, EGT ve egzoz parçaları | t 0,4–1,0 mm |
| Paslanmaz 430 | Denso tipi ısı kalkanları ve flanş parçaları | t 0,5–1,0 mm |
| Alüminyum | Basınç sensörleri ve hafif gövdeler | çizime göre |
| Karbon çelik | ABS ve yapısal muhafazalar | çizime göre |
Yetenekler, Kalite ve Uygunluk
Et kalınlığı kontrolü, çapak ve yüzey kontrolü, pres geçme ve kaynak hazırlık ölçüleri, her ilk numunede FAI, PPAP uyumlu dokümantasyon, IMDS veri desteği, manyetik tavlama ve çinko-nikel / çinko / nikel kaplama.
Seçilmiş Vaka Çalışmaları
Balford'un üretim geçmişinden gerçek programlar — malzeme, proses ve uygulama verileri her vaka kaydından alınmıştır.
ABS Tekerlek Hız Sensörü MuhafazasıPaslanmaz çelik, derin çekme, pres geçme kontrollü.
 Otomotiv Basınç Sensörü MuhafazasıAlüminyum muhafaza, şekillendirme sonrası işleme.
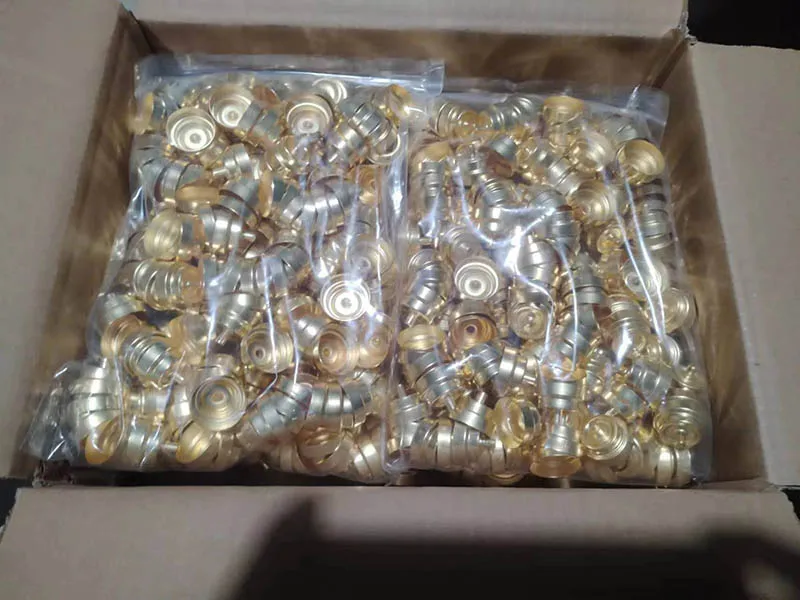 Soğutma Sıvısı Sıcaklık Sensörü YuvasıMotor sıcaklık ölçümü için özel preslenmiş yuva.
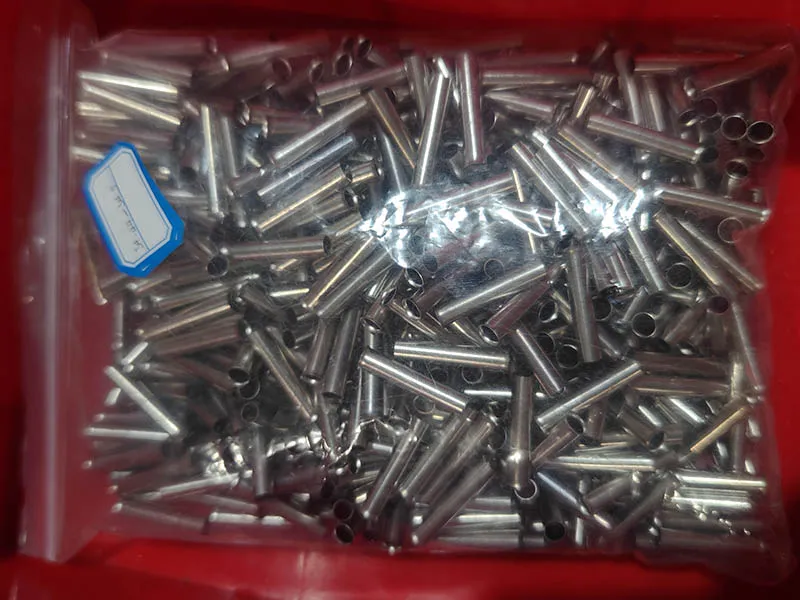 Egzoz Sıcaklık Sensörü BorusuEGT sensör kablo demetleri için paslanmaz bağlantı borusu.
Sensör Yuvası SSS
Metal sensör yuvası nedir?
Sensör yuvası, algılama elemanını koruyan ve montaj grubuna pres geçme, kaynak veya dişli arayüzü sağlayan derin çekilmiş veya preslenmiş metal kabuktur. Balford, kontrollü et kalınlığı, çapak, yüzey ve eş merkezlilik ile derin çekilmiş ve preslenmiş sensör yuvaları üretir.
Oksijen, NOx ve egzoz sıcaklık sensörü yuvaları için hangi malzemeleri kullanıyorsunuz?
Katalogda 0,3 mm ile 1,0 mm arasında et kalınlıkları belirtilen 304, 310, 316 ve 430 paslanmaz çelik kaliteleri ile basınç ve yapısal yuvalar için alüminyum ve karbon çelik yer alır. Nihai kalite, sıcaklık, korozyon ve montaj gereksinimlerine göre onaylanır.
İnce cidarlı sensör yuvalarını derin çekebiliyor musunuz?
Evet. Kontrollü et kalınlığı tutarlılığı ile ince cidarlı derin çekme, Balford'un temel süreçlerinden biridir ve birden fazla katalog serisi 0,3–0,5 mm sacdan çekilir. Çizimi ve hacmi onaylayın, mühendislerimiz et kalınlığı azaltımı ve toleransı birlikte fiyatlandıracaktır.
Preslenmiş, derin çekilmiş ve işlenmiş sensör yuvaları arasındaki fark nedir?
Derin çekme dikişsiz kaplar ve koruyucular oluşturur; presleme yüksek hacimli düz veya düşük profilli formlar için en uygundur; CNC işleme sıkı ikincil özellikler ekler. Balford üçünü de tek fabrikada birleştirir ve DFM incelemesi sırasında yöntemi önerir.
ABS ve tekerlek hızı sensörü yuvaları üretiyor musunuz?
Evet — ABS / tekerlek hızı serisi 121 konfigürasyon listeler ve özel vaka çalışmaları otomotiv programlarına tedarik edilen paslanmaz çelik tekerlek hızı yuvalarını belgelemektedir.
Denso tarzı oksijen sensörü koruyucuları ve ısı kalkanları tedarik edebiliyor musunuz?
Evet, uyumlu montaj parçaları olarak. Katalogda Denso tarzı dış koruyucular (7, 9 ve 13 delikli), iç manşonlar ve ısı kalkanları yer alır. Balford orijinal Denso parçaları ürettiğini iddia etmez ve nihai konfigürasyonu çiziminize veya numunenize göre onaylar.
Otomotiv sensör yuvaları için hangi dokümantasyonu sağlıyorsunuz?
İlk numunelerde FAI raporları, PPAP uyumlu dokümantasyon, malzeme sertifikaları ve IMDS veri desteği talep üzerine sağlanabilir. Kalite yönetimi, IATF 16949 uyumlu uygulamalarla ISO 9001:2015'e göre yürütülür.
Manyetik veya şekillendirme nedenleriyle yuvaları tavlıyor musunuz?
Evet — tel bantlı vakum tavlama fırınları tesiste mevcuttur. Tavlama, şekillendirme sertleşmesinin giderilmesi gereken veya solenoid ve sensör grupları için manyetik özelliklerin önemli olduğu durumlarda kullanılır.
Hangi yüzey işlemlerini sunuyorsunuz?
Çinko-nikel, çinko, nikel ve diğer kaplama seçenekleri parça ile birlikte fiyatlandırılır; korozyon, tuz püskürtme ve ölçü gereksinimleri kalıp öncesi değerlendirilir. Alüminyum parçalar için gerektiğinde eloksal işlemi koordine edilebilir.
Katalog koduyla mı sipariş vereyim yoksa kendi çizimimi mi göndereyim?
Her ikisi de mümkün. rfq.balford.net adresinden RFQ başlatıp katalog kodunu ekleyin veya 2D PDF ile STEP/IGES modelinizi malzeme, tolerans ve adet bilgileriyle yükleyin. Mühendislik DFM geri bildirimi genellikle bir iş günü içinde iletilir.
DFM İncelemesi için Çiziminizi Gönderin
rfq.balford.net adresine PDF, STEP, IGES veya DXF yükleyin — ya da bir katalog kodu için teklif alın. Mühendislik geri bildirimi genellikle bir iş günü içinde iletilir.
Bu parça ailesi için sonraki adımlar
- DFM incelemesi — çizimi gönderin, teklif öncesi proses rotası ve risk listesini alın.
- Kendi bünyemizde kalıp tasarımı & imalatı — bu parçaların kalıpları kendi kalıp atölyemizde üretilir.
- Derin çekme kabiliyeti — 350 tona kadar presler ve Ø250 mm'ye kadar çekme çapları.
- PPAP kabiliyeti — otomotiv programları için Seviye 3 dokümantasyon.
- Sensör gövdeleri için paslanmaz çelik — neden neredeyse tüm otomotiv sensör gövdeleri paslanmaz çeliktir ve hangi kalite hangi sensöre uygundur.
- Alüminyum pres ve derin çekme — kaliteler, şekillendirilebilirlik ve çeliğe göre neler değişir.
Otomotiv sensör yuvaları: malzeme ve proses
Üretimdeki neredeyse her otomotiv sensör yuvası - yaklaşık %99'u - kaplamalı karbon çelik yerine paslanmaz çelikten yapılır. Bunun nedeni çalışma çevrimidir: bir yuva soğutma sıvısı, yol tuzu, yakıt, yağ veya egzoz kondensatı içinde kalmalı ve aracın ömrü boyunca ince çekilmiş cidarını tolerans içinde tutmalıdır. Karbon çelik bir yuvanın kaplanması, korozyon sorununu yalnızca kaplama kesme kenarında veya dişte ince olduğu sürece çözer ve cidar toleransının üzerine bir kaplama kalınlığı toleransı ekler.
Balford sensör yuvalarını 304, 316L, 310S ve 430 paslanmaz çelikten çeker. Kalite kolaylıkla değil, sensöre göre belirlenir: basınç, ABS ve egzoz tarafı sıcaklık sensörleri için 304 ve 316L; hızlı termal tepkinin korozyon payından daha önemli olduğu soğutma sıvısı ve su sıcaklık sensörü yuvaları için pirinç; egzoz gazı sıcaklıklarının 800-900 °C'ye ulaştığı yerlerde 310S; yuvanın manyetik devrenin bir parçasını oluşturduğu yerlerde 430, çünkü östenitik kaliteler pratikte manyetik değildir.
Sensör yuvasında kontrol ettiğimiz noktalar
- Cidar kalınlığı. Cidar incelmesinin bir çekme karakteristiği olarak ele alındığı ince cidar çekme, sensör yuvalarında tipik olarak 0,3-1,0 mm.
- Çekme sırası. Çekme oranının gerektirdiği yerlerde ara tavlamalı çok kademeli çekme - kalıp kesilmeden önce planlanır, deneme üretiminde sabitlenmez.
- Eş merkezlilik ve salgı. Delik-dış çap ilişkisi, bu ilişki sensörün doğru oturup oturmayacağını belirlediği için bir eş merkezlilik mastarında doğrulanır.
- Sızdırmazlık yüzeyleri. Yuvanın gövdeye karşı sızdırmazlık sağladığı yerlerde işlenir ve taşlanır, Ra yüzey pürüzlülüğü ölçüm cihazında kontrol edilir.
- Yüzey.Şekillendirme sonrası serbest demiri uzaklaştırmak için pasivasyon; kaplama adımı yok, çizimde kaplama kalınlığı belirtilmez.
- Korozyona dayanıklı.Bitmiş parçalar üzerinde kendi laboratuvarımızda tuzlu su spreyi doğrulaması.
Paslanmaz çelik için tam malzeme detayı, kalite bazında seçim ve çizim süreci şu sayfada:paslanmaz çelik derin çekme ve sensör gövdesi malzeme sayfası. Tasarım limitleri ve çizimde belirtilmesi gerekenler için bkz. otomotiv sensör gövdesi tasarım kılavuzu.
Sensör kapakları, başlıklar ve ısı kalkanları
Gövdelere ek olarak Balford, bir sensörün üzerine veya çevresine oturan metal parçaları şekillendirir: dış kalkanlar, koruyucu kapaklar, kapatma başlıkları ve ısı kalkanları, Denso tipi bağlantı elemanları dahil. Bunlar sensör ve egzoz programlarına tedarik edilen çekme ve presle şekillendirilmiş parçalardır - aynı malzemeler, aynı takımhane ve gövde ile aynı ilk numune muayenesi ve PPAP dokümantasyonu.
- Dış kalkanlar ve koruyucu kapaklar. Algılama elemanını darbe, sıçrama ve radyan ısıdan koruyan çekme veya presle şekillendirilmiş paslanmaz kapaklar, 7, 9 ve 13 delikli Denso tipi dış kalkanlar dahil.
- Isı kalkanları. Oksijen ve egzoz gazı sıcaklık sensörleri için 304 veya 430 paslanmaz çelikten şekillendirilmiş 42 katalog konfigürasyonu.
- İç manşonlar ve başlıklar. Sensör montajını tamamlayan ve elemanı konumlandıran ince cidarlı manşonlar ve kapatma başlıkları.
- Braketler ve tutucular.Egzoz veya gövde yapısında probu konumlandıran ve tutan preslenmiş paslanmaz braketler.
Et kalınlıkları yaklaşık 0,3 mm ile 1,0 mm arasındadır ve kapaklar muhafazalarla aynı preslerde üretilir - bkz. Denso tarzı ısı kalkanı katalog serisi veya derin çekme kabiliyeti.
Sıkça sorulan sorular
Otomotiv sensör muhafazası nedir?
Bir sensör elemanını tutan, konumlandıran ve koruyan ve onu araca bağlayan metal muhafazadır. Bir oksijen, NOx veya egzoz gazı sıcaklık sensöründe egzoz boğazına vidalanan çekilmiş kabuktur; bir ABS veya tekerlek hız sensöründe tekerlek göbeğinde yer alan çekilmiş muhafazadır. Görevi mekaniktir: algılama elemanını doğru konumlandırmak, ortama karşı sızdırmazlık sağlamak ve çevre koşullarına dayanmak.
Otomotiv sensör muhafazalarını kim üretir?
Parçalar normalde sensör üreticisinin kendisi tarafından değil, bir metal şekillendirme tedarikçisi tarafından derin çekme veya presleme ile üretilir. Balford, otomotiv sensör muhafazalarını Zhejiang'daki 12.000 m² tesiste derin çekme ve presleme ile üretir; kalıp, işleme ve muayene kendi bünyesindedir ve teklifler bir çizimden veya bu sayfadaki katalog serilerinden birinden verilir.
Sensör muhafazaları nasıl üretilir?
Olağan yol, dilimleme, ara tavlamalı çok kademeli derin çekme, kesme ve delme, ardından sızdırmazlık yüzeyi veya dişin ihtiyaç duyduğu herhangi bir işleme, pasivasyon ve muayenedir. Dişler ve ikincil özellikler kalıp içi kılavuz çekme gibi kalıp içinde işlenebilir, böylece parça yeniden bağlanmaz ve yeniden referanslanmaz.
Bir sensör muhafazasında hangi toleransları tutabilirsiniz?
Genel toleranslar çizimi takip eder; belirtilmediği durumlarda ISO 2768-m'ye göre çalışırız ve DFM incelemesi sırasında daha sıkı kontrol gerektiren özellikleri işaretleriz. Et kalınlığı ve eş merkezlilik, genellikle bir sensör muhafazasının monte edilip edilmeyeceğine karar veren iki özelliktir ve her ikisi de kendi muayene laboratuvarımızda ölçülür.
Sensör muhafazalarını alüminyum veya pirinçten üretiyor musunuz?
Evet, uygulamanın izin verdiği durumlarda - hafif basınç sensörü gövdeleri için alüminyum, soğutma sıvısı ve su sıcaklık muhafazaları için pirinç; pirinç ısıyı paslanmazdan yaklaşık 10× daha hızlı ilettiği için termo kuyu daha erken tepki verir. Paslanmaz, kaplama gerektirmediği için otomotiv sensör muhafazalarında varsayılan malzeme olmaya devam eder.
Sensör muhafazaları aynı pres hattında çalışır — kapasiteler ve makine detayları ekipman listesinde, çok istasyonlu işler ise şu başlık altında açıklanmıştır: transfer presli şahmerdan.
Bakın çekilmiş bir muhafazanın hangi toleransları tutabildiğine.
Kapasiteye genel bakış: pres kapasitesi 350 tona kadar · maksimum derin çekme çapı Ø250 mm · tüm makine parkuru ve muayene listesi.
Paslanmaz sensör muhafazaları genellikle önce tek operasyonlu kalıplarda geliştirilir — bakın prototip üretimi ve kısa seri presleme.