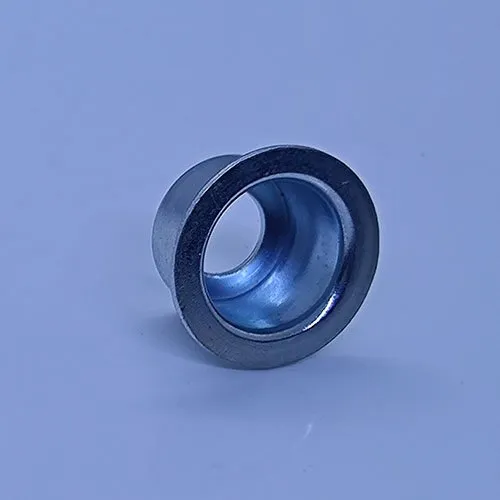
Supap Yay Yatağı – AISI 1045 Çelik
Bu parça nedir? Supap Yay Yatağı, Balford tarafından AISI 1045 çeliğinden üretilen bir Yay Yatağıdır. Üretim süreci: Derin Çekme → Isıl İşlem → Yüzey İşlemi. Kaplama: Tavlama sonrası uygulanan Çinko kaplama (tel örgülü bantlı fırın, vuruşlar arası). Temel gereksinimler: Orta karbonlu AISI 1045'in derin çekilmesi, malzemenin işlenebilirliğini korumak ve çevrim süresi ile maliyeti tutturmak için vuruşlar arası tavlama ile.
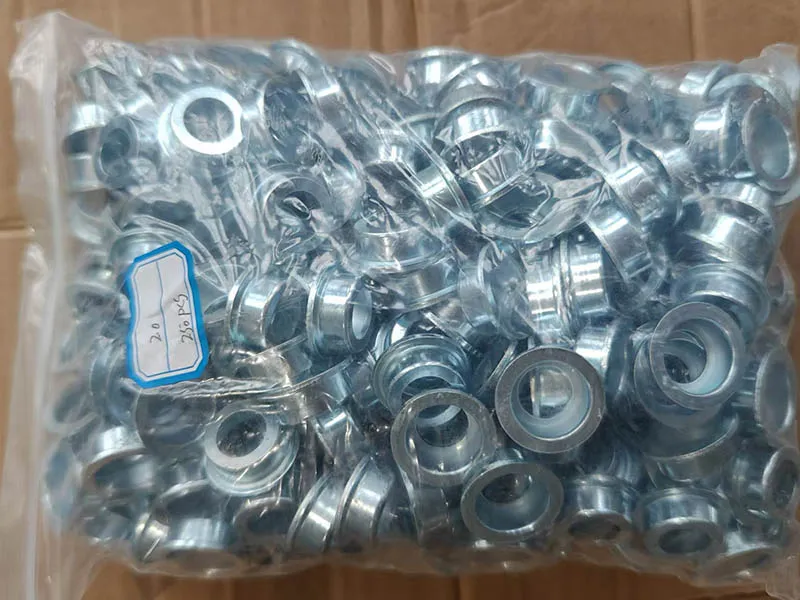
Derin Çekme Sac Şekillendirme
| Ürün Adı | Supap Yay Yatağı |
|---|---|
| Kategori | Yay Yatağı |
| Süreç Akışı | Derin Çekme→Isıl İşlem→Yüzey İşlemi |
| Malzeme | AISI 1045 çelik |
| Yüzey İşlemi | Çinko kaplama |
| Isıl İşlem | Tavlama (tel örgülü bantlı fırın, vuruşlar arası) |
| Temel gereksinimler | Orta karbonlu AISI 1045'in derin çekilmesi, malzemenin işlenebilirliğini korumak ve çevrim süresi ile maliyeti tutturmak için vuruşlar arası tavlama ile |
Vaka İncelemesi
Saintbon Hydraulic ve Hengli Hydraulic bize AISI 1045 çelikten bir supap yay yatağı işiyle geldi ve parça için derin çekme prosesi belirttiler. Daha önce iki müşteri için yay yatağı ürettik. AISI 1045, bu tür bir şekillendirmeye genellikle uygun olmayan orta karbonlu bir çelik olmasına rağmen, bu parçada derin çekme istediler. Avantajımız sahada bulunan tel örgülü bantlı tavlama fırını. Böyle sert bir kalitede derin çekme sınırda kaldığında, malzemeyi işlenebilir tutmak için vuruşlar arasında tavlama yapıyoruz. Bu, takım sırasını basitleştirmemize, daha iyi çevrim süreleri tutturmamıza ve parça başı maliyeti düşük tutmamıza olanak tanıyor. Eski yöntemleri yuvarlak çubuk kesip tüm yatağı dolu malzemeden işlemekti—yavaş ve malzeme açısından savurgan. Derin çekme sac şekillendirmeye geçmek ham madde tüketimimizi azalttı ve işlem süresini önemli ölçüde kısalttı. Parça ayrıca daha iyi mukavemet ve süneklikle çıkıyor ve daha sıkı üretim programlarını tutturabiliyoruz.