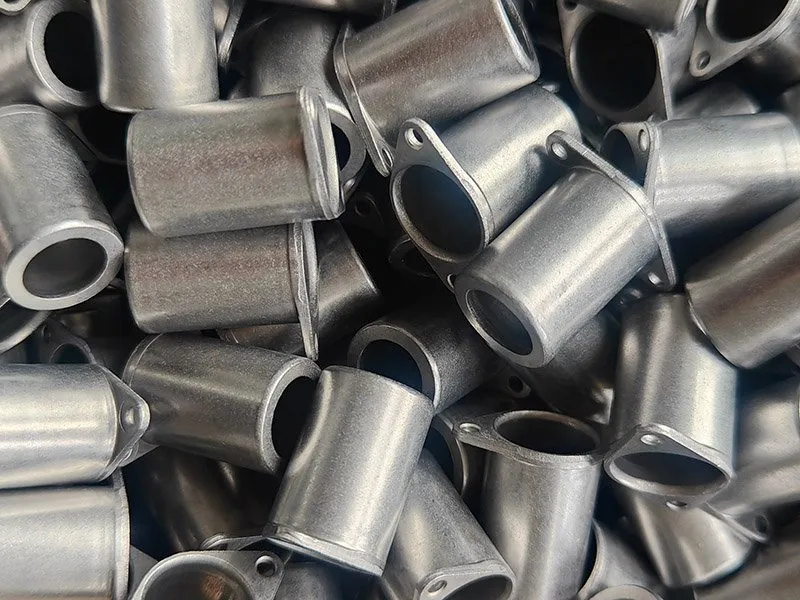
案例简介
壳体不得有拉深痕、划伤或表面压花。我们通过真空退火将矫顽力降至规格要求,然后进行锌镍合金电镀以提高耐腐蚀性。原壳体由 Thomas Group 设计并制造。Balford 采用级进模冲压,为恒立液压及所有售后替换件提供配套。我们非常熟悉连续级进模中的变薄拉深工序。
概览
| 项目 | 已发布值 |
|---|---|
| 应用 | 电磁阀壳体 |
| 行业 | 电磁阀 |
| 表面处理 | 锌镍合金电镀 |
| 热处理 | 真空退火(矫顽力符合规格) |
| 工艺路线 | 级进模冲压 → CNC 车削 → 去毛刺 → 表面处理 |
| 关键要求 | 无拉深痕、划伤或表面压花;矫顽力符合规格;耐腐蚀 |
工艺路线
该零件的已发布工序:
- 级进模冲压
- CNC车削
- 去毛刺
- 表面处理
工程方案由什么决定
工艺路线从级进模冲压开始,适合在料带中成形的零件:卷料送料、冲孔、成形和切断都在一副模具内完成。料带排样和模具工位是这项工作的工程内容,年产量决定级进模是否为正确方案。
模具制作前先确定两件事:哪些尺寸对装配真正关键——密封面、轴承座、同轴直径——以及工艺在这些特征处能稳定保证什么公差。其余尺寸按一般公差执行,从而把模具投入集中在真正影响功能的地方。
表面处理位于工艺路线末端。清洗和去毛刺在厂内完成;电镀、磷化、钝化、电解抛光和涂层交由合格外协加工商处理,并记录在检验计划中;图纸要求时,批量热处理也按同样方式安排。
以下内容不公开: 客户、订单量、价格和图纸——这些属于客户项目信息。上述零件、材料、工艺路线和要求是本案例的公开记录; 挖掘机比例阀金属壳体的案例页面 以产品格式呈现相同数据。
文件资料与首件
此类零件放行时,会依据确认图纸提供首件检验报告,并按客户质量部门要求的级别提供符合PPAP的文件包。材料证明按炉号保存,IMDS条目可按需提交。质量体系为ISO 9001:2015,过程控制符合IATF 16949要求。