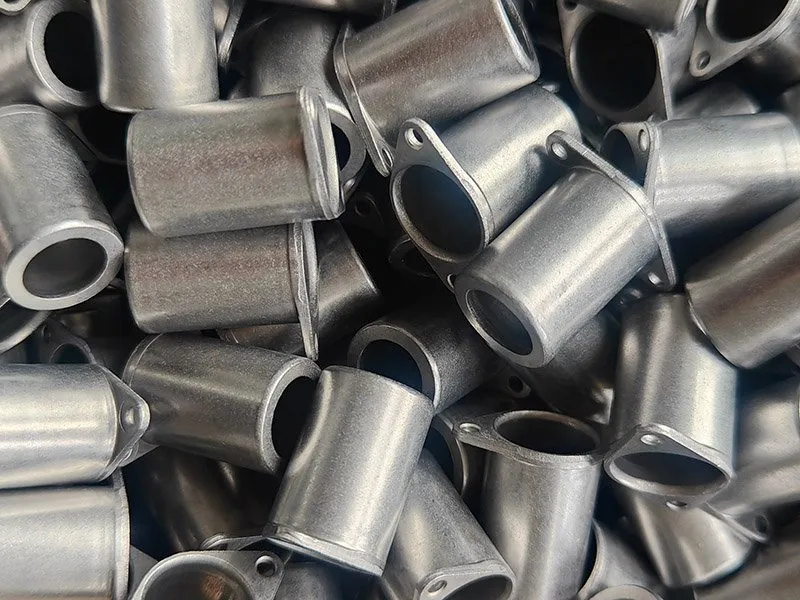
この事例の概要
ハウジングには深絞り線、傷、表面エンボスがあってはなりません。真空焼鈍で保磁力を仕様値まで低減し、耐食性確保のため亜鉛ニッケルめっきを施します。当初のハウジングはThomas Groupが設計・製造しました。Balfordは順送プレス加工によりHengli Hydraulicsおよびアフターマーケット向け互換品全般に対応しています。連続順送金型での強制減肉深絞り工程に精通しています。
概要
| 項目 | 公開値 |
|---|---|
| 用途 | ソレノイドハウジング |
| 業界 | ソレノイドバルブ |
| 表面処理 | 亜鉛ニッケルめっき |
| 熱処理 | 真空焼鈍(保磁力仕様適合) |
| 製造工程 | 順送プレス加工 → CNC旋削 → バリ取り → 表面処理 |
| 主要要件 | 深絞り線、傷、表面エンボスなし;保磁力を仕様内に保持;耐食性 |
製造工程
この部品の公開製造工程:
- 順送プレス加工
- CNC旋盤加工
- バリ取り
- 表面処理
エンジニアリングを左右する要因
ルートは順送プレス加工から始まります。これはストリップ材から成形する部品に適しており、コイル送り、穴あけ、成形、切断を1つの金型内で行います。ストリップレイアウトと金型ステーションが本件のエンジニアリング内容であり、年間数量によって順送金型が適切かどうかが決まります。
金型製作の前に2点を確定します。組立で実際に重要な寸法はどれか(シール面、軸受座、同軸径など)と、それらの部位で工程が維持できる公差はいくつかです。それ以外は一般公差に従い、機能に効く箇所へ金型工数を集中させます。
表面処理は工程フローの最後に位置します。洗浄とバリ取りは社内で行い、めっき、リン酸塩処理、不動態化、電解研磨、コーティングは認定外部処理業者に委託し、検査計画に記録します。図面で要求される場合のバッチ熱処理も同様に扱います。
ここで公開していない情報: 顧客、注文数量、価格、図面は顧客プログラムに属する情報です。上記の部品、材料、工程、要件は本ケースの公開記録であり、 油圧ショベル用比例弁メタルハウジングのケースページ 製品フォーマットで同じデータを掲載しています。
ドキュメントと初品
このような部品は、確定図面に対する初品検査報告書(FAI)と、顧客の品質部門が要求するレベルに合わせたPPAP準拠パッケージを添えてリリースされます。材料証明書は熱ロットごとに保管し、IMDS登録は要求に応じて提出します。品質システムはISO 9001:2015で、工程管理はIATF 16949の要求に整合しています。