深拉伸冲压与级进模冲压:精密金属零部件的工艺选择
摘要
深拉伸冲压与级进模冲压解决的是截然不同的制造需求。深拉伸适用于无缝、中空零部件,要求壁厚均匀且零件深度大于直径。级进模冲压则面向大批量生产的平面或异形零件,随着卷料在模具中推进,各特征依次成形。工艺选择直接影响零件质量、模具投资、废料率及循环效率。决定性因素在于几何形状——深腔零件需要可控的材料流动;级进模则可在卷料送进过程中一次完成多特征零件的加工。
什么是深拉伸冲压
深拉伸冲压是一种金属成型工艺,其中平面坯料由冲头径向拉入模具型腔,生产出无缝、中空的零件。其关键规格是:成型深度超过零件直径,这迫使材料发生流动而非仅仅弯曲。
该工艺通过多个阶段(即拉延减薄工序)运行,以避免撕裂或起皱。每一道次都将材料加工至更接近最终几何形状,同时您需要管理变薄和加工硬化。金属的行为类似于粘性流体,在整个零件上提供一致的壁厚——这是焊接或多件组装件无法实现的。
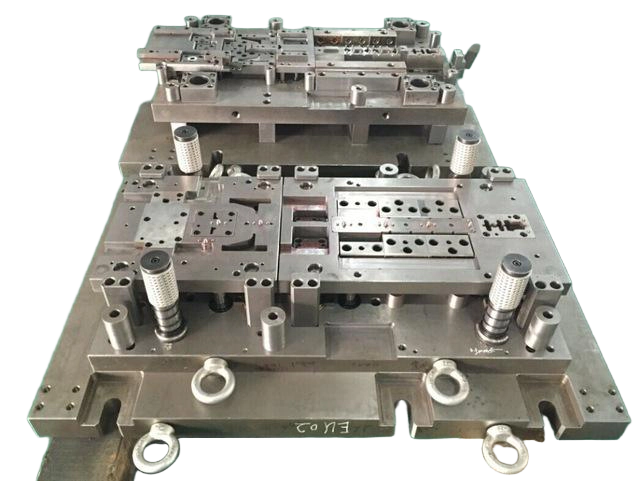
深拉伸的优势
- 无缝结构: 零件从压力机中取出时,无焊缝、接缝或紧固点。这对于流体传输部件、压力容器和壳体而言是至关重要的要求,这些应用中结构完整性不容妥协。
- 均匀壁厚: 深拉伸的材料流动特性使得零件在整个几何形状上具有一致的壁厚和机械性能。
- 复杂几何形状: 可生产具有复杂特征、其他方法无法高效处理的深腔、空心形状——例如多腔壳体或阶梯杯形件。
- 加工硬化优势: 拉深过程中的塑性变形可提高抗拉强度,因此成品零件比原始平板具有更优异的强度重量比。
- 光滑表面质量: 拉深表面比级进冲压更少出现刀具痕迹和中断,使该工艺成为外观可见零件或任何注重表面美观度的应用的可靠选择。
深拉伸的局限性
- 较高的模具成本: 深拉伸模具比级进冲压模具更复杂、制造成本更高,尤其是在需要多道次拉延的情况下。
- 较慢的生产速度: 与级进冲压相比,深拉伸以中等节拍运行,因为涉及多个成形工序和受控的材料流动。
- 材料限制: 需要高延展性金属,伸长率需超过30%,且屈服强度与抗拉强度之比低于0.65。脆性材料或高强度合金若不经过中间退火工序则无法加工。
- 专用设备: 深拉伸需要特定的压力机和模具配置,这限制了能够实际运行该工艺的加工厂数量。
深拉伸中的常见缺陷
- 变薄:可预测的壁厚减薄,必须通过合理的拉深减薄顺序加以控制
- 起皱:由压边力不足或拉深比不当引起
- 凸耳:由材料晶粒方向相对于坯料取向所驱动
- 撕裂:当总拉深减薄量超过材料所能承受的极限时,就会发生这种情况,导致金属在拉深圆角处变薄或开裂。
什么是级进模冲压?

级进模冲压是一种高速工艺,其中连续的金属带材通过具有多个工位的单个模具。每个工位执行特定的操作——下料、冲孔、弯曲、压花、压印或成型——因此零件逐步成形,并在最终工位从载体带材上切断分离。级进模冲压是一种高速制造工艺,其中金属带材通过单个模具内的多个工位。每个工位执行一个或多个操作——下料、冲孔、弯曲、压花、压印或成型——直到最终工位产出成品零件,并在该工位从载体带材上切断分离。
关键在于精确的料带步进,通常由导正销控制,导正销定位到先前冲出的孔中,以将对准精度保持在千分之几英寸以内。该工艺依赖于精确的料带步进,通常由导正销引导,导正销与先前冲出的孔配合,以确保对准精度在千分之几英寸以内。
级进模冲压的优势级进模冲压的优势
- 高速生产: 对于简单几何形状,每分钟可生产800件或更多,在产量方面很难被超越。
- 批量成本效益: 模具成本摊销完毕后,对于适合该工艺的零件,单件成本显著低于深冲压。
- 复杂特征组合: 可在同一模具中实现冲孔、折弯、成型和压花,无需将零件外发进行二次加工。
- 较低的模具投资: 对于浅型零件,级进模的成本通常低于多工位深冲压模具。
- 质量稳定: 借助自动化料带导向和模内传感器,您可在长时间批量生产中无需操作员持续干预即可获得可重复的结果。
级进模冲压的局限性
- 深度限制: 级进模中拉延的实际极限约为零件直径的1.5倍。超过该值,料带无法向成形工位输送足够的材料,从而导致变薄、撕裂或变形。
- 载带连接点痕迹: 每个零件在从料带上断开时都会留下细小痕迹。如果零件有外观表面要求,这些痕迹需要隐藏,否则您将需要额外的精加工步骤。
- 工位痕迹: 多个成型工位会在零件表面留下可见的痕迹线,对于外露区域这可能是一个问题。
- 材料限制: 零件在成型过程中始终与料带相连,因此需要零件脱离料带的工序——如卷边、缩颈、翻边卷曲或滚丝——在级进模中无法实现。
- 设计灵活性降低: 更改零件几何形状通常意味着需要重新制作模具,与深拉伸模具可采用的更灵活的迭代方式相比,这既增加了成本,也延长了交付周期。
级进冲压中的常见缺陷
- 毛刺:通常由冲头刃口磨损或模具间隙相对于材料厚度过大所致。
- 送料失误:当带材对中发生偏移时出现,通常由导正销磨损或送料时机不当引起。
- 变形:当连续成形步骤累积内部应力而缺乏释放工位加以控制时出现。
关键差异对比
| 特性 | 深拉伸冲压 | 级进模冲压 |
|---|---|---|
| 零件深度 | 可超出零件直径;深腔、空心几何形状为标准工艺 | 浅型或仿形轮廓;深度通常小于直径的1.5倍 |
| 生产速度 | 中等——每道拉深工序都会增加循环时间 | 高——卷料送料冲床每分钟可生产800多个零件 |
| 模具成本 | 高——复杂的多工位拉深模具 | 中到高——取决于特征数量及工位复杂度 |
| 壁厚 | 均匀,整体机械性能一致 | 可变——在折弯或成型特征处可能出现变薄 |
| 材料适用性 | 延展性好、可成形的合金,如铝、不锈钢和铜 | 范围广泛,包括较硬等级和预回火材料 |
| 无缝结构 | 是——无接头或接缝 | 不——采用顺序成型工艺 |
| 表面光洁度 | 光滑,工具痕迹极少 | 可能有载体料带痕迹、工位痕迹 |
| 应用适配性 | 外壳、罩体、流体部件、压力容器 | 支架、卡夹、连接器、多特征部件 |
| 废品率 | 适当分阶段时更低 | 可能因载体带废料而更高 |
| 设计灵活性 | 更适用于迭代变更 | 模具定型后受限 |
按行业划分的应用
深拉伸冲压应用
汽车行业:燃油箱、电动汽车电池外壳、制动系统部件以及承受压力或振动的结构件。:燃油箱、电动汽车电池外壳、制动系统部件以及承受压力或振动的结构件。
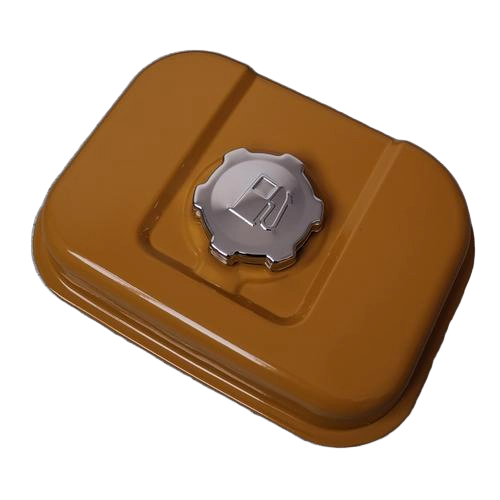
医疗器械航空航天:燃油系统部件、机身零件,以及需要强度重量比优化的应用。
消费品:饮料罐、厨房水槽、需要外观饰面的家电外壳。航空航天:燃油系统部件、机身零件,以及需要强度重量比优化的应用。
流体系统:液压元件、流体传输部件、压力容器。消费品级进模冲压应用
汽车行业:支架、卡夹、紧固件及多特征冲压件,年用量大且性能稳定。液压行业:液压元件、流体传输部件、压力容器。
级进模冲压应用
汽车行业:支架、卡夹、紧固件及多特征冲压部件,年用量稳定且需求量大。
电子行业:连接器外壳、电磁干扰屏蔽罩及消费电子精密部件——严格公差与一致表面光洁度在此为标准要求。:连接器外壳、EMI屏蔽罩、消费电子精密部件。
工业:需要单次模具冲压完成冲孔、折弯和成型的五金件、面板及部件——非常适合对重复性要求高的大批量生产。工业航空航天:结构支架和标准五金件,按您的规格提供材料认证和可追溯性。
航空航天冲压设计:关键考量因素
何时选择深拉伸工艺
冲压设计:关键考量因素
零件深度超过直径的1.5倍
- 需要无缝、中空几何形状
- 零件深度超过直径的1.5倍 均匀壁厚至关重要
- 需要无缝、中空的几何形状 应用要求承压或流体密封性
- 均匀壁厚至关重要 外观表面处理很重要
- 应用场景要求压力或流体完整性
- 何时选择级进模冲压
零件特征为平面或轻微曲面
- 深度小于直径的1.5倍
- 零件特征为平面或轻微曲面 需要多种特征(冲孔、折弯、压花)
- 深度小于直径的1.5倍 生产批量非常大
- 需要多种特征(冲孔、折弯、压花) 必须尽量降低模具成本
- 生产批量非常大
- 必须尽量降低模具成本
通用设计原则
材料选择:对于深拉伸,您需要具有高各向异性(r值高于1.6)和伸长率超过30%的材料。低的屈服强度与抗拉强度比(低于0.65)可提供最佳成形性并降低开裂风险。:深拉伸要求材料具有高各向异性(r值高于1.6)和伸长率超过30%。屈服强度与抗拉强度比低(低于0.65)的材料性能最佳。
冲头和凹模圆角:在深拉伸模具中,凹模入口圆角应为材料厚度的4至10倍。这能控制材料流入型腔,并最小化弯曲线的应力集中。冲头与模具圆角半径拉深工序规划:在每个拉深阶段,您必须遵循材料的极限。过度激进的减薄率会导致零件撕裂;而减薄不足则会增加成本,因为您需要运行额外的不必要工序。
润滑策略:深拉伸依赖于有效的润滑,以将摩擦系数从约0.15降至0.05。仅此一项即可将冲头载荷需求降低多达30%,从而延长模具寿命并提高零件一致性。:遵循每个拉深阶段的材料极限。激进的减薄率会导致撕裂;减薄不足则会因增加额外工序而提高成本。
公差考量:连续冲压能够保持严格的公差,但您必须考虑回弹和模具在运行过程中的磨损。深拉伸可提供一致的尺寸精度,但模具设计必须谨慎管理壁厚减薄,以确保符合规格。润滑策略行业标准:参考ISO 2768获取一般公差指南。如果您处于汽车、医疗或航空航天行业,通常需要具备如IATF 16949或ISO 13485等质量管理体系认证,以满足客户要求。
公差考量常见问题解答
深拉伸与级进冲压有什么区别?:一般公差要求可参考ISO 2768标准。受监管行业(汽车、医疗、航空航天)通常要求具备特定的质量管理体系认证。
拉深是一种金属成形工艺,通过将材料拉入模具型腔,生产出无缝、中空且深度超过直径的零件。级进冲压是一种高速工艺,卷料带材通过多个工位连续送进,每个工位执行冲裁、冲孔或成形等特定操作,以制造平面或异形零件。关键区别在于零件深度:拉深可制造深中空形状,而级进冲压适用于浅形或异形设计。对于深圆柱形零件,哪种工艺更合适?
拉深是深圆柱形零件的正确选择。根据经验法则,如果零件深度超过直径的约1.5倍,级进模将难以胜任——载体带材限制材料流动,导致撕裂和变形。拉深允许毛坯自由移动,通过分步减薄将金属拉入型腔,从而获得清洁、一致的零件。
拉深中的极限拉深比是多少?
极限拉深比(LDR)是指在单次拉深操作中,在不发生失效的情况下,毛坯直径与冲头直径的最大比值。对于大多数韧性金属,单次冲压的LDR介于1.8至2.3之间。如果需要更深的零件,则需要采用多道拉深工序,并在中间进行退火以恢复成形性能。
深拉伸是否比冲压成本更高?
深拉伸通常具有较高的前期模具成本,因为模具更复杂,且需要专用的压力机设备。但对于合适的几何形状,在生产批量下,考虑到废料率、二次加工和零件性能,深拉伸可能更具成本效益。如果强行通过级进模冲压来制造深零件,废料率可能高达40%,这会迅速抵消模具成本的节省。
极限拉深比(LDR)是指在单次拉深操作中,在不发生失效的情况下,毛坯直径与冲头直径的最大比值。对于大多数韧性金属,单次操作的LDR范围为1.8至2.3。需要更深拉伸的零件需采用多道工序,并在中间进行退火处理。
深拉伸是否比冲压成本更高?
由于模具更复杂且需要专用设备,深拉伸的初始模具成本通常较高。然而,对于几何形状合适的零件,在考虑废品率、二次加工和零件性能等因素后,深拉伸在大批量生产时可能更具成本效益。强行通过级进模冲压深拉伸零件可能导致40%的废品率,从而抵消模具成本的节省。
哪些材料等级最适合深拉伸?
深拉伸要求金属具有良好的延展性和成形性。我们通常加工铝1100或3003、300系列不锈钢、铜合金、低碳钢,以及特定的钛和镍合金。您需要伸长率高于30%且屈服强度与抗拉强度之比低的材料——这能确保材料在模具中均匀流动,而不会开裂或起皱。
工艺选择如何影响表面光洁度?
深拉伸可获得更光滑的表面,刀具痕迹更少,因此是可见外壳和外观件的首选。级进冲压会留下干净的剪切边缘,但您会看到载体料带标记和工位痕迹线。如果零件有装饰面,我们会将料带位置规划在可见表面之外,或增加一道二次工序进行清理。
大批量生产时,哪种工艺的产能更高?
级进冲压在速度上占优——简单几何形状在卷料送进的冲床上每分钟可超过800件。深拉伸速度较慢,通常每分钟15至40次,因为每个工位都需要控制材料流动以避免变薄或撕裂。这就是权衡:速度与成形深度。