什么是Balford的冲压模具设计工程服务?
采购冲压或深拉延零件的买家通常需要在工装启动前确认三个决策:零件能否制造、成本是多少、模具应如何设计。Balford的模具工程服务在一个流程中回答所有这三个问题。
服务流程
工程审核涵盖的内容
成形性
针对钢、不锈钢、铝和纯铁,检查拉延比、单次冲压与多工序可行性、壁厚减薄和润滑需求。
公差与基准
根据实际的拉延件能力检查关键尺寸;在模具制造前确定功能基准和测量方法。
模具风险登记
记录起皱、开裂、回弹、孔变形、毛刺方向、拉伤和模具寿命风险,并附缓解措施。
成本驱动因素
尽早量化材料利用率、工位数、模具尺寸、模具钢、表面处理和二次加工。
模内特征
冲孔、成形、攻丝和传感器/装配特征按顺序排列,确保后续工序不会使先前工序变形。
汽车行业文件
从项目启动之初即为汽车零件号规划FAI、符合PPAP要求的文件和IMDS支持。
工程审核背后的能力
| 能力 | 对您的模具意味着什么 | 参考 |
|---|---|---|
| 级进模设计与制造 | 适用于大批量冲压件的多工位料带模具,包括模内成形、攻丝和感应检测。 | 级进模冲压 |
| 深拉延模具设计与制造 | 适用于外壳、罐体、套管和传感器壳体的单工序及多工序拉延模具,减薄可控。 | 深拉延冲压 |
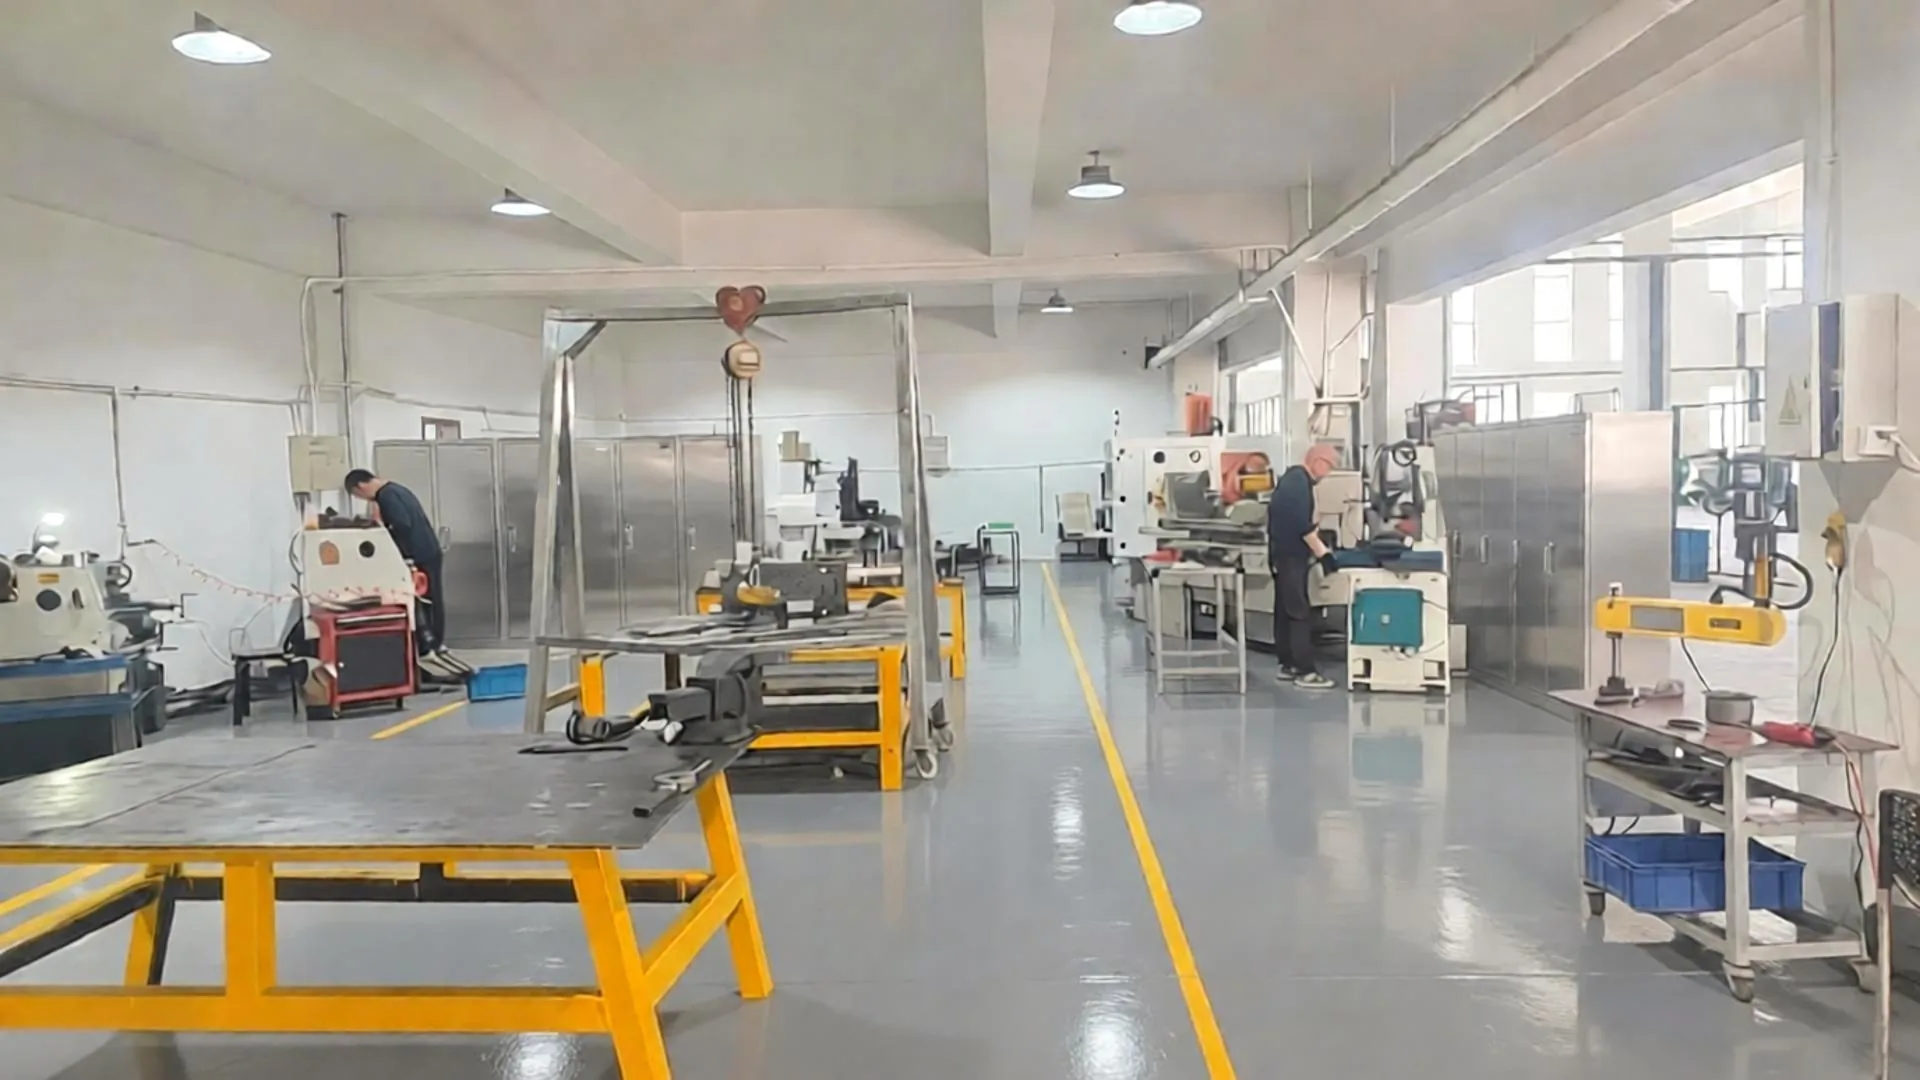
| 厂内模具车间 | Balford工厂内部配备平面磨床、线切割、CNC车削/铣削、热处理和调试能力。 | 模具车间概览 |
| PPAP & IMDS | FAI、能力研究和汽车项目材料合规文件。 | PPAP能力 |
评审中的工程估算为首轮数值,最终以DFM和试模确认为准。最终模具图纸由Balford CAD/模具工程师在制造前发布。
冲压模具设计——买家问题解答
我应该发送哪些文件用于模具设计评审?
PDF图纸、DXF/DWG、STEP或3D模型效果最佳。请包含材料牌号和厚度、年产量、PPAP等级以及任何关键公差或表面处理说明。缺失项将以简短确认清单形式提出,而非假设。
DFM和报价需要多长时间?
Balford通常在一个工作日内回复标准冲压件;复杂的多工位深拉深件可能需要额外一天用于模具概念设计。模具设计和制造通常在订单确认后2–4周内完成。
你们是否在内部设计和制造模具?
是的。排样图或拉深顺序、模具结构、模具钢选材和BOM由Balford模具工程师编制,模具在自有模具车间内加工、装配和试模。仅慢走丝线切割外包,且仅用于特殊细节。
你们能否评审需要多工位深拉深的零件?
可以。多工位深拉深是Balford针对电磁阀壳体、传感器壳体和电机零件的核心能力。评审将定义每次再拉深、检查累积减薄,并在需要时标注中间退火。
你们是否提供PPAP样品和文件?
是的。模具在Balford生产压力机上进行试模,首件在内部检验,并可针对汽车零件号准备符合PPAP的文件以及IMDS数据。
如果我的零件不适合冲压或深拉深怎么办?
评审将直接说明并建议替代方案:CNC加工、钣金制造或使零件可成形的设计变更。我们不会将零件强行推入会失败的工艺。