Ir al contenido
Estampado profundo · Estampado de metales · Maquinado CNC · Carcasas de válvulas solenoides · Piezas metálicas para robótica y UAV · Listo para PPAP
Español (LatAm)
Engineering AnswersEmail: shawn@balford.net
Capacidad de Materiales

Materiales para Estampado y Embutición Profunda — Acero Inoxidable, Acero al Carbono, Latón, Cobre, Aluminio y Aleaciones Especiales

Cada familia de materiales se comporta de manera diferente bajo la embutición profunda — la formabilidad, el retroceso elástico y las rutas de acabado superficial varían. A continuación se presentan las seis familias de materiales que manejamos en producción estable, con los grados específicos que tenemos en inventario y utilizamos. Verifique su material contra nuestra gama antes de prototipar.

6Familias de materiales principales
30+Grados comunes en inventario
12,000 m²Instalación de producción
ISO 9001Sistema de gestión de calidad
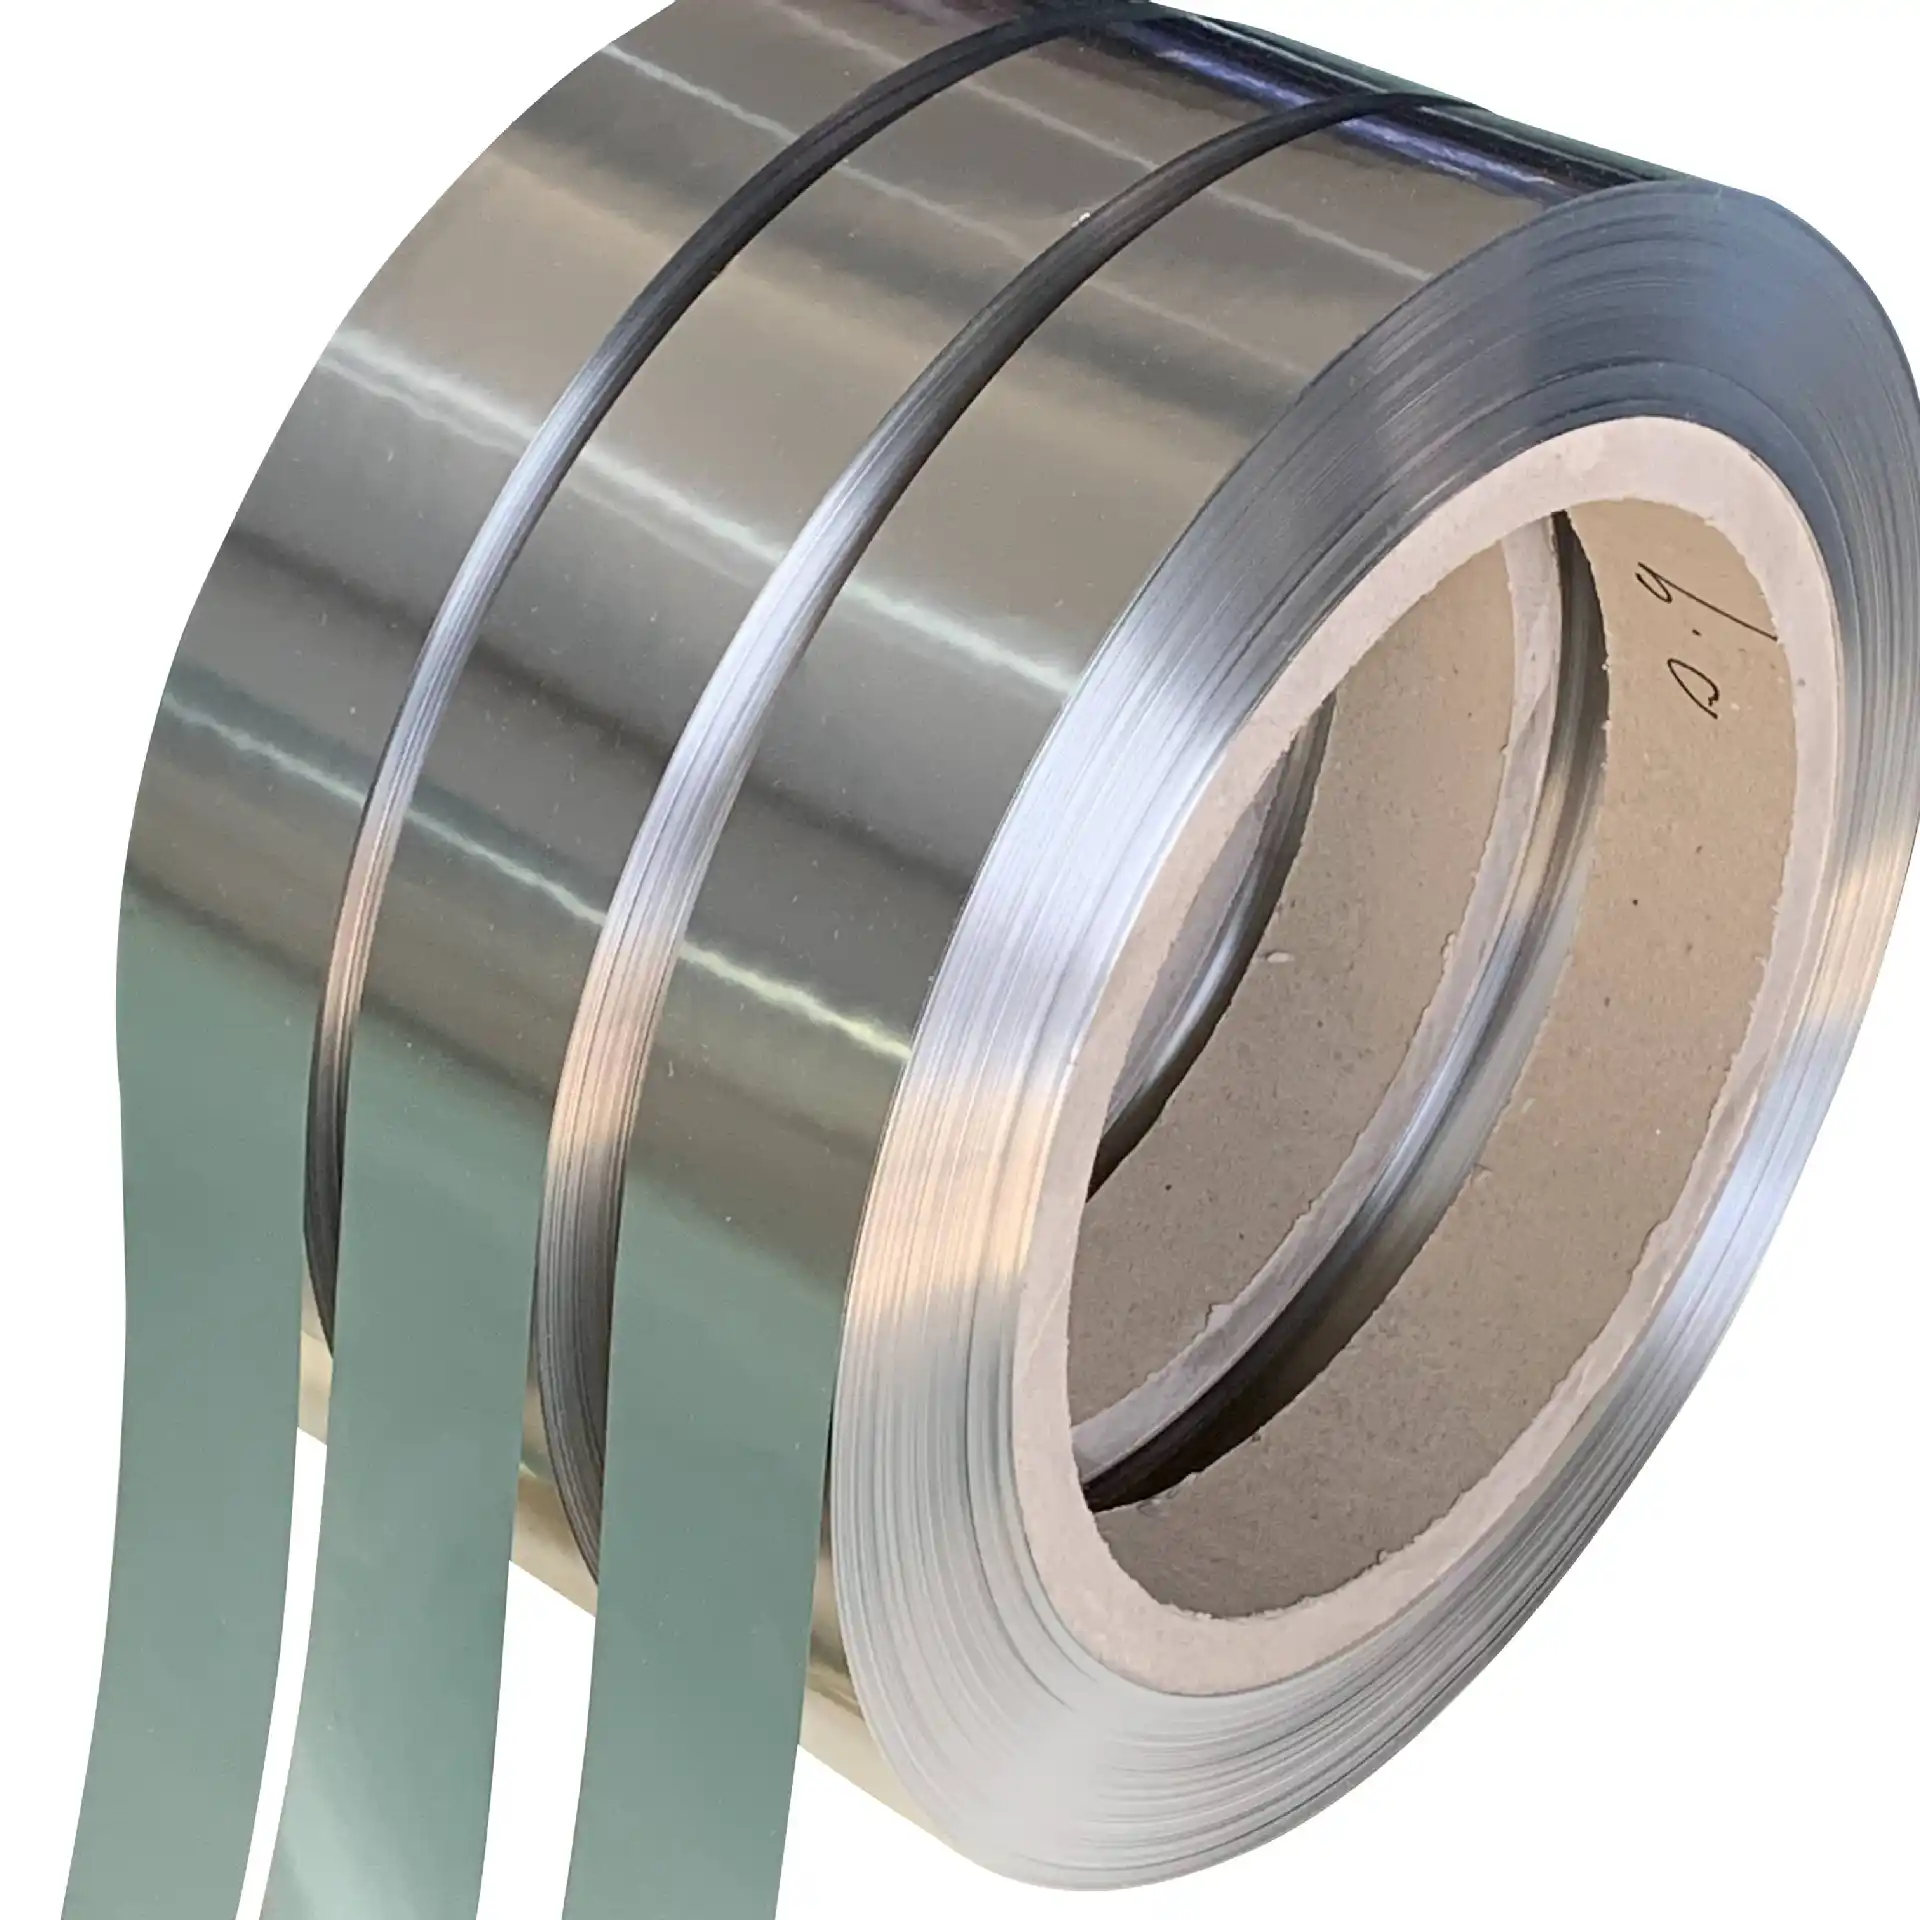
01 / ACERO INOXIDABLE Stainless Steel deep drawn and stamped parts
MATERIAL — ACERO INOXIDABLE

Acero Inoxidable

Realizamos embutición profunda tanto de las familias austeníticas como ferríticas de acero inoxidable, equilibrando la resistencia a la corrosión con la capacidad de embutición — una opción común para carcasas de sensores, cuerpos de válvulas y piezas de cocina/ferretería.
Grados comunes
201304305316 / 316L430409
Aplicaciones típicas: Carcasas de sensores, carcasas de válvulas solenoides, ferretería de cocina, piezas decorativas, estructuras resistentes a la corrosión
Ver Capacidad de Acero Inoxidable →
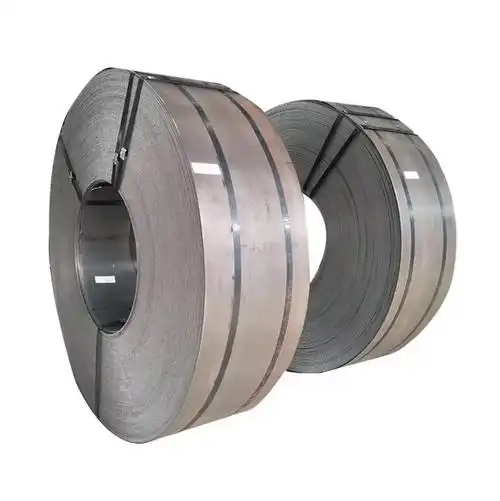
02 / ACERO AL CARBONO Carbon Steel deep drawn and stamped parts
MATERIAL — ACERO AL CARBONO

Acero al carbono

El acero al carbono es la familia de mayor volumen en el embutido profundo. Trabajamos con diversos métodos de laminación, recubrimientos y niveles de carbono para ajustarnos a los requisitos de costo y rendimiento.
Laminado en frío
DC01DC03DC04DC05DC06
Laminado en caliente
SPHCSPHDSPHE
Galvanizado por inmersión en caliente
SGCCSGCDSGHCGI
Electrogalvanizado
SECCSECDSECE
Carbono medio
1045 / 45#S45C
Bajo carbono
Q19510081010
Alto carbono
1065107065Mn
Aplicaciones típicas: Tapas de motor, soportes estructurales, carcasas de electrodomésticos, sujetadores y arandelas, estampados de resorte
Ver capacidad de acero al carbono →
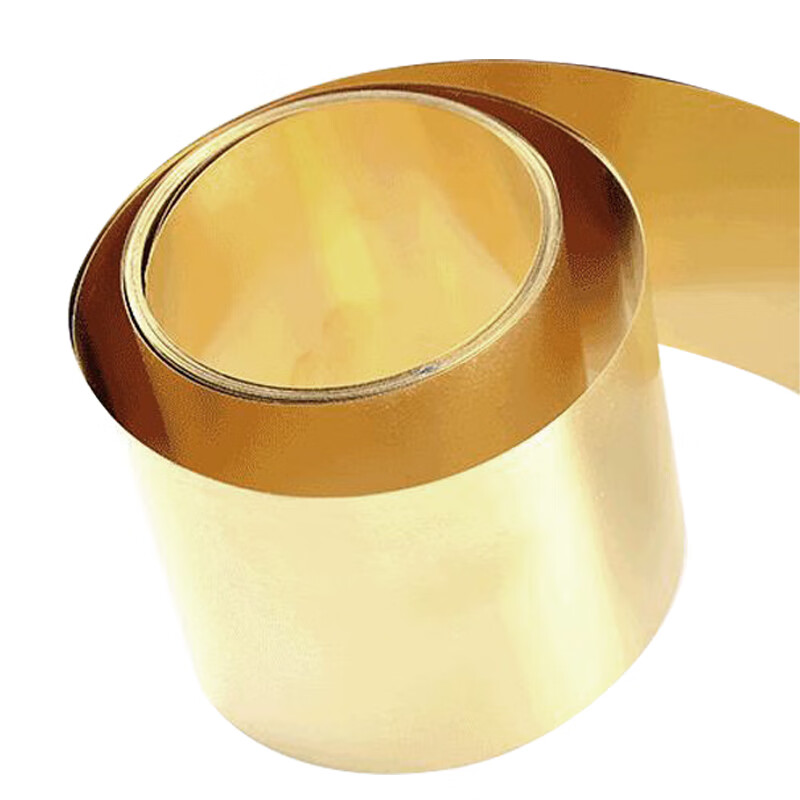
03 / LATÓN Brass deep drawn and stamped parts
MATERIAL — LATÓN

Latón

El latón combina buena conductividad, soldabilidad y conformabilidad para embutición profunda — se usa donde se requieren piezas de precisión conductoras o de sellado.
Grados comunes
H59H62H65H70
Aplicaciones típicas: Carcasas de conectores, camisas de núcleo de válvula, herrajes de plomería, piezas decorativas
Ver capacidad de latón →
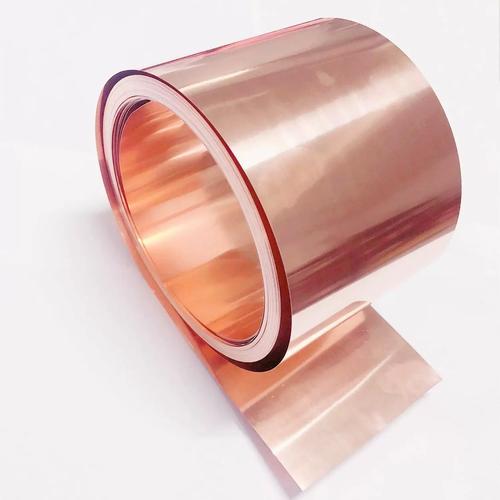
04 / COBRE Copper deep drawn and stamped parts
MATERIAL — COBRE

Cobre

El cobre ofrece excelente conductividad eléctrica y térmica con buena conformabilidad para embutición profunda — una opción común para estructuras de blindaje y disipación de calor.
Grados comunes
T1T2TU1TU2
Aplicaciones típicas: Carcasas de blindaje, piezas conductoras, estructuras de disipación de calor, conectores de batería
Ver capacidad de cobre →
05 / ALUMINIO Aluminum deep drawn and stamped parts
MATERIAL — ALUMINIO

Aluminio

Cubrimos desde aluminio puro hasta aleaciones de resistencia media, equilibrando ligereza y conformabilidad para estructuras y carcasas sensibles al peso.
Grados comunes
106030035052508360616063
Aplicaciones típicas: Carcasas de sensores, soportes estructurales, disipadores de calor, piezas cosméticas
Ver capacidad de aluminio →
06 / ALEACIONES ESPECIALES Special Alloys deep drawn and stamped parts
MATERIAL — ALEACIONES ESPECIALES

Aleaciones especiales

El trabajo con aleaciones especiales se cotiza proyecto por proyecto, no a partir de una capacidad permanente: grado, conformabilidad, herramental e inspección se revisan antes de cualquier compromiso.

Base níquel
Inconel 625Inconel 718Monel 400Hastelloy C276
Titanio
TA1TA2TC4 (Ti-6Al-4V)
Aplicaciones típicas: Cuerpos de válvula y racorería de alta temperatura, juntas y carcasas resistentes a la corrosión, sujetas a revisión de viabilidad
Ver capacidad de embutición profunda →

Terminología de materiales y propiedades mecánicas

La resistencia a la tracción, la resistencia al límite elástico, el alargamiento y la dureza son los cuatro datos que más se piden al revisar un plano, y cada uno se interpreta distinto al elegir el grado para embutición profunda. Esta sección fija la terminología que usamos en las cotizaciones y en los informes de inspección, para que el vocabulario de su plano, de nuestro certificado de material y de la cotización coincidan.

Propiedades mecánicas

Resistencia a la tracción (Rm)Tensión máxima que soporta el material antes de romperse, en MPa. Es el dato que aparece como Rm en el certificado de acero del fabricante y en el informe de inspección; en inglés se cita como tensile strength.
Resistencia al límite elástico (Rp0.2)Tensión a la que el material empieza a deformarse de forma permanente (0.2 % de deformación). Marca el punto a partir del cual la pieza ya no recupera su forma, y es el criterio decisivo al elegir grado para embutición profunda: un límite elástico alto exige más fuerza de prensa y más etapas de conformado. En inglés, yield strength.
Alargamiento (A80 mm)Porcentaje que se estira una probeta antes de romperse. Cuanto mayor, mejor se conforma el material: los aceros de embutición DC04 y DC05 se especifican precisamente por su alargamiento alto. En inglés, elongation.
Dureza (HV / HRB)Resistencia a la penetración superficial, medida en Vickers (HV) o Rockwell B (HRB). Sube con el trabajo en frío, así que una pieza muy embutida queda más dura que la chapa de partida y puede necesitar recocido intermedio o final.
Rugosidad superficial (Ra)Altura media de las irregularidades de la superficie, en micrómetros. Se especifica en caras de estanqueidad, piezas cosméticas y superficies de contacto; en inglés, surface roughness.
Tolerancia y tolerancias ajustadasDiferencia admisible entre la medida nominal y la real. Las tolerancias ajustadas (estrechas) encarecen el utillaje, porque obligan a más operaciones, a calibrado o a un troquel de mayor precisión — se cotizan antes de comprometer el proceso.

Formas de suministro del metal

Materia primaEl metal de entrada antes de conformar — bobina, chapa o barra. A cada lote acompaña el certificado de material del fabricante (CoA), que es la base de la trazabilidad.
Tira de metal / bobinaEl formato de alimentación del estampado progresivo: una banda continua que entra en el troquel y avanza estación a estación sin cortarse. En inglés, strip or coil.
Lámina de acero / chapa de aceroEl formato en hojas cortadas a medida; se usa cuando el lote es menor o cuando la pieza no se alimenta desde bobina.
Pieza en bruto / preforma (blank)El recorte plano del que arranca la embutición profunda. Su diámetro se calcula por superficie equivalente antes de la primera etapa, y de ese cálculo depende cuántas etapas necesitará la pieza.
Probeta de pruebaLa muestra de material preparada para el ensayo de tracción, de la que se obtienen la resistencia a la tracción, la resistencia al límite elástico y el alargamiento que aparecen en el certificado.

Valores de referencia de los grados que más se piden

Grado Límite elástico Rp0.2 Tracción Rm Alargamiento Norma
DC04 — acero laminado en frío para embutición140–210 MPa270–350 MPaA80 ≥ 38 %EN 10130
304 — acero inoxidable austenítico≥ 205 MPa≥ 515 MPa≥ 40 %ASTM A240
316L — acero inoxidable austenítico≥ 170 MPa≥ 485 MPa≥ 40 %ASTM A240

Son los mínimos que fijan las normas citadas, no los valores de una colada concreta. Para cada lote comprobamos los valores reales en el certificado de acero del fabricante, porque la colada suele quedar por encima del mínimo — y en piezas de embutición profunda ese margen decide si la pieza se conforma en tres etapas o en cuatro.

Términos que aparecen en el plano y qué hacemos con ellos

  • Material compuesto — fibra más matriz (por ejemplo CFRP) no entra en nuestros procesos de estampado ni de embutición. Lo incluimos aquí porque aparece en listas de materiales (BOM) mixtas y conviene saber desde el principio qué parte del conjunto fabricamos nosotros y cuál no.
  • Bronce — el bronce (cobre con estaño) no está en nuestro inventario habitual; trabajamos latón H59–H70 y cobre T1/T2, y las consultas de bronce se revisan proyecto por proyecto antes de comprometer capacidad.
  • Plástico — no estampamos plástico. Nuestras piezas son metálicas; cuando el conjunto lleva componentes plásticos, los tratamos como parte del submontaje.
  • Pieza de precisión — componente con tolerancias ajustadas verificado contra el plan de control. Es el término que usamos para las piezas que van a carcasas de válvulas solenoides y a carcasas de sensores.
  • Fabricante original de equipo (OEM) — el fabricante del producto final al que suministramos como proveedor de componentes. Nuestra documentación (FAI, PPAP alineado, IMDS, CoA) está pensada para ese flujo.
  • Máquina herramienta CNC — el equipo de mecanizado de control numérico con el que mecanizamos piezas y utillaje. Forma parte de la misma planta que las prensas, así que las operaciones secundarias no salen del proceso.
  • Producción por lotes — la fabricación repetitiva de una pieza en series planificadas. Es el modo normal de suministro una vez aprobado el utillaje, y el tamaño de lote es una de las variables que más mueve el costo unitario.

Carcasas de sensores: carcasas de sensores automotrices · acero inoxidable para carcasas de sensores · guía de diseño de carcasas de sensores

Las carcasas magnéticas blandas necesitan un grado diferente al de una estructural — consulte la guía de DC04 y hierro puro.

MATERIAL — ACERO INOXIDABLE / ACERO AL CARBONO / LATÓN / COBRE / ALUMINIO / ALEACIONES ESPECIALES  ·  PROCESO — EMBUTICIÓN PROFUNDA / ESTAMPADO PROGRESIVO / MECANIZADO CNC