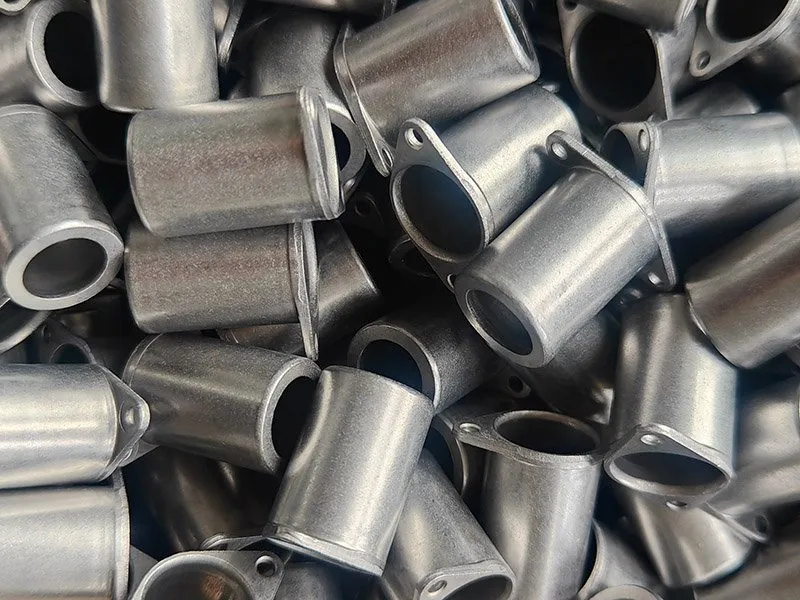
Respuesta directa:Balford ofrece servicios de maquinado CNC personalizado para torneado CNC, fresado CNC y electroerosión por hilo. Revisamos los planos para datums, acceso de herramienta, sujeción de pieza, tolerancias, material y acabado, y luego cotizamos una ruta de producción desde prototipo hasta producción repetitiva. Antes de enviar archivos, use nuestra lista de verificación para solicitud de cotización de maquinado CNC para reunir la información que hace que la cotización sea más rápida y precisa.
Elija su ruta de maquinado
Torneado CNC
Geometría rotacional: ejes, bujes, casquillos, pasadores, conectores, componentes roscados.
- Ideal para: diámetros exterior/interior, ranuras, roscas y características concéntricas en piezas redondas.
- Fortaleza: precisión cilíndrica eficiente y repetible en un solo montaje.
- Revisar: compartir datums, estabilidad de pared delgada, clase de rosca, excentricidad.
Servicios de torneado CNC →
Fresado CNC
Geometría prismática: placas, bloques, carcasas, soportes y perfiles 3D.
- Ideal para: caras, bolsillos, ranuras, agujeros y superficies contorneadas.
- Ventaja: geometría de características flexible con control posicional estricto.
- Revisar: acceso de herramientas, radios internos, sujeción de piezas, número de montajes.
Servicios de fresado CNC →
Electroerosión por hilo
Perfiles intrincados, características estrechas y materiales conductores endurecidos.
- Ideal para: perfiles pasantes, ranuras y características que el fresado no puede alcanzar.
- Ventaja: baja fuerza de corte, perfil preciso, bordes sin rebabas.
- Revisar:agujero de inicio, radio de esquina, conicidad, pasadas de acabado, acceso para inspección.
mecanizado por electroerosión de hilo (wire EDM) →
Guía de selección de procesos CNC
| Proceso | Geometría típica de la pieza | Materiales y dureza | Características más adecuadas | Preguntas para la revisión de diseño | Combinaciones recomendadas |
|---|
| Torneado CNC | Diámetros exterior/interior rotacionales, ranuras, roscas | Aluminio, aceros, acero inoxidable, latón, cobre, plásticos | Barrenos y diámetros concéntricos, roscas | ¿Los diámetros críticos pueden compartir un mismo datum y montaje? | Torneado + fresado (herramienta motorizada) |
| Fresado CNC | Caras, bolsillos, ranuras, agujeros, superficies contorneadas | Aluminio, aceros, acero inoxidable, plásticos | Rasgos prismáticos, contornos 3D, patrones de agujeros de precisión | ¿Puede la herramienta alcanzar el rasgo con un radio práctico? | Fresado + electroerosión por hilo (radios pequeños) |
| Electroerosión por hilo | Perfiles pasantes, ranuras estrechas, piezas conductoras duras | Acero para herramientas templado, acero inoxidable, carburo, aleaciones conductoras | Perfiles ajustados, bordes críticos para rebabas, secciones delgadas | ¿Se requiere un agujero de inicio y qué radio de esquina es aceptable? | Electroerosión por hilo después del tratamiento térmico |
| Mecanizado combinado | Piezas con rasgos rotacionales y prismáticos | Por grupo de rasgos | Geometría multieje o de múltiples montajes | ¿Qué montaje protege las relaciones de datum más críticas? | Torneado + fresado en un solo programa |
| Fabricación + mecanizado | Piezas en bruto estampadas, embutidas o cortadas con interfaces mecanizadas | Acero, acero inoxidable, aluminio | Caras de sellado, roscas, barrenos de precisión en piezas conformadas | ¿Puede la fabricación de forma casi neta reducir el material a remover y el tiempo de ciclo? | Embutición profunda/estampado + mecanizado CNC |
Muchas piezas requieren más de una operación. El plan de datums y montajes se mantiene claro a lo largo de la ruta — consulte mecanizado CNC combinado para ver cómo secuenciamos las operaciones.
Diseño para maquinabilidad y repetibilidad
Un modelo mecanizable aún puede ser costoso o inestable en producción. La revisión temprana identifica características que requieren herramientas largas, sujeción complicada o inspección excesiva.
Datums y sujeción de piezas
La pieza debe ubicarse sin bloquear características críticas ni deformar secciones delgadas. Superficies de referencia estables y acceso para sujeción reproducen la misma geometría montaje tras montaje. Lea la guía de diseño para fresado CNC para detalles de datums y sujeción.
Acceso de herramienta y radios internos
Las herramientas rotativas necesitan espacio libre para entrar, cortar y salir. Cavidades profundas, rebajes ocultos y esquinas internas agudas pueden exigir herramientas especiales o un proceso secundario; un radio práctico mejora la estabilidad y el costo. Consulte la guía de diseño para electroerosión por hilo para radios y planificación de agujeros de inicio.
Tolerancia y acabado superficial
Las tolerancias ajustadas y los acabados finos solo corresponden donde protegen la función. Los requisitos específicos por característica reducen el tiempo de montaje, el tiempo de ciclo y el costo de inspección. Revisamos cada indicación contra el plano durante el DFM.
Estrategia de inspección
Dimensiones, roscas, posición, excentricidad, perfil y condición superficial requieren cada uno un método definido. El plan de control identifica las características críticas, el muestreo y la documentación de primera pieza. Siga la guía de dibujo a producción para preparar su paquete.
Materiales mecanizados y acabado
El grado del material, la condición del stock, el tratamiento térmico y el acabado final afectan la vida útil de la herramienta, la distorsión, la estabilidad dimensional y la secuencia del proceso. Especifíquelos en la solicitud de cotización para que la ruta se planifique correctamente.
Aleaciones de aluminio
Carcasas, placas y piezas de equipo ligeras; la aleación y el temple determinan el comportamiento de corte, la calidad de la rosca y la respuesta al anodizado. Ver mecanizado de aluminio.
Aceros al carbono y aleados
Ejes, sujetadores, dispositivos y piezas estructurales; la dureza y la secuencia de tratamiento térmico determinan los sobreespesores de mecanizado. Ver mecanizado de acero al carbono.
Aceros inoxidables
Resistencia a la corrosión y resistencia mecánica; el endurecimiento por deformación requiere avances y velocidades controlados. Ver mecanizado de acero inoxidable.
Cobre y latón
Componentes conductores, para fluidos y de precisión; el control de rebabas y la protección superficial son clave en roscas y sellos. Ver maquinado de cobre y maquinado de latón.
Aleaciones especiales y plásticos
Se evalúan según la aplicación, confirmando desde el inicio certificación, estabilidad y control de contaminación. Ver maquinado de aleaciones especiales.
Tratamiento superficial y tratamiento térmico
El anodizado, recubrimiento, coating y tratamiento térmico se coordinan con proveedores calificados. Revisar los flujos de tratamiento superficial y tratamiento térmico antes de cotizar.
Aplicaciones de piezas maquinadas a medida
Automotriz y movilidad
Ejes, separadores, conectores, carcasas e interfaces de precisión para ensambles de sensores, motores y fluidos — tolerancias ajustadas con repetibilidad en volúmenes altos. Ver maquinado automotriz y carcasas para sensores.
Equipo industrial
Componentes de máquinas, detalles de herramentales, soportes, placas y refacciones maquinadas según planos controlados. Ver maquinado industrial.
Casos de estudio de maquinado
Proyectos seleccionados en los que el maquinado se combinó con otros procesos de Balford. Los datos de material, proceso y requisitos clave provienen del registro de cada caso.
Explora la biblioteca completa de casos de estudio →
Cumplimiento y calidad
Una RFQ clara de mecanizado CNC reduce el retrabajo
Incluya archivos 3D y 2D coincidentes en la misma revisión, grado de material, acabado, cantidad de prototipos, tamaño de lote esperado y demanda anual. Marque los datums funcionales y las dimensiones críticas para que el montaje se construya en torno al ensamble, y no tratar cada característica con la misma tolerancia ajustada. Si después se realiza recubrimiento electrolítico, anodizado, tratamiento térmico o ensamble, inclúyalo en la cotización desde el inicio; el enmascarado, la acumulación de acabado y la distorsión modifican los márgenes de maquinado y la secuencia de operaciones.
Antes de enviar los archivos, revise la lista de verificación para solicitar cotización de maquinado CNC y lea cómo evaluar a un proveedor de maquinado para tener una visión independiente de lo que debe verificar. Luego solicite una cotización con su plano.
Preguntas frecuentes sobre servicios de maquinado CNC
¿Qué archivos se requieren para cotizar un maquinado CNC?
Envíe un modelo 3D y un plano 2D controlado en la misma revisión, además del grado de material, acabado, cantidades de prototipo y producción, dimensiones críticas, normas de rosca y cualquier requisito de primera pieza o certificación. Los archivos coincidentes en una sola revisión nos permiten revisar la pieza una vez y cotizar la ruta que le corresponde.
¿Cuál es la diferencia entre el torneado CNC y el fresado CNC?
El torneado CNC gira la pieza mientras una herramienta fija la corta, por lo que es adecuado para geometrías redondas y de revolución: ejes, bujes, casquillos, pasadores, conectores y piezas roscadas. El fresado CNC gira la herramienta y la desplaza sobre una pieza estacionaria, por lo que es adecuado para geometrías prismáticas: caras, cavidades, ranuras, barrenos y perfiles 3D. Las piezas con características tanto de revolución como prismáticas a menudo se tornean primero y luego se fresan con herramienta motorizada o en un segundo montaje.
¿Cuándo se debe usar electroerosión por hilo en lugar del fresado?
Use electroerosión por hilo cuando la característica sea difícil o imposible de fresar: perfiles pasantes en material endurecido, ranuras estrechas, radios de esquina pequeños, bordes críticos por rebaba o piezas donde la fuerza de corte deformaría secciones delgadas. La electroerosión por hilo requiere un barreno de inicio y solo funciona en materiales eléctricamente conductores, y es más lenta que el fresado en geometría abierta. Revisamos el plano y recomendamos el proceso que cumpla con la tolerancia al menor costo práctico.
¿Cómo debo especificar las roscas, los datums y el acabado superficial?
Defina primero el esquema de datums para que cada dimensión crítica se mida desde las mismas referencias. Para las roscas indique la norma (por ejemplo, métrica ISO, UNC/UNF, NPT), la clase y la longitud; para los datums identifique las superficies que ubican la pieza en el ensamble; para el acabado proporcione valores Ra o equivalentes con las áreas que los requieren. Las tolerancias ajustadas y los acabados finos deben aplicarse solo donde protejan el ajuste, el sellado, el movimiento o la alineación.
¿Balford puede combinar maquinado con estampado o embutido profundo?
Sí. Las piezas en bruto estampadas, embutidas en profundo o fabricadas en lámina metálica se pueden maquinar donde el proceso de conformado no puede mantener la interfaz requerida: caras de sellado, roscas, barrenos de precisión y superficies de datum. Revisamos la ruta completa en conjunto para asignar las tolerancias al proceso que puede mantenerlas, y las piezas en bruto cercanas a la forma final reducen el material a remover y el tiempo de ciclo.
¿Qué documentación de material y certificaciones se pueden proporcionar?
Los certificados de material (certificados de colada), las declaraciones de cumplimiento RoHS y REACH, los datos IMDS para programas automotrices, los informes de inspección de primera pieza y la documentación alineada con PPAP están disponibles a solicitud. El certificado de conformidad acompaña los embarques cuando se requiere.
¿Cómo maneja Balford los acuerdos de confidencialidad y la confidencialidad de los planos?
Firmamos acuerdos de confidencialidad antes del intercambio de archivos detallados, almacenamos los archivos del cliente en sistemas internos controlados y restringimos el acceso al equipo del proyecto. Sus requisitos de control de revisiones y confidencialidad se pueden incluir en el acuerdo antes de compartir cualquier plano o modelo.
¿Se pueden fresar esquinas internas agudas con CNC?
Una herramienta giratoria estándar deja un radio. Las esquinas internas agudas normalmente requieren un alivio, electroerosión por hilo, brochado u otro proceso secundario. Si la esquina no necesita ser aguda por función, permitir un radio práctico reduce el costo y mejora la estabilidad de la herramienta.
¿Se pueden incluir el acabado y el ensamble?
Sí. Coordinamos desbarbado, limpieza, tratamiento térmico, recubrimiento electrolítico, anodizado, recubrimiento, marcado y ensamble selectivo. Antes de aprobar la ruta revisamos cómo afectan las dimensiones, el enmascarado, la condición superficial y el empaque.
¿Qué materiales se pueden maquinar con CNC?
Maquinamos aleaciones de aluminio, aceros al carbono y aleados, aceros inoxidables, cobre y latón, plásticos de ingeniería y aleaciones especiales seleccionadas. La aleación, dureza, forma de suministro, certificación y requisitos de acabado se confirman por proyecto.
¿Cuál es la mejor forma de especificar las tolerancias de maquinado?
Aplique tolerancias estrechas solo en las características que controlan el ajuste, el sellado, el movimiento o la alineación, y use una tolerancia general razonable en el resto. Defina datums, condiciones de medición y acabado superficial con claridad. Confirmamos la capacidad específica según el plano durante la revisión de DFM.
¿Puede Balford atender tanto prototipos como producción repetitiva?
Sí. El trabajo de prototipo se apoya en montajes flexibles y entregas más rápidas; la producción repetitiva justifica dispositivos dedicados, herramental optimizado y un plan de control en proceso documentado. Indíquenos la cantidad de prototipo, el tamaño de lote esperado y la demanda anual para cotizar la ruta correcta.
Revisión de Proyecto Segura
Envíe su Plano a Balford
Comparta la última revisión, material, cantidad, acabado y prioridades funcionales. Acuerdo de confidencialidad antes del intercambio de archivos detallados. Revisión de DFM basada en el plano. Ruta de prototipo a producción.