
Cuándo Tiene Sentido el Estampado de Precisión
Elija el estampado de precisión cuando la posición de las características, la condición del borde, la planitud o la geometría formada tenga un efecto directo en cómo funciona la pieza.
Posición Ajustada de Características
Para agujeros, perfiles y detalles formados donde las relaciones de datum importan.
Borde Funcional
Para piezas donde la dirección de la rebaba o el borde cortado liso afecta el ensamblaje.
Producción Repetible
Para programas estables donde el utillaje dedicado soporta una salida consistente.
Planitud y forma
Para componentes donde la distorsión o la geometría local afecta la función.
Lo que fabricamos con estampado de precisión
Familias de piezas reales producidas a través de nuestros programas de estampado de precisión — cada una enlaza a la página de aplicación correspondiente.
Suplementos
Suplementos de precisión troquelados a partir de acero resorte o al carbono con perfil, planitud y dirección de rebaba controlados.
Arandelas
Arandelas planas, de precisión y de forma especial con tolerancias controladas en diversos materiales.
Retenedores
Retenedores conformados y asientos de resorte con profundidad y relaciones de características consistentes.
Terminales
Terminales y contactos conductores con material, geometría y condición superficial controlados.
Soportes
Soportes estampados con posiciones de orificios repetibles para un ensamble confiable.
Componentes para sensores
Piezas funcionales pequeñas para ensambles de sensores donde la ubicación de las características determina el rendimiento.
Opciones de proceso de estampado de precisión
El proceso correcto equilibra los requisitos funcionales, la calidad del borde, la inversión en herramental y el volumen de producción.
Estampado progresivo
Las estaciones progresivas pueden combinar operaciones de troquelado y conformado estrechamente relacionadas mientras mantienen el control de la tira.
IDEAL PARA- Producción repetitiva con múltiples características relacionadas
- Especificación de material estable
Troquelado fino
El troquelado fino utiliza soporte de material controlado y condiciones de herramienta para producir una alta proporción de borde cortado liso en piezas adecuadas.
IDEAL PARA- Piezas que requieren una alta proporción de borde cortado liso
- Reducir el maquinado posterior del borde donde la geometría y el volumen lo permitan
Acuñado y calibración
La presión localizada puede refinar el espesor, la planitud, los radios o los detalles funcionales, evaluados considerando el flujo del material, la carga de la herramienta y la medición dimensional.
IDEAL PARA- Geometría localizada, planitud, espesor o detalle funcional
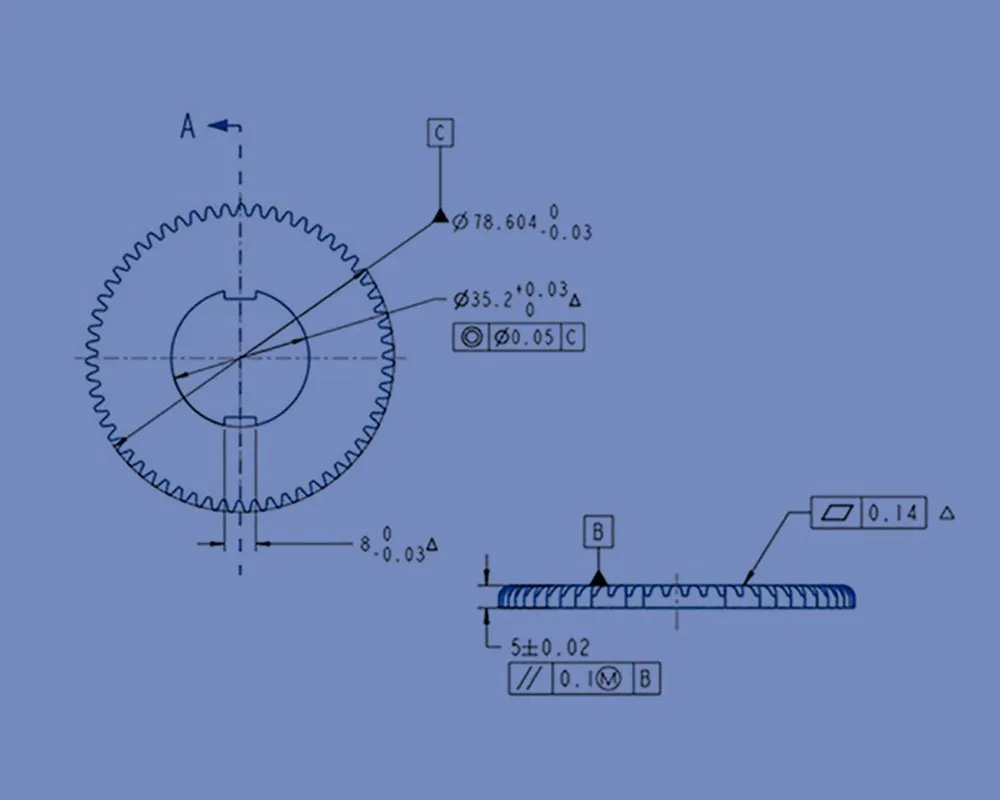
La precisión comienza con los datums correctos
Los planos ajustados no se convierten en procesos capaces solo mediante inspección. El herramental, el material, los datums y el plan de medición deben respaldar el requisito. Balford ha descrito previamente trabajos de precisión en el rango IT7 a IT9 para características adecuadas — esto no se aplica como una promesa general a cada dimensión. La capacidad real depende del material, el espesor, el tipo de característica, la ruta de herramental, la estrategia de datums y el método de medición, y se confirma durante la revisión del proyecto y el muestreo.
Cómo decidimos si el estampado de precisión es la ruta correcta
La decisión es específica del plano — la posición de la característica, la condición del borde, la consistencia, el detalle formado y el tamaño de la pieza se evalúan en conjunto.
| Requisito | Respuesta del estampado de precisión | Alternativa a comparar | Punto de decisión |
|---|---|---|---|
| Posición repetitiva de características | El herramental dedicado ubica agujeros, bordes y características formadas relacionadas | Mecanizado CNC o ensamble fabricado | Volumen, estrategia de datums y tolerancia acumulada |
| Borde de corte funcional | El corte fino o cizallado controlado puede mejorar la condición del borde | Troquelado más mecanizado o rectificado | Zona lisa requerida, límite de rebaba y material |
| Alta consistencia de pieza | La tira controlada, la guía del herramental y las verificaciones en proceso respaldan la producción repetitiva | Fabricación manual | Cantidad, frecuencia de cambios y economía del herramental |
| Detalle formado complejo | El acuñado, el repujado o el formado por etapas pueden integrar la característica | Mecanizado secundario o ensamble | Deformación del material, acceso del herramental e inspección |
| Componente delgado o compacto | El herramental de precisión puede combinar características pequeñas relacionadas | Fotograbado, corte por láser o mecanizado | Material, calidad del borde, deformación y escala de producción |
Estos son los mismos factores que revisamos al evaluar un plano para herramental, inspección y producción.
Qué determina la precisión y la calidad del borde
La precisión depende del herramental, el material, los datums y el plan de medición — no solo de la inspección.
Estrategia de datums y tolerancias
Los datums funcionales deben representar cómo se ubica la pieza en el ensamble. La posición, el perfil, la planitud y las dimensiones formadas se revisan contra esos datums para que los calibradores y los informes de inspección describan la función real de la pieza.
Guía del punzón y holgura
La relación punzón-matriz afecta la rebaba, la condición del borde, la estabilidad dimensional y el desgaste del herramental. La holgura se selecciona para el material y la característica especificados, mientras que la guía de la matriz y el mantenimiento protegen esa relación durante la producción repetitiva.
Planitud y distorsión
La fuerza de corte, el esfuerzo residual, el acuñado, el formado y la expulsión de la pieza pueden influir en la planitud. El confinamiento, el control de presión, la calibración y el manejo pueden evaluarse cuando una interfaz plana es crítica.
Medición y capacidad
El equipo de inspección se selecciona según la característica y la tolerancia específicas que se van a verificar. Los informes de primera pieza, los envíos de muestras, la medición por atributos y las verificaciones en proceso están disponibles — para las dimensiones críticas acordadas, las expectativas de capacidad se definen desde el inicio.
Materiales, acabados y operaciones secundarias
Las piezas de precisión a menudo pasan por galvanoplastia, tratamiento térmico o ensamble después del estampado — esos pasos posteriores se consideran en la pila de tolerancias y en el plan de acabado superficial desde el primer día.
Aceros al carbono y para resortes
Comunes para clips, arandelas, calzas y piezas funcionales. La dureza, el tratamiento térmico y los recubrimientos pueden afectar la planitud o desplazar dimensiones — se planifican en el herramental y el proceso.
Aceros inoxidables
Se eligen por su resistencia a la corrosión y su resistencia mecánica. El endurecimiento por deformación, la formación de rebabas, el desgaste del herramental y la protección superficial requieren atención en el diseño del troquel y las operaciones secundarias.
Cobre y aleaciones de cobre
Adecuados para aplicaciones conductoras o de resorte. La dirección del grano, los requisitos de galvanoplastia, la limpieza y el manejo afectan el rendimiento final — se revisan antes de fijar el proceso.
Aleaciones de aluminio
Se usan donde la masa baja y la resistencia a la corrosión son importantes. El temple tiene un efecto directo en la deformación, las características de rebaba y el retroceso elástico — la condición del material se verifica antes del herramental.
Latón
Opción conformable para piezas estampadas de precisión. La dirección del grano, la protección superficial y el costo del material se manejan cuidadosamente durante la cotización y el procesamiento.
Galvanoplastia, recubrimiento y ensamble
El espesor del acabado, el enmascaramiento, las preocupaciones por fragilización por hidrógeno, las características de ajuste a presión y las piezas de acople se revisan antes de liberar el proceso de producción.
Aplicaciones de piezas estampadas de precisión
Dónde se utilizan componentes estampados de precisión en nuestros programas de producción.
Componentes automotrices y de sensores
Láminas, retenedores, arandelas, carcasas y componentes funcionales que dependen de interfaces repetibles y producción controlada.
Componentes eléctricos y electrónicos
Terminales, blindajes, piezas conductoras y herrajes compactos que requieren material, geometría y condición superficial controlados.
Equipo industrial
Piezas de bloqueo, guías, soportes, componentes de desgaste y herrajes de ensamble fabricados según planos específicos.
Componentes especializados
Piezas de precisión seleccionadas donde la trazabilidad del material, el rigor de inspección, la limpieza y la confidencialidad están definidos por el proyecto.
Casos de estudio de estampado de precisión
Piezas reales, materiales reales, requisitos de fabricación reales — estos ejemplos muestran cómo los requisitos del plano se convierten en un plan de producción práctico y repetible.

Lámina de acero resorte 65Mn

Arandela de tuerca de acero inoxidable

Placa base de cobre
Lo que revisamos antes del herramental
Durante la cotización, las dimensiones funcionales se separan de las tolerancias generales para que los costos de herramental e inspección se mantengan bajo control sin comprometer el desempeño del ensamble.
Dimensiones funcionales
Separamos las dimensiones que realmente determinan la función de aquellas que pueden quedar bajo una tolerancia general — manteniendo bajo control los costos de utillaje e inspección sin comprometer el desempeño del ensamble.
Estrategia de datums
Su plano es revisado para identificar características que necesitan mejores datums, indicaciones de dirección de rebaba o especificaciones de acabado superficial antes de comprometer el utillaje.
Efectos posteriores
Los cambios en recubrimiento, tratamiento térmico, posición de agujeros, radio y temple del material se revisan antes de una nueva revisión — un pequeño ajuste puede afectar la selección del acero para herramientas, el pilotaje, la verificación o el asentamiento en el ensamble.
Un flujo de trabajo de proyecto controlado
Desde las características críticas hasta la producción repetitiva — una secuencia definida para cada programa de estampado de precisión.
Definir
Características críticas, esquema de datums, material, acabado, volumen anual y función.
Seleccionar
Ruta de proceso evaluada entre estampado progresivo, troquelado fino, acuñado y operaciones secundarias.
Desarrollar
Plan de utillaje y enfoque de inspección fijados para las características que importan.
Verificar
Muestras medidas; borde, superficie, ajuste y acciones correctivas cerradas.
Liberar
Configuración, material, mantenimiento de troquel, inspección y revisiones controladas.
Envolvente del proceso de estampado de precisión
Expresada claramente, para que pueda evaluar la compatibilidad antes de enviar un archivo. Todo lo que quede fuera de esta envolvente se revisa individualmente.
| Parámetro | Con lo que trabaja Balford |
|---|---|
| Tonelaje máximo de prensa | 350 t |
| Diámetro máximo de embutición profunda | Ø250 mm |
| Utillaje | Troqueles progresivos, de transferencia y de operación única diseñados y fabricados en nuestro propio taller de matricería; solo el EDM de hilo lento se subcontrata |
| Materiales | Acero inoxidable, acero al carbono, aluminio, cobre, latón, hierro puro eléctrico y aleaciones especiales seleccionadas |
| Operaciones secundarias | Torneado y fresado CNC, EDM de hilo, roscado en troquel y secundario, desbarbado y limpieza controlada |
| Operaciones subcontratadas | Tratamiento térmico de producción y acabado superficial, realizados por plantas asociadas calificadas |
| Equipo de inspección | Proyector óptico 2.5D, escáner 3D, medidor de rugosidad, durómetro Rockwell, cámara de niebla salina, medidor de altura digital, micrómetros y micrómetros de interiores, calibres pasa/no pasa, instrumento de medición de rebabas y medidor de concentricidad |
| Documentación | Inspección de primera pieza y paquetes PPAP Nivel 3 |
Las tolerancias publicadas dependen del material, el espesor y el tipo de característica — consulte nuestra referencia de tolerancias de estampado y confirme contra su plano.
Preguntas frecuentes sobre estampado de metal de precisión
Respuestas basadas en la revisión del plano, porque el material, la geometría y el volumen de producción cambian lo que es realmente práctico.
Nuestra prensa más grande es de 350 t, con embutición profunda hasta Ø250 mm. El tonelaje se adapta a la pieza y no al revés: el diseño de la tira, el límite elástico del material, el espesor y el número de estaciones deciden en qué prensa se ejecuta un trabajo.
Sí. El Nivel 3 es el nivel de presentación que la mayoría de nuestros clientes automotrices e industriales solicitan, y es el nivel que preparamos por defecto. Los paquetes típicamente incluyen el flujo del proceso, el plan de control, el PFMEA, los resultados dimensionales, los resultados de pruebas de material y desempeño y el warrant de presentación de pieza. Indíquenos sus requisitos específicos del cliente y confirmaremos contra qué podemos firmar.
Sí — los troqueles progresivos, de transferencia y de operación única se diseñan y fabrican en nuestro propio taller de matricería. Tornos convencionales y CNC, fresado CNC, EDM de hilo medio y rápido, roscado, taladrado, rectificado plano, soldadura en frío y mantenimiento de troqueles son todos internos; solo el EDM de hilo lento se subcontrata.
El estampado de precisión pone mucho más énfasis en la guía del troquel, las relaciones de datum, la condición del borde, la planitud y la medición de las características que afectan la función. Dependiendo del plano y el volumen, podríamos usar troqueles progresivos, fine blanking, acuñado o calibración.
Podemos alcanzar IT7 a IT9 en características estampadas de precisión adecuadas, pero no es una tolerancia general para todas las piezas. El material, la geometría, el tipo de característica, la distancia desde los datums, el troquel y el método de medición entran en juego. La capacidad es específica del plano — confirmamos qué es alcanzable para su plano durante la cotización y el muestreo.
El fine blanking tiene sentido cuando necesita un alto porcentaje de borde cortado liso, mejor planitud, o un borde funcional que de otro modo requeriría mecanizado. La geometría, el material, el espesor, el volumen y el costo del troquel influyen en si es la ruta correcta.
Sí, esas operaciones se pueden coordinar cuando se especifican. Sus efectos sobre la dureza, la distorsión, el espesor del recubrimiento, la condición superficial y el riesgo de fragilización por hidrógeno se consideran tanto en el proceso como en el plan de inspección.
La dirección de la rebaba se define por la orientación del punzón y la matriz, y se marca en el plano donde afecta el ensamblaje, el sellado, la seguridad o la apariencia. La dirección deseada se revisa contra el diseño de la tira, la eyección de la pieza y cualquier operación posterior.
Envíe un plano 2D controlado, un modelo 3D si está disponible, material y temple, acabado, cantidades anuales y por lote, dimensiones críticas, requisitos de borde o planitud, documentación de inspección y el contexto de ensamblaje.
¿Tiene un plano listo?
Envíe su última revisión, especificación de material, cantidad, acabado y requisitos funcionales. Revisaremos la ruta de producción e identificaremos cualquier pregunta técnica antes de cotizar. Podemos firmar un NDA antes de que comparta archivos detallados del proyecto.
Capacidades y recursos relacionados
El estampado de precisión se conecta con el grupo completo de estampado, materiales, aplicaciones y casos de estudio.
Artículos técnicos de estampado de precisión
Operaciones de corte fino en estampado de precisión
Cómo el corte fino mejora la condición del borde para piezas funcionales.
Tolerancias estándar para piezas estampadas
Qué tolerancias generales aplican y cuándo se necesita control específico del plano.
Piezas estampadas de precisión: los puntos clave
Consideraciones clave para componentes estampados de precisión.
Relacionado: embutido con planchado en el estampado profundo — cómo una pared adelgazada mantiene tanto el diámetro interior como el exterior · planchado en lugar de torneado · planchado para carcasas de válvulas solenoides (DT4E, DC04) · tolerancias y acabado superficial del planchado
Los troqueles de precisión para piezas de tolerancias ajustadas se fabrican en el taller de utillaje interno de Balford en lugar de un taller de troqueles externo.
El tonelaje de la prensa, el diámetro máximo de embutido y la lista completa de máquinas están publicados en la página de lista de equipos.
Capacidad de un vistazo: capacidad de prensa de hasta 350 t · diámetro máximo de embutido profundo Ø250 mm · lista completa de maquinaria e inspección.
Las piezas que aún están en desarrollo suelen comenzar con utillaje de operación única — consulte prototipado y estampado de series cortas.
Cuando el requisito de precisión proviene de una carcasa en lugar de una pieza plana, consulte carcasas de válvulas solenoides y carcasas de sensores.