
Cuándo Tiene Sentido el Estampado Progresivo
El estampado progresivo generalmente se considera cuando una pieza requiere múltiples operaciones en un programa de producción repetitiva y el material puede permanecer unido a un portador de fleje a través de la secuencia de troquelado.
Alto Volumen de Producción
El troquelado dedicado es más fácil de justificar cuando la demanda anual es repetible.
Múltiples Características
El corte, la perforación, el formado y otras operaciones pueden integrarse en un solo troquel progresivo.
Salida Consistente Pieza a Pieza
La alimentación indexada de fleje admite posicionamiento repetible y flujo de proceso.
Manejo secundario inferior
Las operaciones dentro del troquel pueden reducir el manejo separado y el procesamiento posterior.
Lo que fabricamos con estampado progresivo
Familias de piezas reales producidas a través de nuestros programas de estampado progresivo — cada una enlaza a la aplicación o página de caso relevante.
Cuñas y arandelas
Cuñas y arandelas de corte preciso con perfil y planitud controlados.
Placas de bloqueo
Perfiles estampados con características de bloqueo para ensambles mecánicos.
Soportes
Corte, punzonado y conformado combinados con ubicación de doblez controlada.
Terminales y clips
Terminales y clips conductores con material y geometría controlados.
Componentes de sensores
Piezas funcionales pequeñas para ensambles de sensores donde la ubicación de características determina el rendimiento.
Componentes de válvulas
Piezas de válvulas conformadas y componentes relacionados con resortes para sistemas de fluidos o magnéticos.
Carcasas pequeñas conformadas
Carcasas compactas embutidas y conformadas donde la integración con alimentación por fleje es práctica.
Retenedores
Retenedores conformados y asientos de resorte con profundidad y relaciones de características consistentes.
Cómo funciona el estampado con troquel progresivo
Un troquel progresivo alimenta material en fleje a través de múltiples estaciones. El corte, punzonado, doblado, conformado, embutido u otras operaciones se organizan en secuencia mientras el fleje permanece bajo alimentación controlada y guía de arrastre.

Diseño de fleje y planificación de estaciones
El diseño del fleje determina cómo se mueve el material a través del troquel, cómo se distribuyen las características entre las estaciones y qué tan eficientemente se utiliza el material disponible. La secuencia de estaciones, el diseño del portador, la utilización del material, la guía piloto y la sincronización de características se revisan antes de liberar el herramental.
POR QUÉ IMPORTA EL DISEÑO DEL HERRAMENTALPor qué importa el diseño del herramental
La secuencia de estaciones, el portador de fleje, la guía piloto, la holgura de punzón, el flujo de material, el soporte del fleje y la transferencia de piezas definen si una pieza se produce de manera repetible. El taller de troqueles interno de Balford diseña troqueles progresivos internamente, trabajando con proveedores establecidos de acero para herramientas y socios de recubrimiento TD/PVD.
Roscado en troquel para formación de roscas integrada
El roscado en troquel forma roscas directamente dentro del herramental mientras se indexa el fleje. Elimina una operación de roscado separada aguas abajo, proporcionando roscas concéntricas con el orificio perforado que mantienen una tolerancia de posición verdadera — menos operaciones secundarias, menos manipulación y una presentación de documentación más limpia.
Elección del herramental de estampado adecuado
Cuatro rutas de herramental resuelven diferentes problemas de fabricación — ninguna es universalmente "mejor". La comparación a continuación es una guía de ingeniería, no una regla absoluta.
Troquel progresivo
Herramental alimentado por fleje, multiestación para piezas repetitivas con operaciones integradas.
Troquel compuesto
Múltiples operaciones de corte en un solo golpe de prensa en una estación — muy adecuado para piezas planas con predominio de corte.
Troquel de transferencia
Las piezas individuales se mueven entre estaciones dedicadas — útil cuando la geometría o la profundidad de conformado hacen que el troquel progresivo alimentado por tira sea menos práctico.
Estampado convencional de operación única
Geometría más simple, menor complejidad de troquel o requisitos específicos del proyecto.
| Tipo de troquel | Mejor aplicación | Fortaleza típica | Limitación principal |
|---|---|---|---|
| Troquel progresivo | Piezas de alto volumen alimentadas por tira con múltiples estaciones | Operaciones integradas y repetibilidad | Se requiere troquel dedicado y diseño de tira |
| Troquel compuesto | Múltiples operaciones en un solo golpe de prensa | Troquel compacto y menor necesidad de re-sujeción | No es ideal para toda pieza multi-etapa o 3D |
| Troquel de transferencia | Piezas más grandes / profundas que requieren estaciones separadas | Conformado multi-etapa flexible | Sistema de transferencia más complejo |
| Convencional / Operación única | Piezas de menor volumen o más simples | Menor complejidad inicial del troquel | Mayor manejo y operaciones separadas |
La ruta de troquel correcta depende de la geometría de la pieza, el volumen anual, el material, la inversión en troquel, la secuencia de operaciones y el procesamiento secundario — no de un umbral de volumen fijo. Diferentes rutas de troquel resuelven diferentes problemas de fabricación; ninguna es universalmente "mejor".
Materiales para estampado progresivo
El grado del material, el temple, el espesor y la condición superficial afectan el diseño de la tira, la holgura del troquel y la secuencia de conformado.
Acero al carbono
Común para soportes, arandelas, placas de bloqueo y piezas estructurales.
Acero para resortes
Calzas y piezas funcionales donde se controlan la dureza y el temple.
Acero inoxidable
Piezas resistentes a la corrosión con endurecimiento por trabajo y formación de rebabas controlados.
Aluminio
Piezas ligeras donde la aleación y el temple afectan el comportamiento de conformado.
Cobre
Terminales y piezas conductoras con condición superficial controlada.
Latón
Opción conformable para piezas conductoras o de apariencia crítica.
Aleaciones Especiales
Materiales seleccionados revisados según plano antes del herramental.
Todos los Materiales
Grado, temple, espesor y condición superficial afectan la ruta del herramental.
Aplicaciones para Estampado Progresivo
Dónde se utilizan componentes estampados progresivamente en nuestros programas de producción.
Componentes Automotrices
Placas de bloqueo, soportes, piezas de sensores y componentes conformados para ensambles vehiculares.
Componentes de Sensores
Piezas funcionales pequeñas donde la posición de las características y la repetibilidad determinan el rendimiento.
Componentes de Solenoide / Válvula
Piezas de válvula conformadas y componentes relacionados con resortes para sistemas de fluidos o magnéticos.
Componentes Eléctricos
Terminales, clips y piezas conductoras con geometría y condición superficial controladas.
Componentes Industriales
Soportes, guías y herrajes fabricados según planos específicos.
Rondanas y Cuñas
Piezas planas de precisión con tolerancias controladas en diversos materiales.
Cómo Controlamos la Calidad del Estampado Progresivo
La calidad se planifica antes de cortar el acero — el herramental, la alimentación, la inspección y el control de materiales se tratan como un solo sistema.
Verificación de Materiales
El grado, espesor y condición del material se verifican contra la especificación de producción aprobada antes de las corridas.
Inspección en Proceso
Las verificaciones de primera pieza y en proceso cubren dimensiones críticas y posición de características según el plan de control.
Monitoreo de Herramental / Máquina
La condición del herramental, la alimentación, el ajuste y la estabilidad del proceso se monitorean para proteger la repetibilidad durante la vida del programa.
Inspección Dimensional Final
Las verificaciones finales validan los requisitos del plano; FAI y la documentación específica del cliente (por ejemplo, elementos PPAP, IMDS, registros relacionados con RoHS) se pueden discutir cuando forman parte de los requisitos del proyecto.
Del Plano a la Herramienta Progresiva
Balford opera un taller de herramientas interno que se encarga de toda la construcción de troqueles. Desde la colocación del pedido hasta la entrega de muestras, cada paso de la producción se monitorea de cerca.
Revisión del Plano
Material, tolerancias, orientación de la pieza, características críticas, volumen anual y operaciones posteriores.
Diseño de Tira y Planificación del Proceso
Diseño del portador, secuencia de estaciones, utilización del material y sincronización de características definidos antes de la liberación de la herramienta.
Diseño de Troquel Progresivo
Arquitectura del troquel construida en torno a la secuencia de conformado, guiado, holgura y puntos de inspección.
Construcción de Herramienta y Validación de Muestras
Se ejecutan muestras, se verifican dimensiones críticas, se ajusta el proceso antes de la liberación a producción.
Liberación a Producción
Herramienta validada y controles de producción liberados para una salida repetible.
Casos de Estudio Seleccionados de Estampado con Troquel Progresivo
Piezas reales, materiales reales, requisitos de fabricación reales — proyectos donde perfiles estampados, geometría conformada y relaciones entre características se produjeron en secuencias de herramientas controladas.

Placa de Bloqueo de Tuerca para Eje de Piñón y Engranaje

Soporte Metálico Estampado

Arandela de Tuerca de Acero Inoxidable
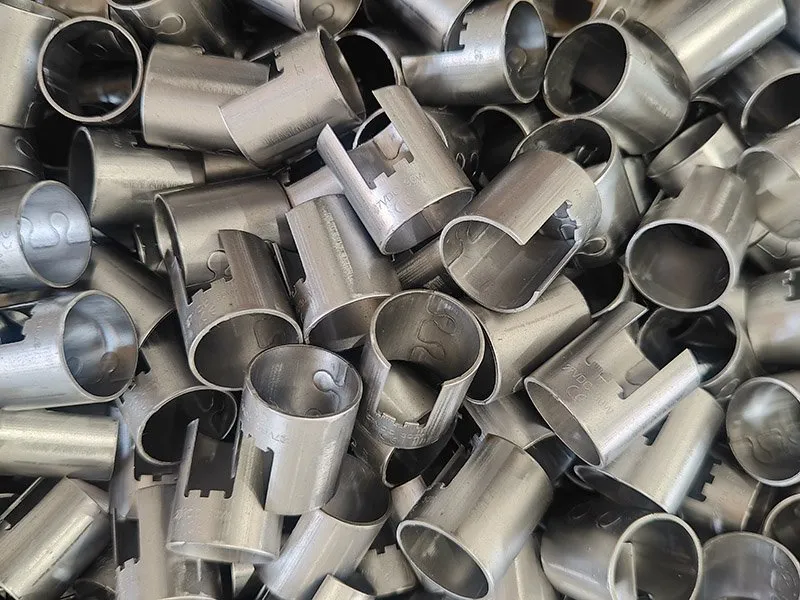
Férulas ranuradas de acero al carbono
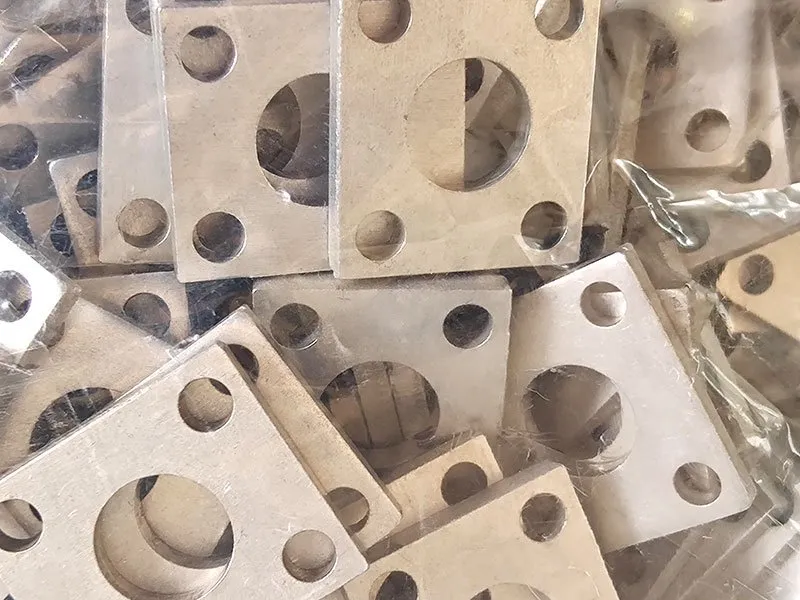
Anillo en D con placa de respaldo
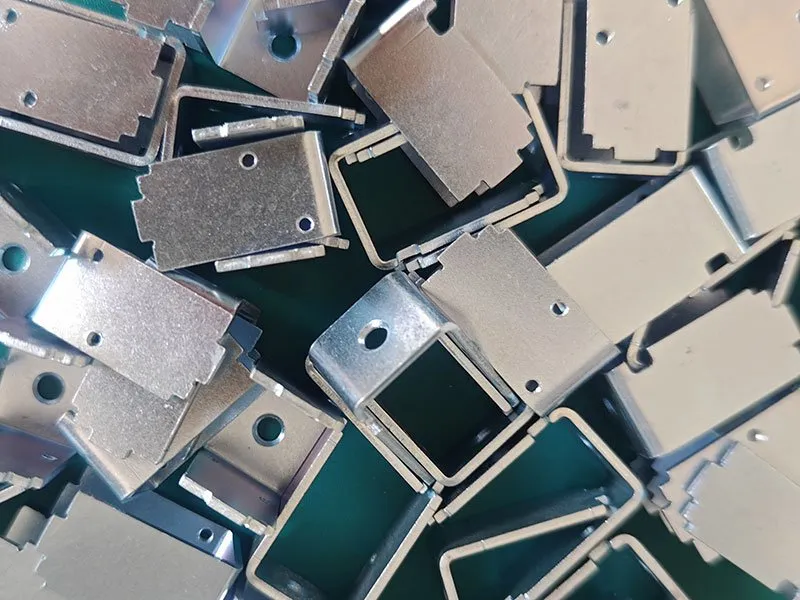
Marco metálico para solenoides de marco abierto
Temas de ingeniería de estampado progresivo
Recursos técnicos de apoyo sobre operaciones dentro del troquel y conformado avanzado.
Roscado dentro del troquel
Roscas formadas directamente dentro del troquel — concéntricas con el orificio perforado, con menos operaciones secundarias.
Micro embutido profundo
Herramental progresivo que produce micropiezas 3D repetibles a partir de lámina metálica delgada.
Estampado de cuatro correderas y multicorrederas
Perforado lateral y conformado multidireccional en secuencias progresivas.
Corte rotativo dentro del troquel
Corte rotativo integrado en la secuencia progresiva.
Dentro de una línea de troquel progresivo
Una pequeña carcasa cuadrada que corre en un troquel progresivo. Para la variante roscada, consulte roscado dentro del troquel.
Preguntas frecuentes sobre estampado progresivo con troquel
Respuestas directas para equipos de compras e ingeniería — basadas en nuestra capacidad real de utillaje y producción.
El estampado progresivo mantiene la tira unida a un portador y la indexa a través de múltiples estaciones. El estampado por transferencia mueve piezas individuales entre troqueles o estaciones separadas — útil cuando la geometría de la pieza o la profundidad de conformado hacen que el utillaje progresivo alimentado por tira sea menos práctico.
Un troquel compuesto realiza múltiples operaciones de corte en un solo golpe de prensa en una estación. Puede ser una opción práctica para piezas planas con predominio de corte, como arandelas y discos con características estrechamente relacionadas, donde no se requiere conformado de tira en múltiples estaciones.
Considere el estampado progresivo cuando una pieza requiera múltiples operaciones en un programa de producción repetitiva y el material pueda permanecer unido a un portador de tira a través de la secuencia del utillaje. El volumen repetitivo, el número de operaciones, la utilización del material y la alimentación automatizada respaldan la comparación.
Sí, el utillaje progresivo puede integrar operaciones de embutición o conformado para geometrías adecuadas, siempre que el material y el diseño de la pieza soporten la secuencia requerida. La embutición también se ejecuta como un proceso de conformado independiente cuando la geometría lo exige — consulte la capacidad de embutición profunda.
El roscado dentro del troquel puede integrarse cuando el diseño de la pieza y del utillaje soportan la formación de rosca dentro de la secuencia progresiva — las roscas formadas en el troquel son concéntricas con el orificio perforado y reducen la manipulación posterior.
El acero al carbono, acero para resortes, acero inoxidable, aluminio, cobre, latón y aleaciones especiales seleccionadas son todos candidatos prácticos, según el grado, temple, espesor y requisitos de características. La especificación del material se confirma contra el plano antes del utillaje.
No existe un precio estándar significativo porque el costo del utillaje depende del número de estaciones, la geometría de la pieza, el material, las tolerancias, las operaciones integradas y el volumen de producción esperado. Balford cotiza el utillaje a partir del plano real y los requisitos de producción.
El volumen anual debe evaluarse frente al costo del utillaje, los requisitos de ciclo y la geometría de la pieza — no hay un umbral fijo. La inversión en utillaje se justifica cuando la pieza se produce repetidamente en volumen suficiente y múltiples operaciones pueden combinarse en el proceso de tira.
Envíe el plano 2D, el modelo 3D cuando esté disponible, el grado del material, el espesor, el volumen anual, las tolerancias críticas, el acabado superficial y cualquier operación secundaria. El equipo de ingeniería revisa la ruta del utillaje antes de cotizar.
Revisión confidencial de proyecto
Firmaremos un Acuerdo de Confidencialidad (NDA) con nuestros socios para proteger estrictamente la confidencialidad de los planos, materiales y prototipos de los clientes.
Envíenos su plano
Para una revisión más rápida, envíe: plano 2D o modelo 3D más reciente, grado de material, espesor, volumen anual, tolerancias críticas y acabado superficial. El equipo de ingeniería revisa la ruta de utillaje antes de cotizar.
Capacidades y recursos relacionados
El estampado con troquel progresivo se conecta con el clúster completo de estampado, materiales, aplicaciones, red de proveedores y recursos de calidad.
Relacionado: planchado en embutición profunda — cómo una pared adelgazada mantiene tanto el diámetro interior como el exterior · planchado en lugar de torneado · planchado para carcasas de válvulas solenoides (DT4E, DC04) · tolerancias y acabado superficial del planchado
No toda pieza de alto volumen pertenece a un troquel progresivo — las embuticiones más profundas y las paredes más gruesas suelen funcionar mejor con utillaje de prensa de transferencia. Las prensas detrás de este proceso se enumeran, con tonelaje y diámetro máximo de embutición, en la lista de maquinaria y equipo.
¿Eligiendo entre rutas? Ver estampado por embutición profunda vs estampado con troquel progresivo.
El herramental progresivo solo es rentable por encima de aproximadamente 50,000 piezas — por debajo de eso, el herramental de operación única para prototipos y corridas cortas normalmente es la ruta más económica.