
Balford estampa en profundidad DC04 y hierro puro (la serie DT4) para carcasas de válvulas solenoides, acero inoxidable para carcasas de sensores, y latón, cobre y aluminio, en prensas de 25 t a 350 t con un diámetro máximo de embutición profunda de Ø250 mm. Cuando se requiere una pared controlada, la pieza se estira, y el herramental puede ser de operación simple, progresivo o de transferencia — todo diseñado y fabricado en el taller de herramentales interno.
¿Es la embutición profunda adecuada para su pieza?
La embutición profunda convierte un disco plano de metal en una copa, casquillo, manguito o carcasa tridimensional al arrastrar el material hacia una cavidad de matriz. El proceso puede eliminar cordones de soldadura, reducir el número de piezas y crear una ruta de producción eficiente para componentes que necesitan profundidad, paredes controladas y una forma externa limpia. Comience con las cuatro verificaciones a continuación.
Piezas profundas
Para copas, manguitos, casquillos y carcasas con profundidad significativa.
Forma sin costuras
Útil cuando un cuerpo conformado de una sola pieza es preferible a un ensamble soldado.
Producción repetitiva
Ideal para producción repetitiva donde el costo del herramental puede distribuirse sobre el volumen.
Geometría de pared controlada
Adecuado cuando la condición de la pared, el diámetro y la profundidad deben gestionarse en conjunto.
Lo que fabricamos con embutición profunda
Familias de piezas típicas producidas mediante nuestros programas de embutición profunda — cada una enlaza a la página de aplicación correspondiente.
Carcasas de sensores
Carcasas embutidas en acero inoxidable o aluminio para ensambles de sensores de presión, temperatura y velocidad de rueda.
Carcasas de válvulas solenoides
Carcasas sin costuras, manguitos y piezas relacionadas con resortes para sistemas de fluidos o magnéticos.
Manguitos magnéticos
Manguitos embutidos de pared delgada con espesor de pared controlado para aislamiento magnético y protección del rotor.
Cubiertas de motor
Carcasas y cubiertas de motor embutidas diseñadas para ajuste repetitivo, sellado y ensamble posterior fluido.
Copas de resorte
Copas y retenedores embutidos que soportan la precarga del resorte con profundidad y radios controlados.
Tazas y Carcasas de Embutición Profunda
Tazas, carcasas y alojamientos personalizados en toda nuestra gama de aplicaciones — revise su plano para determinar la ruta práctica.
Opciones de Proceso de Embutición Profunda
Seleccionamos la ruta final según la profundidad de la pieza, el diámetro o ancho, los requisitos de pared, el comportamiento del material y el volumen de producción.
Embutición Profunda Convencional
Un disco en blanco se embute a través de una o más etapas controladas para formar una taza o carcasa. La forma del disco y la secuencia de embutición se desarrollan para equilibrar el flujo del material y minimizar el agrietamiento, las arrugas o el oreo excesivo.
IDEAL PARA- Desde prototipo hasta producción repetitiva
- Tazas, alojamientos, manguitos y carcasas
- Profundidad de embutición, geometría del disco, comportamiento del material y secuencia de embutición
Embutición Profunda Progresiva
Para programas repetitivos adecuados, la embutición y las operaciones relacionadas se distribuyen en estaciones progresivas. El diseño del portador de la tira, la estabilidad del avance y el control del material de etapa a etapa son críticos para proteger el componente conformado. Ideal para producción repetitiva donde las operaciones integradas con alimentación por tira pueden justificar el troquelado progresivo.
RELACIONADOReembutición y Planchado
Se utiliza cuando los requisitos de profundidad, condición de pared o diámetro de la pieza no se pueden lograr en una sola embutición. Estas operaciones nunca se asumen automáticamente — se seleccionan después de una revisión completa de la geometría y la respuesta del material.
RELACIONADO- Embutición profunda
- Planchado
- Recocido
- Reestampado
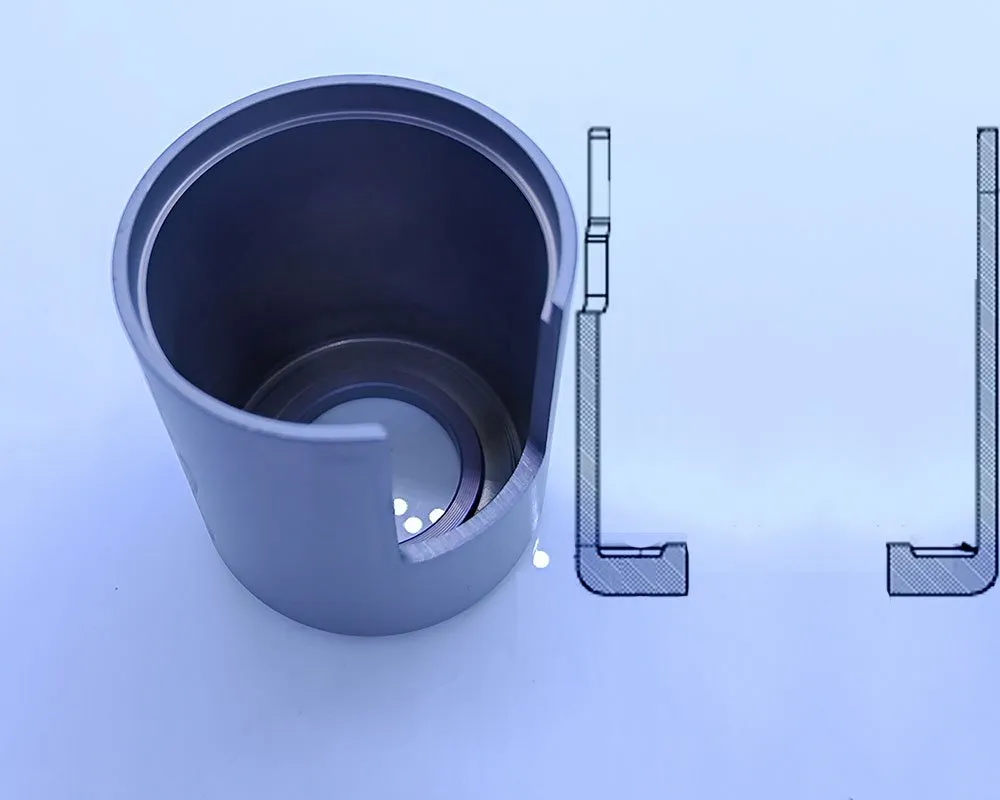
La Embutición Profunda Es un Problema de Flujo de Material
El resultado depende de cómo se mueve el material a través de cada etapa — no solo del tonelaje de la prensa. La geometría del disco, el grado del material, el espesor, los radios, la lubricación, la fuerza del sujetador del disco y la secuencia de embutición interactúan entre sí. La severidad de la embutición depende del diámetro de la pieza, la profundidad, el tamaño del disco, el grado y temple del material, el espesor, los radios y el número de etapas de embutición disponibles — no existe un máximo único que se adapte a cada pieza.
Factores técnicos que revisamos
Cada pieza embutida se revisa contra los mismos factores técnicos antes del utillaje y la cotización.
| Factor de diseño | Por qué importa | Cómo se revisa | Resultado del proyecto |
|---|---|---|---|
| Profundidad de la pieza y tamaño de la abertura | Determinan el número y la severidad de las etapas de embutido requeridas | Geometría final, formas intermedias y comportamiento del material | Secuencia de embutido propuesta y concepto de utillaje |
| Radios de esquina y fondo | Controlan el flujo de material, el adelgazamiento y el riesgo de agrietamiento | Necesidad funcional versus conformabilidad y acceso del utillaje | Radio de producción recomendado o característica secundaria controlada |
| Condición de la pared | El adelgazamiento, el engrosamiento y la deformación local pueden afectar la función | Requisitos de sección, modelo de material y medición de muestras | Plan de inspección específico para el embutido |
| Pestaña, recorte y borde | El material sobrante y la dirección del recorte afectan la geometría final | Desarrollo del blanco, nervios de embutido, acceso de recorte y dirección de rebaba | Estrategia de recorte definida y datum terminado |
| Grado y temple del material | La resistencia, la ductilidad y el endurecimiento por deformación modifican la ventana del proceso | Especificación real, necesidades de certificación e historial de conformado | Material aprobado y requisito de control de cambios |
Estos son los mismos factores que utilizamos al revisar un plano antes del utillaje y la cotización.
Defectos comunes en el embutido profundo y cómo se controlan
Los defectos del embutido profundo suelen estar interrelacionados: reducir las arrugas puede aumentar el adelgazamiento, y un radio más cerrado eleva el riesgo de agrietamiento. El proceso se equilibra en torno al estirado funcional.
Adelgazamiento y agrietamiento
La deformación se concentra alrededor de los radios y las zonas de transición. Los radios adecuados, las etapas de estirado, la lubricación y la condición del material ayudan a distribuir la deformación. Las secciones críticas de pared se miden durante el muestreo.
PALANCAS DE CONTROL- Diseño del recorte
- Radios de estirado
- Etapas de estirado
- Lubricación
- Condición del material
Arrugas y oreo
La fuerza del sujetador del recorte, la forma del recorte, la anisotropía y la estrategia de nervios de estirado afectan las arrugas y la altura irregular del borde. El margen de recorte y el comportamiento del grano se consideran antes de finalizar el recorte y el herramental.
PALANCAS DE CONTROL- Fuerza del sujetador del recorte
- Forma del recorte
- Anisotropía
- Estrategia de nervios de estirado
- Margen de recorte
Esquinas agudas y características locales
Los radios muy pequeños o las esquinas funcionales agudas pueden requerir operaciones por etapas como extrusión controlada, acuñado o conformado localizado. Balford verifica si la característica es realmente funcional y propone una ruta que protege la pared circundante.
PALANCAS DE CONTROL- Operaciones por etapas
- Acuñado / extrusión
- Conformado localizado
Retroceso elástico y estabilidad dimensional
La resistencia del material, el endurecimiento por deformación y el esfuerzo residual pueden alterar la pieza después de que sale del troquel o después del recorte. La compensación del herramental, las operaciones de reestampado y la inspección basada en datos se utilizan cuando la geometría exige un control más estricto.
PALANCAS DE CONTROL- Compensación del herramental
- Reestampado
- Inspección basada en datos
Materiales para embutido profundo y notas de selección
Especificar solo el nombre del material no es suficiente. El grado, el temple, el espesor, la condición superficial y la consistencia lote a lote impactan directamente en la embutibilidad, y se confirman antes de aprobar el herramental.
Acero inoxidable
Adecuado para carcasas y manguitos resistentes a la corrosión; el endurecimiento por deformación, el agarrotamiento, la lubricación y el recocido intermedio pueden afectar la secuencia de embutido.
Acero de bajo carbono
Una opción sólida y práctica para la mayoría de carcasas y copas conformadas; defina los requisitos de recubrimiento o acabado posterior junto con la especificación del material.
Aluminio
Ligero y resistente a la corrosión; la aleación y el temple determinan el oreo, las marcas superficiales, el desgarre y el retroceso elástico.
Cobre y latón
Opciones conformables para piezas conductoras o cosméticas; la protección superficial y el costo del material requieren un manejo cuidadoso.
Titanio y aleaciones especiales
Posible para proyectos calificados, pero la ventana de proceso es estrecha — el retroceso elástico y el desgaste de herramientas exigen una validación de ingeniería real.
Todos los materiales
El grado, temple, espesor, condición superficial y consistencia lote a lote impactan la capacidad de embutición — revisar antes de fabricar el herramental.
Dónde se utilizan las piezas embutidas en profundidad
Experiencia de aplicación en componentes de solenoide y válvulas, sensores y motores automotrices, y componentes industriales.
Carcasas de solenoide y válvulas
Carcasas sin costura, camisas y piezas relacionadas con resortes para sistemas de fluidos o magnéticos donde la limpieza, la integridad de pared y la geometría controlada no son negociables.
Carcasas de sensores y motores automotrices
Cubiertas de sensores, tapas de motores y carcasas conformadas diseñadas para un ajuste repetible, sellado ambiental y ensamblaje posterior fluido.
Camisas magnéticas
Camisas embutidas de pared delgada donde la condición de pared y la geometría del circuito magnético deben gestionarse conjuntamente.
Componentes industriales
Carcasas y cubiertas específicas para cada aplicación en materiales controlados, sujetas a requisitos completos de dibujo, documentación y calificación.
Copas y retenedores de resortes
Piezas embutidas que soportan precarga de resorte con profundidad, radios y caras de sellado controlados.
Tapas de motor y tapas terminales
Tapas terminales y cubiertas embutidas con consistencia dimensional para ensamblaje automatizado.
Casos de estudio seleccionados de embutición profunda
Estos ejemplos muestran cómo convertimos los requisitos de embutición en un plan de producción viable — no solo en papel, sino en el piso de producción.

Carcasa de sensor de velocidad de rueda ABS
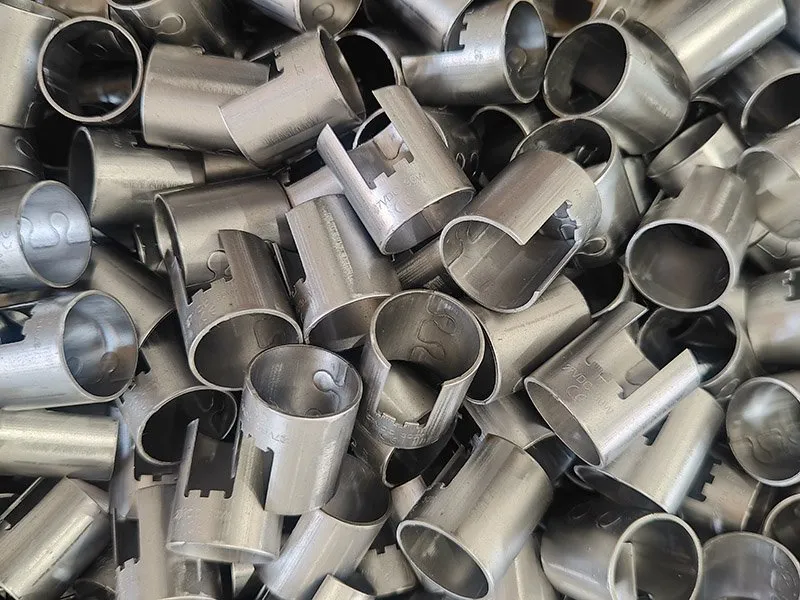
Carcasa de válvula de cartucho hidráulica

Tubo de aluminio de pared delgada
Cómo desarrollamos una pieza estampada en profundidad
La primera revisión de ingeniería determina qué dimensiones controlan realmente el sellado, la guía, el rendimiento magnético, el ensamblaje o la apariencia, de modo que se establecen datos significativos y no se aplica la misma tolerancia estricta a todas las superficies. Las muestras se validan contra el proceso previsto antes de la aprobación de producción.
Revisión de estampado, material y función
Confirmamos los datos funcionales, el grado y temple del material, la profundidad de estampado, los radios, los requisitos de pared, la cantidad anual y el acabado superficial.
Desarrollo de pieza en bruto y secuencia de estampado
Planificamos la geometría de la pieza en bruto, la dirección de estampado, las etapas intermedias, el reestampado, el recorte y cualquier operación secundaria necesaria.
Validación de utillaje y muestras
Producimos muestras y verificamos las dimensiones acordadas, las secciones de pared, la apariencia y el ajuste funcional contra el plano.
Aprobación del cliente
Cerramos los puntos pendientes, documentamos las muestras aprobadas y fijamos el proceso controlado para la producción repetitiva.
Producción controlada
Seguimos los requisitos definidos de configuración, material e inspección mientras gestionamos el mantenimiento del utillaje y los cambios de ingeniería.
Envolvente del proceso de estampado profundo
Estos son los límites con los que cotizamos. La geometría fuera de ellos se revisa caso por caso antes de aceptarla, y le informamos cuando una pieza no es candidata en lugar de cotizarla de todos modos.
| Parámetro | Con lo que trabaja Balford |
|---|---|
| Tonelaje máximo de prensa | 350 t |
| Diámetro máximo de estampado | Ø250 mm |
| Herramental | Diseñado y fabricado en nuestro propio taller de herramentales — solo el EDM de hilo lento se subcontrata |
| Materiales | Acero inoxidable, acero al carbono, aluminio, cobre, latón y aleaciones especiales seleccionadas |
| Operaciones secundarias | Torneado y fresado CNC, EDM de hilo, desbarbado y limpieza controlada |
| Operaciones subcontratadas | Tratamiento térmico de producción (temple, revenido, recocido, desmagnetización) y acabado superficial como electropulido y pasivado |
| Equipo de inspección | Proyector óptico 2.5D, escáner 3D, medidor de rugosidad portátil, durómetro Rockwell, cámara de niebla salina, medidor de altura digital, micrómetros y micrómetros de interiores, calibradores internos, juegos completos de calibres pasa/no pasa, instrumento de medición de rebaba y calibre de concentricidad |
| Documentación | Inspección de primera pieza y paquetes PPAP Nivel 3 |
Si su pieza queda fuera de este rango, indíquenos el requisito de todas formas — le diremos si es alcanzable y en qué casos no lo es.
Vea el embutido profundo en operación
Una carcasa de acero inoxidable y un buje embutido, filmados en la línea que los produce.
Preguntas frecuentes sobre embutido profundo
Las respuestas se basan en la revisión real del plano porque el material, la geometría y el volumen determinan lo que es práctico.
Nuestra prensa más grande es de 350 t y el diámetro máximo de embutido que cotizamos es Ø250 mm. Si una pieza específica es viable depende del grado del material, el espesor de la lámina, la relación profundidad-diámetro, los requisitos de pared y cuántas etapas de embutido permite la geometría. Confirmamos la secuencia contra su plano antes de cotizar.
Sí. Los dados de embutido, las herramientas de corte y las operaciones posteriores se diseñan y fabrican en nuestro propio taller de herramentales, por lo que podemos controlar el tiempo de entrega y modificar una herramienta durante el desarrollo. Solo el EDM de hilo lento se subcontrata; los tornos convencionales, tornos CNC, fresado CNC, EDM de hilo medio y rápido, roscado, taladrado, rectificado plano y mantenimiento de herramientas se realizan internamente.
Las piezas embutidas comúnmente se terminan con torneado o fresado CNC, EDM de hilo, desbarbado y limpieza controlada. El tratamiento térmico como temple, revenido, recocido y desmagnetización, y el acabado superficial como electropulido, pasivado y recubrimiento, se realizan en plantas asociadas calificadas. La documentación PPAP Nivel 3 puede cubrir la ruta completa, incluyendo los pasos subcontratados.
No existe un máximo único responsable que se ajuste a cada pieza. La severidad del embutido depende del grado y temple del material, el espesor de la lámina, la geometría del recorte, la forma de la pieza, los radios, los requisitos de pared y si se aceptan múltiples etapas de embutido. Balford revisa el plano real y propone una secuencia validada antes de comprometerse con una capacidad.
Sí, podemos evaluar el embutido profundo progresivo para geometrías adecuadas y producción repetitiva. El portador de tira, el paso de alimentación, el número de etapas de embutido, el flujo del material y el recorte posterior deben revisarse para confirmar que es el enfoque correcto.
La condición de la pared se gestiona mediante el diseño del blank, los radios, la secuencia de embutición, la lubricación, la presión del sujetador de blank y, cuando es necesario, operaciones de planchado o reestampado. Las ubicaciones críticas de la pared y el método de medición deben definirse en el plano o en el plan de control.
Las esquinas funcionales afiladas pueden requerir una operación por etapas como acuñado, extrusión local o un paso de conformado secundario. Revisamos la necesidad funcional, la deformación del material circundante y el método de inspección antes de recomendar un proceso.
Los candidatos comunes incluyen acero de bajo carbono, acero inoxidable, aluminio, cobre y latón. El titanio y otras aleaciones especiales pueden ser posibles tras revisión. El grado, el temple, el espesor y la condición superficial importan más que la familia amplia del material por sí sola.
Envíe el plano y modelo controlados, especificación del material, cantidad, acabado, dimensiones críticas, requisitos de pared o sección, pruebas funcionales y cualquier necesidad de trazabilidad o documentación. Las muestras existentes o el contexto de ensamblaje también ayudan a aclarar las prioridades funcionales.
¿Tiene un plano?
Envíe el plano o modelo 3D más reciente, la especificación del material, el volumen anual y los requisitos críticos. Revisaremos la ruta de conformado, las operaciones secundarias y las necesidades de inspección antes de cotizar. Podemos discutir los requisitos de NDA antes de intercambiar archivos detallados del proyecto.
Para una revisión más rápida, incluya: plano / modelo 3D · grado del material · espesor · volumen anual · tolerancias críticas · acabado superficial.
Capacidades y recursos relacionados
El embutido profundo se conecta con el clúster completo de estampado, materiales, aplicaciones y casos de estudio.
Artículos técnicos sobre embutición profunda
Piezas de aluminio embutidas en profundidad
Consideraciones de conformabilidad, costo y corrosión para embuticiones profundas de aluminio.
Embutición profunda vs. estampado con troquel progresivo
Cómo se relacionan la ruta de utillaje y el proceso de conformado para piezas OEM.
Carcasas de válvulas solenoides embutidas en profundidad
Selección de material y proceso de embutición profunda para aplicaciones automotrices.
Estampado de metales: procesos y materiales
Una guía sobre procesos de estampado, materiales y aplicaciones.
Relacionado: planchado en embutición profunda — cómo una pared adelgazada mantiene tanto el diámetro interior como el exterior · planchado en lugar de torneado · planchado para carcasas de válvulas solenoides (DT4E, DC04) · tolerancias de planchado y acabado superficial
Las piezas que necesitan varias etapas de conformado generalmente se producen en utillaje de transferencia — vea cómo el estampado con prensa de transferencia se compara con los troqueles progresivos y de operación única. La capacidad de la prensa alcanza las 350 t y el diámetro máximo de embutición profunda es Ø250 mm — la lista completa de máquinas está en la página de lista de equipos.
El recocido entre etapas y el tratamiento térmico final se gestionan a través de socios auditados — vea cómo se administran esos pasos.
Lectura de referencia: qué es la embutición profunda y las decisiones de diseño que determinan el costo.
Capacidad de un vistazo: capacidad de prensa hasta 350 t · diámetro máximo de embutición profunda Ø250 mm · lista completa de maquinaria e inspección.
Antes de comprometer una secuencia de embutición a una tira, se prueba en utillaje de operación única — vea cómo funciona el prototipado y la embutición profunda de bajo volumen y por qué un troquel prototipo reduce el riesgo del troquel de producción.
Las carcasas para las que existe este proceso se describen en la página de carcasas de válvulas solenoides embutidas en profundidad, incluyendo la selección de materiales DC04 y hierro puro y la ruta de planchado.
Los grados normalmente especificados para carcasas magnéticas se comparan en DC04 y hierro puro.