
¿Qué Proceso de Estampado de Metal se Adapta a Su Pieza?
Tres rutas principales resuelven diferentes requisitos de geometría y volumen. Balford evalúa la pieza completa en lugar de forzar cada diseño en un solo proceso.
Estampado con Troquel Progresivo
Ideal para piezas de producción repetitiva alimentadas por tira con múltiples operaciones que pueden integrarse en una secuencia de utillaje alimentado por bobina.
Explorar Estampado con Troquel Progresivo → 02Embutición Profunda
Ideal para copas, manguitos, carcasas y envolventes donde el material necesita formarse en profundidad o geometría cerrada.
Explorar Embutición Profunda → 03Estampado de Metal de Precisión
Ideal para piezas donde la posición de características, condición de bordes, planitud o repetibilidad dimensional afectan directamente la función.
Explorar Estampado de Precisión →Cómo Elegimos la Ruta de Estampado
Una referencia de ingeniería para la orientación inicial — la ruta final se confirma mediante la revisión del plano.
| Requisito | Troquel Progresivo | Estampado Profundo | Estampado de Precisión |
|---|---|---|---|
| Múltiples operaciones con alimentación de tira | Alta compatibilidad | Limitado / específico según geometría | Posible |
| Geometría profunda cerrada | Limitado / específico según geometría | Alta compatibilidad | Posible |
| Alto control de posición de características | Alto | Específico según plano | Alto |
| Alto volumen repetitivo | Alta compatibilidad | Alta compatibilidad cuando se justifica el herramental | Alta compatibilidad |
| Geometría de copa / carcasa sin costura | Limitado | Alta compatibilidad | Limitado |
| Borde cortado fino | Posible | Generalmente no es la ruta principal | Alto con corte fino |
| Roscado dentro del troquel | Posible | Específico del proyecto | Específico del proyecto |
La ruta correcta depende de la geometría, el material, el volumen anual, la inversión en herramental y los requisitos posteriores — esta matriz es una guía de ingeniería, no una regla absoluta.
¿Qué es el estampado de metal?
El plano impulsa el proceso. La misma aleación de metal puede requerir una ruta de estampado diferente según el espesor, la geometría, las tolerancias, la profundidad de formado, el volumen anual y las operaciones posteriores.
Estampado de Metal Personalizado Diseñado en Torno a la Pieza
Balford comienza con su plano, especificación de material, pronóstico de demanda y dimensiones críticas para la función. La revisión de ingeniería abarca el desarrollo del recorte, la secuencia de formado, el acceso del troquel, la dirección de rebaba, el retroceso elástico, los métodos de inspección y cualquier operación de unión o acabado posterior al estampado. El objetivo es un proceso listo para producción que proteja los datos funcionales, absorba la variación normal del material y proporcione puntos de inspección prácticos — los herramentales, la selección de prensa, la alimentación, la lubricación y la planificación de calidad se tratan como un sistema de manufactura integrado.
Lo Que Revisamos Antes del Herramental
Los mismos factores se utilizan al evaluar un plano para herramental, inspección y producción.
Geometría de la Pieza
Profundidad de formado, espaciado de características, radios y dirección de embutido revisados contra el plano.
Material y Espesor
Grado, temple, espesor y condición superficial confirmados antes del herramental.
Volumen Anual
El patrón de demanda se pondera contra la inversión en herramental y la automatización del proceso.
Dimensiones Críticas para la Función
Los controles que impulsan la función se separan de las dimensiones generales de fabricación.
Revisión DFM Antes del Herramental
El equipo revisa el alivio de doblez, la distancia de agujero a borde, el espaciado de características formadas, los radios de esquina, la dirección de embutido y los datos accesibles. La posible rotura, arrugado, distorsión, recorte difícil o trabajo secundario innecesario se identifica temprano para que el plano y el proceso puedan alinearse antes de la liberación del herramental.
Cómo Se Selecciona el Herramental de Estampado de Metal
El herramental se planifica en torno a las operaciones requeridas, el comportamiento del material y el patrón de producción esperado — considerando áreas de desgaste, componentes reemplazables, remoción de desperdicios, alimentación y prevención de errores.
| Ruta de Herramental | Mejor ajuste |
|---|---|
| Troquel progresivo | Piezas repetitivas alimentadas por tira con múltiples estaciones |
| Troquel compuesto | Múltiples operaciones dentro de un solo golpe de prensa |
| Troquel de transferencia | Piezas que requieren estaciones de conformado separadas y transferencia de pieza |
| Convencional / Operación única | Geometría más simple, menor complejidad de herramental o requisitos específicos del proyecto |
La selección de herramental se revisa por plano — ver Estampado con troquel progresivo para la comparación detallada de herramental.
Opciones de proceso de estampado de metal
Operaciones seleccionadas en función de la pieza en lugar de tratarse como un paquete estándar.
Troquelado
Separa el perfil requerido de la lámina o material en tira.
Punzonado
Crea agujeros o aberturas con holgura de herramienta controlada.
Doblado
Forma ángulos y pestañas con ubicación de doblez controlada.
Conformado
Dobla o remodela el material en características funcionales.
Embutido
Forma profundidad y geometría cerrada a partir de material plano.
Repujado
Agrega relieve superficial o características de rigidización.
Acuñado
Refina el espesor localizado, la planitud o el detalle.
Troquelado fino
Produce bordes cortados suaves para piezas funcionales.
Roscado en troquel
Forma roscas dentro de la secuencia progresiva.
Operaciones secundarias alrededor de la pieza estampada
El roscado, desbarbado, lavado, tratamiento térmico, galvanoplastia, recubrimiento, soldadura o subensamblaje se pueden coordinar según sea necesario. Se revisa el orden de las operaciones porque la acumulación de acabado, el aporte de calor y la manipulación pueden cambiar las dimensiones, el acabado superficial, el ajuste, la apariencia o la pila de tolerancias después del estampado.
Materiales para estampado de metal personalizado
El grado del material, el temple, el espesor y la condición de la superficie afectan el comportamiento de conformado y el diseño de la herramienta.
Aceros al carbono y de baja aleación
Comunes para soportes, arandelas, retenedores y piezas estructurales; la resistencia, el retroceso elástico y la protección contra la corrosión se revisan en conjunto.
Aceros inoxidables
Resistencia a la corrosión con planificación deliberada del proceso para el endurecimiento por deformación, el agarrotamiento y la dirección del grano.
Aleaciones de aluminio
Prioridades de peso y corrosión; la aleación y el temple afectan directamente los límites de doblez, el marcado y la capacidad de embutición.
Cobre y latón
Conductividad y apariencia con protección superficial y manipulación planificadas dentro del proceso.
Titanio y aleaciones especiales
Viables para aplicaciones selectas después de una revisión completa del material y la geometría.
Todos los materiales
La conformabilidad, el retroceso elástico, el endurecimiento por deformación, la rebaba, el temple y la condición de la superficie afectan la ruta.
Aplicaciones para piezas metálicas estampadas personalizadas
Donde se utilizan componentes estampados personalizados en nuestros programas de producción.
Componentes automotrices
Carcasas de sensores, soportes, retenedores, arandelas y piezas conformadas que se ensamblan de manera consistente.
Componentes de sensores y eléctricos
Piezas de sensores, terminales, blindajes y clips con material y geometría controlados.
Componentes de solenoides y válvulas
Carcasas embutidas, manguitos, asientos de resorte y componentes magnéticos o de control de fluidos.
Equipo industrial
Clips, cubiertas, piezas de montaje y subcomponentes producidos según planos específicos.
Componentes especializados
Piezas de precisión seleccionadas con trazabilidad documentada y manejo confidencial, revisadas individualmente.
Arandelas y calzas
Piezas planas de precisión con tolerancias controladas en todos los materiales.
Cómo controlamos la calidad del estampado de metal
Una pieza estampada estable depende de las decisiones tomadas antes de cortar el acero — revisadas durante la cotización, el herramental y la aprobación de muestras.
Verificación del material
El grado, espesor y condición del material se verifican contra la especificación de producción aprobada.
Control de herramental y proceso
La condición del herramental, la alimentación, la configuración y la estabilidad del proceso se monitorean según el plan de producción.
Inspección en proceso
Las verificaciones de primera pieza y en proceso cubren dimensiones, condición visual y requisitos del material.
Inspección final
Las verificaciones finales validan el plano; los registros de PPAP, IMDS, relacionados con RoHS y otra documentación del cliente se pueden discutir cuando forman parte de los requisitos del proyecto.
Casos de estudio representativos de estampado de metal
Piezas reales, materiales reales, requisitos de fabricación reales — de programas progresivos, de embutición profunda y de precisión.

Arandela de tuerca de acero inoxidable de precisión

Soporte de metal estampado
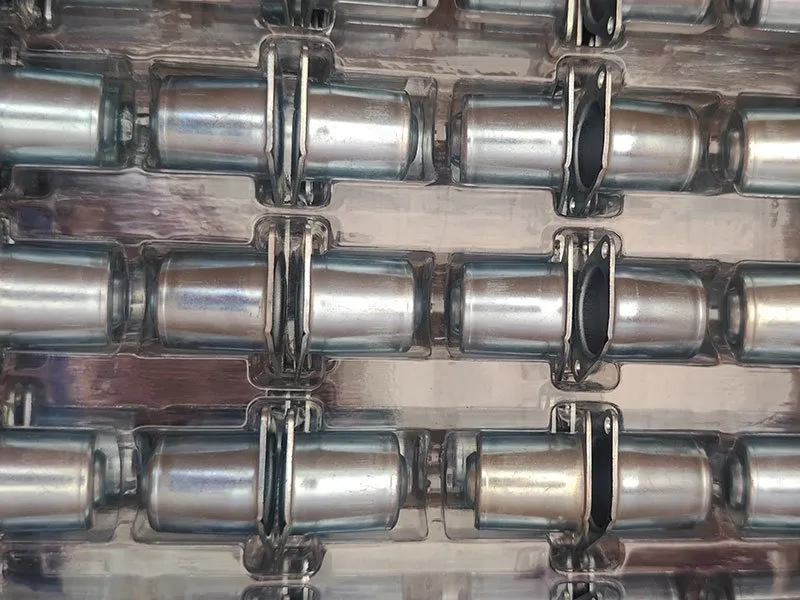
Copa de resorte para aplicación de válvula
Desde la RFQ hasta la Producción Repetitiva
Un paquete de cotización completo incluye un plano 2D controlado, un modelo 3D cuando esté disponible, grado y condición del material, cantidades de pedido esperadas, acabado superficial, requisitos funcionales y cualquier necesidad especial de inspección o documentación.
Envíe el Paquete de RFQ
Plano, modelo CAD, especificación de material, volumen objetivo, acabado y programa de entrega.
Revisión de Ingeniería
Ruta de fabricación, características críticas, concepto de utillaje, operaciones secundarias y preguntas abiertas.
Utillaje y Muestreo
Plan de utillaje aprobado desarrollado; muestras producidas y verificaciones dimensionales o funcionales documentadas.
Aprobación y Liberación de Producción
Producción liberada tras la aprobación de muestras con controles de inspección en proceso y final acordados.
Producción Repetitiva
Proceso controlado mantenido mientras se revisan cambios de ingeniería, mantenimiento de utillaje y entrega.
Preguntas Frecuentes sobre Estampado de Metal
Respuestas basadas en la revisión de planos porque el material, la geometría y el volumen de producción determinan lo que es práctico.
El estampado de metal utiliza troqueles y equipos de prensa para cortar, doblar, conformar o embutir lámina o fleje de metal en componentes repetibles. La ruta de utillaje apropiada depende de la geometría de la pieza, el material, la tolerancia, el volumen de producción y los requisitos posteriores.
El estampado progresivo mueve el material en fleje a través de múltiples estaciones para realizar operaciones relacionadas, mientras que el embutido profundo conforma un blanco en profundidad para crear copas, fundas, carcasas o alojamientos. Algunos proyectos pueden combinar ambos enfoques cuando la geometría y la ruta de producción lo permiten.
Considere el estampado progresivo cuando una pieza requiere múltiples operaciones en un programa de producción repetitiva y el material puede permanecer unido a un portador de fleje a través de la secuencia de utillaje — consulte el Estampado con Troquel Progresivo página de capacidades.
La embutición profunda es la ruta práctica para copas sin costura, manguitos, carcasas y alojamientos donde un cuerpo conformado de una sola pieza es preferible a un ensamble soldado o de múltiples piezas — consulte la Embutición Profunda página de capacidades.
El estampado de precisión se aplica cuando la condición del borde, la posición de las características, la planitud o la repetibilidad dimensional afectan directamente el ensamble o la función — consulte la Estampado de Metal de Precisión página de capacidades.
Aceros al carbono y de baja aleación, aceros inoxidables, aluminio, cobre, latón y aleaciones especiales selectas son todos candidatos prácticos. El grado, el temple, el espesor y la condición superficial afectan el comportamiento de conformado y el diseño de herramientas — la capacidad final se confirma a partir de la especificación real del material.
El volumen anual es uno de los factores utilizados para justificar la inversión en herramientas y la automatización de procesos. Se pondera junto con la geometría de la pieza, el material, la secuencia de operaciones y las operaciones secundarias — no existe un umbral de volumen fijo.
No existe un precio estándar útil porque la complejidad de las herramientas, el material, la geometría de la pieza, las tolerancias, el volumen anual, las operaciones secundarias y los requisitos de inspección afectan el costo del proyecto. Balford cotiza a partir del plano real y los requisitos de producción.
Envíe el plano 2D, el modelo 3D cuando esté disponible, el grado del material, el espesor, el volumen anual, las tolerancias críticas, el acabado superficial, las operaciones secundarias y cualquier requisito de documentación.
Revisión Confidencial del Proyecto
Los planos del cliente y los detalles del proyecto se manejan como información de fabricación confidencial. Los requisitos de NDA se pueden discutir antes de intercambiar archivos detallados, y la información del proyecto se utiliza únicamente para actividades de cotización, ingeniería, calidad y producción vinculadas al programa autorizado.
Envíenos Su Plano
Para una revisión más rápida, envíe: plano 2D, modelo 3D, grado del material, espesor, volumen anual, tolerancias críticas, acabado superficial y operaciones secundarias. Balford revisará la ruta de producción e identificará cualquier pregunta técnica antes de cotizar.
Capacidades y Recursos Relacionados
El estampado de metal se conecta con el grupo completo de capacidades, materiales, aplicaciones, casos de estudio y recursos de calidad.
El herramental de estampado de Balford’s está diseñado y fabricado internamente, desde troqueles de operación única hasta sistemas de troqueles progresivos y de estampado profundo.
Cuando una pieza requiere más de un par de etapas de conformado, el estampado con prensa de transferencia suele ser la ruta más económica que un troquel progresivo más grande.
Las preguntas comerciales se responden aquí: costo del herramental y tiempo de entrega.
Capacidad de un vistazo: capacidad de prensa de hasta 350 t · diámetro máximo de estampado profundo Ø250 mm · lista completa de maquinaria e inspección.
Los prototipos y lotes piloto se ejecutan con herramental de operación única en lugar de una tira — consulte estampado de bajo volumen y prototipado.