深拉伸磁隔离套
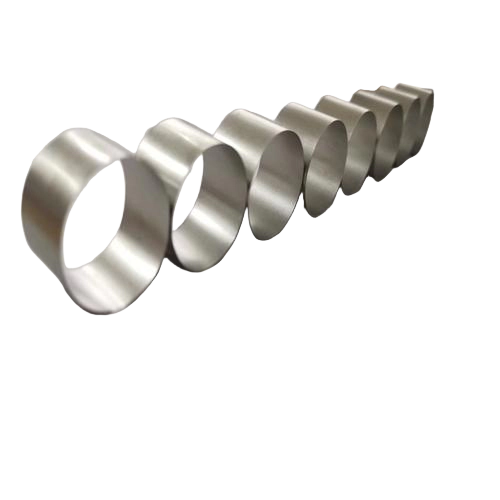
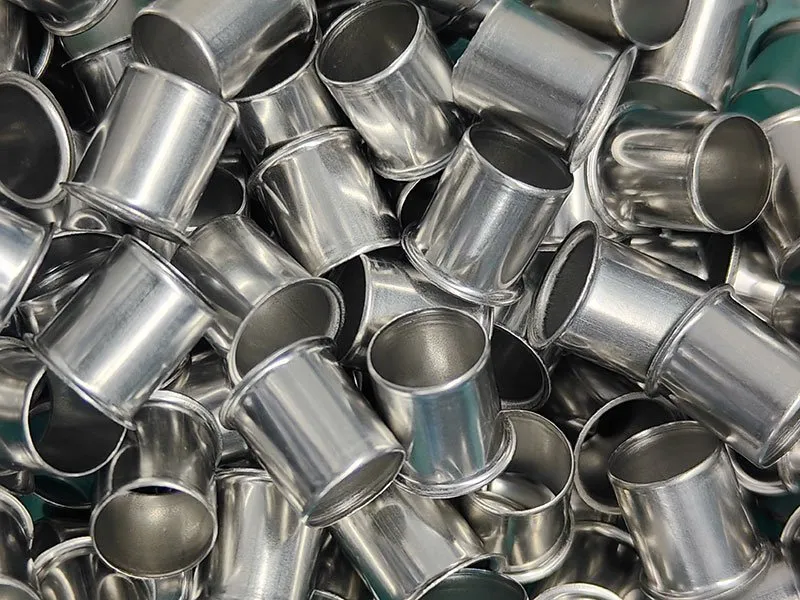
这是什么零件? 深拉伸磁隔离套是Balford采用不锈钢制造的套筒。生产工艺:连续模冲压 → 去毛刺 → 表面处理。表面处理:酸洗。关键要求:深拉伸极薄料厚时的公差控制;选用304/316牌号以保证强度和延展性。

案例回顾
电磁阀用磁隔离套通常由0.1–0.3 mm厚的不锈钢圆片深拉伸成型。该料厚下材料极薄,深拉伸时公差控制难度较大。不锈钢是磁隔离套的可靠选择:耐腐蚀性好、力学性能稳定,并具备所需的磁导率。常用牌号为304和316——两者强度和延展性均足以满足深拉伸要求,不易开裂或过度减薄。
案例简介
电磁阀用磁隔离套筒通常由 0.1–0.3 mm 厚的不锈钢圆片深拉伸而成。在该厚度下,材料极薄,因此深拉伸时控制公差确实很有难度。不锈钢是磁隔离套筒的可靠选择:它具有良好的耐腐蚀性、稳定的力学性能,以及所需的磁导率。常用牌号为 304 和 316——两者都具有足够的强度和延展性,可完成深拉伸而不开裂或过度减薄。
概览
| 项目 | 已发布数值 |
|---|---|
| 应用 | 套筒 |
| 行业 | 电磁阀 |
| 材料 | 不锈钢 |
| 表面处理 | 酸洗 |
| 工艺路线 | 级进模冲压 → 去毛刺 → 表面处理 |
| 材料厚度 | 0.1-0.3 mm 厚不锈钢圆片 |
| 关键要求 | 深拉伸极薄料时的公差控制;304/316 牌号以保证强度和延展性 |
工艺路线
该零件的公开工序顺序:
- 级进模冲压
- 去毛刺
- 表面处理
工程方案由什么决定
该工艺路线从级进模冲压开始,适合在带料上成形的零件:卷料送料、冲孔、成形和切断都在一副模具内完成。带料排样和模具工位是这项工作的工程内容,年产量决定级进模是否是正确的选择。
开模前要确定两件事:哪些尺寸对装配真正重要——密封面、轴承座、同轴直径——以及工艺在这些特征上能保证什么公差。其余尺寸按一般公差执行,这样可把模具投入集中在真正影响功能的地方。
表面处理位于工艺路线末端。清洗和去毛刺在厂内完成;电镀、磷化、钝化、电解抛光和涂覆交由合格外协加工商处理,并记录在检验计划中;图纸要求时,批量热处理也按同样方式处理。
文件资料与首件
此类零件放行时需按确认图纸提供首件检验报告,并按客户质量部门要求的等级提供符合 PPAP 的文件包。材料证书按炉号保存,IMDS 条目按要求提交。质量体系为 ISO 9001:2015,过程控制符合 IATF 16949 要求。