Una pieza estampada o embutida en profundidad se ensambla o no, y la diferencia suele ser de dos o tres dimensiones. El laboratorio de inspección de Balford existe para encontrar esas dimensiones antes de que las piezas se envíen — y para producir la evidencia medida sobre la que se construye una presentación PPAP, un informe de inspección de primera pieza o una investigación de queja de cliente.
Lo que el laboratorio puede medir
- Dimensional
- — diámetros exteriores e interiores, espesor de pared, alturas, profundidades, posiciones de escalón, geometría de bridas. Geométrico
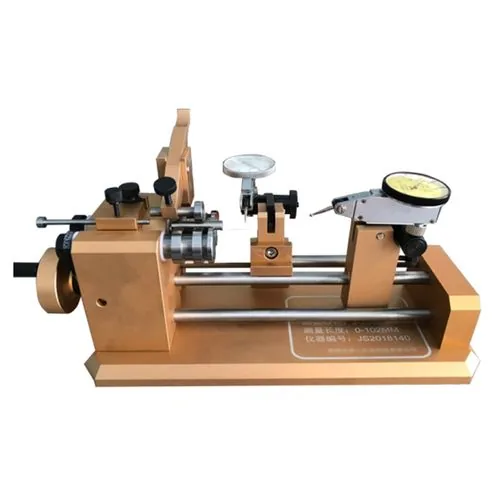
- — concentricidad y excentricidad en carcasas cilíndricas, además de verificaciones de perfil en bordes embutidos y estampados. Acabado superficial
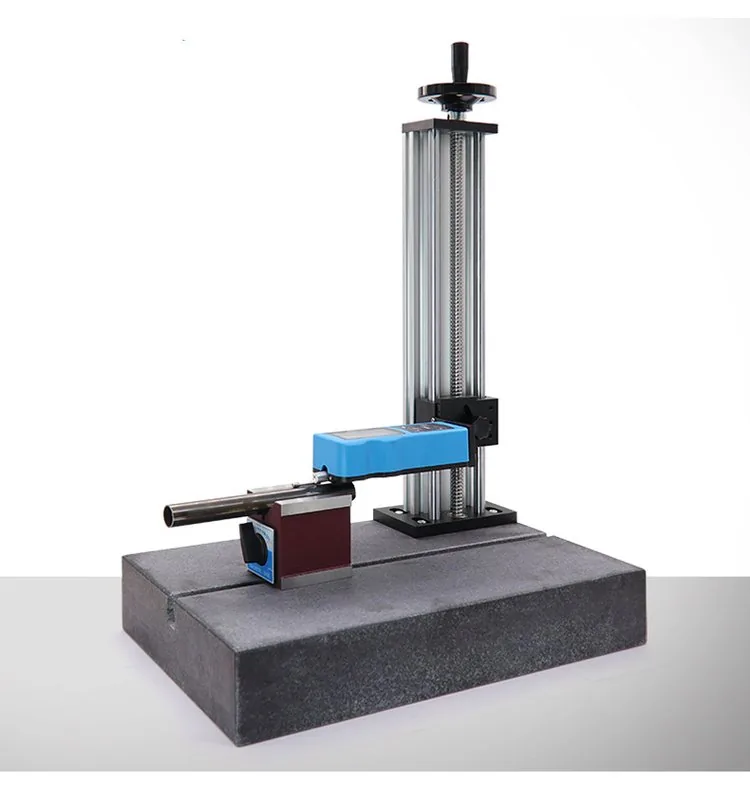
- — Ra en superficies conformadas y mecanizadas. Dureza
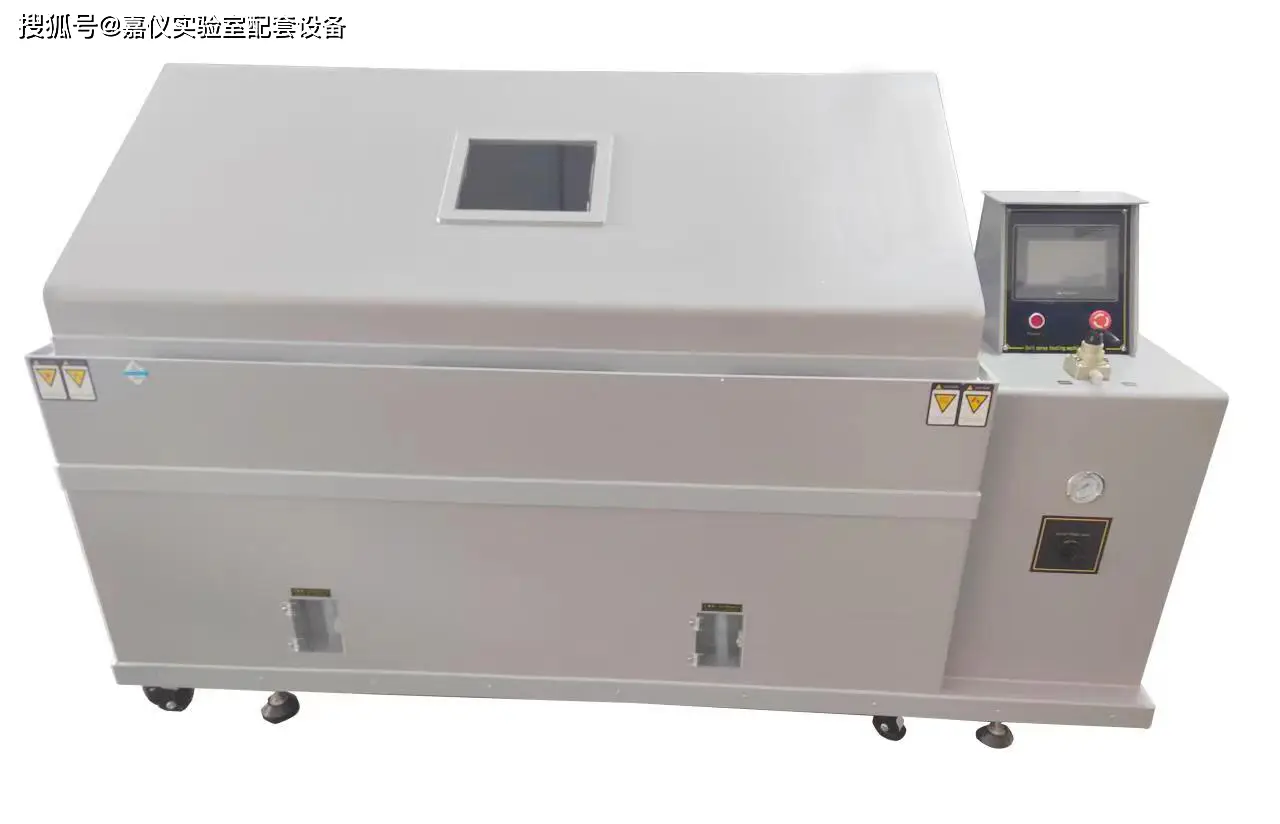
- — material entrante y piezas conformadas, medida en un durómetro Rockwell. Corrosión
- — prueba de niebla salina en piezas recubiertas y pasivadas. Verificación por atributos
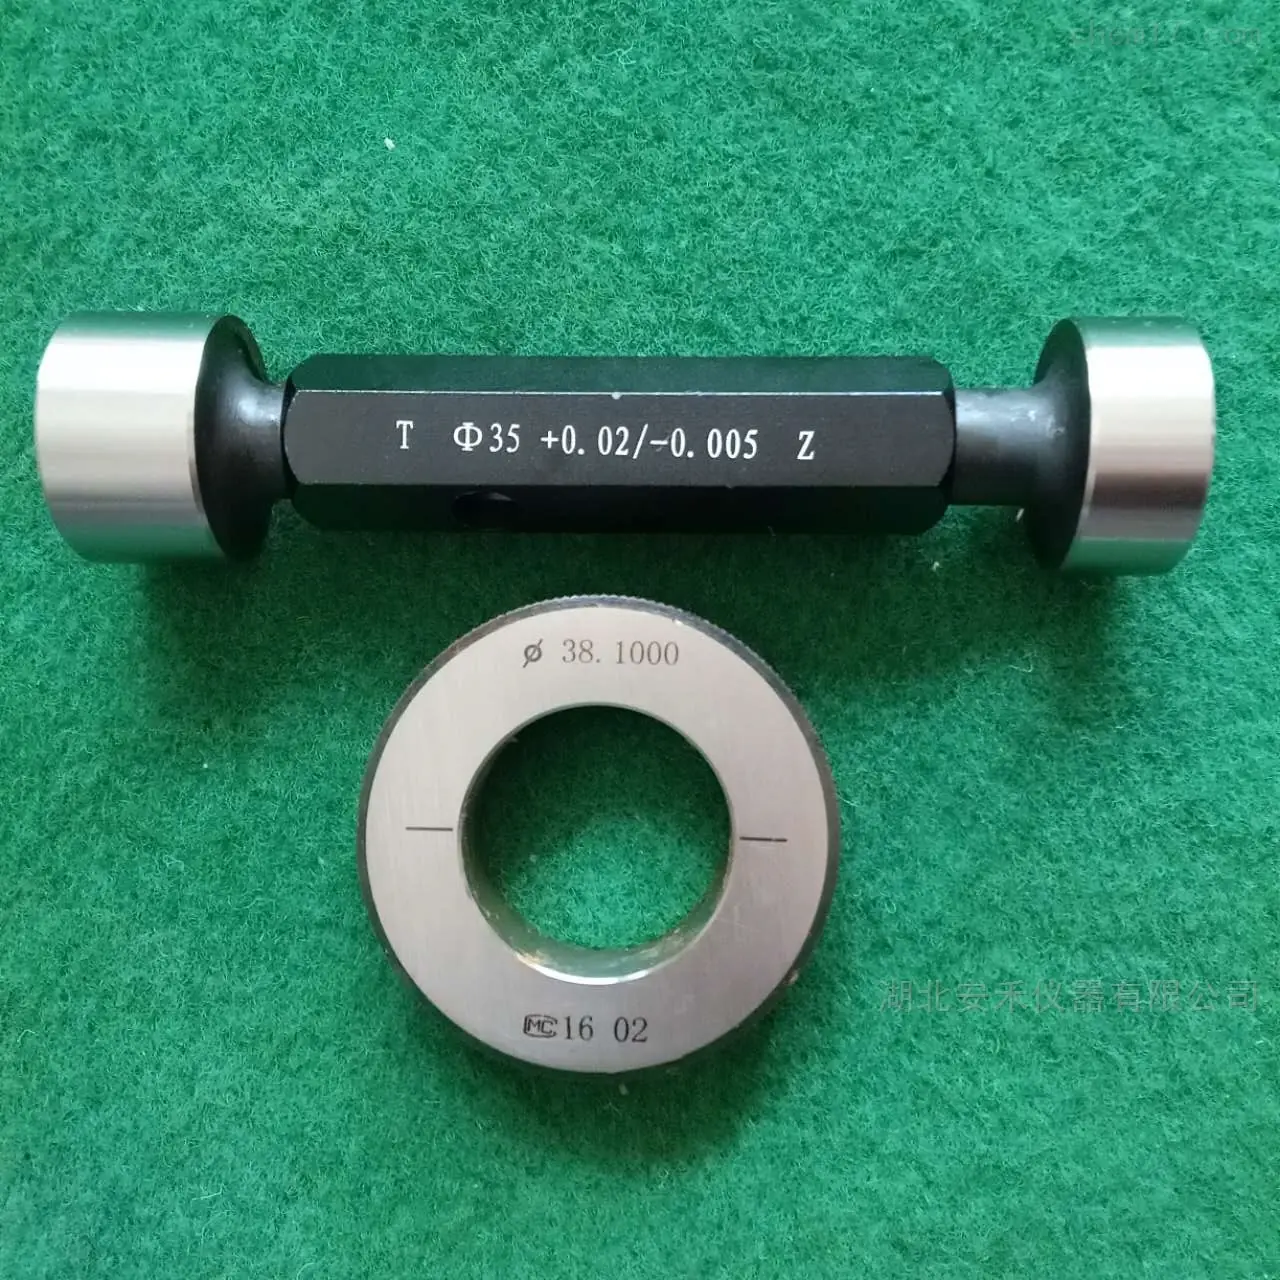
- — calibración pasa/no pasa en la prensa para agujeros, ranuras y posiciones.
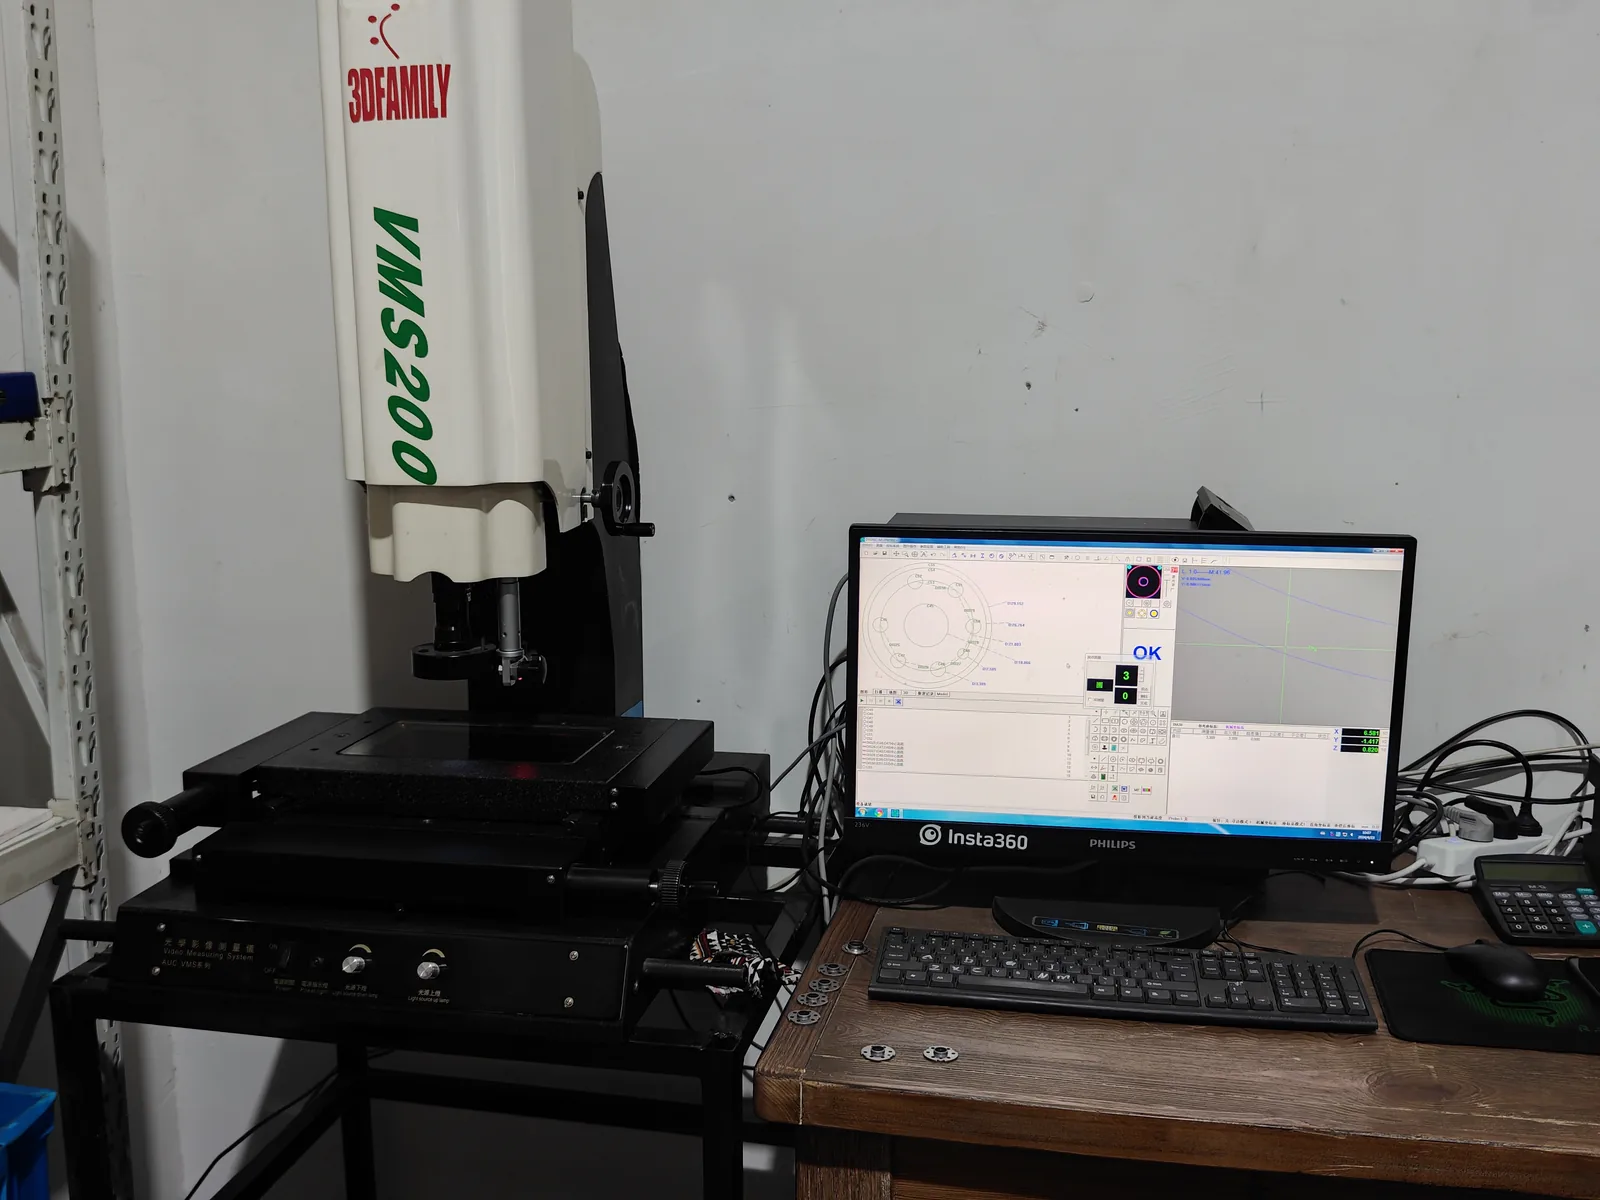
Proyector óptico 2.5D ×1
Proyecta el perfil de la pieza sobre una pantalla para que los perfiles de borde, ángulos, radios y características pequeñas se puedan medir contra el plano sin contacto. Se utiliza para la inspección de primera pieza en perfiles de estampado fino y estampado.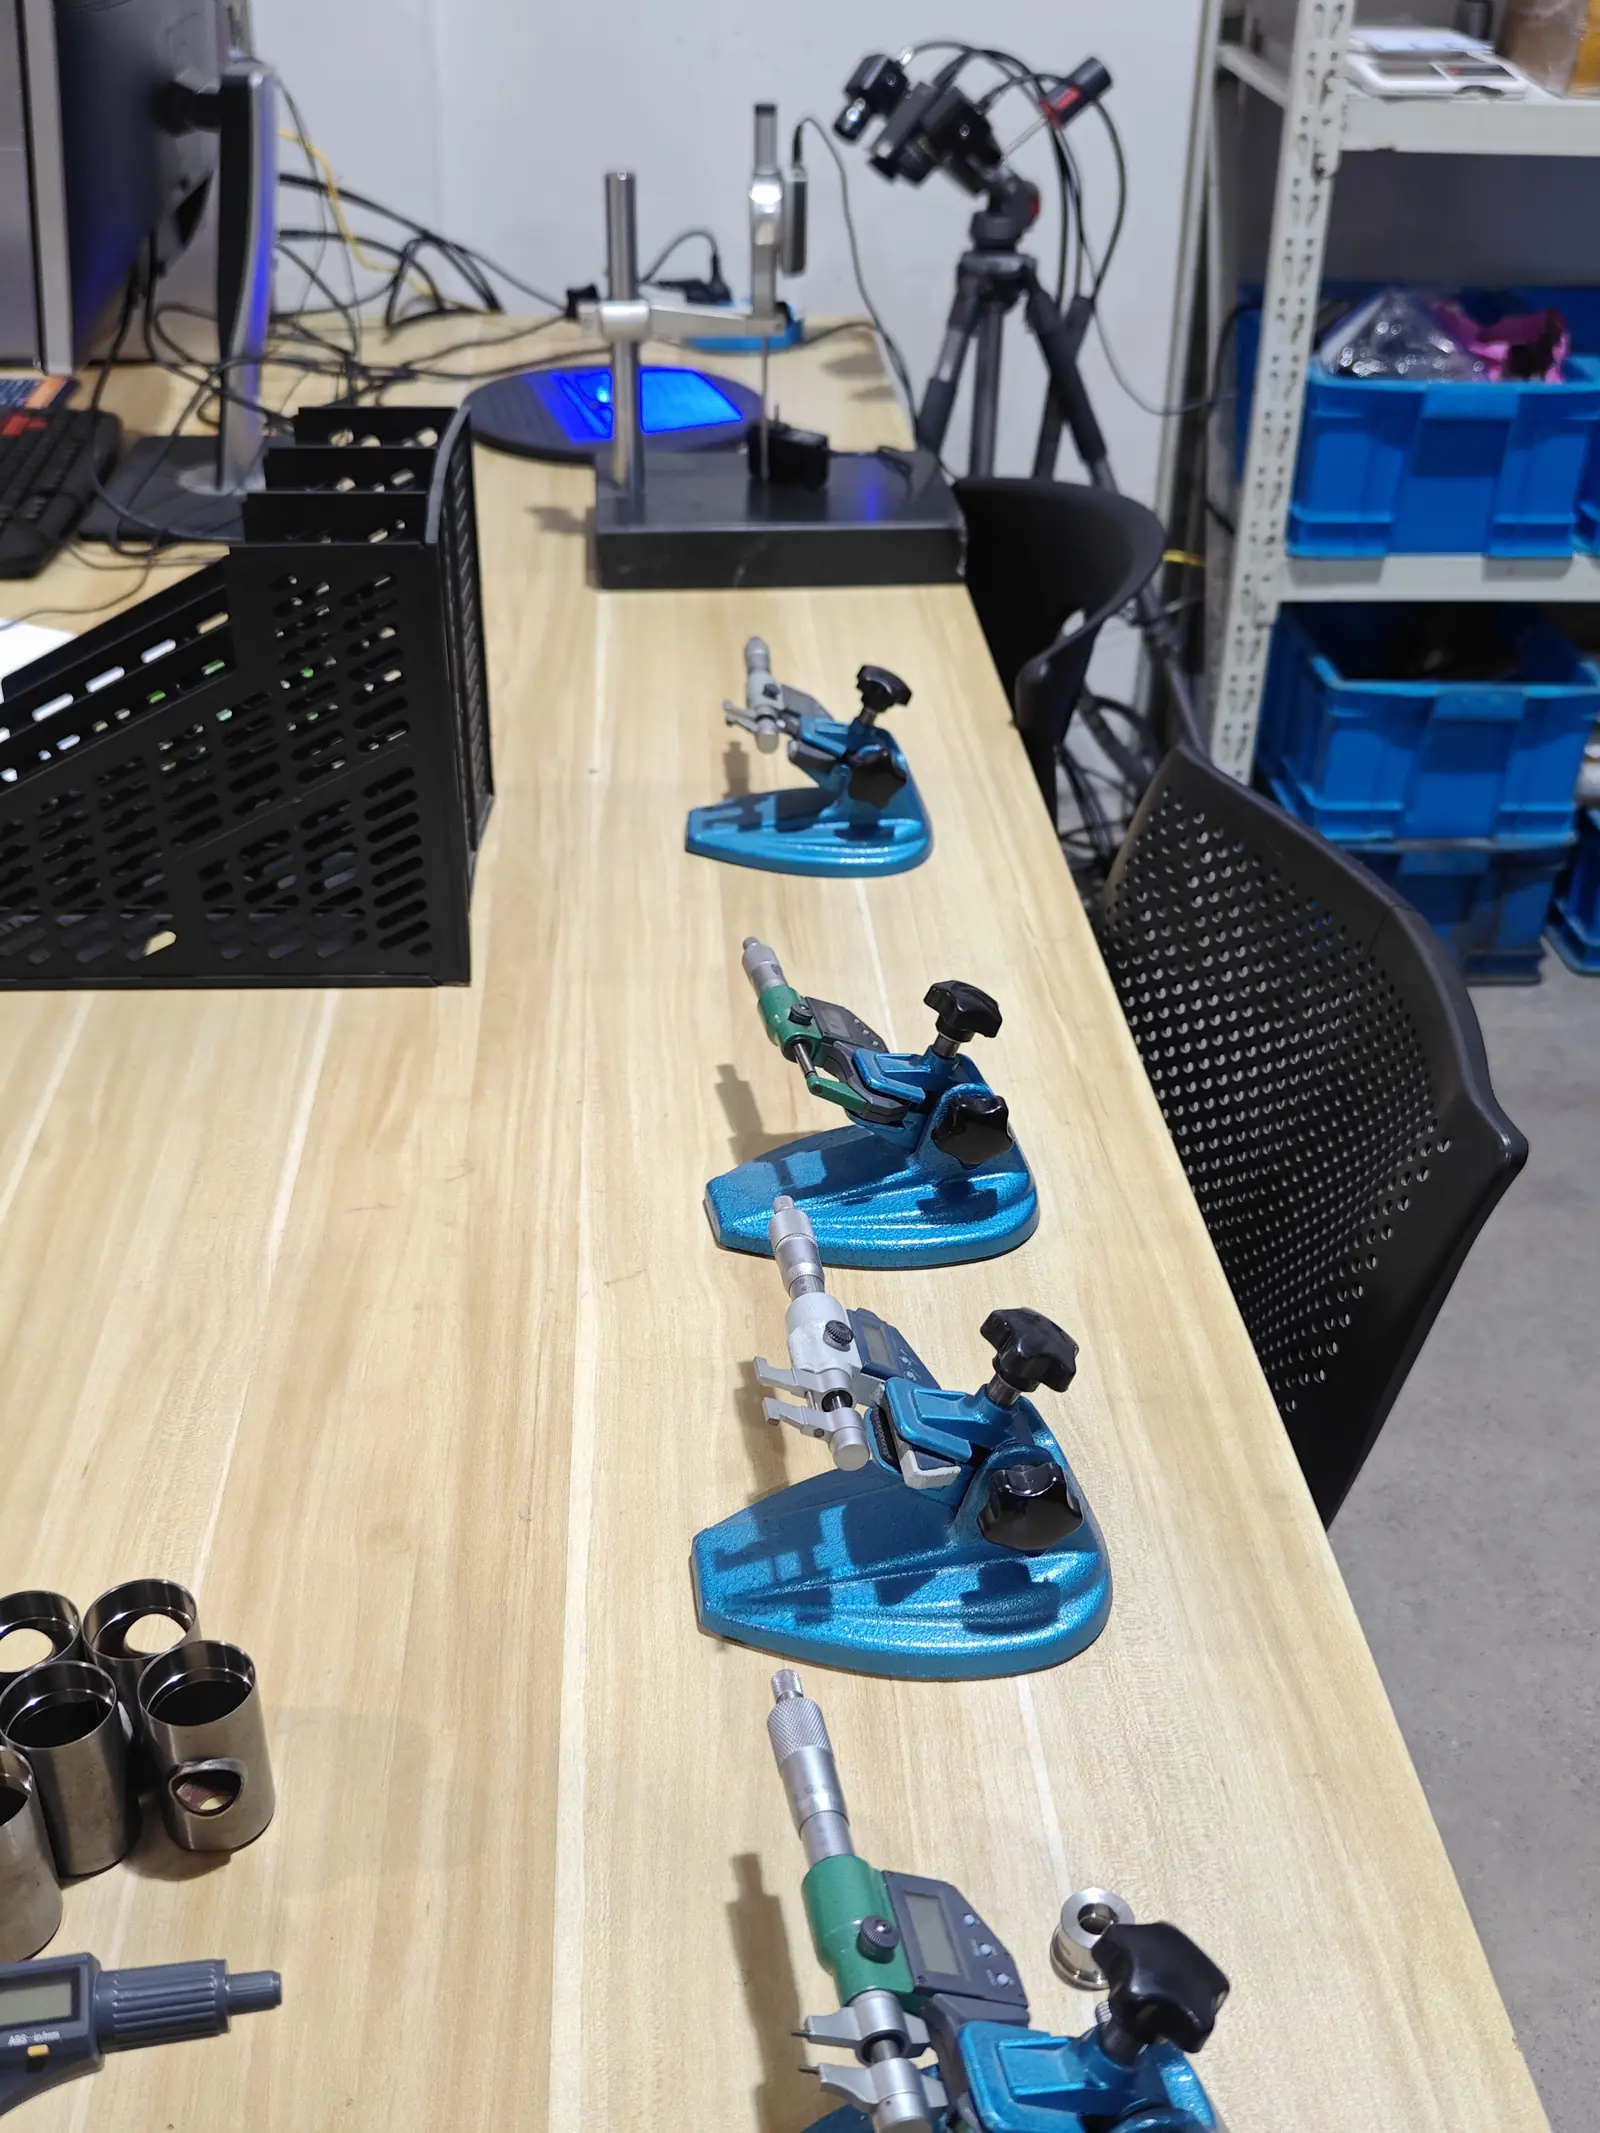
También en el laboratorio
- Escáner 3D ×1 — para geometría de forma libre y comparación de primera pieza contra el modelo.
- Durómetro Rockwell ×1 — verificaciones de dureza de material entrante y piezas conformadas.
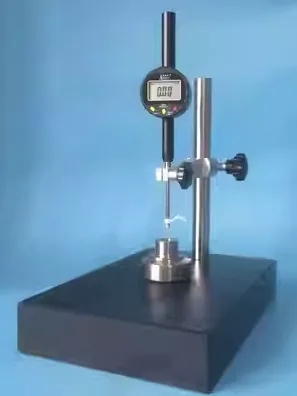
- Medidor de altura digital (resolución de 0.001 mm) — alturas y posiciones de escalón en piezas planas y conformadas.
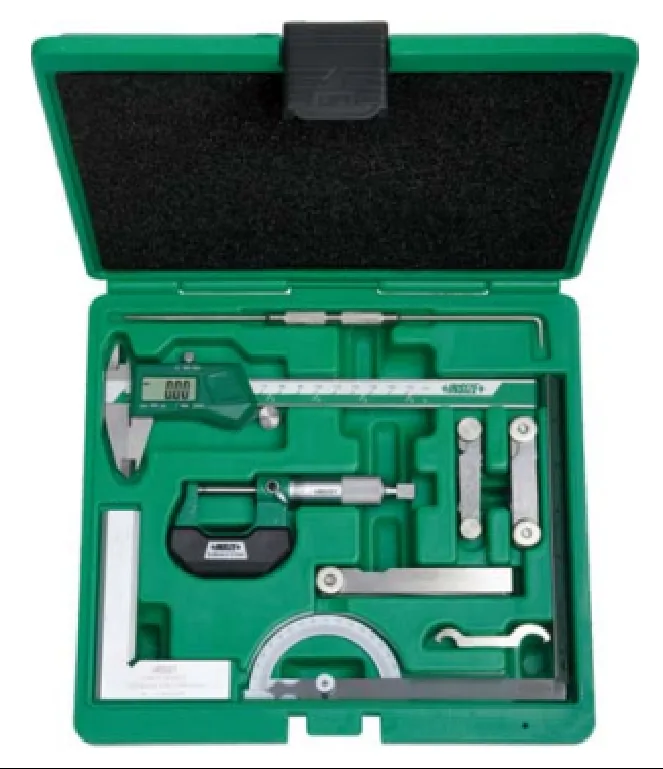
- Calibradores internos y un juego completo de calibres pasa/no pasa para verificación de atributos en el piso de producción.
- Instrumento de medición de rebaba ×1 — medición rápida por lote de características de alto volumen.
Cómo se ejecuta la inspección de primera pieza
- El plano se convierte en una lista de características. Cada dimensión con tolerancia se convierte en una característica numerada, con las críticas marcadas.
- El material y la dureza se confirman primero — medir una característica conformada en el material equivocado es esfuerzo desperdiciado.
- La pieza se mide contra la lista, usando el instrumento que se adapta a cada característica: proyección óptica y micrómetros para perfiles y diámetros, medidor de profundidad para profundidades de embutido, medidor de concentricidad para relaciones de barrenos, medidor de rugosidad para acabados.
- Los resultados se registran con el nominal, la tolerancia y el valor real, de modo que el informe muestra no solo si la pieza pasó sino cuánto margen tenía.
- Cualquier cosa fuera de tolerancia regresa al proceso antes de que continúe la corrida de producción, no después de completar el lote.
Las mismas mediciones, extendidas a lo largo de la corrida de producción con planes de control y verificaciones en proceso, son lo que hace posible un paquete PPAP Nivel 3. Ver Capacidad PPAP para el lado de la documentación.
Lo que el laboratorio no hace
Ser preciso sobre el límite es más útil para un comprador que una lista de equipos más larga:
- Sin máquina de medición por coordenadas (CMM). Para geometría compleja de forma libre usamos el escáner 3D, y para piezas que necesitan un informe formal de CMM coordinamos la medición con un laboratorio socio y lo indicamos antes de cotizar.
- Sin laboratorio metalúrgico interno. La dureza se verifica aquí; la certificación completa del material proviene de la acería, y el tratamiento térmico lo realizan plantas socias calificadas.
- Las pruebas de corrosión son verificación, no calificación. La cámara de niebla salina confirma lo que hacen nuestras piezas niqueladas; no reemplaza la propia calificación del proveedor de tratamiento superficial.
Metrología en uso
Cilindricidad en un tubo embutido profundo — el tipo de medición detrás de cada informe de inspección de primera pieza.
Preguntas frecuentes
¿Proporcionan un informe de inspección de primera pieza con las piezas?
Sí. La inspección de primera pieza es un paso estándar en un molde nuevo, y el informe lista cada característica con su nominal, tolerancia y valor medido. Normalmente se emite antes de liberar la corrida de producción.
¿Puedo especificar el método de medición para una dimensión crítica?
Sí, y es mejor que lo haga. Indíquenos la característica, el método que exige su plano o plan de control, y el calibrador a utilizar. Cuando el método no está especificado, la revisión de DFM propone uno y el plan de control lo registra.
¿Cómo manejan una dimensión fuera de tolerancia?
El hallazgo regresa al proceso — ajuste de herramienta, cambio de parámetro del proceso o una corrección en la secuencia — y la pieza se vuelve a medir. Nada se envía bajo la suposición de que el siguiente lote será mejor.
¿El laboratorio de inspección también se usa para material entrante?
Sí. El material entrante se verifica contra el certificado del molino y el grado indicado en el plano — dimensiones, dureza cuando corresponde, e identificación del material — antes de liberarlo a la prensa.
¿Pueden medir piezas fabricadas con herramental de otra persona?
Sí. El laboratorio inspecciona todo lo que pasa por la planta, incluidas las piezas de herramental transferido a Balford, y los resultados medidos se reportan de la misma manera.