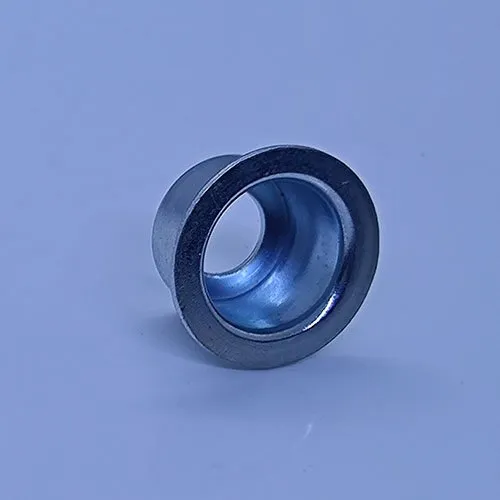
Asiento de resorte de válvula – Acero AISI 1045
¿Qué es esta pieza? Asiento de resorte de válvula es un asiento de resorte fabricado en acero AISI 1045 por Balford. Proceso de producción: embutido profundo → tratamiento térmico → tratamiento superficial. Acabado: recubrimiento de zinc, aplicado después del recocido (horno de banda de malla, entre pasos). Requisitos clave: embutido profundo de acero al carbono medio AISI 1045 con recocido entre pasos para mantener el material trabajable y controlar el tiempo de ciclo y el costo.
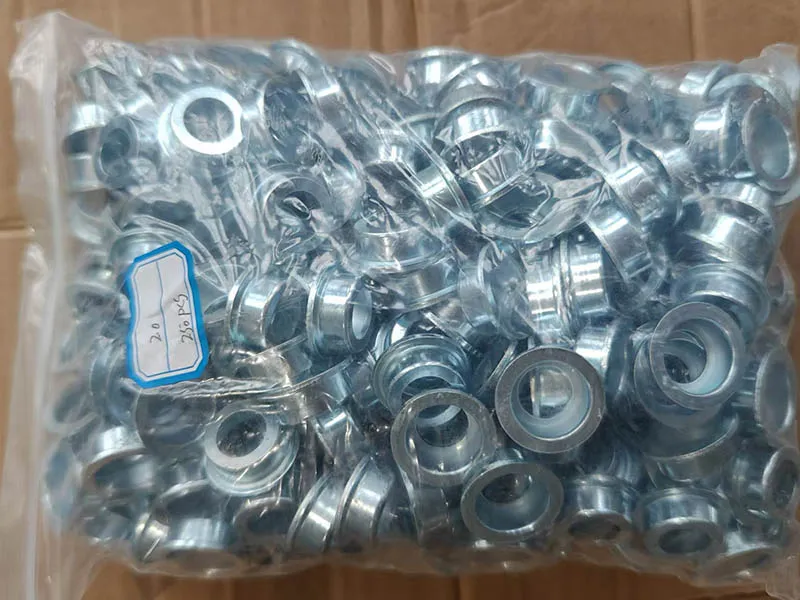
Estampado por embutido profundo
| Nombre del Producto | Asiento de resorte de válvula |
|---|---|
| Categoría | Asiento de resorte |
| Flujo del Proceso | Embutido profundo→Tratamiento térmico→Tratamiento superficial |
| Material | Acero AISI 1045 |
| Tratamiento Superficial | Recubrimiento de zinc |
| Tratamiento Térmico | Recocido (horno de banda de malla, entre pasos) |
| Requisitos clave | Embutido profundo de acero al carbono medio AISI 1045 con recocido entre pasos para mantener el material trabajable y controlar el tiempo de ciclo y el costo |
Revisión de Caso
Saintbon Hydraulic y Hengli Hydraulic nos contactaron con un trabajo de asiento de resorte de válvula en acero AISI 1045, especificando el proceso de embutido profundo para la pieza. Ya hemos fabricado asientos de resorte para dos clientes anteriormente. Solicitaron embutido profundo en esta pieza, aunque el acero AISI 1045 es un acero al carbono medio que normalmente no se presta para ese tipo de conformado. Nuestra ventaja es el horno de recocido de banda de malla en planta. Cuando el embutido profundo se vuelve marginal en un grado duro como este, recocimos entre pasos para mantener el material trabajable. Eso nos permite simplificar la secuencia de utillaje, mantener mejores tiempos de ciclo y reducir el costo por pieza. Su ruta anterior era cortar barra redonda y maquinar todo el asiento desde macizo: lento y con desperdicio de material. Cambiar al estampado por embutido profundo redujo nuestro consumo de materia prima y recortó significativamente el tiempo de procesamiento. La pieza también resulta con mejor resistencia y ductilidad, y podemos cumplir programas de producción más ajustados.