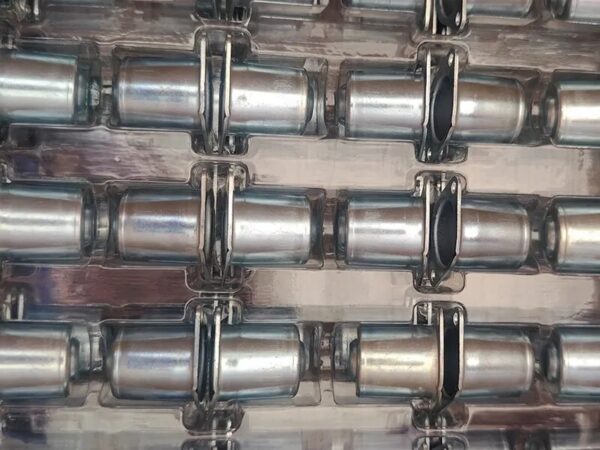
Material-specific planning for stainless steel, aluminum, copper alloys, nickel alloys, titanium, tantalum, and controlled-expansion metals.
Material selection is part of the process design
Deep-drawn parts aren't limited to low-carbon steel. At Balford, we evaluate the material alongside part geometry, draw depth, wall thickness requirements, surface finish specs, and the operating environment before committing to tooling.
Each alloy responds differently under tensile and compressive loading. We adjust draw ratios, corner radii, lubrication, blank holder pressure, tool steel selection, and any intermediate annealing steps to match the material's behavior.
Materials we evaluate for deep drawing
- Cold-rolled steel
- Stainless steel
- Aluminum
- Copper and brass
- Monel® nickel-copper alloys
- Titanium
- Hastelloy® nickel alloys
- Kovar® controlled-expansion alloy
- Invar controlled-expansion alloy
- Mu-metal / permalloy
- Inconel® nickel alloys
- Tantalum and other specialty alloys
Availability of specialty alloys is subject to material sourcing, minimum quantities and project qualification.
What changes from one alloy to another?
Las aleaciones de níquel y el titanio generalmente requieren mayores cargas de conformado y una lubricación cuidadosamente seleccionada para evitar problemas de agarrotamiento y endurecimiento por deformación. Las aleaciones de cobre ofrecen buena conductividad, pero necesitan protección superficial para prevenir la oxidación y los rayones. Las aleaciones de expansión controlada y magnéticas se eligen por un comportamiento funcional específico, por lo que el proceso de conformado debe preservar esas propiedades magnéticas y térmicas sin introducir esfuerzos residuales ni distorsión.
Un certificado de material por sí solo no es suficiente. Es necesario verificar la condición real de la tira, el temple, la variación de espesor y la dirección del grano durante las pruebas de prototipo; estos factores afectan directamente el retroceso elástico, la estabilidad dimensional y el desgaste de las herramientas en producción.
Desarrollo de una pieza confiable de aleación especial
Envíe el plano, la aleación objetivo, el volumen esperado y los requisitos funcionales al inicio de la revisión. Balford evaluará la fabricabilidad, propondrá una secuencia de conformado e identificará dónde se necesitan pruebas de prototipo o muestras de material antes de finalizar el herramental de producción.
Hablemos de su componente
¿Necesita un proceso de producción estable para una pieza metálica difícil?
Envíe a Balford su plano, material, cantidad anual y requisitos de calidad. Nuestro equipo de ingeniería revisará la secuencia de conformado y recomendará una ruta de fabricación práctica.
Solicite una revisión de fabricación