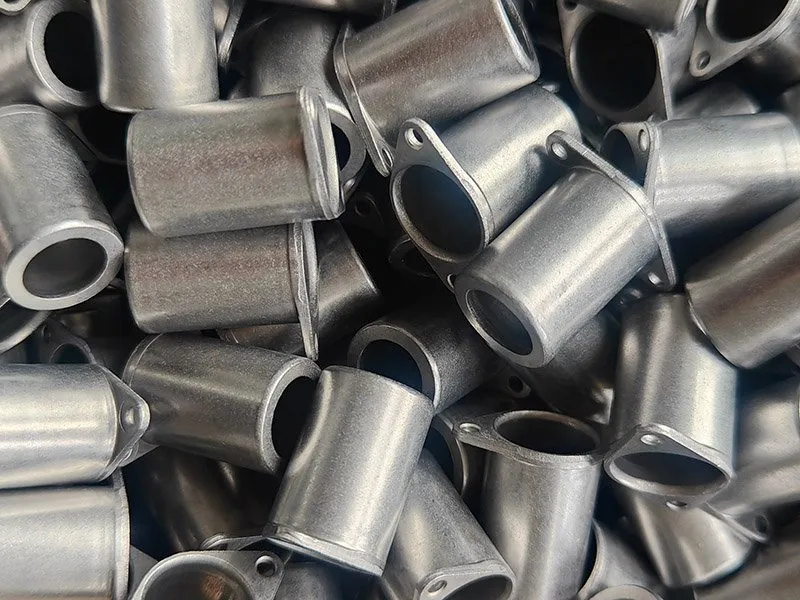
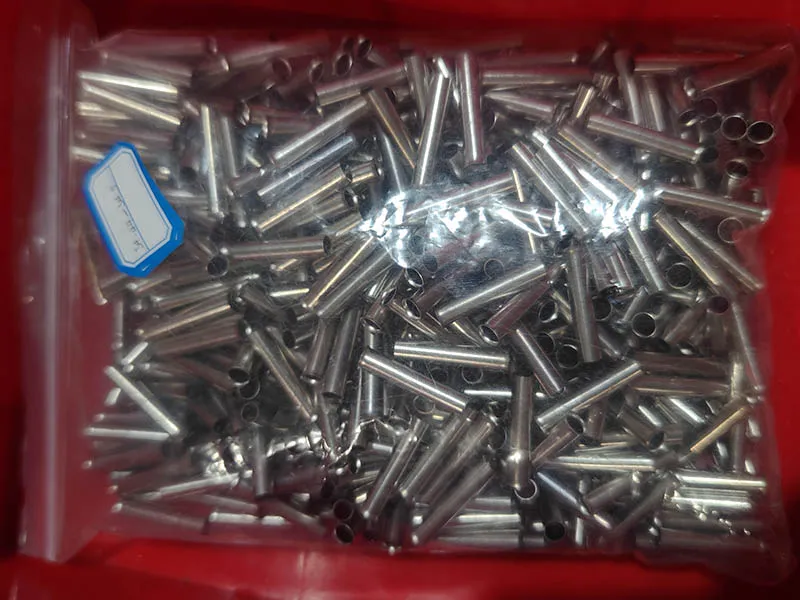
Jawaban langsung:Balford menyediakan layanan permesinan CNC kustom untuk CNC turning, CNC milling, dan wire EDM. Kami meninjau gambar untuk datum, akses pahat, pencekaman benda kerja, toleransi, material, dan finishing, lalu memberikan penawaran rute produksi dari prototipe hingga produksi berulang. Sebelum mengirim file, gunakan Daftar Periksa RFQ permesinan CNC kami untuk menyusun informasi yang membuat penawaran lebih cepat dan lebih akurat.
Pilih Rute Permesinan Anda
CNC Turning
Geometri rotasional: poros, bushing, sleeve, pin, fitting, komponen berulir.
- Terbaik untuk: OD/ID, alur, ulir, dan fitur konsentris pada part bulat.
- Keunggulan: akurasi silindris yang efisien dan repetitif dalam satu setup.
- Tinjau: pembagian datum, stabilitas dinding tipis, kelas ulir, runout.
Layanan CNC turning →
CNC Milling
Geometri prismatik: pelat, blok, housing, braket, dan profil 3D.
- Paling cocok untuk: permukaan, pocket, slot, lubang, dan permukaan berkontur.
- Keunggulan: geometri fitur yang fleksibel dengan kontrol posisi yang ketat.
- Tinjau: akses pahat, radius internal, pencekaman benda kerja, jumlah setup.
Layanan CNC milling →
Wire EDM
Profil rumit, fitur sempit, dan material konduktif yang dikeraskan.
- Paling cocok untuk: profil tembus, slot, dan fitur yang tidak dapat dijangkau oleh milling.
- Keunggulan: gaya potong rendah, profil akurat, tepi bebas burr.
- Tinjau:lubang awal, radius sudut, taper, skim pass, akses inspeksi.
pemesinan wire EDM →
Panduan Pemilihan Proses CNC
| Proses | Geometri part tipikal | Material & kekerasan | Fitur yang paling sesuai | Pertanyaan review desain | Kombinasi yang direkomendasikan |
|---|
| CNC turning | OD/ID rotasional, alur, ulir | Aluminium, baja, stainless, kuningan, tembaga, plastik | Bore dan diameter konsentris, ulir | Apakah diameter kritis dapat menggunakan datum dan setup yang sama? | Turning + milling (live tooling) |
| CNC milling | Permukaan, kantong, slot, lubang | Aluminium, baja, stainless, plastik | Fitur prismatik, kontur 3D, pola lubang presisi | Apakah pahat dapat menjangkau fitur dengan radius yang praktis? | Milling + wire EDM (radius kecil) |
| Wire EDM | Profil tembus, slot sempit, bagian konduktif keras | Baja perkakas yang dikeraskan, stainless, karbida, paduan konduktif | Profil ketat, tepi kritis burr, bagian tipis | Apakah lubang awal diperlukan, dan berapa radius sudut yang dapat diterima? | Wire EDM setelah perlakuan panas |
| Pemesinan kombinasi | Bagian dengan fitur rotasi dan prismatik | Per kelompok fitur | Geometri multi-sumbu atau multi-setup | Setup mana yang melindungi hubungan datum paling kritis? | Turning + milling dalam satu program |
| Fabrikasi + pemesinan | Blank yang di-stamping, ditarik, atau dipotong dengan antarmuka yang dipemesinan | Baja, stainless, aluminium | Permukaan penyegel, ulir, bore presisi pada bagian yang dibentuk | Dapatkah manufaktur near-net mengurangi pengurangan material dan waktu siklus? | Deep drawing/stamping + CNC machining |
Banyak komponen memerlukan lebih dari satu operasi. Datum dan rencana setup tetap jelas di seluruh alur proses — lihat pemesinan CNC terpadu untuk cara kami menyusun urutan operasi.
Desain untuk Kemudahan Pemesinan dan Pengulangan
Model yang bisa dipesan masih bisa mahal atau tidak stabil saat produksi. Tinjauan awal mengidentifikasi fitur yang memerlukan pahat panjang, pencekaman rumit, atau inspeksi berlebihan.
Datum dan Pencekaman Benda Kerja
Komponen harus diposisikan tanpa menghalangi fitur kritis atau mendistorsi bagian tipis. Permukaan referensi yang stabil dan akses pencekaman memastikan geometri setup yang sama terulang dari satu setup ke setup berikutnya. Baca panduan desain milling CNC untuk detail datum dan pencekaman.
Akses Pahat dan Radius Dalam
Pahat berputar memerlukan ruang bebas untuk masuk, memotong, dan keluar. Kantong dalam, undercut tersembunyi, dan sudut dalam yang tajam dapat memerlukan perkakas khusus atau proses sekunder; radius yang praktis meningkatkan stabilitas dan menekan biaya. Lihat panduan desain wire EDM untuk radius dan perencanaan lubang awal.
Toleransi dan Kehalusan Permukaan
Toleransi ketat dan kehalusan tinggi hanya diperlukan di area yang menjaga fungsi. Persyaratan per fitur mengurangi waktu setup, waktu siklus, dan biaya inspeksi. Kami meninjau setiap callout terhadap gambar teknik selama DFM.
Strategi Inspeksi
Dimensi, ulir, posisi, runout, profil, dan kondisi permukaan masing-masing memerlukan metode yang ditetapkan. Control plan mengidentifikasi karakteristik kritis, pengambilan sampel, dan dokumentasi first article. Ikuti panduan dari gambar ke produksi untuk menyiapkan paket Anda.
Material dan Finishing untuk Proses Permesinan
Grade material, kondisi stok, perlakuan panas, dan finishing akhir semuanya memengaruhi umur pahat, distorsi, stabilitas dimensi, dan urutan proses. Cantumkan semuanya di RFQ agar rute proses direncanakan dengan benar.
Paduan aluminium
Housing, pelat, dan komponen peralatan yang ringan; paduan dan temper menentukan perilaku pemotongan, kualitas ulir, dan respons anodizing. Lihat permesinan aluminium.
Baja karbon dan baja paduan
Poros, fastener, fixture, dan komponen struktural; kekerasan dan urutan perlakuan panas menentukan allowance permesinan. Lihat permesinan baja karbon.
Baja tahan karat
Ketahanan korosi dan kekuatan; pengerasan kerja memerlukan feed dan speed yang terkontrol. Lihat permesinan stainless steel.
Tembaga dan kuningan
Komponen konduktif, fluida, dan presisi; kontrol burr dan perlindungan permukaan penting pada ulir dan seal. Lihat pemesinan tembaga dan pemesinan kuningan.
Paduan khusus dan plastik
Dievaluasi per aplikasi dengan sertifikasi, stabilitas, dan kontrol kontaminasi yang dikonfirmasi di awal. Lihat pemesinan paduan khusus.
Perlakuan permukaan & perlakuan panas
Anodizing, plating, coating, dan perlakuan panas dikoordinasikan dengan mitra yang berkualifikasi. Tinjau alur perlakuan permukaan dan perlakuan panas sebelum penawaran.
Aplikasi Komponen Mesin Kustom
Otomotif dan Mobilitas
Poros, spacer, fitting, housing, dan antarmuka presisi untuk rakitan sensor, motor, dan fluida — toleransi ketat dengan repeatability volume tinggi. Lihat pemesinan otomotif dan housing sensor.
Peralatan Industri
Komponen mesin, detail perkakas, braket, pelat, dan suku cadang pengganti yang dikerjakan sesuai gambar terkontrol. Lihat permesinan industri.
Produk Kelistrikan dan Khusus
Part manajemen panas, komponen konduktif, perangkat keras ringkas, dan part terkait motor. Lihat housing motor dan komponen elektronik.
Studi Kasus Permesinan
Proyek terpilih yang menggabungkan permesinan dengan proses Balford lainnya. Data material, proses, dan persyaratan utama diambil dari catatan setiap kasus.
Jelajahi seluruh pustaka studi kasus →
Kepatuhan dan Mutu
RFQ Pemesinan CNC yang Jelas Mengurangi Pengerjaan Ulang
Sertakan file 3D dan 2D yang cocok pada revisi yang sama, grade material, finishing, jumlah prototipe, perkiraan ukuran batch dan permintaan tahunan. Tandai datum fungsional dan dimensi kritis agar setup dibangun di sekitar assembly — bukan setiap fitur diperlakukan sama ketat. Jika plating, anodizing, heat treatment atau assembly menyusul, sertakan dalam penawaran sejak awal; masking, penumpukan finishing dan distorsi menggeser allowance machining dan urutan operasi.
Sebelum mengirim file, periksa checklist RFQ CNC machining dan baca cara mengevaluasi supplier machining untuk pandangan independen tentang apa yang perlu diverifikasi. Lalu minta penawaran dengan drawing Anda.
FAQ Layanan CNC Machining
File apa yang diperlukan untuk penawaran CNC machining?
Kirim model 3D dan drawing 2D terkendali pada revisi yang sama, plus grade material, finishing, jumlah prototipe dan produksi, dimensi kritis, standar ulir, serta persyaratan first-article atau sertifikasi. File yang cocok pada satu revisi memungkinkan kami meninjau part sekali dan menawarkan rute yang sesuai.
Apa perbedaan CNC turning dan CNC milling?
CNC turning memutar workpiece sementara tool tetap memotongnya, sehingga cocok untuk geometri bulat dan rotasional: shaft, bushing, sleeve, pin, fitting dan part berulir. CNC milling memutar cutter dan menggerakkannya melintasi workpiece diam, sehingga cocok untuk geometri prismatik: face, pocket, slot, hole dan profil 3D. Part dengan fitur rotasional dan prismatik seringkali di-turning dulu, lalu di-milling dengan live tooling atau pada setup kedua.
Kapan wire EDM harus digunakan alih-alih milling?
Gunakan wire EDM ketika fitur sulit atau tidak mungkin di-milling: profil tembus pada material keras, slot sempit, radius sudut kecil, tepi kritis burr, atau part di mana gaya potong akan mendistorsi bagian tipis. Wire EDM memerlukan start hole dan hanya bekerja pada material konduktif listrik, dan lebih lambat daripada milling pada geometri terbuka. Kami meninjau drawing dan merekomendasikan proses yang memenuhi toleransi dengan biaya praktis terendah.
Bagaimana cara menentukan ulir, datum dan surface finish?
Tentukan skema datum terlebih dahulu agar setiap dimensi kritis diukur dari referensi yang sama. Untuk ulir sebutkan standar (misalnya ISO metric, UNC/UNF, NPT), class dan panjang; untuk datum identifikasi permukaan yang memposisikan part dalam assembly; untuk finishing berikan nilai Ra atau ekuivalen dengan area yang membutuhkannya. Toleransi ketat dan finishing halus harus diterapkan hanya di tempat yang melindungi fit, sealing, gerakan atau alignment.
Dapatkah Balford menggabungkan machining dengan stamping atau deep drawing?
Ya. Blank hasil stamping, deep drawing atau sheet metal fabrication dapat di-machining di mana proses forming tidak dapat mempertahankan interface yang diperlukan: sealing face, ulir, bore presisi dan permukaan datum. Kami meninjau seluruh rute bersama-sama sehingga toleransi ditetapkan pada proses yang dapat mempertahankannya, dan blank near-net mengurangi stock removal dan cycle time.
Dokumentasi material dan sertifikasi apa yang dapat disediakan?
Sertifikasi material (mill certificate), deklarasi kepatuhan RoHS dan REACH, data IMDS untuk program otomotif, laporan first-article inspection dan dokumentasi selaras PPAP tersedia atas permintaan. Certificate of conformity menyertai pengiriman bila diperlukan.
Bagaimana Balford menangani NDA dan kerahasiaan gambar?
Kami menandatangani NDA sebelum pertukaran file detail, menyimpan file pelanggan di sistem internal yang terkendali dan membatasi akses hanya untuk tim proyek. Persyaratan kontrol revisi dan kerahasiaan Anda dapat dituangkan dalam perjanjian sebelum gambar atau model dibagikan.
Bisakah sudut dalam yang tajam di-milling dengan CNC?
Pisau putar standar meninggalkan radius. Sudut dalam yang tajam biasanya memerlukan relief, wire EDM, broaching atau proses sekunder lainnya. Jika sudut tersebut tidak harus tajam secara fungsional, memberi radius yang praktis menurunkan biaya dan meningkatkan kestabilan pahat.
Apakah finishing dan perakitan bisa disertakan?
Ya. Kami mengoordinasikan deburring, pembersihan, heat treatment, plating, anodizing, coating, marking dan perakitan tertentu. Sebelum menyetujui alur proses, kami meninjau pengaruhnya terhadap dimensi, masking, kondisi permukaan dan pengemasan.
Material apa saja yang bisa di-CNC machining?
Kami memesin paduan aluminium, baja karbon dan baja paduan, stainless steel, tembaga dan kuningan, plastik teknik dan paduan khusus tertentu. Grade, kekerasan, bentuk stok, sertifikasi dan persyaratan finishing dikonfirmasi per proyek.
Bagaimana cara terbaik menentukan toleransi machining?
Terapkan toleransi ketat hanya pada fitur yang mengontrol pasangan, sealing, gerakan atau alignment, dan gunakan toleransi umum yang wajar di bagian lain. Tentukan datum, kondisi pengukuran dan surface finish secara jelas. Kami mengonfirmasi kemampuan spesifik gambar saat review DFM.
Apakah Balford bisa menangani prototipe dan produksi berulang?
Ya. Pekerjaan prototipe mengandalkan setup fleksibel dan pengiriman lebih cepat; produksi berulang membenarkan fixture khusus, tooling yang dioptimalkan dan rencana kontrol in-process yang terdokumentasi. Beri kami jumlah prototipe, ukuran batch yang diharapkan dan kebutuhan tahunan agar kami mengutip alur proses yang tepat.
Review Proyek yang Aman
Kirim Gambar Anda ke Balford
Bagikan revisi terbaru, material, jumlah, finishing dan prioritas fungsional. NDA sebelum pertukaran file detail. Review DFM berbasis gambar. Alur dari prototipe ke produksi.