
Deep draw Balford DC04 dan besi murni (seri DT4) untuk housing solenoid valve, stainless steel untuk rumah sensor, serta kuningan, tembaga dan aluminium, pada mesin press dari 25 t hingga 350 t dengan diameter deep draw maksimum Ø250 mm. Jika diperlukan dinding yang terkontrol, komponen tersebut di-ironing, dan tooling dapat berupa operasi tunggal, progressive, atau transfer — semuanya dirancang dan dibuat di ruang tooling internal.
Apakah Deep Drawing Tepat untuk Komponen Anda?
Deep drawing mengubah blanko logam datar menjadi cup, shell, sleeve, atau housing tiga dimensi dengan menarik material ke dalam rongga die. Proses ini dapat menghilangkan sambungan las, mengurangi jumlah komponen, dan menciptakan jalur produksi yang efisien untuk komponen yang membutuhkan kedalaman, dinding terkontrol, dan bentuk luar yang bersih. Mulailah dengan empat pemeriksaan di bawah ini.
Komponen Dalam
Untuk cup, sleeve, shell, dan housing dengan kedalaman yang signifikan.
Bentuk Tanpa Sambungan
Berguna ketika bodi berbentuk satu bagian lebih disukai daripada rakitan las.
Produksi Berulang
Paling cocok untuk produksi berulang di mana biaya tooling dapat disebar ke volume produksi.
Geometri Dinding Terkontrol
Cocok untuk kondisi di mana ketebalan dinding, diameter, dan kedalaman harus dikelola secara bersamaan.
Apa yang Kami Produksi dengan Deep Drawing
Keluarga part tipikal yang diproduksi melalui program deep drawing kami — masing-masing terhubung ke halaman aplikasi terkait.
Housing Sensor
Housing stainless steel atau aluminium hasil deep drawing untuk rakitan sensor tekanan, suhu, dan kecepatan roda.
Housing Solenoid Valve
Housing, sleeve, dan part terkait pegas tanpa sambungan untuk sistem fluida atau magnetik.
Sleeve Magnetik
Sleeve hasil drawing berdinding tipis dengan ketebalan dinding terkontrol untuk isolasi magnetik dan perlindungan rotor.
Cover Motor
Shell dan cover motor hasil drawing yang dibuat untuk kesesuaian berulang, penyegelan, dan perakitan lanjutan yang lancar.
Cup Pegas
Cup dan retainer hasil drawing yang menahan preload pegas dengan kedalaman dan radius terkontrol.
Cangkir & Selubung Deep-Drawn
Cangkir, selubung, dan housing custom sesuai rentang aplikasi kami — kirimkan gambar Anda untuk kami tinjau rute produksi yang paling praktis.
Opsi Proses Deep Drawing
Kami memilih rute akhir berdasarkan kedalaman part, diameter atau lebar, persyaratan dinding, perilaku material, dan volume produksi.
Deep Drawing Konvensional
Blank ditarik melalui satu atau beberapa tahap terkontrol untuk membentuk cangkir atau selubung. Bentuk blank dan urutan drawing dikembangkan untuk menyeimbangkan aliran material dan meminimalkan sobek, kerut, atau earing berlebih.
COCOK UNTUK- Prototipe hingga produksi berulang
- Cangkir, housing, sleeve, dan selubung
- Kedalaman drawing, geometri blank, perilaku material, dan urutan drawing
Progressive Deep Drawing
Untuk program berulang yang sesuai, proses drawing dan operasi terkait didistribusikan ke beberapa stasiun progressive. Desain carrier strip, kestabilan feeding, dan kontrol material antar stasiun sangat penting untuk menjaga komponen yang dibentuk. Paling cocok untuk produksi berulang di mana operasi strip-fed terintegrasi dapat membenarkan penggunaan tooling progressive.
TERKAITRedrawing & Ironing
Digunakan ketika kedalaman part, kondisi dinding, atau persyaratan diameter tidak dapat dicapai dalam satu kali drawing. Operasi ini tidak pernah diasumsikan otomatis — dipilih setelah peninjauan menyeluruh terhadap geometri dan respons material.
TERKAIT- Deep drawing
- Ironing
- Annealing
- Restrike
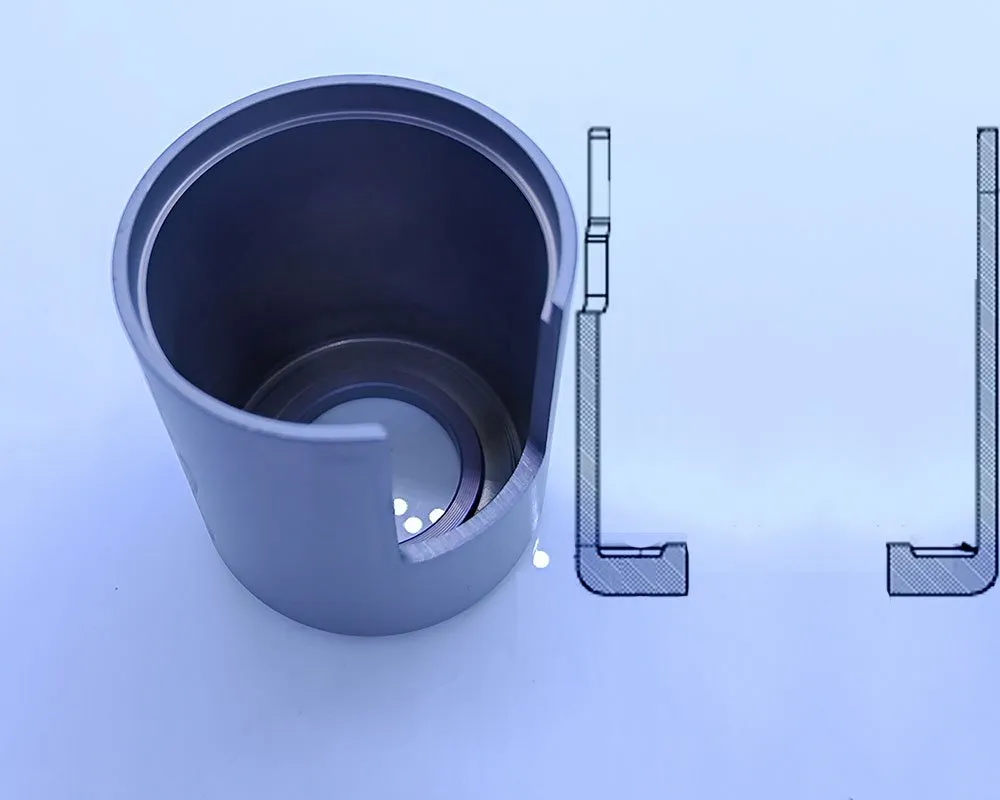
Deep Drawing Adalah Masalah Alur Material
Hasilnya bergantung pada bagaimana material bergerak melalui setiap tahap — bukan hanya tonase press. Geometri blank, grade material, ketebalan, radius, pelumasan, gaya blank holder, dan urutan drawing semuanya saling memengaruhi. Tingkat kesulitan drawing bergantung pada diameter part, kedalaman, ukuran blank, grade dan temper material, ketebalan, radius, serta jumlah tahap drawing yang tersedia — tidak ada satu nilai maksimum yang cocok untuk semua part.
Faktor Teknis yang Kami Tinjau
Setiap komponen deep draw ditinjau terhadap faktor teknis yang sama sebelum pembuatan tooling dan penawaran harga.
| Faktor Desain | Mengapa Penting | Cara Peninjauan | Output Proyek |
|---|---|---|---|
| Kedalaman part dan ukuran bukaan | Menentukan jumlah dan tingkat keparahan tahapan drawing yang dibutuhkan | Geometri akhir, bentuk antara, dan perilaku material | Urutan drawing yang diusulkan dan konsep tooling |
| Radius sudut dan radius dasar | Mengontrol aliran material, penipisan, dan risiko retak | Kebutuhan fungsional versus kemampuan bentuk dan akses tool | Radius produksi yang direkomendasikan atau fitur sekunder yang terkontrol |
| Kondisi dinding | Penipisan, penebalan, dan regangan lokal dapat memengaruhi fungsi | Persyaratan penampang, model material, dan pengukuran sampel | Rencana inspeksi khusus proses drawing |
| Flange, trim, dan tepi | Material berlebih dan arah trim memengaruhi geometri akhir | Pengembangan blank, draw bead, akses trimming, dan arah burr | Strategi trim yang ditetapkan dan datum akhir |
| Grade dan temper material | Kekuatan, keuletan, dan pengerasan kerja menggeser jendela proses | Spesifikasi aktual, kebutuhan sertifikasi, dan riwayat pembentukan | Material yang disetujui dan persyaratan kontrol perubahan |
Faktor-faktor ini sama dengan yang kami gunakan saat meninjau gambar sebelum pembuatan tooling dan penawaran harga.
Cacat Umum pada Deep Drawing dan Cara Pengendaliannya
Cacat deep drawing umumnya saling terkait — mengurangi kerutan dapat menambah penipisan, dan radius yang lebih ketat menaikkan risiko retak. Prosesnya diseimbangkan pada gambar fungsional.
Penipisan dan Retak
Regangan terkonsentrasi di sekitar radius dan zona transisi. Radius yang tepat, tahapan drawing, pelumasan, dan kondisi material membantu mendistribusikan regangan. Bagian dinding kritis diukur saat sampling.
VARIABEL KENDALI- Desain blank
- Radius drawing
- Tahapan drawing
- Pelumasan
- Kondisi material
Kerutan dan Earing
Gaya blank holder, bentuk blank, anisotropi, dan strategi draw bead memengaruhi kerutan serta tinggi tepi yang tidak rata. Toleransi trimming dan perilaku butir material dipertimbangkan sebelum finalisasi blank dan tooling.
VARIABEL KENDALI- Gaya blank holder
- Bentuk blank
- Anisotropi
- Strategi draw bead
- Toleransi trimming
Sudut Tajam dan Fitur Lokal
Radius yang sangat kecil atau sudut fungsional yang tajam mungkin memerlukan operasi bertahap seperti ekstrusi terkontrol, coining, atau pembentukan lokal. Balford memeriksa apakah fitur tersebut benar-benar fungsional dan mengusulkan rute yang melindungi dinding di sekitarnya.
TUAS KONTROL- Operasi bertahap
- Coining / ekstrusi
- Pembentukan lokal
Springback dan Stabilitas Dimensi
Kekuatan material, pengerasan kerja dan tegangan sisa dapat mengubah part setelah keluar dari tool atau setelah trimming. Kompensasi tool, operasi restrike dan inspeksi berbasis datum digunakan ketika geometri menuntut kontrol yang lebih ketat.
TUAS KONTROL- Kompensasi tool
- Restrike
- Inspeksi berbasis datum
Material Deep Drawing dan Catatan Pemilihan
Menentukan hanya nama material tidak cukup. Grade, temper, ketebalan, kondisi permukaan dan konsistensi lot-ke-lot semuanya berdampak langsung pada drawability — dan dikonfirmasi sebelum tooling disetujui.
Stainless Steel
Baik untuk housing dan sleeve tahan korosi; pengerasan kerja, galling, pelumasan dan annealing antara dapat memengaruhi urutan drawing.
Baja Karbon Rendah
Pilihan yang solid dan praktis untuk sebagian besar housing dan cup hasil forming; tentukan persyaratan coating atau finishing akhir bersama spesifikasi material.
Aluminium
Ringan dan tahan korosi; alloy dan temper menentukan earing, tanda permukaan, tearing dan springback.
Tembaga & Kuningan
Opsi yang dapat dibentuk untuk komponen konduktif atau kosmetik; perlindungan permukaan dan biaya material perlu penanganan yang cermat.
Titanium & Paduan Khusus
Dimungkinkan untuk proyek yang memenuhi kualifikasi, tetapi jendela prosesnya sempit — springback dan keausan tooling memerlukan validasi engineering yang nyata.
Semua Material
Grade, temper, ketebalan, kondisi permukaan, dan konsistensi antar lot semuanya memengaruhi drawability — tinjau sebelum pembuatan tooling.
Di Mana Komponen Deep-Drawn Digunakan
Pengalaman aplikasi pada komponen solenoid dan valve, sensor dan motor otomotif, serta komponen industri.
Housing Solenoid & Valve
Housing seamless, sleeve, dan komponen terkait pegas untuk sistem fluida atau magnetik di mana kebersihan, integritas dinding, dan geometri terkontrol tidak dapat ditawar.
Housing Sensor & Motor Otomotif
Shell sensor, cover motor, dan housing formed yang dibuat untuk kecocokan berulang, penyegelan lingkungan, dan perakitan hilir yang lancar.
Sleeve Magnetik
Sleeve drawn berdinding tipis di mana kondisi dinding dan geometri sirkuit magnetik harus dikelola bersama.
Komponen Industri
Selubung dan rumah khusus aplikasi dengan material terkontrol, mengikuti persyaratan gambar, dokumentasi, dan kualifikasi lengkap.
Cangkir Pegas & Penahan
Part hasil deep drawing yang menahan preload pegas dengan kedalaman, radius, dan permukaan seal yang terkontrol.
Tutup Motor & End Cap
End cap dan tutup hasil deep drawing dengan konsistensi dimensi untuk perakitan otomatis.
Studi Kasus Deep Drawing Pilihan
Contoh-contoh ini menunjukkan bagaimana kami mengubah persyaratan gambar menjadi rencana produksi yang dapat dijalankan — bukan hanya di atas kertas, tetapi di lantai produksi.

Rumah Sensor Kecepatan Roda ABS
Rumah Katup Cartridge Hidraulik

Tabung Aluminium Dinding Tipis
Cara Kami Mengembangkan Part Deep-Drawn
Review engineering pertama menetapkan dimensi mana yang benar-benar mengontrol sealing, guidance, performa magnetik, perakitan, atau tampilan — sehingga datum yang relevan ditetapkan dan toleransi ketat yang sama tidak diterapkan ke semua permukaan. Sampel divalidasi terhadap proses yang diprediksi sebelum persetujuan produksi.
Review Drawing, Material & Fungsi
Kami mengonfirmasi datum fungsional, grade dan temper material, kedalaman draw, radius, persyaratan dinding, kuantitas tahunan, dan finishing permukaan.
Pengembangan Blank & Urutan Draw
Kami merencanakan geometri blank, arah drawing, tahap antara, restrike, trim, dan operasi sekunder lain yang diperlukan.
Validasi Tooling & Sampel
Kami memproduksi sampel dan memverifikasi dimensi yang disepakati, ketebalan dinding, tampilan, dan kesesuaian fungsional terhadap gambar.
Persetujuan Pelanggan
Kami menutup item terbuka, mendokumentasikan sampel yang disetujui, dan mengunci proses terkendali untuk produksi berulang.
Produksi Terkendali
Kami mengikuti persyaratan setup, material, dan inspeksi yang ditetapkan sambil mengelola perawatan tooling dan perubahan engineering.
Cakupan Proses Deep Drawing
Ini adalah batasan yang kami jadikan acuan penawaran. Geometri di luar batasan ini ditinjau kasus per kasus sebelum kami menerimanya, dan kami memberi tahu Anda jika suatu part tidak memenuhi syarat daripada tetap menawarkannya.
| Parameter | Acuan kerja Balford |
|---|---|
| Tonase press maksimum | 350 t |
| Diameter drawing maksimum | Ø250 mm |
| Perkakas | Dirancang dan dibuat di ruang perkakas kami sendiri — hanya EDM kawat lambat yang disubkontrakkan |
| Material | Baja tahan karat, baja karbon, aluminium, tembaga, kuningan dan paduan khusus pilihan |
| Operasi sekunder | Pembubutan dan penggilingan CNC, EDM kawat, deburring dan pembersihan terkendali |
| Operasi subkontrak | Perlakuan panas produksi (pengerasan, tempering, anil) dan penyelesaian permukaan seperti electropolishing dan passivation |
| Peralatan inspeksi | Proyektor optik 2.5D, pemindai 3D, penguji kekasaran portabel, penguji kekerasan Rockwell, penguji semprot garam, pengukur tinggi digital, mikrometer dan mikrometer bore, jangka sorong internal, set gauge go/no-go lengkap, alat ukur flash dan gauge konsentrisitas |
| Dokumentasi | Inspeksi artikel pertama dan paket PPAP Level 3 |
Jika part Anda berada di luar cakupan ini, sampaikan saja kebutuhannya — kami akan menyatakan apakah dapat dicapai, dan di mana tidak.
Lihat deep drawing berjalan
Housing baja tahan karat dan bushing yang ditarik, direkam di lini produksinya.
FAQ Deep Drawing
Jawaban disusun berdasarkan review gambar yang sebenarnya, karena material, geometri dan volume menentukan apa yang praktis dikerjakan.
Mesin press terbesar kami 350 t dan diameter draw maksimum yang kami kuotasi adalah Ø250 mm. Apakah part tertentu bisa dikerjakan tergantung pada grade material, tebal plat, rasio kedalaman terhadap diameter, persyaratan dinding, dan berapa tahap draw yang memungkinkan secara geometri. Kami konfirmasi urutan prosesnya terhadap gambar Anda sebelum memberikan penawaran.
Ya. Die draw, tool blanking dan operasi lanjutan dirancang dan dibuat di tool room kami sendiri, sehingga kami bisa mengontrol lead time dan merevisi tool selama tahap pengembangan. Hanya slow-wire EDM yang disubkontrakkan; lathe konvensional, CNC lathe, CNC milling, wire EDM medium dan fast, tapping, drilling, surface grinding dan perawatan tool semuanya dikerjakan in-house.
Part hasil drawing umumnya diselesaikan dengan CNC turning atau milling, wire EDM, deburring dan pembersihan terkontrol. Heat treatment seperti quenching, tempering, annealing dan demagnetisasi, serta surface finishing seperti electropolishing, passivation dan plating, dikerjakan oleh pabrik mitra yang terkualifikasi. Dokumentasi PPAP Level 3 dapat mencakup seluruh alur proses, termasuk tahap yang disubkontrakkan.
Tidak ada satu angka maksimum tunggal yang berlaku untuk semua part. Tingkat kesulitan drawing tergantung pada grade dan temper material, tebal plat, geometri blank, bentuk part, radius, persyaratan dinding, dan apakah beberapa tahap draw bisa diterima. Balford me-review gambar yang sebenarnya dan mengusulkan urutan proses yang sudah tervalidasi sebelum menetapkan kemampuan produksi.
Ya, kami dapat mengevaluasi progressive deep drawing untuk geometri dan produksi berulang yang sesuai. Strip carrier, feed pitch, jumlah tahap draw, aliran material dan trimming di tahap akhir semuanya perlu di-review untuk memastikan pendekatan ini yang tepat.
Kondisi dinding diatur melalui desain blank, radius, urutan drawing, pelumasan, tekanan blank holder dan, bila perlu, operasi ironing atau restrike. Lokasi dinding kritis dan metode pengukuran harus ditentukan pada gambar atau control plan.
Sudut fungsional yang tajam mungkin memerlukan operasi bertahap seperti coining, ekstrusi lokal atau langkah pembentukan sekunder. Kami meninjau kebutuhan fungsional, regangan material di sekitarnya dan metode inspeksi sebelum merekomendasikan proses.
Kandidat umum meliputi baja karbon rendah, stainless steel, aluminium, tembaga dan kuningan. Titanium dan paduan khusus lainnya mungkin dapat diproses setelah peninjauan. Grade, temper, ketebalan dan kondisi permukaan lebih penting daripada jenis material secara umum.
Kirimkan gambar dan model terkontrol, spesifikasi material, kuantitas, finishing, dimensi kritis, persyaratan dinding atau penampang, uji fungsional, serta kebutuhan traceability atau dokumentasi. Sampel yang ada atau konteks perakitan juga membantu memperjelas prioritas fungsional.
Punya Gambar?
Kirimkan gambar atau model 3D terbaru, spesifikasi material, volume tahunan dan persyaratan kritis. Kami akan meninjau jalur pembentukan, operasi sekunder dan kebutuhan inspeksi sebelum memberikan penawaran. Kami dapat membahas persyaratan NDA sebelum bertukar file proyek terperinci.
Untuk peninjauan yang lebih cepat, sertakan: gambar / model 3D · grade material · ketebalan · volume tahunan · toleransi kritis · finishing permukaan.
Kapabilitas & Sumber Daya Terkait
Deep drawing terhubung ke seluruh klaster stamping, material, aplikasi, dan studi kasus.
Artikel Teknis Deep Drawing
Part Aluminium Deep Drawing
Pertimbangan formability, biaya, dan korosi untuk deep drawing aluminium.
Deep Drawn vs. Progressive Die Stamping
Hubungan antara jalur perkakas dan proses pembentukan untuk part OEM.
Housing Solenoid Valve Deep Drawn
Pemilihan material dan proses deep drawing untuk aplikasi otomotif.
Metal Stamping: Proses & Material
Panduan proses stamping, material, dan aplikasinya.
Terkait: ironing pada deep drawing — bagaimana dinding yang menipis menjaga diameter dalam dan luar · ironing sebagai pengganti turning · ironing untuk housing solenoid valve (DT4E, DC04) · toleransi dan surface finish ironing
Part yang memerlukan beberapa tahap pembentukan biasanya dikerjakan dengan transfer tooling — lihat bagaimana transfer press stamping dibandingkan dengan die progresif dan die operasi tunggal. Kapasitas press mencapai 350 t dan diameter deep draw maksimum Ø250 mm — daftar mesin lengkap ada di halaman daftar peralatan.
Annealing antar-tahap dan heat treatment akhir ditangani oleh mitra yang telah diaudit — lihat bagaimana tahapan tersebut dikelola.
Bacaan latar belakang: apa itu deep drawing dan keputusan desain yang memengaruhi biaya.
Kapasitas sekilas: kapasitas press hingga 350 t · diameter deep draw maksimum Ø250 mm · daftar lengkap mesin dan inspeksi.
Sebelum urutan drawing ditetapkan pada strip, hal ini dibuktikan pada tooling operasi tunggal — lihat bagaimana prototipe dan deep drawing volume rendah bekerja, dan mengapa die prototipe mengurangi risiko die produksi.
Housing yang menjadi tujuan proses ini dijelaskan pada halaman housing solenoid valve deep drawn, termasuk pemilihan material DC04 dan besi murni serta jalur ironing.
Grade yang biasanya ditentukan untuk housing magnetik dibandingkan pada DC04 dan besi murni.