Componentes Metálicos para Sistemas Hidráulicos: Carcaças de Válvulas Estampadas a Frio
A Balford fabrica componentes estampados a frio e de precisão para sistemas hidráulicos — carcaças de válvulas cartucho e proporcionais, corpos de válvulas solenoides, luvas, assentos de mola e suportes. A produção segue a ISO 9001:2015 com controles de qualidade alinhados à IATF 16949 em uma instalação de 12.000 m² com mais de 500 máquinas.
Por Que a Balford para Componentes Hidráulicos
- Integridade de pressão através da estampagem profunda. Carcaças e luvas estampadas sem costura eliminam linhas de solda e caminhos de vazamento, mantendo a pressão de ruptura e as faces de vedação de forma consistente ao longo da produção.
- Variedade de materiais adequada ao circuito. Aço carbono para resistência e custo, aço inoxidável para resistência à corrosão, ferro puro (DT4E) onde a atuação solenoide é integrada — o grau é revisado com seus engenheiros antes da ferramentaria.
- ISO 9001:2015 com gestão de qualidade alinhada à IATF 16949, com documentação alinhada ao PPAP, relatórios FAI e certificações de material disponíveis sob solicitação.
- Operações secundárias internas: usinagem de faces de vedação, coordenação de galvanoplastia (zinco-níquel, níquel), recozimento para requisitos magnéticos e suporte de montagem.
Estudos de Caso em Destaque
Projetos hidráulicos selecionados do histórico de produção da Balford. Dados de material, processo e aplicação vêm do registro de cada caso.

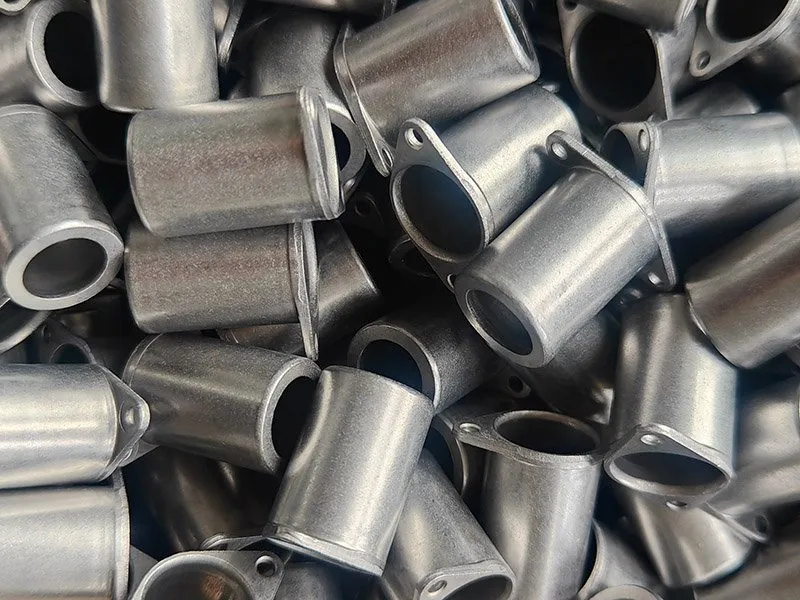

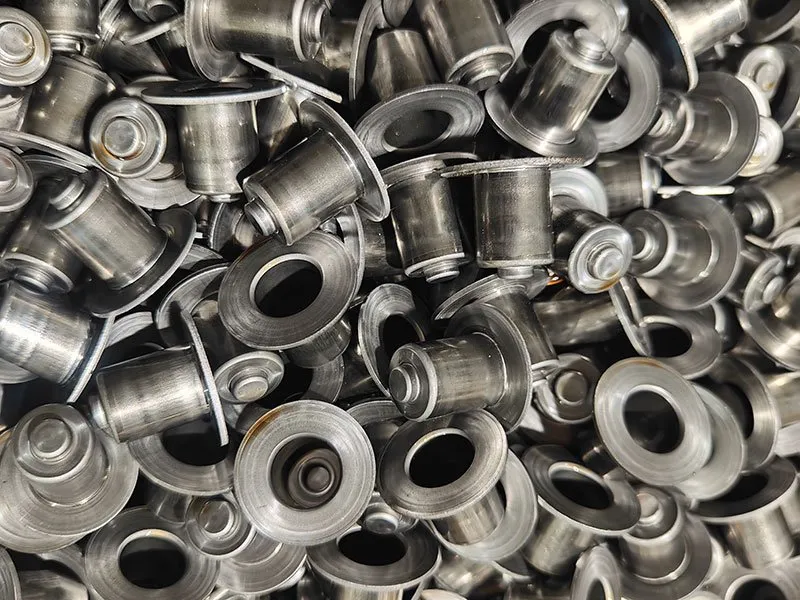
Capacidades de Fabricação por Tipo de Peça
| Tipo de Peça | Rota de Processo Típica | Requisitos Principais |
|---|---|---|
| Carcaças de válvula cartucho | Estampagem profunda → usinagem | Controle de OD/ID, superfície limpa, acabamento da face de vedação |
| Carcaças de válvula proporcional | Estampagem profunda → recozimento → usinagem → galvanoplastia | Sem linhas de estampagem/riscos, especificação magnética & de corrosão |
| Corpos de válvula solenoide (hidráulica) | Estampagem profunda (ferro puro) → eletrodeposição | Concentricidade, tolerância de ID, aderência da galvanoplastia |
| Assentos de mola / copos | Estampagem + estampagem profunda | Profundidade consistente, pequenos ângulos R |
| Conexões, tampas e suportes | Estampagem, dobra, usinagem secundária | Estabilidade dimensional, consistência de lote |
Faixa de prensa de 25 t a 350 t; linhas progressivas alimentadas por bobina para altos volumes; usinagem CNC para faces de vedação e roscas.
Considerações de Engenharia & Qualidade
- Espessura de parede e concentricidade são controladas na ferramenta de estampagem profunda em vez de usinagem, o que mantém os custos previsíveis em corpos de válvula com paredes finas.
- Faces de vedação que devem reter O-rings ou vedações de cartucho são revisadas durante o DFM para que planicidade, acabamento superficial e quebras de aresta sejam alcançáveis na sequência planejada.
- Proteção contra corrosão para hidráulica móvel e industrial: opções de zinco-níquel, niquelagem ou passivação são cotadas com a peça.
- Recozimento após estampagens profundas restaura a ductilidade e, onde a carcaça faz parte de um circuito magnético, controla a coercividade antes da montagem.
- Planejamento de volume: ferramental de protótipo primeiro, depois matrizes progressivas de produção uma vez que o design da peça esteja congelado — o mesmo que nosso trabalho em válvulas automotivas.
Perguntas Frequentes
Carcaças de válvula estampadas profundas e estampadas (cartucho, proporcional, solenoide), luvas, assentos de mola, tampas, conexões e suportes para circuitos hidráulicos — tipicamente em aço carbono, aço inoxidável ou ferro puro, com usinagem e galvanoplastia conforme necessário.
Sim. Furos de carcaça e faces de assentamento que fazem interface com válvulas cartucho são controlados através de estampagem profunda + usinagem com medição em processo; a revisão de DFM confirma tolerâncias alcançáveis em relação ao seu desenho antes do início do ferramental.
Sim. O ferramental de protótipo é usado para validar a sequência de estampagem profunda e o material, depois a produção é transferida para ferramental progressivo ou de transferência dimensionado para o seu volume anual.
Zinco-níquel, zinco, níquel e passivação são as escolhas comuns para carcaças hidráulicas; coordenamos com parceiros de galvanoplastia qualificados e verificamos a espessura do revestimento sob solicitação.
Sim. A Balford exporta carcaças de válvulas e componentes para fabricantes de equipamentos hidráulicos e de potência de fluidos na Europa, nas Américas e na Ásia, com documentação alinhada ao PPAP sob solicitação.
Tem um Desenho ou Modelo 3D?
Envie-nos seu desenho 2D ou modelo STEP/IGES. Analisaremos o material, as tolerâncias, os requisitos de conformação e o volume de produção antes de cotar.