União & Fabricação de Metais
Serviços de Soldagem de Metais
TIG, MIG/MAG e brasagem para tubos metálicos, peças de chapa metálica, suportes, carcaças e conjuntos fabricados — em aço inoxidável, aço carbono, alumínio, cobre e latão.
- Soldagem TIG (arco de argônio)
- Soldagem MIG/MAG
- Brasagem
- Juntas tubo-tubo e tubo-placa
- ISO 9001:2015
Resposta direta: A Balford fornece serviços de soldagem personalizada para tubos metálicos, peças de chapa metálica, suportes, carcaças e conjuntos fabricados. Os processos de soldagem utilizados são soldagem TIG, soldagem MIG/MAG, soldagem por pontos e brasagem, para componentes de aço inoxidável, aço carbono, alumínio, cobre e latão. Da soldagem de protótipos à produção repetitiva, o desenho, o material, o projeto da junta e o requisito de inspeção são analisados antes da produção, e as peças soldadas são fornecidas como componentes individuais ou como conjuntos fabricados completos.
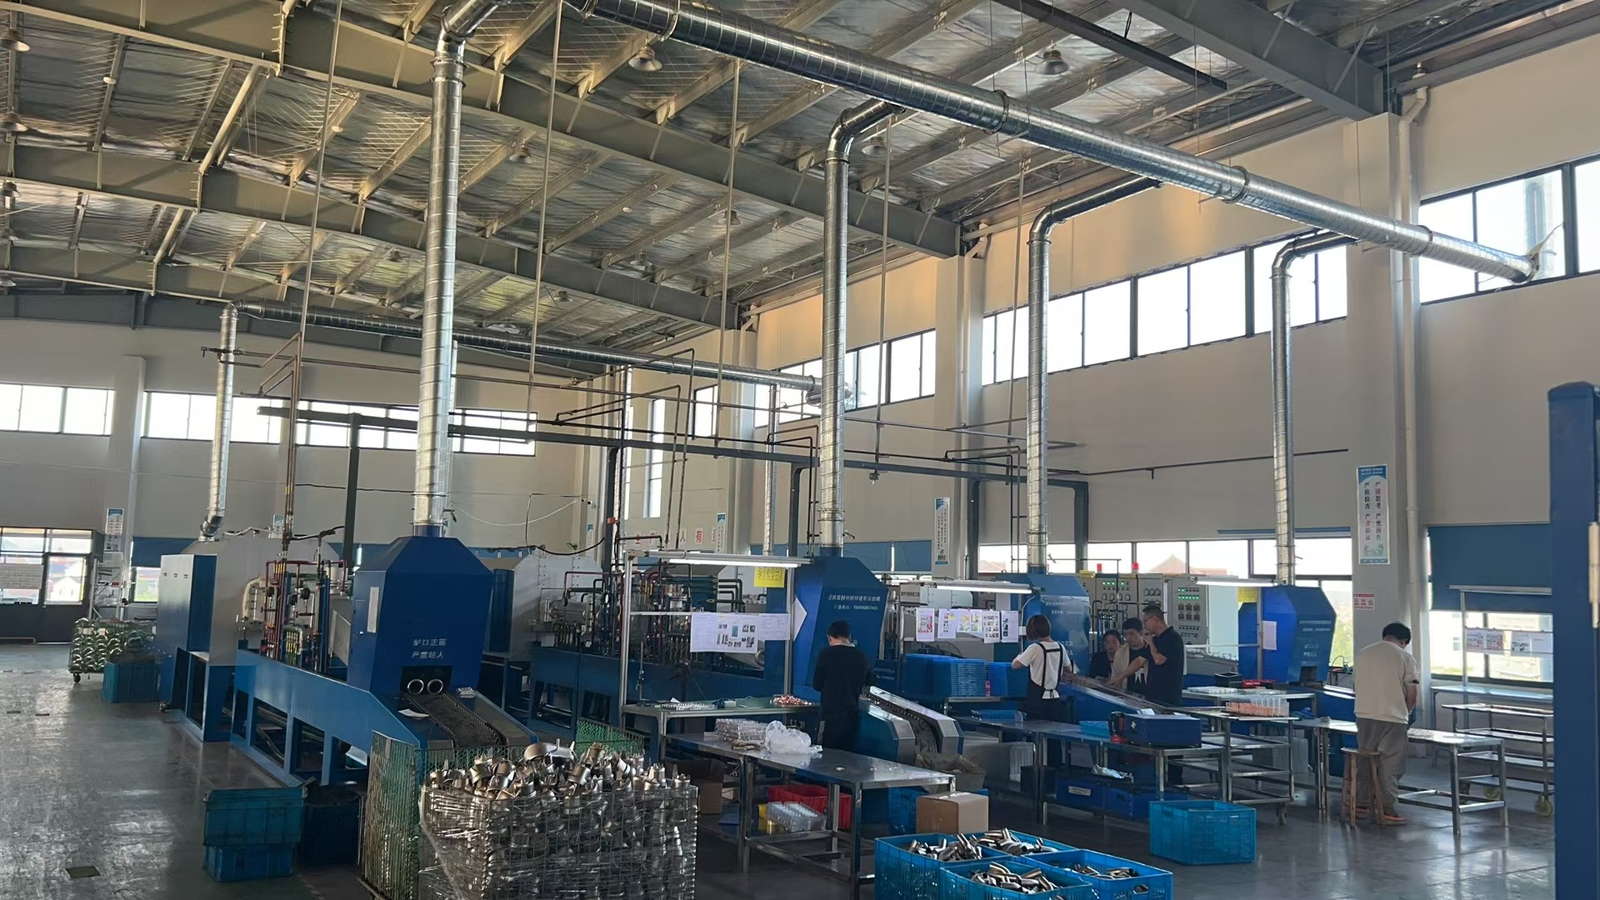
Soldagem Personalizada para Componentes Metálicos
A soldagem é combinada com conformação de tubos, fabricação de chapa metálica, usinagem e montagem, de modo que um componente metálico acabado seja produzido a partir de um único desenho, em vez de ser montado a partir de vários fornecedores. O processo é escolhido com base no material, na espessura de parede, na configuração da junta, no requisito de aparência e no volume de produção — não no que a máquina por acaso está configurada para fazer.
Soldagem TIG (soldagem a arco de argônio)
A TIG proporciona controle preciso do arco e do aporte térmico, o que juntas de parede fina e juntas visíveis exigem.
- Tubos de aço inoxidável e chapas metálicas
- Componentes de alumínio
- Peças de cobre e latão
- Peças de parede fina onde a distorção é crítica
- Soldas visíveis que devem permanecer limpas
- Soldagem em pequenos lotes e soldagem de precisão
A TIG pode operar com ou sem arame de adição, dependendo do projeto da junta e do material.
Soldagem MIG/MAG (com proteção gasosa)
A MIG/MAG é o processo eficiente para a soldagem em produção de peças de aço carbono, aço inoxidável e alumínio.
- Suportes e componentes estruturais
- Conjuntos de aço carbono
- Fabricações em aço inoxidável
- Soldagem tubo-placa
- Conjuntos de chapa metálica
- Produção em médio e alto volume
Os parâmetros são definidos pelo material, espessura de parede, tipo de junta e resistência de junta exigida.
Brasagem
A brasagem une peças com um metal de adição que funde abaixo do ponto de fusão dos materiais de base, o que mantém o aporte térmico baixo.
- Conjuntos de tubos de cobre
- Conexões e componentes de latão
- Conexões cobre-latão
- Componentes de trocadores de calor
- Conjuntos de linhas de refrigeração e fluidos
- Juntas pequenas e complexas
Com a folga da junta e as condições de aquecimento controladas, a brasagem produz uma junta limpa e com distorção limitada. Veja serviços de brasagem de metais.
Seleção do processo de soldagem
O processo é proposto na etapa de revisão e confirmado nas primeiras peças; se o desenho não indicar um método, o indicado abaixo é normalmente o que a peça precisa.
| Requisito | Processo recomendado |
|---|---|
| Peças finas de aço inoxidável | Soldagem TIG |
| Soldas visíveis limpas e precisas | Soldagem TIG |
| Suportes e estruturas de aço carbono | Soldagem MIG/MAG |
| Conjuntos de tubos para produção | Soldagem MIG/MAG |
| Conexões de tubos de cobre e latão | Brasagem |
| Juntas de metais dissimilares | Brasagem ou soldagem TIG |
| Conjuntos de precisão com baixa distorção | Soldagem TIG ou brasagem |
| Invólucros, tampas e gabinetes em chapa metálica | Solda por pontos, TIG ou MIG/MAG |
O método final é definido na revisão do desenho e na validação da amostra, portanto o processo cotado é o processo executado.
Materiais que soldamos
Aço inoxidável
O material soldado mais comum aqui — tubo, chapa e carcaças conformadas. Consulte aço inoxidável.
Aço carbono
Suportes, armações e peças estruturais, incluindo conjuntos soldados. Consulte aço carbono.
Alumínio
Peças e tubos soldados leves, com a camada de óxido removida antes da soldagem. Consulte alumínio.
Aço galvanizado e revestido
Soldável mediante revisão do processo; é necessário indicar o revestimento na junta e a exigência de retoque.
Peças niqueladas ou revestidas
Sujeitas a revisão do processo, pois o revestimento pode afetar a estabilidade do arco e o aspecto da solda.
O grau do material, a espessura, o tratamento superficial e a condição de soldagem devem constar no desenho ou na RFQ — esses dados definem o metal de adição, o gás de proteção e os parâmetros.
Soldagem de Tubos e Chapas Metálicas
A soldagem normalmente é a última operação de conformação da peça, por isso é planejada junto com o corte, a dobra e a conformação que vêm antes. Operações típicas de soldagem incluem:
- Soldagem tubo a tubo
- Soldagem tubo a chapa
- Soldagem de tubos e conexões
- Soldagem de invólucros, tampas e gabinetes em chapa metálica
- Soldagem de suportes e estruturas
- Componentes soldados de válvulas e linhas de fluido
- Soldagem após estampagem, dobra ou usinagem
- Soldagem de invólucros metálicos conformados e repuxados
Os conjuntos soldados podem então seguir diretamente para esmerilhamento, rebarbação, teste de estanqueidade, limpeza, tratamento superficial e inspeção final, de modo que a peça chega pronta, sem precisar de outro fornecedor no meio.
Revisão de Engenharia Antes da Soldagem
Seis itens determinam se uma peça soldada é produzida sem problemas ou se torna um desafio para o processo. Eles são verificados no desenho, antes de a primeira peça ser feita.
Projeto da junta e acesso
O acesso à junta, o preparo de borda e a posição de soldagem afetam tanto a qualidade quanto a eficiência de produção. Uma junta que não pode ser alcançada com a tocha não pode ser soldada no padrão exigido.
Material e espessura
O tipo de material e a espessura de parede definem o método de soldagem, o material de adição e a janela de parâmetros. Paredes finas e metais dissimilares estreitam bastante essa janela.
Aparência da solda
Soldas visíveis podem ser especificadas com perfil de cordão controlado, respingo reduzido e esmerilhamento ou polimento pós-soldagem. Se a solda for uma superfície cosmética, informe isso na fase de consulta.
Controle de distorção
Peças de parede fina e conjuntos grandes exigem sequência de soldagem, suporte de fixação e aporte térmico controlado. O controle de distorção começa antes do primeiro ponto, não depois que o conjunto se deformou.
Tolerâncias
A distorção de soldagem e qualquer usinagem pós-soldagem são consideradas na revisão das tolerâncias dimensionais, de modo que as dimensões funcionais sejam mantidas e as não funcionais fiquem abertas.
Requisitos de estanqueidade e resistência
Para conjuntos de manuseio de fluidos ou relacionados a pressão, o requisito de estanqueidade e o método de teste precisam ser definidos antes da produção, pois determinam tanto o projeto da junta quanto a etapa de inspeção.
Operações Secundárias
A soldagem geralmente é uma etapa de uma peça pronta, não a rota inteira. Operações de apoio que podem ser combinadas com ela incluem corte e conformação de tubos, corte e dobra de chapa metálica, usinagem CNC, furação e roscamento, esmerilhamento e rebarbação, acabamento de cordão de solda, teste de estanqueidade, limpeza e passivação, galvanoplastia e pintura a pó, e montagem e embalagem.
Operações de acabamento em lote — pintura a pó, galvanoplastia, passivação, anodização e fosfatização — são realizadas por empresas parceiras auditadas e declaradas como tal na cotação, para que a rota de acabamento e seu prazo sejam conhecidos antes do pedido.
Aplicações Típicas
Componentes automotivos
Suportes soldados, peças de fluidos e conjuntos de sensores. Veja automotivo.
Manuseio de fluidos e gases
Linhas soldadas e brasadas que precisam ser estanques. Ver hidráulica.
HVAC e refrigeração
Conjuntos de tubos brasados e soldados. Ver HVAC e refrigeração.
Bombas e válvulas
Carcaças soldadas, luvas e componentes de linhas de fluido. Ver válvulas solenoides.
Máquinas industriais e estruturas
Chassis soldados, proteções e estruturas de equipamentos. Ver equipamentos industriais.
Painéis elétricos e de controle
Invólucros soldados e com solda a ponto, com ferragens inseridas após a soldagem.
Qualidade e inspeção
Peças soldadas são produzidas sob controle de produção baseado em desenho, com inspeção em pontos definidos. O controle de qualidade pode incluir verificação de material na entrada, controle de parâmetros de soldagem, inspeção da primeira peça, inspeção dimensional, inspeção visual e de aparência da solda, teste de estanqueidade quando exigido, inspeção da montagem final e documentação de materiais e conformidade.
- Qualidade e certificações — ISO 9001:2015, com controles alinhados à IATF 16949 quando o programa do cliente exigir.
- Conformidade de materiais automotivos — IMDS, REACH, RoHS e GADSL para programas automotivos.
- Laboratório de inspeção — como os resultados dimensionais são obtidos e registrados.
Documentos de conformidade, incluindo registros no IMDS e declarações de materiais, são gerenciados conforme a exigência do cliente, e não como um pacote fixo, de modo que um programa Tier 1 e um programa industrial são documentados de forma diferente.
Projetos típicos de soldagem
As quatro formas abaixo são as que se repetem na produção. São úteis porque mostram como a decisão do processo é feita na prática.
Conjunto de tubo de aço inoxidável
- Material: Aço inoxidável
- Processo: Conformação de tubos e soldagem TIG
- Requisitos principais: Aparência limpa do cordão de solda e dimensões de montagem controladas
Conjunto de suporte de aço carbono
- Material: Aço carbono
- Processo: Fabricação de chapa metálica e soldagem MIG/MAG
- Requisitos principais: Resistência da junta e dimensões de produção repetíveis
Junta de tubos de cobre e latão
- Material: Cobre e latão
- Processo: Brasagem
- Requisitos principais: Conexão confiável com aporte térmico controlado
Carcaça metálica soldada
- Material: Aço inoxidável ou aço carbono
- Processo: Corte, dobra e soldagem TIG ou MIG/MAG
- Requisitos principais: Precisão dimensional e qualidade do acabamento superficial
O que precisamos para cotar
- Desenho 2D ou modelo 3D
- Grau do material
- Espessura do material ou espessura da parede do tubo
- Método de soldagem, se já especificado
- Local da solda e projeto da junta
- Requisitos de aparência da solda
- Tolerâncias dimensionais
- Requisitos de estanqueidade, resistência ou pressão
- Requisitos de tratamento superficial
- Quantidades de protótipo e produção
Se o método de soldagem ainda não foi selecionado, envie o desenho e a aplicação e o processo — TIG, MIG/MAG ou brasagem — é proposto junto com a cotação. Leia o Checklist de RFQ antes de enviar os arquivos.
Perguntas frequentes
Quais métodos de soldagem vocês oferecem?
Soldagem TIG (também chamada de soldagem a arco de argônio), soldagem MIG/MAG (soldagem com proteção gasosa), soldagem por pontos e brasagem, para componentes metálicos e conjuntos soldados.
Quais materiais vocês podem soldar?
Os materiais comuns são aço inoxidável, aço carbono, alumínio, cobre e latão. Material galvanizado, eletrodepositado ou revestido é analisado antes da produção, porque o revestimento altera o comportamento do arco e a necessidade de retoque.
Qual é a diferença entre soldagem TIG e MIG/MAG?
O TIG proporciona melhor controle e aparência mais limpa, o que atende soldas finas, precisas ou visíveis. O MIG/MAG é mais rápido e normalmente é a escolha econômica para suportes, estruturas, conjuntos tubulares e fabricações maiores.
Quando a brasagem é a escolha certa?
A brasagem é indicada para cobre e latão, conjuntos tubulares e juntas entre metais dissimilares. Também é a melhor opção quando são necessários menor aporte térmico e menor distorção do que uma solda por fusão permitiria.
Vocês conseguem soldar peças conformadas ou usinadas?
Sim. A soldagem é combinada com conformação de tubos, dobra de chapas metálicas, estampagem e usinagem CNC, de modo que a peça pode ser conformada, usinada e soldada antes de ser montada e expedida.
Vocês podem fornecer acabamento pós-soldagem?
Dependendo da peça, o trabalho pós-soldagem pode incluir esmerilhamento, rebarbação, polimento, limpeza, passivação, teste de estanqueidade, eletrodeposição e pintura a pó. Esmerilhamento, rebarbação e limpeza são feitos internamente; eletrodeposição em lote e pintura a pó são realizadas por empresas parceiras auditadas e declaradas na cotação.
Vocês podem produzir protótipos e repetir a produção?
Sim. O fluxo é análise do desenho, produção de protótipo ou primeira peça, validação da amostra e, depois, produção repetitiva com o mesmo processo e dispositivo de fixação, para que a solda validada seja a solda que será expedida.
Como a distorção de soldagem é controlada?
Por meio do planejamento da sequência e do dispositivo de fixação a partir do desenho, do equilíbrio do aporte térmico e, quando necessário, deixando sobremetal de usinagem para uma face que precise ficar plana. O controle de distorção é uma decisão de processo tomada antes da soldagem, não um reparo feito depois.
Capacidades relacionadas
Fabricação e processamento de chapa metálica
Corte a laser, puncionamento, dobra, soldagem e montagem a partir de um único desenho.
Serviços de brasagem de metais
Juntas brasadas para cobre, latão e conjuntos de metais dissimilares.
Curvamento de tubos CNC e enrolamento de tubos
Peças de tubo com múltiplas dobras e serpentinas helicoidais soldadas ou brasadas em conjuntos.
Montagem e submontagem
Soldagem, rebitagem e inserção de ferragens combinadas em um módulo entregue.
Revisão Segura do Projeto
Envie seu desenho para a Balford
NDA antes da troca detalhada de arquivos. Revisão de DFM com base no desenho da junta, do material e do requisito de inspeção. TIG, MIG/MAG e brasagem para projetos de protótipo à produção. Confira o checklist de RFQ antes de enviar os arquivos.