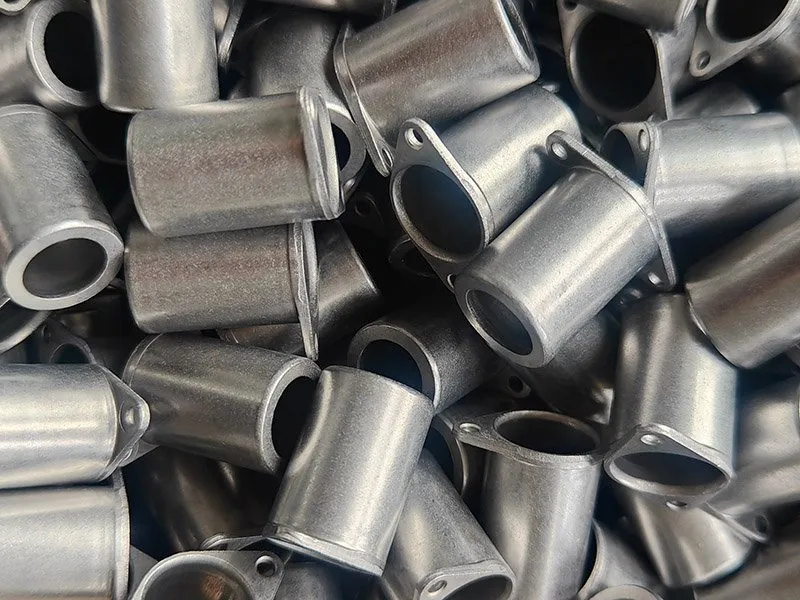
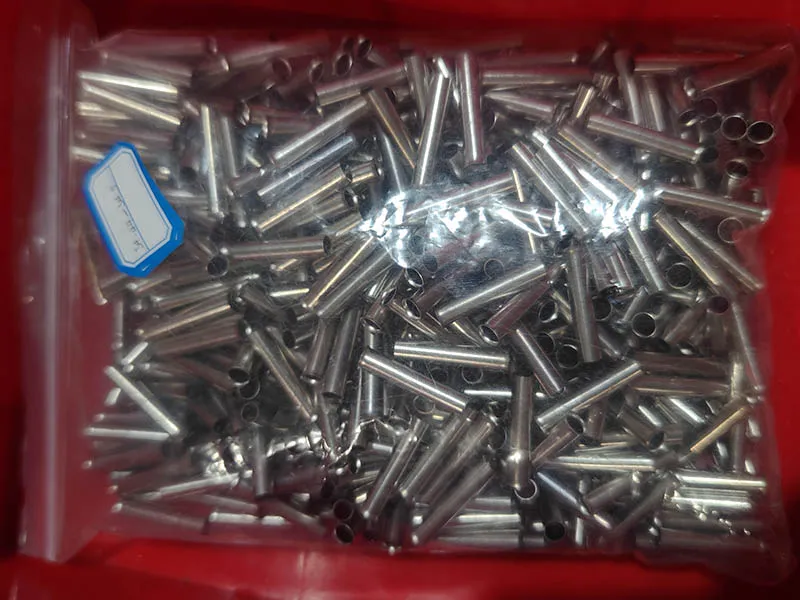
Resposta direta: A Balford oferece serviços de usinagem CNC personalizada na Zhejiang para torneamento CNC, fresamento CNC e eletroerosão a fio. Analisamos os desenhos quanto a datums, acesso de ferramentas, fixação da peça, tolerâncias, material e acabamento, e então cotamos uma rota de produção do protótipo à produção repetitiva. Antes de enviar os arquivos, use nossa lista de verificação de RFQ de usinagem CNC para reunir as informações que tornam a cotação mais rápida e precisa.
Escolha Sua Rota de Usinagem
Torneamento CNC
Geometria rotacional: eixos, buchas, luvas, pinos, conexões, componentes roscados.
- Melhor para: OD/ID, canais, roscas e recursos concêntricos em peças redondas.
- Ponto forte: precisão cilíndrica eficiente e repetível em uma única configuração.
- Análise: compartilhamento de datum, estabilidade de parede fina, classe de rosca, excentricidade.
serviços de torneamento CNC →
Fresamento CNC
Geometria prismática: placas, blocos, carcaças, suportes e perfis 3D.
- Melhor para: faces, bolsões, rasgos, furos e superfícies contornadas.
- Ponto forte: geometria de recursos flexível com controle posicional rigoroso.
- Revisar: acesso da ferramenta, raios internos, fixação da peça, número de setups.
Serviços de fresamento CNC →
Eletroerosão a fio
Perfis intrincados, recursos estreitos e materiais condutores endurecidos.
- Melhor para: perfis passantes, rasgos e recursos que o fresamento não alcança.
- Ponto forte: baixa força de corte, perfil preciso, bordas sem rebarbas.
- Revisar: furo de partida, raio de canto, conicidade, passes de acabamento, acesso para inspeção.
usinagem por eletroerosão a fio →
Guia de Seleção de Processos CNC
| Processo | Geometria típica da peça | Materiais & dureza | Recursos mais adequados | Perguntas de revisão do projeto | Combinações recomendadas |
|---|
| Torneamento CNC | OD/ID rotacional, canais, roscas | Alumínio, aços, inox, latão, cobre, plásticos | Furos e diâmetros concêntricos, roscas | Os diâmetros críticos podem compartilhar um datum e setup comuns? | Torneamento + fresamento (ferramenta acionada) |
| Fresamento CNC | Faces, bolsões, ranhuras, furos, superfícies contornadas | Alumínio, aços, inox, plásticos | Recursos prismáticos, contornos 3D, padrões de furos precisos | A ferramenta consegue alcançar o recurso com um raio prático? | Fresamento + EDM a fio (raios pequenos) |
| EDM a fio | Perfis passantes, ranhuras estreitas, peças condutoras endurecidas | Aço ferramenta temperado, inox, metal duro, ligas condutoras | Perfis justos, bordas críticas quanto a rebarbas, seções finas | É necessário um furo de início, e qual raio de canto é aceitável? | EDM a fio após tratamento térmico |
| Usinagem combinada | Peças com recursos rotacionais e prismáticos | Por grupo de recursos | Geometria multi-eixo ou multi-setup | Qual setup protege as relações de datum mais críticas? | Torneamento + fresamento em um único programa |
| Fabricação + usinagem | Blanks estampados, repuxados ou cortados com interfaces usinadas | Aço, inox, alumínio | Superfícies de vedação, roscas, furos precisos em peças conformadas | A fabricação near-net pode reduzir a remoção de material e o tempo de ciclo? | Repuxo profundo/estampagem + usinagem CNC |
Muitas peças usam mais de uma operação. O plano de datum e setup permanece claro ao longo de toda a rota — consulte usinagem CNC combinada para saber como sequenciamos as operações.
Design para Usinabilidade e Repetibilidade
Um modelo usinável ainda pode ser caro ou instável em produção. A revisão antecipada identifica recursos que exigem ferramentas longas, fixação complicada ou inspeção excessiva.
Datums e Fixação
A peça deve ser posicionada sem bloquear recursos críticos ou distorcer seções finas. Superfícies de referência estáveis e acesso para fixação reproduzem a mesma geometria setup após setup. Leia o guia de design para fresamento CNC para detalhes de datum e fixação.
Acesso da Ferramenta e Raios Internos
Ferramentas rotativas precisam de folga para entrar, cortar e sair. Bolsões profundos, rebaixos ocultos e cantos internos vivos podem exigir ferramental especial ou um processo secundário; um raio prático melhora a estabilidade e o custo. Consulte o guia de design para EDM a fio para raios e planejamento de furo de início.
Tolerância e Acabamento Superficial
Tolerâncias apertadas e acabamentos finos pertencem apenas onde protegem a função. Requisitos específicos por recurso reduzem o tempo de setup, o tempo de ciclo e o custo de inspeção. Revisamos cada callout em relação ao desenho durante o DFM.
Estratégia de inspeção
Dimensões, roscas, posição, excentricidade, perfil e condição superficial precisam de um método definido. O plano de controle identifica características críticas, amostragem e documentação de primeira peça. Siga o guia do desenho à produção para preparar seu pacote.
Materiais Usinados e Acabamento
Classe do material, condição do estoque, tratamento térmico e acabamento final afetam a vida útil da ferramenta, distorção, estabilidade dimensional e sequência do processo. Especifique-os na RFQ para que a rota seja planejada corretamente.
Ligas de alumínio
Carcaças leves, placas e peças de equipamentos; liga e têmpera determinam o comportamento de corte, qualidade da rosca e resposta à anodização. Veja usinagem de alumínio.
Aços carbono e ligados
Eixos, fixadores, dispositivos e peças estruturais; dureza e sequência de tratamento térmico determinam sobremetal de usinagem. Veja usinagem de aço carbono.
Aços inoxidáveis
Resistência à corrosão e resistência mecânica; o encruamento exige avanços e velocidades controlados. Veja usinagem de aço inoxidável.
Cobre e latão
Componentes condutores, de fluidos e de precisão; controle de rebarbas e proteção superficial são importantes em roscas e vedações. Veja usinagem de cobre e usinagem de latão.
Ligas especiais e plásticos
Avaliados por aplicação com certificação, estabilidade e controle de contaminação confirmados antecipadamente. Veja usinagem de ligas especiais.
Tratamento superficial & tratamento térmico
Anodização, galvanoplastia, revestimento e tratamento térmico são coordenados com parceiros qualificados. Revise os fluxos de tratamento superficial e tratamento térmico antes de cotar.
Aplicações de Peças Usinadas Personalizadas
Automotivo e Mobilidade
Eixos, espaçadores, conexões, carcaças e interfaces de precisão para conjuntos de sensores, motores e fluidos — tolerâncias apertadas com repetibilidade em alto volume. Veja usinagem automotiva e carcaças de sensores.
Equipamentos Industriais
Componentes de máquinas, detalhes de ferramentaria, suportes, placas e peças de reposição usinadas conforme desenhos controlados. Veja usinagem industrial.
Estudos de Caso de Usinagem
Projetos selecionados nos quais a usinagem foi combinada com outros processos da Balford. Os dados de material, processo e requisitos principais vêm do registro de cada caso.
Explore a biblioteca completa de estudos de caso →
Conformidade e Qualidade
Uma RFQ Clara de Usinagem CNC Reduz Retrabalho
Inclua arquivos 3D e 2D correspondentes na mesma revisão, grau do material, acabamento, quantidade de protótipo, tamanho de lote esperado e demanda anual. Marque datums funcionais e dimensões críticas para que o setup seja construído em torno da montagem — e não cada recurso tratado como igualmente apertado. Se revestimento, anodização, tratamento térmico ou montagem vierem em seguida, inclua-os na cotação desde o início; mascaramento, acúmulo de acabamento e distorção alteram as tolerâncias de usinagem e a sequência de operações.
Antes de enviar os arquivos, verifique a lista de verificação de RFQ de usinagem CNC e leia como avaliar um fornecedor de usinagem para uma visão independente do que verificar. Em seguida, solicite uma cotação com seu desenho.
Perguntas Frequentes sobre Serviços de Usinagem CNC
Quais arquivos são necessários para uma cotação de usinagem CNC?
Envie um modelo 3D e um desenho 2D controlado na mesma revisão, além do grau do material, acabamento, quantidades de protótipo e produção, dimensões críticas, padrões de rosca e quaisquer requisitos de primeira peça ou certificação. Arquivos correspondentes em uma única revisão nos permitem revisar a peça uma vez e cotar a rota que se adequa a ela.
Qual é a diferença entre torneamento CNC e fresamento CNC?
O torneamento CNC gira a peça enquanto uma ferramenta fixa a corta, portanto é adequado para geometria redonda e rotacional: eixos, buchas, luvas, pinos, conexões e peças roscadas. O fresamento CNC gira a fresa e a move sobre uma peça estacionária, portanto é adequado para geometria prismática: faces, bolsões, ranhuras, furos e perfis 3D. Peças com características rotacionais e prismáticas geralmente são torneadas primeiro e depois fresadas com ferramentas acionadas ou em uma segunda fixação.
Quando o EDM a fio deve ser usado em vez do fresamento?
Use EDM a fio quando o recurso for difícil ou impossível de fresar: perfis passantes em material endurecido, ranhuras estreitas, pequenos raios de canto, bordas críticas quanto a rebarbas ou peças onde a força de corte distorceria seções finas. O EDM a fio precisa de um furo de partida e funciona apenas em materiais eletricamente condutivos, e é mais lento que o fresamento em geometria aberta. Revisamos o desenho e recomendamos o processo que atende à tolerância com o menor custo prático.
Como devo especificar roscas, datums e acabamento superficial?
Defina primeiro o esquema de datums para que cada dimensão crítica seja medida a partir das mesmas referências. Para roscas, indique o padrão (por exemplo, métrico ISO, UNC/UNF, NPT), classe e comprimento; para datums, identifique as superfícies que posicionam a peça na montagem; para acabamento, forneça valores de Ra ou equivalentes com as áreas que precisam deles. Tolerâncias apertadas e acabamentos finos devem ser aplicados apenas onde protegem ajuste, vedação, movimento ou alinhamento.
A Balford pode combinar usinagem com estampagem ou estampagem profunda?
Sim. Blanks estampados, estampados profundamente ou fabricados em chapa metálica podem ser usinados onde o processo de conformação não consegue manter a interface necessária: faces de vedação, roscas, furos precisos e superfícies de datum. Revisamos a rota completa em conjunto para que as tolerâncias sejam atribuídas ao processo que consegue mantê-las, e blanks próximos da forma final reduzem a remoção de material e o tempo de ciclo.
Quais documentações e certificações de materiais podem ser fornecidas?
Certificações de materiais (certificados de usina), declarações de conformidade RoHS e REACH, dados IMDS para programas automotivos, relatórios de inspeção de primeira peça e documentação alinhada ao PPAP estão disponíveis sob solicitação. Certificado de conformidade acompanha os embarques quando necessário.
Como a Balford lida com NDA e confidencialidade de desenhos?
Assinamos NDAs antes da troca detalhada de arquivos, armazenamos os arquivos dos clientes em sistemas internos controlados e restringimos o acesso à equipe do projeto. Seus requisitos de controle de revisão e confidencialidade podem ser incluídos no acordo antes que quaisquer desenhos ou modelos sejam compartilhados.
Cantos internos vivos podem ser fresados em CNC?
Uma fresa rotativa padrão deixa um raio. Cantos internos vivos normalmente exigem um alívio, eletroerosão a fio, brochamento ou outro processo secundário. Se o canto não for funcionalmente vivo, permitir um raio prático reduz o custo e melhora a estabilidade da ferramenta.
Acabamento e montagem podem ser incluídos?
Sim. Coordenamos rebarbação, limpeza, tratamento térmico, galvanoplastia, anodização, revestimento, marcação e montagem selecionada. Antes de aprovar o roteiro, revisamos como esses processos afetam dimensões, mascaramento, condição superficial e embalagem.
Quais materiais podem ser usinados em CNC?
Usinamos ligas de alumínio, aços carbono e ligados, aços inoxidáveis, cobre e latão, plásticos de engenharia e ligas especiais selecionadas. Grau, dureza, forma do material, certificação e requisitos de acabamento são confirmados por projeto.
Como especificar melhor as tolerâncias de usinagem?
Aplique tolerâncias apertadas apenas em features que controlam ajuste, vedação, movimento ou alinhamento, e use uma tolerância geral sensata nas demais. Defina datums, condições de medição e acabamento superficial claramente. Confirmamos a capacidade específica do desenho durante a revisão de DFM.
A Balford consegue lidar tanto com protótipos quanto com produção repetitiva?
Sim. O trabalho de protótipo se apoia em setups flexíveis e entrega mais rápida; a produção repetitiva justifica dispositivos dedicados, ferramental otimizado e um plano de controle em processo documentado. Informe-nos a quantidade de protótipos, o tamanho esperado do lote e a demanda anual para cotarmos o roteiro correto.
Revisão Segura do Projeto
Envie Seu Desenho para a Balford
Compartilhe a revisão mais recente, material, quantidade, acabamento e prioridades funcionais. NDA antes da troca detalhada de arquivos. Revisão de DFM baseada no desenho. Roteiro de protótipo à produção.