
A Balford faz estampagem profunda de DC04 e ferro puro (a série DT4) para carcaças de válvulas solenoides, aço inoxidável para carcaças de sensores, e latão, cobre e alumínio, em prensas de 25 t a 350 t com um diâmetro máximo de estampagem profunda de Ø250 mm. Onde uma parede controlada é necessária, a peça é repuxada, e o ferramental pode ser de operação única, progressivo ou de transferência — todos projetados e construídos na ferramentaria interna.
A Estampagem Profunda é Adequada para Sua Peça?
A estampagem profunda converte um blank metálico plano em um copo, casca, luva ou carcaça tridimensional, puxando o material para dentro de uma cavidade de matriz. O processo pode eliminar cordões de solda, reduzir a contagem de peças e criar uma rota de produção eficiente para componentes que precisam de profundidade, paredes controladas e forma externa limpa. Comece com as quatro verificações abaixo.
Peças Profundas
Para copos, luvas, cascas e carcaças com profundidade significativa.
Forma Sem Costura
Útil quando um corpo conformado de peça única é preferível a uma montagem soldada.
Produção Repetitiva
Mais adequado para produção repetitiva, onde o custo do ferramental pode ser diluído pelo volume.
Geometria de Parede Controlada
Adequado onde a condição da parede, diâmetro e profundidade devem ser gerenciados em conjunto.
O Que Fabricamos com Estampagem Profunda
Famílias típicas de peças produzidas por nossos programas de estampagem profunda — cada uma leva à página de aplicação relevante.
Carcaças de Sensores
Carcaças de aço inoxidável ou alumínio estampadas profundamente para conjuntos de sensores de pressão, temperatura e velocidade da roda.
Carcaças de Válvulas Solenoides
Carcaças sem costura, luvas e peças relacionadas a molas para sistemas fluidos ou magnéticos.
Luvas Magnéticas
Luvas estampadas de parede fina com espessura de parede controlada para isolamento magnético e proteção do rotor.
Coberturas de Motor
Cascas e coberturas de motor estampadas, construídas para ajuste repetitivo, vedação e montagem subsequente suave.
Copos de Mola
Copos e retentores estampados que suportam pré-carga de mola com profundidade e raios controlados.
Copos e Carcaças Estampados a Frio
Copos, carcaças e invólucros personalizados em toda a nossa gama de aplicações — revise seu desenho para definir a rota prática.
Opções de Processo de Estampagem Profunda
Selecionamos a rota final com base na profundidade da peça, diâmetro ou largura, requisitos de parede, comportamento do material e volume de produção.
Estampagem Profunda Convencional
Um blank é estampado através de um ou mais estágios controlados para formar um copo ou carcaça. A forma do blank e a sequência de estampagem são desenvolvidas para equilibrar o fluxo de material e minimizar rupturas, enrugamento ou orelhas excessivas.
MELHOR PARA- Do protótipo à produção repetitiva
- Copos, invólucros, luvas e carcaças
- Profundidade de estampagem, geometria do blank, comportamento do material e sequência de estampagem
Estampagem Profunda Progressiva
Para programas repetitivos adequados, a estampagem e operações relacionadas são distribuídas em estações progressivas. O projeto do porta-tira, a estabilidade de alimentação e o controle do material entre estágios são críticos para proteger o componente formado. Melhor para produção repetitiva onde operações integradas com alimentação por tira podem justificar ferramental progressivo.
RELACIONADOReestampagem e Calibração
Usado quando requisitos de profundidade da peça, condição de parede ou diâmetro não podem ser alcançados em uma única estampagem. Essas operações nunca são assumidas automaticamente — são selecionadas após uma revisão completa da geometria e resposta do material.
RELACIONADO- Estampagem profunda
- Calibração
- Recozimento
- Reestampagem
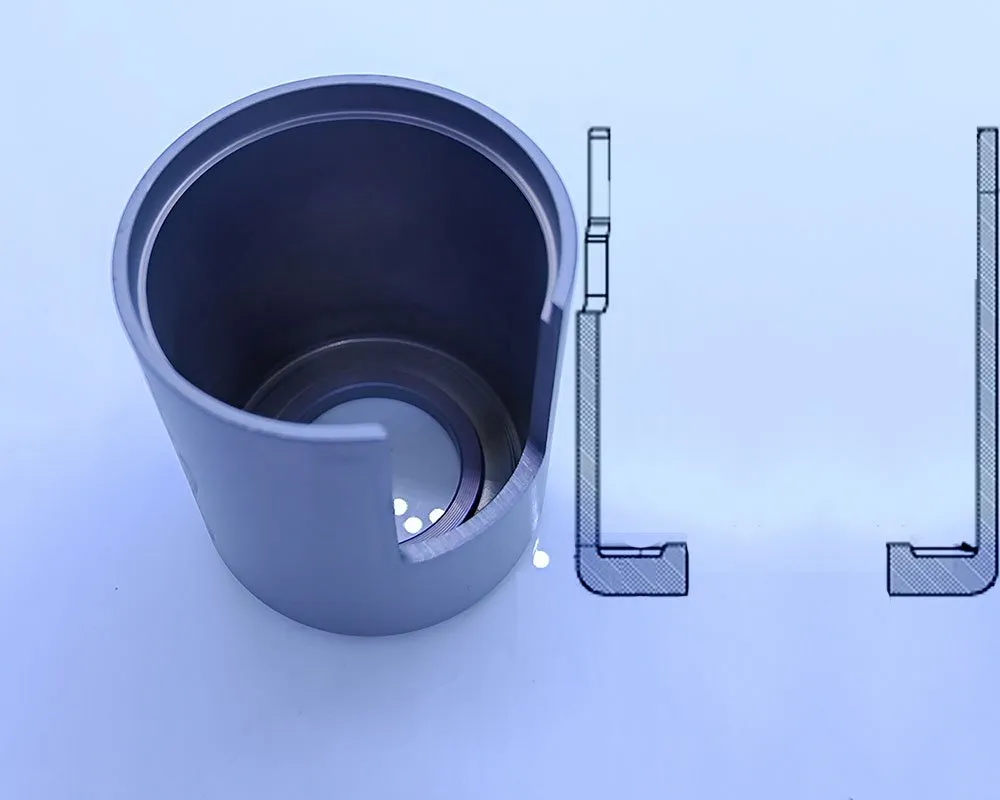
A Estampagem Profunda É um Problema de Fluxo de Material
O resultado depende de como o material se move através de cada estágio — não apenas da tonelagem da prensa. Geometria do blank, grau do material, espessura, raios, lubrificação, força do sujeitador e sequência de estampagem interagem entre si. A severidade da estampagem depende do diâmetro da peça, profundidade, tamanho do blank, grau e tempera do material, espessura, raios e o número de estágios de estampagem disponíveis — não há um máximo único que sirva para todas as peças.
Fatores Técnicos que Analisamos
Cada peça estampada por estiramento profundo é analisada com base nos mesmos fatores técnicos antes da ferramentaria e da cotação.
| Fator de Projeto | Por Que É Importante | Como É Analisado | Resultado do Projeto |
|---|---|---|---|
| Profundidade da peça e tamanho da abertura | Determinam o número e a severidade dos estágios de estiramento necessários | Geometria final, formas intermediárias e comportamento do material | Sequência de estiramento proposta e conceito de ferramentaria |
| Raios de canto e de fundo | Controlam o fluxo de material, o afinamento e o risco de ruptura | Necessidade funcional versus conformabilidade e acesso da ferramenta | Raio de produção recomendado ou recurso secundário controlado |
| Condição da parede | Afinamento, engrossamento e deformação local podem afetar a função | Requisitos de seção, modelo de material e medição de amostra | Plano de inspeção específico para estiramento |
| Flange, corte e borda | O excesso de material e a direção do corte afetam a geometria final | Desenvolvimento do blank, estiramento, acesso ao corte e direção da rebarba | Estratégia de corte definida e datum acabado |
| Grau e têmpera do material | Resistência, ductilidade e encruamento alteram a janela do processo | Especificação real, necessidades de certificação e histórico de conformação | Material aprovado e requisito de controle de alterações |
Estes são os mesmos fatores que usamos ao analisar um desenho antes da ferramentaria e da cotação.
Defeitos Comuns em Estampagem Profunda e Como São Controlados
Os defeitos de estampagem profunda geralmente são inter-relacionados — reduzir o enrugamento pode aumentar o afinamento, e um raio mais fechado eleva o risco de trincas. O processo é equilibrado em torno do desenho funcional.
Afinamento e Ruptura
A deformação concentra-se ao redor dos raios e zonas de transição. Raios adequados, estágios de estampagem, lubrificação e condição do material ajudam a distribuir a deformação. As seções críticas da parede são medidas durante a amostragem.
ALAVANCAS DE CONTROLE- Projeto do blank
- Raios de estampagem
- Estágios de estampagem
- Lubrificação
- Condição do material
Enrugamento e Orelhamento
A força do sujeitador, a forma do blank, a anisotropia e a estratégia de draw-bead afetam rugas e altura irregular da borda. A margem para corte e o comportamento do grão são considerados antes de finalizar o blank e o ferramental.
ALAVANCAS DE CONTROLE- Força do sujeitador
- Forma do blank
- Anisotropia
- Estratégia de draw-bead
- Margem para corte
Cantos Vivos e Detalhes Locais
Raios muito pequenos ou cantos funcionais vivos podem exigir operações em estágios, como extrusão controlada, cunhagem ou conformação localizada. A Balford verifica se o detalhe é realmente funcional e propõe uma rota que protege a parede ao redor.
ALAVANCAS DE CONTROLE- Operações em estágios
- Cunhagem / extrusão
- Conformação localizada
Retorno Elástico e Estabilidade Dimensional
A resistência do material, o encruamento e a tensão residual podem alterar a peça após sair do ferramental ou após o corte. Compensação do ferramental, operações de reestampagem e inspeção baseada em datum são usadas quando a geometria exige controle mais rigoroso.
ALAVANCAS DE CONTROLE- Compensação do ferramental
- Reestampagem
- Inspeção baseada em datum
Materiais para Estampagem Profunda e Notas de Seleção
Especificar apenas o nome do material não é suficiente. Grau, tempera, espessura, condição superficial e consistência lote a lote impactam diretamente a estampabilidade — e são confirmados antes da aprovação do ferramental.
Aço Inoxidável
Bom para carcaças e luvas resistentes à corrosão; encruamento, agarramento, lubrificação e recozimento intermediário podem afetar a sequência de estampagem.
Aço de Baixo Carbono
Uma escolha sólida e prática para a maioria das carcaças e copos conformados; defina requisitos de revestimento ou acabamento posterior junto com a especificação do material.
Alumínio
Leve e resistente à corrosão; a liga e a tempera determinam o orelhamento, marcação superficial, rasgamento e retorno elástico.
Cobre e Latão
Opções conformáveis para peças condutoras ou cosméticas; proteção superficial e custo de material exigem manuseio cuidadoso.
Titânio e Ligas Especiais
Possível para projetos qualificados, mas a janela de processo é restrita — o retorno elástico e o desgaste do ferramental exigem validação de engenharia real.
Todos os Materiais
Grau, têmpera, espessura, condição superficial e consistência entre lotes impactam a estampabilidade — revise antes do ferramental.
Onde Peças Estampadas a Frio São Utilizadas
Experiência de aplicação em componentes de solenoide e válvulas, sensores e motores automotivos, e componentes industriais.
Carcaças de Solenoide e Válvula
Carcaças sem costura, luvas e peças relacionadas a molas para sistemas de fluidos ou magnéticos onde limpeza, integridade de parede e geometria controlada são inegociáveis.
Carcaças de Sensores e Motores Automotivos
Invólucros de sensores, tampas de motores e carcaças conformadas projetadas para ajuste repetitivo, vedação ambiental e montagem subsequente suave.
Luvas Magnéticas
Luvas estampadas de parede fina onde a condição da parede e a geometria do circuito magnético devem ser gerenciadas em conjunto.
Componentes Industriais
Invólucros e carcaças específicos para aplicação em materiais controlados, sujeitos a requisitos completos de desenho, documentação e qualificação.
Copos de Mola e Retentores
Peças estampadas que suportam pré-carga de mola com profundidade, raios e faces de vedação controlados.
Tampas de Motor e Cabeçotes
Tampas e coberturas estampadas com consistência dimensional para montagem automatizada.
Estudos de Caso Selecionados de Estampagem a Frio
Estes exemplos mostram como transformamos requisitos de estampagem em um plano de produção viável — não apenas no papel, mas no chão de fábrica.

Carcaça do Sensor de Velocidade da Roda ABS
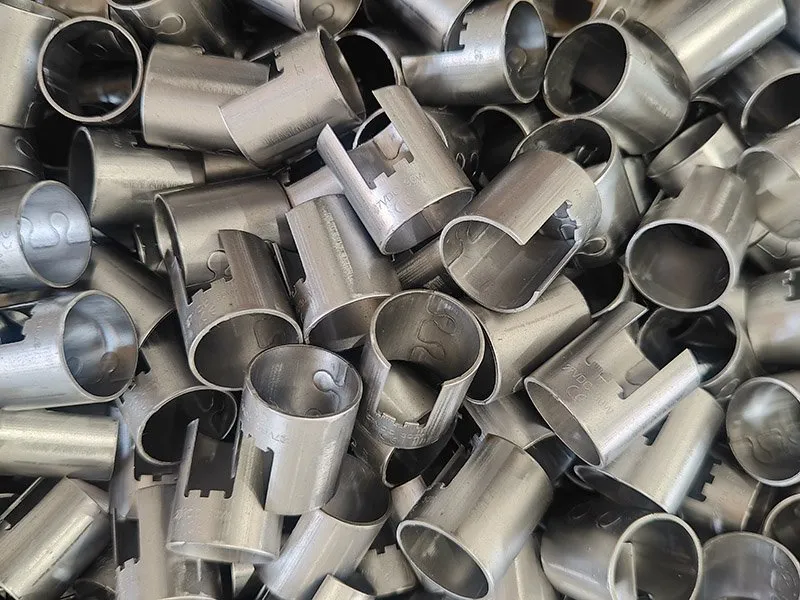
Carcaça de Válvula Cartucho Hidráulica

Tubo de alumínio de parede fina
Como desenvolvemos uma peça estampada em profundidade
A primeira revisão de engenharia define quais dimensões realmente controlam vedação, guiamento, desempenho magnético, montagem ou aparência — assim, datums significativos são estabelecidos e a mesma tolerância apertada não é aplicada a todas as superfícies. As amostras são validadas em relação ao processo previsto antes da aprovação da produção.
Revisão de desenho, material e função
Confirmamos datums funcionais, grau e têmpera do material, profundidade de estampagem, raios, requisitos de parede, quantidade anual e acabamento superficial.
Desenvolvimento do blank e da sequência de estampagem
Planejamos a geometria do blank, a direção de estampagem, os estágios intermediários, a reestampagem, o corte e quaisquer operações secundárias necessárias.
Validação de ferramental e amostras
Produzimos amostras e verificamos as dimensões acordadas, seções de parede, aparência e ajuste funcional em relação ao desenho.
Aprovação do cliente
Encerramos os itens pendentes, documentamos as amostras aprovadas e travamos o processo controlado para produção repetitiva.
Produção controlada
Seguimos requisitos definidos de setup, material e inspeção, enquanto gerenciamos a manutenção do ferramental e as mudanças de engenharia.
Envelope do processo de estampagem profunda
Estes são os limites com base nos quais cotamos. Geometrias fora deles são revisadas caso a caso antes de aceitarmos, e informamos quando uma peça não é candidata em vez de cotá-la de qualquer forma.
| Parâmetro | O que a Balford trabalha |
|---|---|
| Tonelagem máxima da prensa | 350 t |
| Diâmetro máximo de estampagem | Ø250 mm |
| Ferramental | Projetado e construído em nossa própria ferramentaria — apenas a eletroerosão a fio lento é terceirizada |
| Materiais | Aço inoxidável, aço carbono, alumínio, cobre, latão e ligas especiais selecionadas |
| Operações secundárias | Torneamento e fresamento CNC, eletroerosão a fio, rebarbação e limpeza controlada |
| Operações terceirizadas | Tratamento térmico de produção (têmpera, revenimento, recozimento, desmagnetização) e acabamento superficial como eletropolimento e passivação |
| Equipamentos de inspeção | Projetor óptico 2.5D, scanner 3D, medidor de rugosidade portátil, durômetro Rockwell, testador de névoa salina, medidor de altura digital, micrômetros e micrômetros de furo, paquímetros internos, conjuntos completos de calibres passa/não-passa, instrumento de medição de rebarba e medidor de concentricidade |
| Documentação | Inspeção de primeira peça e pacotes PPAP Nível 3 |
Se a sua peça estiver fora deste envelope, informe-nos o requisito mesmo assim — diremos se é viável e onde não é.
Veja a estampagem profunda em operação
Uma carcaça de aço inoxidável e uma bucha estampada, filmadas na linha que as produz.
Perguntas Frequentes sobre Estampagem Profunda
As respostas baseiam-se na análise real do desenho, pois material, geometria e volume determinam o que é prático.
Nossa maior prensa é de 350 t e o diâmetro máximo de estampagem que cotamos é Ø250 mm. Se uma peça específica se encaixa depende do grau do material, espessura da chapa, relação profundidade-diâmetro, requisitos de parede e quantos estágios de estampagem a geometria permite. Confirmamos a sequência com base no seu desenho antes de cotar.
Sim. Matrizes de estampagem, ferramentas de corte e operações subsequentes são projetadas e construídas em nossa própria ferramentaria, e é por isso que conseguimos controlar o prazo de entrega e revisar uma ferramenta durante o desenvolvimento. Apenas a eletroerosão a fio lento é terceirizada; tornos convencionais, tornos CNC, fresamento CNC, eletroerosão a fio média e rápida, rosqueamento, furação, retificação plana e manutenção de ferramentas são todos feitos internamente.
Peças estampadas a fundo são comumente acabadas com torneamento ou fresamento CNC, eletroerosão a fio, rebarbação e limpeza controlada. Tratamento térmico como têmpera, revenimento, recozimento e desmagnetização, e acabamento superficial como eletropolimento, passivação e galvanoplastia, são realizados por plantas parceiras qualificadas. A documentação PPAP Nível 3 pode cobrir toda a rota, incluindo etapas terceirizadas.
Não existe um máximo responsável único que se aplique a todas as peças. A severidade da estampagem depende do grau e tempera do material, espessura da chapa, geometria do blank, forma da peça, raios, requisitos de parede e se múltiplos estágios de estampagem são aceitáveis. A Balford analisa o desenho real e propõe uma sequência validada antes de se comprometer com uma capacidade.
Sim, podemos avaliar a estampagem profunda progressiva para geometria adequada e produção repetitiva. O transportador de tira, passo de alimentação, número de estágios de estampagem, fluxo de material e corte a jusante precisam ser analisados para confirmar se é a abordagem correta.
A condição da parede é gerenciada por meio do design do blank, raios, sequência de estampagem, lubrificação, pressão do sujeitador e, quando necessário, operações de repuxo ou reestampagem. Locais críticos da parede e o método de medição devem ser definidos no desenho ou plano de controle.
Cantos funcionais afiados podem exigir uma operação escalonada como cunhagem, extrusão local ou uma etapa de conformação secundária. Revisamos a necessidade funcional, a deformação do material ao redor e o método de inspeção antes de recomendar um processo.
Candidatos comuns incluem aço de baixo carbono, aço inoxidável, alumínio, cobre e latão. Titânio e outras ligas especiais podem ser possíveis após análise. Grau, têmpera, espessura e condição da superfície importam mais do que a família ampla de material isoladamente.
Envie o desenho e modelo controlados, especificação do material, quantidade, acabamento, dimensões críticas, requisitos de parede ou seção, testes funcionais e quaisquer necessidades de rastreabilidade ou documentação. Amostras existentes ou contexto de montagem também ajudam a esclarecer prioridades funcionais.
Tem um Desenho?
Envie o desenho mais recente ou modelo 3D, especificação do material, volume anual e requisitos críticos. Revisaremos a rota de conformação, operações secundárias e necessidades de inspeção antes de cotar. Podemos discutir requisitos de NDA antes de trocar arquivos detalhados do projeto.
Para uma análise mais rápida, inclua: desenho / modelo 3D · grau do material · espessura · volume anual · tolerâncias críticas · acabamento superficial.
Capacidades e Recursos Relacionados
A estampagem profunda se conecta ao cluster completo de estampagem, materiais, aplicações e estudos de caso.
Artigos Técnicos sobre Estampagem Profunda
Peças de Alumínio por Estampagem Profunda
Considerações de conformabilidade, custo e corrosão para estampagem profunda de alumínio.
Estampagem Profunda vs. Estampagem com Estampo Progressivo
Como a rota de ferramental e o processo de conformação se relacionam para peças OEM.
Carcaças de Válvula Solenoide por Estampagem Profunda
Seleção de material e processo de estampagem profunda para aplicações automotivas.
Estampagem de Metais: Processos e Materiais
Um guia sobre processos de estampagem, materiais e aplicações.
Relacionado: repuxamento na estampagem profunda — como uma parede afinada mantém tanto o diâmetro interno quanto o externo · repuxamento em vez de torneamento · repuxamento para carcaças de válvula solenoide (DT4E, DC04) · tolerâncias e acabamento superficial do repuxamento
Peças que precisam de vários estágios de conformação geralmente são produzidas em ferramental de transferência — veja como a estampagem em prensa de transferência se compara com estampos progressivos e de operação única. A capacidade da prensa chega a 350 t e o diâmetro máximo de estampagem profunda é Ø250 mm — a lista completa de máquinas está na página de lista de equipamentos.
A recozimento entre estágios e o tratamento térmico final são realizados por parceiros auditados — veja como essas etapas são gerenciadas.
Leitura de referência: o que é estampagem profunda e as decisões de projeto que determinam o custo.
Capacidade em resumo: capacidade de prensa até 350 t · diâmetro máximo de estampagem profunda Ø250 mm · lista completa de máquinas e inspeção.
Antes de uma sequência de estampagem ser definida para uma tira, ela é comprovada em ferramental de operação única — veja como funciona a estampagem profunda para protótipos e baixo volume e por que um estampo de protótipo reduz o risco do estampo de produção.
As carcaças para as quais este processo existe são descritas na página de carcaça de válvula solenoide por estampagem profunda, incluindo a seleção de materiais DC04 e ferro puro e a rota de repuxamento.
Os graus normalmente especificados para carcaças magnéticas são comparados em DC04 e ferro puro.