Especialista em carcaças de válvulas solenoides magnéticas
Carcaça Solenoide Especialista
Carcaças de precisão para válvulas solenoides de comutação e proporcionais. Vantagem na obtenção de ferro puro. Duas rotas de fabricação comprovadas. Experiência em recozimento magnético. Usinagem de precisão. Galvanoplastia de alta qualidade.
Por que a carcaça é crítica
A Carcaça do Solenoide Carrega Toda a Função
Uma carcaça de solenoide — também chamada de carcaça de válvula solenoide ou lata de solenoide — não é uma concha de metal comum. Ela carrega a bobina, guia a armadura, veda o fluido de trabalho e completa o circuito magnético. Cada uma dessas funções depende de material, geometria e qualidade superficial que a Balford controla desde a primeira etapa de conformação até a inspeção final.
Carrega a Bobina
O diâmetro externo define o ajuste da bobina, a aparência externa e a interface de montagem. A consistência dimensional aqui decide quão suavemente o conjunto da bobina entra em produção.
Guia a Armadura
O diâmetro interno controla a guia da armadura e do êmbolo, a folga interna e o circuito magnético. Uma geometria de diâmetro interno justa e repetível é o que torna a resposta da válvula previsível.
Veda e Desempenha
As interfaces de vedação, circularidade e concentricidade determinam a montagem estanque — e para válvulas proporcionais, o desempenho magnético decide força, resposta e repetibilidade.
01 · Vantagem de Material
Fornecimento Competitivo de Ferro Puro
A Balford tem uma rede de fornecimento excepcionalmente forte para o ferro puro usado em carcaças de válvulas solenoide magnéticas. Nossa vantagem de compra flui diretamente para o custo de material do seu programa.
Nossa vantagem de fornecimento pode reduzir o custo do material de ferro puro em aproximadamente 40% em relação aos níveis típicos de compra de mercado em programas comparáveis.
Análise interna de fornecimento — as economias variam conforme o grau, especificação e volume do programa. Por favor, discuta seus requisitos exatos de material com nossos engenheiros.
02 · Engenharia Magnética
A Coercividade Importa
Para carcaças de válvulas solenoides magnéticas, a precisão dimensional é apenas parte da história — o desempenho magnético importa. Um dos principais indicadores magnéticos é a coercividade (Hc). Laminação a frio, extrusão a frio e estampagem profunda podem aumentar a tensão residual e, consequentemente, aumentar a coercividade. Isso é particularmente importante para válvulas solenoides proporcionais, onde as características magnéticas influenciam diretamente a força, a resposta e a repetibilidade.
Do estresse de conformação ao desempenho magnético
- A conformação introduz deformação plástica e tensão residual nos materiais magnéticos.
- A tensão residual pode aumentar a coercividade e reduzir o desempenho magnético.
- Para aplicações críticas, a Balford utiliza recozimento magnético controlado para restaurar as propriedades magnéticas após a conformação e usinagem.
- Menor coercividade significa força mais estável e comportamento mais repetível da válvula proporcional.
03 · Expertise em Processos
Recozimento Magnético: Do Estresse de Conformação ao Desempenho Magnético
Por que o recozimento é importante
- A conformação cria tensões residuais.
- As tensões residuais aumentam a coercividade.
- O recozimento magnético alivia as tensões internas e melhora as propriedades magnéticas.
- Para válvulas proporcionais, isso pode ser crítico para alcançar força magnética estável e desempenho repetível.
A Balford desenvolveu know-how dedicado interno de recozimento magnético para componentes de válvulas solenoides — janelas de processo, comportamento de desmagnetização e mudanças nas propriedades magnéticas entre materiais e estados de conformação. Nossa capacidade interna pode proporcionar economias substanciais nos custos de processamento em comparação com soluções de recozimento terceirizadas ou convencionais.

04 · Duas Rotas de Fabricação
Extrusão a Frio ou Estampagem Profunda — Ambas Internas
A Balford avalia ambas as rotas para cada carcaça de válvula solenoide e recomenda a solução de fabricação mais econômica com base na geometria, espessura de parede, material, volume, requisitos dimensionais e desempenho magnético.
Carcaça extrudada a frio
para válvulas proporcionais exigentes- Alta consistência dimensional
- Excelente concentricidade
- Forte integridade estrutural
- Adequado para válvulas proporcionais exigentes
- Excelente controle da geometria de ID / OD
- Boa qualidade superficial após usinagem de precisão
* O recozimento magnético é normalmente necessário para aplicações de válvulas proporcionais onde o desempenho magnético é crítico.
Carcaça estampada em profundidade
produção eficiente em alto volume- Alta utilização de material
- Eficiente para produção em alto volume
- Custo de fabricação competitivo
- Excelente repetibilidade com ferramental controlado
- Adequado para carcaças de válvulas de comutação
- Pode ser otimizado para aplicações de válvulas proporcionais
* O recozimento magnético é tipicamente aplicado para aplicações de válvulas proporcionais. Carcaças de válvulas de comutação geralmente não exigem o mesmo processo de recozimento magnético. A seleção final do processo depende do material, do projeto da válvula e dos requisitos magnéticos.
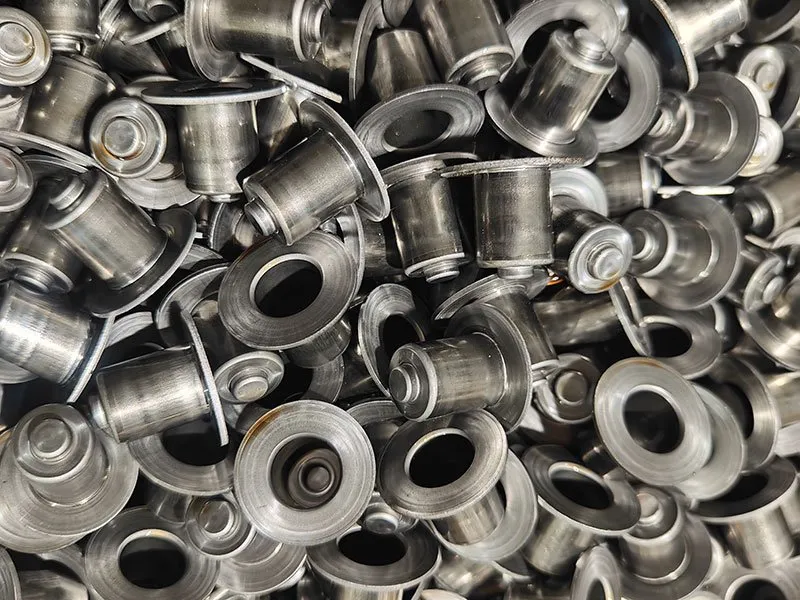
05 · Comparação de Engenharia
Carcaça de Válvula de Comutação vs Válvula Proporcional
Nem toda carcaça de válvula solenoide precisa do mesmo processo. A Balford seleciona o processo a partir da aplicação da válvula — não de um modelo fixo.
| Requisito | Válvula Solenoide de Comutação | Válvula Solenoide Proporcional |
|---|---|---|
| Carcaça | Crítico | Crítico |
| Precisão dimensional | Alta | Muito Alto |
| Propriedades magnéticas | Importante | Extremamente importante |
| Tensão de conformação | Precisa de controle | Precisa de controle rigoroso |
| Recozimento magnético | Frequentemente não necessário | Tipicamente necessário |
| Controle de coercividade | Importante | Parâmetro chave |
| Usinagem CNC | Necessário | Necessário |
| Galvanoplastia | Depende da aplicação | Depende da aplicação |
06 · Superfície & Geometria
Um Cabeçote Solenoide Deve Parecer um Tubo de Precisão
A estampagem profunda pode deixar marcas circunferenciais visíveis no diâmetro externo. Para fabricantes de válvulas solenoides, isso nem sempre é aceitável. A Balford controla ferramental, condição do material, parâmetros de conformação, usinagem e acabamento superficial para obter uma aparência de OD mais limpa e contínua.
Nosso objetivo: Liso. Brilhante. Contínuo. Consistente.
Não: Anéis de estampagem profundos. Superfície irregular. Marcas de conformação visíveis.
O OD afeta
- Encaixe da bobina
- Aparência externa
- Interface de montagem
- Consistência dimensional
O ID afeta
- Guia da armadura / êmbolo
- Folga interna
- Circuito magnético
- Vedação / montagem & função
A Balford controla a geometria completa da carcaça — não apenas o diâmetro externo. A aparência do OD e a precisão do ID são projetadas em conjunto.
07 · Capacidade Completa
Um Fornecedor. O Processo Completo da Carcaça de Válvula Solenoide.
A Balford não é um fornecedor geral de peças metálicas que por acaso fabrica carcaças de válvulas solenoides. Somos um fabricante especializado construído em torno de carcaças de válvulas solenoides e das tecnologias de fabricação magnética por trás delas.
Fornecimento de Ferro Puro
Vantagem significativa de custo de material por meio da nossa rede de fornecimento.
Extrusão a Frio
Para carcaças de alto desempenho e precisão com excelente concentricidade.
Estampagem Profunda
Para produção eficiente em alto volume com alta utilização de material.
Usinagem CNC de Precisão
Controle crítico de OD / ID / concentricidade após a conformação.
Recozimento Magnético
Para desempenho magnético de válvula proporcional.
Galvanoplastia e Inspeção
Proteção e aparência controladas, além de controle dimensional, visual e de desempenho magnético.
08 · Custo Total
Por Que a Balford Pode Ser Competitiva em Custos
Vantagem de custo por meio de expertise em manufatura — somos eficientes em custos porque controlamos melhor o processo, não porque a qualidade é comprometida.
Fornecimento forte de ferro puro — potencial vantagem de custo de material de ~40% em programas comparáveis.
Expertise interna no processo — potencialmente ~50% do custo de processamento externo convencional em programas aplicáveis.
Duas rotas de processo — extrusão a frio ou estampagem profunda, selecionadas de acordo com a geometria do produto, requisitos magnéticos e volume.
Custo Total Menor Sem Tratar a Qualidade Como Commodity
Material → Conformação → Usinagem → Tratamento Magnético → Galvanoplastia → Inspeção — um processo integrado sob o mesmo teto.
09 · Comprovação
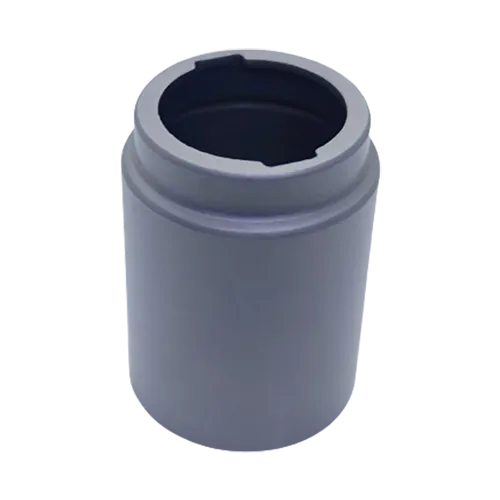
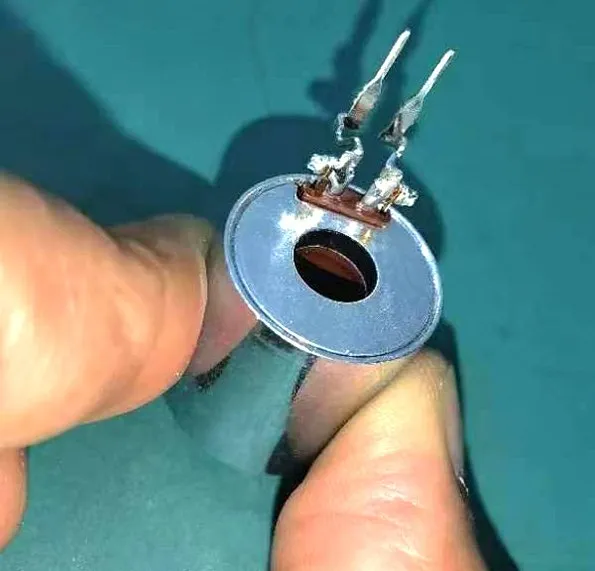
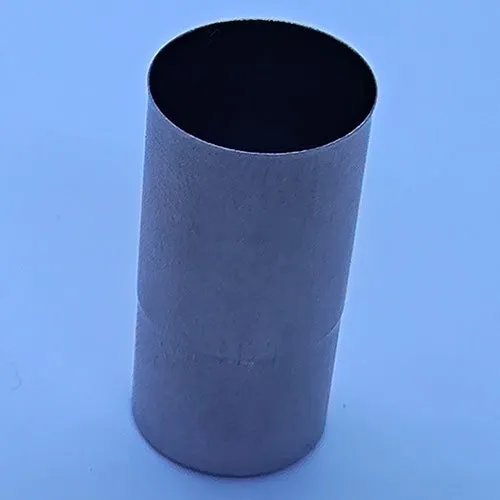
Estudos de Caso de Carcaças de Solenoide
Programas reais, decisões de engenharia documentadas — aplicação, material, rota de fabricação, usinagem, tratamento magnético, galvanoplastia e requisitos críticos para cada carcaça.
10 · FAQ
Carcaça de Solenoide — Respostas de Engenharia
Quais materiais são usados para carcaças de válvulas solenoides?
Uma carcaça de válvula solenoide requer recozimento magnético?
Por que a extrusão a frio ou a estampagem profunda aumentam a coercividade?
Qual é melhor: extrusão a frio ou estampagem profunda?
A Balford pode controlar tanto o DI quanto o DE?
A Balford consegue obter uma superfície externa lisa após a estampagem profunda?
A Balford pode fornecer recozimento magnético?
Sim. A Balford possui expertise dedicada em processos de recozimento magnético para componentes de válvulas solenoides e pode avaliar o processo necessário com base no material, histórico de conformação e requisitos magnéticos.
Sua carcaça de válvula solenoide começa aqui.
Se você precisa de uma carcaça de válvula de comutação ou de uma carcaça de válvula proporcional de alto desempenho, a Balford pode ajudá-lo a selecionar o material, o processo de conformação, a rota de usinagem e o tratamento magnético adequados.
Extrusão a frio · Estampagem profunda · Usinagem CNC · Galvanoplastia · Recozimento magnético
Um parceiro de fabricação. Uma solução completa de carcaça.
BALFORD — O ESPECIALISTA EM CARCAÇAS DE VÁLVULAS SOLENOIDES
Próximos passos para esta família de peças
- Revisão de DFM — envie o desenho e receba a rota de processo e a lista de riscos antes do orçamento.
- Projeto e fabricação de ferramentas internas — os moldes por trás dessas peças são fabricados em nossa própria ferramentaria.
- Capacidade de estampagem profunda — prensas de até 350 t e diâmetros de estampagem de até Ø250 mm.
- Capacidade de PPAP — documentação Nível 3 para programas automotivos.
- Estampagem e estampagem profunda de alumínio — classes, conformabilidade e o que muda em relação ao aço.
Relacionado: repuxamento em estampagem profunda — como uma parede afinada mantém tanto o diâmetro interno quanto o externo · repuxamento em vez de torneamento · repuxamento para carcaças de válvulas solenoides (DT4E, DC04) · tolerâncias e acabamento superficial do repuxamento
Essas carcaças são estampadas em prensas de até 350 t — consulte a lista de equipamentos e a página do processo de estampagem em prensa de transferência.
Perguntas sobre tolerância e aparência em carcaças estampadas são respondidas aqui: tolerâncias de carcaça e padrões cosméticos.
Capacidade em resumo: capacidade de prensa até 350 t · diâmetro máximo de estampagem profunda Ø250 mm · lista completa de máquinas e inspeção.
A maioria das carcaças de solenoide começa como protótipo em ferramental de operação única antes de passar para produção transfer ou progressiva — veja estampagem de baixo volume e prototipagem.
A escolha entre DC04 e ferro puro, e o que a rota de estampagem faz com o resultado magnético, está descrita no guia de materiais DC04 e ferro puro.