
Quando a Estampagem de Precisão Faz Sentido
Escolha a estampagem de precisão quando a posição do recurso, condição da borda, planicidade ou geometria conformada tem um efeito direto em como a peça funciona.
Posição Precisa do Recurso
Para furos, perfis e detalhes conformados onde as relações de datum importam.
Borda Funcional
Para peças onde a direção da rebarba ou borda cortada suave afeta a montagem.
Produção Repetível
Para programas estáveis onde ferramental dedicado suporta saída consistente.
Planicidade e Forma
Para componentes onde a distorção ou a geometria local afeta a função.
O Que Fabricamos com Estampagem de Precisão
Famílias reais de peças produzidas através dos nossos programas de estampagem de precisão — cada uma liga à página de aplicação relevante.
Calços
Calços de precisão cortados de aço mola ou aço carbono com perfil, planicidade e direção de rebarba controlados.
Arruelas
Arruelas planas, de precisão e de formato especial com tolerâncias controladas em diversos materiais.
Retentores
Retentores conformados e assentos de mola com profundidade e relações de características consistentes.
Terminais
Terminais condutivos e contatos com material, geometria e condição superficial controlados.
Suportes
Suportes estampados com posições de furos repetíveis para montagem confiável.
Componentes de Sensor
Pequenas peças funcionais para conjuntos de sensores onde a localização das características determina o desempenho.
Opções de Processo de Estampagem de Precisão
O processo correto equilibra requisitos funcionais, qualidade de borda, investimento em ferramental e volume de produção.
Estampagem Progressiva
Estações progressivas podem combinar operações de corte e conformação intimamente relacionadas, mantendo o controle da tira.
MAIS ADEQUADO PARA- Produção repetitiva com múltiplas características relacionadas
- Especificação de material estável
Estampagem Fina
A estampagem fina utiliza suporte de material controlado e condições de ferramental para produzir uma alta proporção de borda cisalhada lisa em peças adequadas.
MAIS ADEQUADO PARA- Peças que exigem uma alta proporção de borda cisalhada lisa
- Reduzir a usinagem de borda a jusante onde a geometria e o volume o permitem
Cunhagem e Calibração
A pressão localizada pode refinar espessura, planicidade, raios ou detalhes funcionais, avaliada com o fluxo de material, carga da ferramenta e medição dimensional em mente.
MAIS ADEQUADO PARA- Geometria localizada, planicidade, espessura ou detalhe funcional
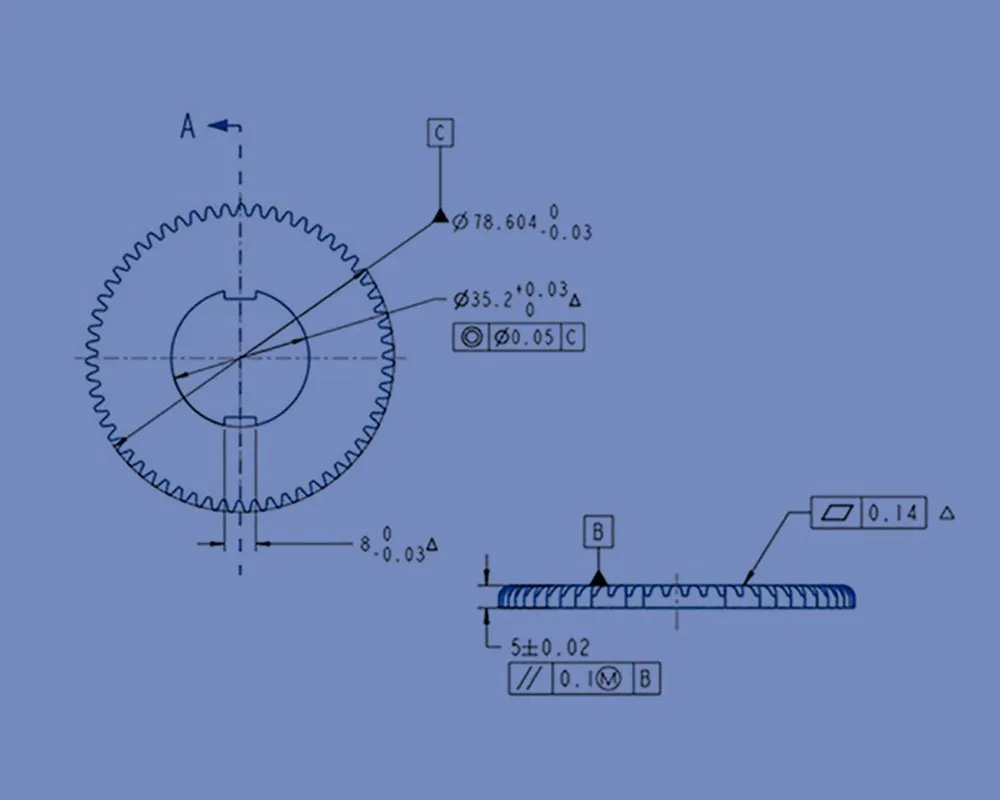
Precisão Começa com os Datums Corretos
Desenhos rigorosos não se tornam processos capazes apenas pela inspeção. O ferramental, o material, os datums e o plano de medição devem suportar o requisito. A Balford já descreveu anteriormente trabalhos de precisão na faixa IT7 a IT9 para características adequadas — isso não é aplicado como uma promessa generalizada para cada dimensão. A capacidade real depende do material, espessura, tipo de característica, rota de ferramental, estratégia de datum e método de medição, e é confirmada durante a revisão do projeto e amostragem.
Como Decidimos se a Estampagem de Precisão é a Rota Correta
A decisão é específica para cada desenho — posição da característica, condição da borda, consistência, detalhe conformado e tamanho da peça são avaliados em conjunto.
| Requisito | Resposta da Estampagem de Precisão | Alternativa para Comparar | Ponto de Decisão |
|---|---|---|---|
| Posição repetida da característica | Ferramental dedicado posiciona furos, bordas e características conformadas relacionadas | Usinagem CNC ou montagem fabricada | Volume, estratégia de datum e tolerância acumulada |
| Borda de corte funcional | Corte fino ou cisalhamento controlado pode melhorar a condição da borda | Corte bruto mais usinagem ou retificação | Zona lisa necessária, limite de rebarba e material |
| Alta consistência da peça | Tira controlada, guia do ferramental e verificações em processo suportam a produção repetitiva | Fabricação manual | Quantidade, frequência de alteração e economia do ferramental |
| Detalhe conformado complexo | Cunhagem, gravação em relevo ou conformação por etapas pode integrar a característica | Usinagem secundária ou montagem | Deformação do material, acesso do ferramental e inspeção |
| Componente fino ou compacto | Ferramental de precisão pode combinar pequenas características relacionadas | Fotogravação química, corte a laser ou usinagem | Material, qualidade da borda, deformação e escala de produção |
Estes são os mesmos fatores que analisamos ao avaliar um desenho para ferramental, inspeção e produção.
O Que Determina a Precisão e a Qualidade das Bordas
A precisão depende do ferramental, material, datums e do plano de medição — não apenas da inspeção.
Estratégia de Datum e Tolerância
Datums funcionais devem representar como a peça se localiza na montagem. Posição, perfil, planicidade e dimensões conformadas são revisadas em relação a esses datums para que medidores e relatórios de inspeção descrevam a função real da peça.
Orientação do Ferramental e Folga
A relação punção-matriz afeta rebarba, condição da borda, estabilidade dimensional e desgaste do ferramental. A folga é selecionada para o material e a característica especificados, enquanto a orientação da matriz e a manutenção protegem essa relação durante a produção repetitiva.
Planicidade e Distorção
Força de corte, tensão residual, cunhagem, conformação e ejeção da peça podem influenciar a planicidade. Restrição, controle de pressão, calibração e manuseio podem ser avaliados onde uma interface plana é crítica.
Medição e Capabilidade
O equipamento de inspeção é selecionado com base na característica específica e na tolerância a ser verificada. Relatórios de primeira peça, submissões de amostras, medição por atributos e verificações em processo estão todos disponíveis — para dimensões críticas acordadas, as expectativas de capabilidade são definidas antecipadamente.
Materiais, Acabamentos e Operações Secundárias
Peças de precisão frequentemente passam por galvanoplastia, tratamento térmico ou montagem após a estampagem — essas etapas subsequentes são consideradas no empilhamento de tolerâncias e no plano de acabamento superficial desde o primeiro dia.
Aços Carbono e Mola
Comuns para clipes, arruelas, calços e peças funcionais. Dureza, tratamento térmico e revestimentos podem afetar a planicidade ou deslocar dimensões — previstos no ferramental e no processo.
Aços Inoxidáveis
Escolhidos pela resistência à corrosão e resistência mecânica. Encruamento, formação de rebarba, desgaste do ferramental e proteção superficial precisam de atenção no projeto da matriz e nas operações secundárias.
Cobre e Ligas de Cobre
Bons para aplicações condutivas ou de mola. Direção do grão, requisitos de galvanoplastia, limpeza e manuseio afetam o desempenho final — revisados antes de fixar o processo.
Ligas de Alumínio
Usadas onde baixa massa e resistência à corrosão são importantes. O temperamento tem efeito direto na deformação, características de rebarba e retorno elástico — a condição do material é verificada antes do ferramental.
Latão
Opção conformável para peças estampadas de precisão. Direção do grão, proteção superficial e custo do material são tratados com cuidado durante a cotação e o processamento.
Galvanoplastia, Revestimento e Montagem
Espessura do acabamento, mascaramento, preocupações com fragilização por hidrogênio, características de encaixe por pressão e peças de acoplamento são todas revisadas antes da liberação do processo de produção.
Aplicações de Peças Estampadas de Precisão
Onde componentes estampados de precisão são usados em nossos programas de produção.
Componentes Automotivos e de Sensores
Calços, retentores, arruelas, carcaças e componentes funcionais que dependem de interfaces repetíveis e produção controlada.
Componentes Elétricos e Eletrônicos
Terminais, blindagens, peças condutoras e ferragens compactas que exigem material, geometria e condição superficial controlados.
Equipamentos Industriais
Peças de travamento, guias, suportes, componentes de desgaste e ferragens de montagem fabricados conforme desenhos específicos.
Componentes Especializados
Peças de precisão selecionadas onde rastreabilidade de material, rigor de inspeção, limpeza e confidencialidade são definidos pelo projeto.
Estudos de Caso de Estampagem de Precisão
Peças reais, materiais reais, requisitos reais de fabricação — estes exemplos mostram como os requisitos do desenho se tornam um plano de produção prático e repetível.

Calço de Aço Mola 65Mn

Arruela de Porca em Aço Inoxidável

Placa Base de Cobre
O Que Revisamos Antes do Ferramental
Durante o orçamento, as dimensões funcionais são separadas das tolerâncias gerais para que os custos de ferramental e inspeção permaneçam controlados sem comprometer o desempenho da montagem.
Dimensões Funcionais
Separamos as dimensões que realmente determinam a função daquelas que podem ficar sob uma tolerância geral — mantendo os custos de ferramental e inspeção sob controle sem comprometer o desempenho de montagem.
Estratégia de Datum
Seu desenho é revisado quanto a recursos que precisam de melhores datums, indicações de direção de rebarba ou especificações de acabamento superficial antes que o ferramental seja comprometido.
Efeitos a Jusante
Mudanças de galvanoplastia, tratamento térmico, posição de furo, raio e têmpera do material são revisadas antes de uma nova revisão — um pequeno ajuste pode afetar a seleção do aço ferramenta, pilotagem, medição ou assentamento na montagem.
Um Fluxo de Trabalho de Projeto Controlado
De recursos críticos à produção repetitiva — uma sequência definida para cada programa de estampagem de precisão.
Definir
Recursos críticos, esquema de datum, material, acabamento, volume anual e função.
Selecionar
Rota de processo avaliada entre estampagem progressiva, corte fino, cunhagem e operações secundárias.
Desenvolver
Plano de ferramental e abordagem de inspeção definidos para os recursos que importam.
Verificar
Amostras medidas; borda, superfície, ajuste e ações corretivas concluídas.
Liberar
Setup, material, manutenção de ferramental, inspeção e revisões controlados.
Envoltória do Processo de Estampagem de Precisão
Declarada claramente, para que você possa avaliar a adequação antes de enviar um arquivo. Qualquer item fora desta envoltória é revisado individualmente.
| Parâmetro | O que a Balford trabalha |
|---|---|
| Tonagem máxima da prensa | 350 t |
| Diâmetro máximo de estampagem profunda | Ø250 mm |
| Ferramental | Matrizes progressivas, de transferência e de operação única projetadas e construídas em nossa própria ferramentaria; apenas a EDM de fio lento é subcontratada |
| Materiais | Aço inoxidável, aço carbono, alumínio, cobre, latão, ferro puro elétrico e ligas especiais selecionadas |
| Operações secundárias | Torneamento e fresamento CNC, EDM de fio, roscamento na matriz e secundário, rebarbação e limpeza controlada |
| Operações terceirizadas | Tratamento térmico de produção e acabamento superficial, realizados por plantas parceiras qualificadas |
| Equipamentos de inspeção | Projetor óptico 2.5D, scanner 3D, medidor de rugosidade, durômetro Rockwell, testador de névoa salina, medidor de altura digital, micrômetros e micrômetros de furo, calibres passa/não passa, instrumento de medição de rebarba e medidor de concentricidade |
| Documentação | Pacotes de inspeção de primeira peça e PPAP Nível 3 |
As tolerâncias publicadas dependem do material, espessura e tipo de recurso — consulte nossa referência de tolerâncias de estampagem e confirme com seu desenho.
Perguntas Frequentes sobre Estampagem de Metal de Precisão
Respostas baseadas na análise do desenho, porque material, geometria e volume de produção alteram o que é realmente prático.
Nossa maior prensa é de 350 t, com estampagem profunda de até Ø250 mm. A tonelagem é adequada à peça e não o contrário: layout da tira, limite de escoamento do material, espessura e número de estações decidem em qual prensa um trabalho é executado.
Sim. O Nível 3 é o nível de submissão que a maioria de nossos clientes automotivos e industriais solicita, e é o nível que preparamos por padrão. Os pacotes normalmente incluem o fluxo do processo, plano de controle, PFMEA, resultados dimensionais, resultados de testes de material e desempenho e o warrant de submissão de peça. Informe-nos seus requisitos específicos do cliente e confirmaremos com o que podemos assinar.
Sim — matrizes progressivas, de transferência e de operação única são projetadas e construídas em nossa própria ferramentaria. Tornos convencionais e CNC, fresamento CNC, EDM de fio médio e rápido, roscamento, perfuração, retificação plana, soldagem a frio e manutenção de ferramentas são todos internos; apenas a EDM de fio lento é subcontratada.
A estampagem de precisão enfatiza muito mais a guia da ferramenta, relações de datum, condição de borda, planicidade e medição dos recursos que afetam a função. Dependendo do desenho e do volume, podemos usar ferramental progressivo, corte fino, cunhagem ou calibração.
Conseguimos atingir IT7 a IT9 em recursos estampados de precisão adequados, mas não é uma tolerância geral para todas as peças. Material, geometria, tipo de recurso, distância dos datums, ferramental e método de medição entram em jogo. A capacidade é específica do desenho — confirmamos o que é alcançável para seu desenho durante cotação e amostragem.
O corte fino faz sentido quando você precisa de uma alta porcentagem de borda cisalhada lisa, melhor planicidade ou uma borda funcional que de outra forma exigiria usinagem. Geometria, material, espessura, volume e custo de ferramental influenciam se é o caminho certo.
Sim, essas operações podem ser coordenadas quando especificadas. Seus efeitos na dureza, distorção, espessura de revestimento, condição superficial e risco de fragilização por hidrogênio são considerados tanto no processo quanto no plano de inspeção.
A direção da rebarba é definida pela orientação do punção e da matriz e marcada no desenho onde afeta a montagem, vedação, segurança ou aparência. A direção desejada é revisada em relação ao layout da tira, ejeção da peça e quaisquer operações subsequentes.
Envie um desenho 2D controlado, um modelo 3D se disponível, material e tempera, acabamento, quantidades anuais e por lote, dimensões críticas, requisitos de borda ou planicidade, documentação de inspeção e o contexto de montagem.
Tem um Desenho Pronto?
Envie sua revisão mais recente, especificação de material, quantidade, acabamento e requisitos funcionais. Revisaremos a rota de produção e identificaremos quaisquer questões técnicas antes de cotar. Podemos assinar um NDA antes que você compartilhe arquivos detalhados do projeto.
Capacidades e Recursos Relacionados
A estampagem de precisão conecta-se ao cluster completo de estampagem, materiais, aplicações e estudos de caso.
Artigos Técnicos sobre Estampagem de Precisão
Operações de Corte Fino em Estampagem de Precisão
Como o corte fino melhora a condição da borda para peças funcionais.
Tolerâncias Padrão para Peças Estampadas
Quais tolerâncias gerais se aplicam e quando é necessário controle específico do desenho.
Peças Estampadas de Precisão: Os Pontos-Chave
Considerações principais para componentes estampados de precisão.
Relacionado: repuxo com redução de parede (ironing) — como uma parede afinada mantém tanto o diâmetro interno quanto o externo · repuxo com redução de parede em vez de usinagem · repuxo com redução de parede para carcaças de válvulas solenoides (DT4E, DC04) · tolerâncias e acabamento superficial do repuxo com redução de parede
Matrizes de precisão para peças de tolerância apertada são fabricadas pela ferramentaria interna da Balford em vez de uma ferramentaria terceirizada.
A tonelagem da prensa, o diâmetro máximo de repuxo e a lista completa de máquinas estão publicados na página lista de equipamentos.
Capacidade em resumo: capacidade de prensa de até 350 t · diâmetro máximo de repuxo profundo Ø250 mm · lista completa de máquinas e inspeção.
Peças que ainda estão em desenvolvimento geralmente começam com ferramental de operação única — consulte prototipagem e estampagem de pequenos lotes.
Quando o requisito de precisão vem de uma carcaça e não de uma peça plana, consulte carcaças de válvulas solenoides e carcaças de sensores.