Carcaças Metálicas de Sensores Estampadas a Frio para Sensores Automotivos e Industriais
A Balford produz carcaças metálicas de sensores por estampagem profunda e estampagem para sensores de oxigênio (O₂), NOx, ABS/velocidade de roda, injetor de combustível, temperatura de gás de escape e encaixe estilo Denso — 398 configurações de catálogo com dimensões em milímetros, produzidas em uma fábrica de 12.000 m² com mais de 500 máquinas.

O Que Fabricamos — 10 Séries de Catálogo
Cada cartão leva a uma página de série filtrável com dimensões em milímetros; cada produto pode ser cotado diretamente pelo código de catálogo.
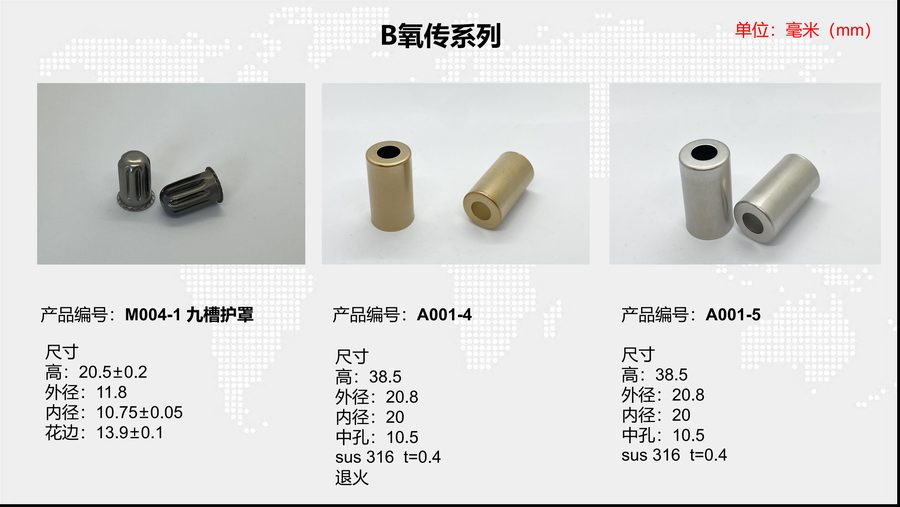 Carcaças de Sensores de Oxigênio (B)46 configurações
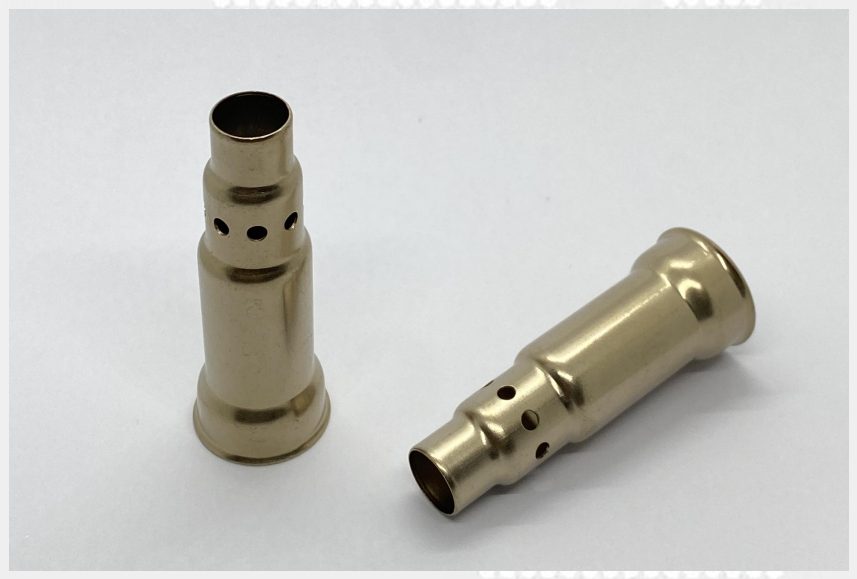 Carcaças de Sensores de Oxigênio (D)20 configurações
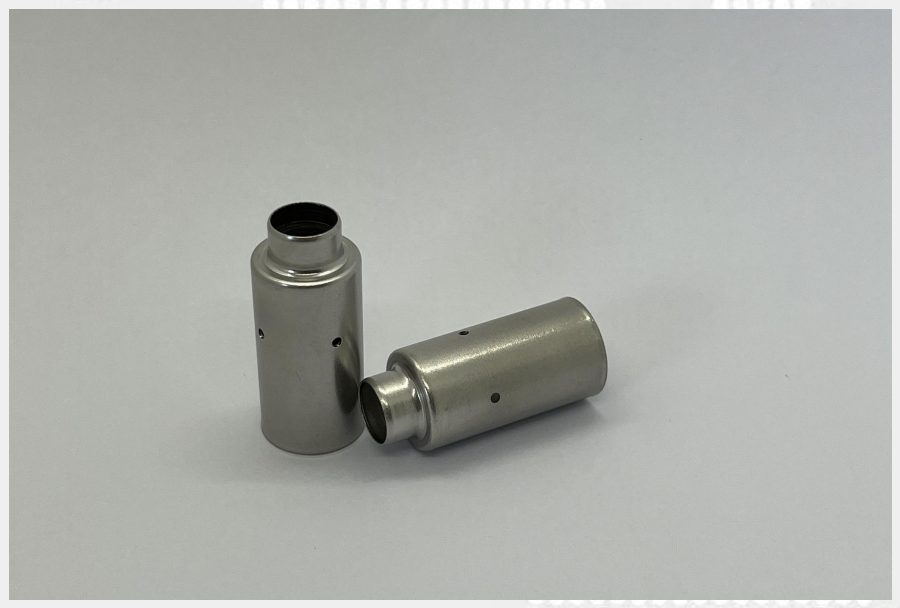 Carcaças de Sensores de Oxigênio (N)39 configurações
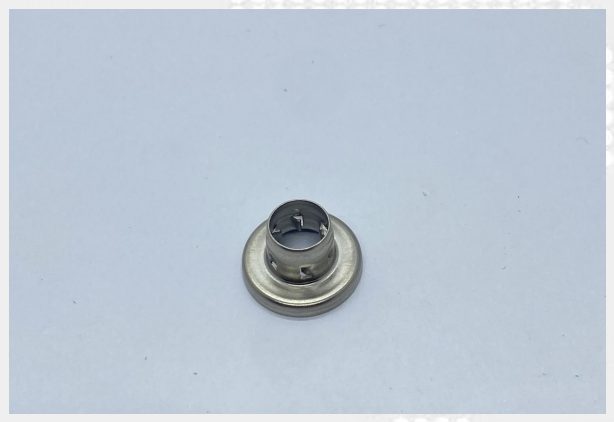 Carcaças de Sensores NOx21 configurações
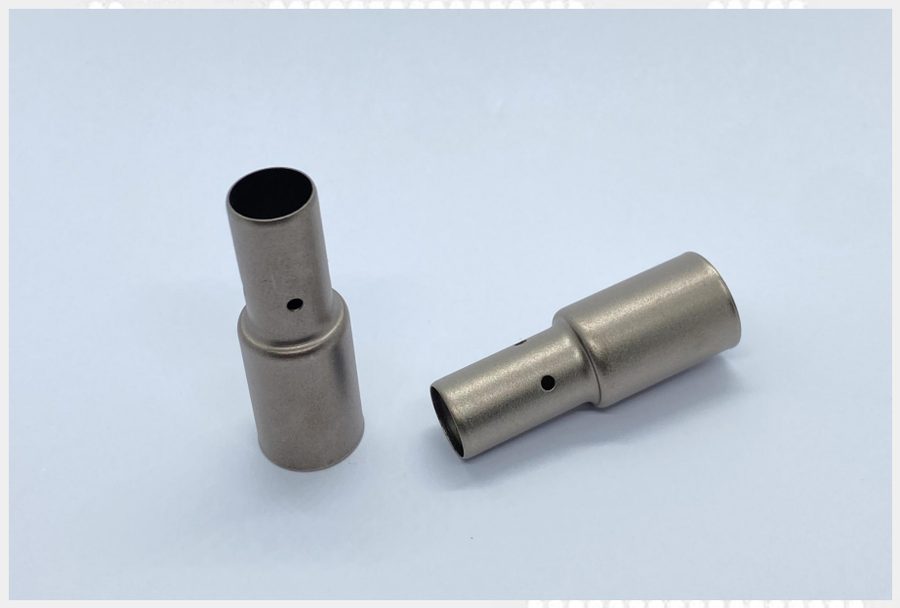 Carcaças de Injetores e Temperatura de Escape22 configurações
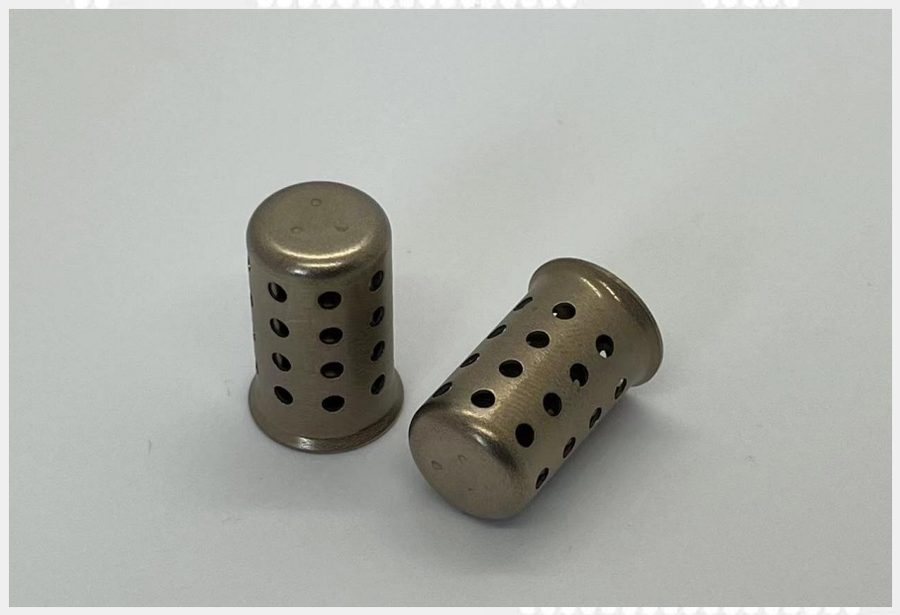 Carcaças de Encaixe Estilo Denso41 configurações
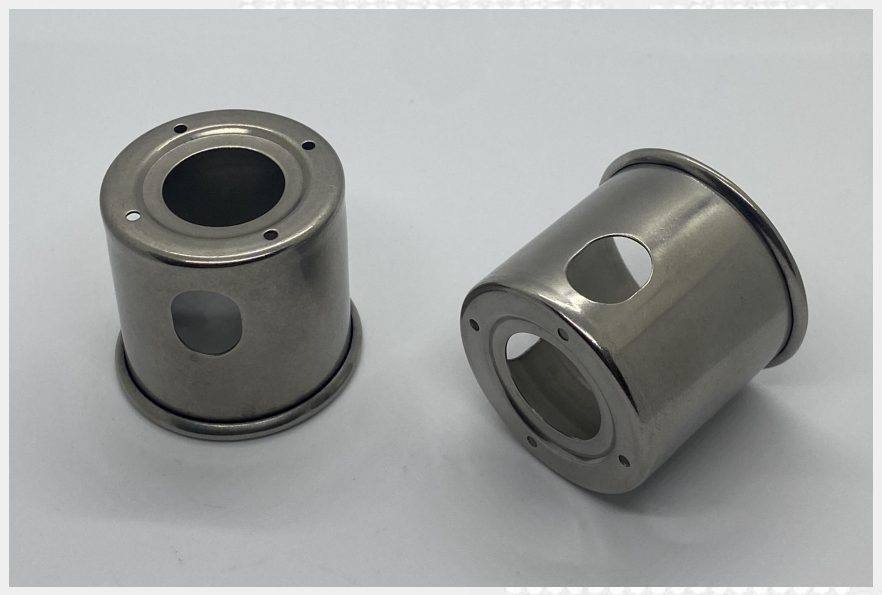 Proteções Térmicas Estilo Denso42 configurações
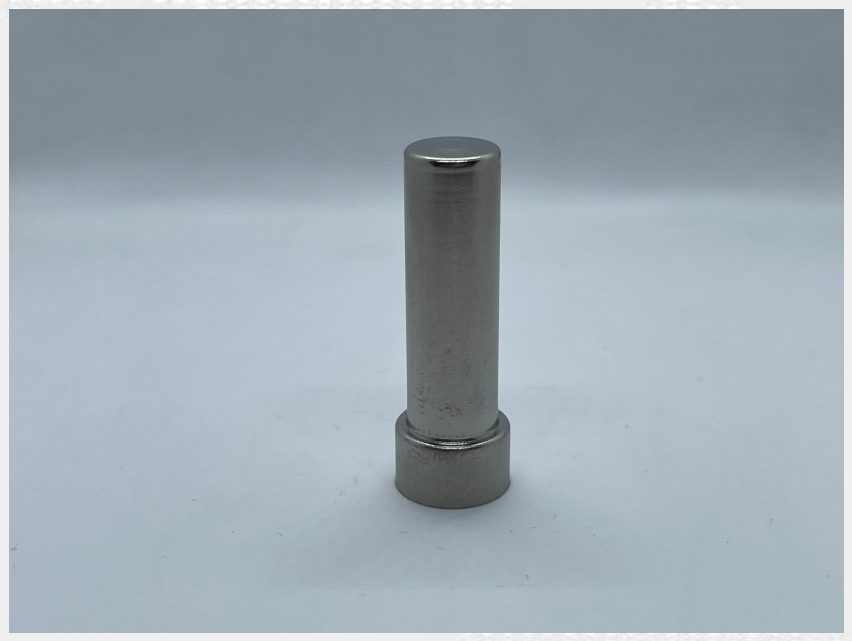 Carcaças ABS / Velocidade de Roda121 configurações
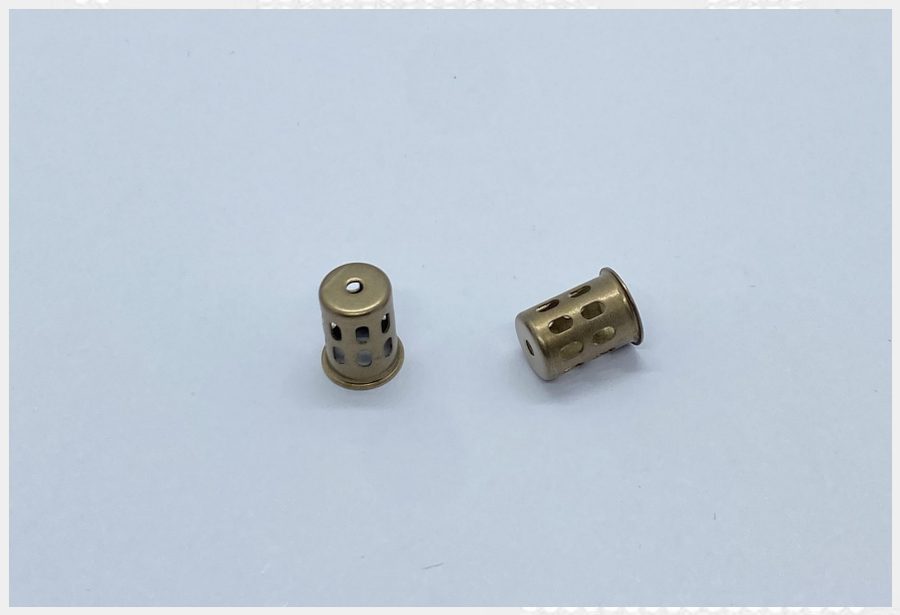 Carcaças de Sensores para Motocicletas21 configurações
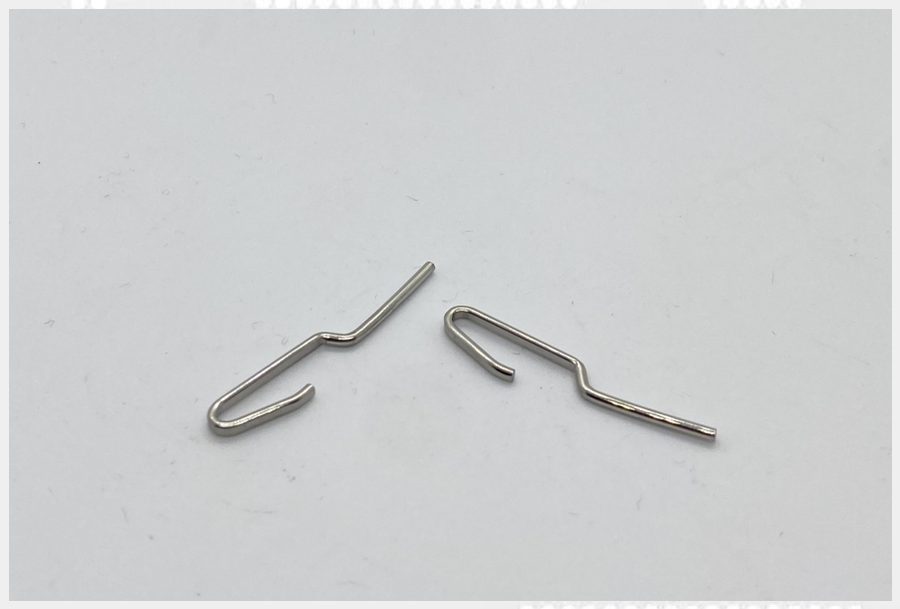 Outros Componentes Estampados25 configurações
Por que a estampagem profunda é ideal para carcaças de sensores
As carcaças de sensores protegem os elementos de detecção enquanto mantêm a precisão dimensional para montagem por prensagem, solda ou rosca. A estampagem profunda produz copos, blindagens e tubos sem costura com espessura de parede controlada — o catálogo inclui paredes de 0,3 mm a 1,0 mm — enquanto a estampagem progressiva e de precisão cobre formas de baixo perfil e alto volume.
A Balford combina estampagem profunda, estampagem de precisão e usinagem CNC sob o mesmo teto, de modo que o controle de rebarbas, o acabamento superficial, os diâmetros de prensagem e as dimensões de preparação para solda são gerenciados no mesmo ciclo de qualidade. O recozimento magnético e a galvanoplastia podem ser adicionados para conjuntos de sensores e solenoides que precisam de comportamento magnético ou de corrosão definido.
Cada primeira peça é liberada com FAI, e programas automotivos podem ser documentados conforme requisitos alinhados ao PPAP e IMDS.
Materiais Típicos
| Material | Uso típico | Espessura do catálogo |
|---|---|---|
| Aço inoxidável 304 | Blindagens e carcaças gerais de sensores de oxigênio | t 0,4–0,6 mm |
| Aço inoxidável 310 / 316 | Peças de alta temperatura para NOx, EGT e escapamento | t 0,4–1,0 mm |
| Aço inoxidável 430 | Blindagens térmicas e peças de flange estilo Denso | t 0,5–1,0 mm |
| Alumínio | Sensores de pressão e carcaças leves | conforme desenho |
| Aço carbono | Carcaças de ABS e estruturais | conforme desenho |
Capacidades, Qualidade & Conformidade
Controle de espessura de parede, controle de rebarbas e superfície, dimensões de prensagem e preparação para solda, FAI em cada primeira peça, documentação alinhada ao PPAP, suporte a dados IMDS, recozimento magnético e galvanoplastia de zinco-níquel / zinco / níquel.
Estudos de Caso Selecionados
Programas reais do histórico de produção da Balford — dados de material, processo e aplicação vêm do registro de cada caso.
Carcaça de Sensor de Velocidade de Roda ABSAço inoxidável, estampado profundamente, prensagem controlada.
 Carcaça de Sensor de Pressão AutomotivoCarcaça de alumínio, conformada e depois usinada.
 Carcaça do Sensor de Temperatura do Líquido de ArrefecimentoCarcaça estampada personalizada para sensoriamento de temperatura do motor.
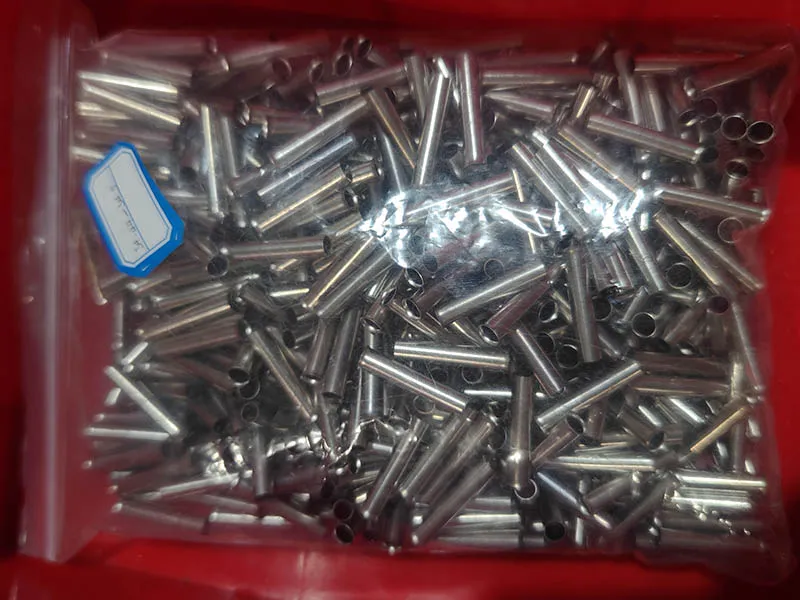 Tubo do Sensor de Temperatura do EscapamentoTubo de conexão em aço inoxidável para chicotes de sensores EGT.
Perguntas Frequentes sobre Carcaças de Sensores
O que é uma carcaça de sensor metálica?
Uma carcaça de sensor é o invólucro metálico estampado ou repuxado que protege o elemento sensor e mantém a interface de encaixe por pressão, solda ou rosca com o conjunto. A Balford produz carcaças de sensores repuxadas profundamente e estampadas com espessura de parede, rebarba, superfície e concentricidade controladas.
Quais materiais vocês usam para carcaças de sensores de oxigênio, NOx e temperatura do escapamento?
O catálogo lista os aços inoxidáveis 304, 310, 316 e 430 com espessuras de parede indicadas de 0,3 mm a 1,0 mm, além de alumínio e aço carbono para carcaças de pressão e estruturais. O grau final é confirmado conforme os requisitos de temperatura, corrosão e montagem.
Vocês conseguem repuxar profundamente carcaças de sensores de parede fina?
Sim. O repuxamento profundo de parede fina com consistência de parede controlada é um dos processos principais da Balford, e várias séries do catálogo são repuxadas a partir de blanks de 0,3–0,5 mm. Confirme o desenho e o volume e nossos engenheiros orçarão a redução de parede e a tolerância em conjunto.
Qual é a diferença entre carcaças de sensores estampadas, repuxadas profundamente e usinadas?
O repuxamento profundo forma copos e blindagens sem costura; a estampagem é melhor para formas planas ou de baixo perfil em alto volume; a usinagem CNC adiciona características secundárias de precisão. A Balford combina os três em uma única fábrica e recomenda a rota durante a revisão de DFM.
Vocês fabricam carcaças de sensores ABS e de velocidade da roda?
Sim — a série ABS / velocidade da roda lista 121 configurações, e estudos de caso dedicados documentam carcaças de velocidade da roda em aço inoxidável fornecidas para programas automotivos.
Vocês podem fornecer blindagens e proteções térmicas para sensores de oxigênio estilo Denso?
Sim, como encaixes compatíveis. O catálogo inclui blindagens externas estilo Denso (com 7, 9 e 13 furos), luvas internas e proteções térmicas. A Balford não afirma fabricar peças originais Denso e confirma a configuração final com base no seu desenho ou amostra.
Qual documentação vocês fornecem para carcaças de sensores automotivos?
Relatórios FAI em primeiras amostras, documentação alinhada ao PPAP, certificados de material e suporte a dados IMDS estão disponíveis sob solicitação. A gestão da qualidade segue a ISO 9001:2015 com práticas alinhadas à IATF 16949.
Vocês fazem recozimento das carcaças por razões magnéticas ou de conformação?
Sim — fornos de recozimento a vácuo com esteira de malha fazem parte da planta. O recozimento é usado onde o encruamento de conformação precisa ser removido ou onde as propriedades magnéticas importam para conjuntos de solenoide e sensores.
Quais tratamentos de superfície vocês oferecem?
Zinco-níquel, zinco, níquel e outras opções de galvanoplastia são orçados junto com a peça; requisitos de corrosão, névoa salina e dimensionais são revisados antes da ferramentaria. Peças de alumínio podem ser coordenadas para anodização quando necessário.
Posso fazer o pedido pelo código do catálogo ou enviar meu próprio desenho?
Ambos. Inicie uma RFQ em rfq.balford.net e adicione o código do catálogo, ou envie seu PDF 2D mais modelo STEP/IGES com material, tolerância e volume. O feedback de DFM da engenharia geralmente é retornado em até um dia útil.
Envie Seu Desenho para uma Revisão de DFM
Faça upload de PDF, STEP, IGES ou DXF em rfq.balford.net — ou solicite orçamento com um código do catálogo. O feedback da engenharia geralmente é retornado em até um dia útil.
Próximos passos para esta família de peças
- Revisão de DFM — envie o desenho e receba a rota de processo e a lista de riscos antes do orçamento.
- Projeto e fabricação de ferramentaria interna — os moldes por trás dessas peças são fabricados em nossa própria ferramentaria.
- Capacidade de repuxamento profundo — prensas de até 350 t e diâmetros de repuxamento de até Ø250 mm.
- Capacidade de PPAP — documentação Nível 3 para programas automotivos.
- Aço inoxidável para carcaças de sensores — por que quase toda carcaça de sensor automotivo é de aço inoxidável, e qual grau é adequado para cada sensor.
- Estampagem e repuxamento profundo de alumínio — classes, conformabilidade e o que muda em relação ao aço.
Carcaças de sensores automotivos: material e processo
Quase todas as carcaças de sensores automotivos em produção - quase todas elas - são feitas de aço inoxidável em vez de aço carbono revestido. A razão é o ciclo de trabalho: uma carcaça precisa ficar em fluido de arrefecimento, sal de estrada, combustível, óleo ou condensado de escape e ainda manter uma parede repuxada fina dentro da tolerância durante toda a vida do veículo. Galvanizar uma carcaça de aço carbono resolve o problema de corrosão apenas até o revestimento ficar fino em uma borda cortada ou rosca, e adiciona uma tolerância de espessura de revestimento sobre a tolerância da parede.
A Balford repuxa carcaças de sensores em aço inoxidável 304, 316L, 310S e 430. A classe é decidida pelo sensor, não por conveniência: 304 e 316L para sensores de pressão, ABS e temperatura do lado do escape; latão para carcaças de sensores de temperatura de fluido de arrefecimento e água, onde a resposta térmica mais rápida importa mais que a margem de corrosão; 310S onde as temperaturas dos gases de escape atingem 800-900 °C; 430 onde a carcaça faz parte de um circuito magnético, porque as classes austeníticas são efetivamente não magnéticas.
O que controlamos em uma carcaça de sensor
- Espessura de parede. Repuxamento de parede fina com afinamento de parede tratado como característica de repuxamento, tipicamente 0,3-1,0 mm em carcaças de sensores.
- Sequência de repuxamento. Repuxamento multiestágio com recozimento entre estágios onde a taxa de repuxamento exige - planejado antes do corte da matriz, não corrigido no teste.
- Concentricidade e excentricidade. Relação entre furo e diâmetro externo verificada em um medidor de concentricidade, porque essa relação decide se o sensor assenta corretamente.
- Superfícies de vedação. Usinadas e retificadas onde a carcaça veda contra o boss, com Ra verificado em um rugosímetro.
- Superfície. Passivação após a conformação para remover ferro livre; sem etapa de galvanização, sem espessura de revestimento no desenho.
- Prova de corrosão. Verificação de névoa salina em nosso próprio laboratório nas peças acabadas.
Detalhes completos do material, seleção classe por classe e o processo de repuxamento para aço inoxidável estão na página de material de repuxamento profundo de aço inoxidável e carcaça de sensor. Para limites de projeto e o que especificar no desenho, consulte o guia de projeto de carcaça de sensor automotivo.
Coberturas, tampas e escudos térmicos de sensores
Junto com as carcaças, a Balford conforma as peças metálicas que ficam sobre ou ao redor de um sensor: escudos externos, coberturas protetoras, tampas de fechamento e escudos térmicos, incluindo fixações estilo Denso. São componentes repuxados e estampados fornecidos para programas de sensores e escape - os mesmos materiais, a mesma ferramentaria e a mesma inspeção de primeira peça e documentação PPAP que uma carcaça.
- Escudos externos e coberturas protetoras. Coberturas de aço inoxidável repuxadas ou estampadas que protegem o elemento sensor de impacto, respingos e calor radiante, incluindo escudos externos estilo Denso de 7, 9 e 13 furos.
- Escudos térmicos. 42 configurações de catálogo conformadas em aço inoxidável 304 ou 430 para sensores de oxigênio e temperatura dos gases de escape.
- Luvas internas e tampas. Luvas de parede fina e tampas de fechamento que completam o conjunto do sensor e posicionam o elemento.
- Suportes e retentores.Suportes estampados em aço inoxidável que posicionam e retêm a sonda no escape ou na estrutura da carroceria.
As paredes variam de cerca de 0,3 mm a 1,0 mm, e as tampas são produzidas nas mesmas prensas que as carcaças - veja a série de catálogo de proteção térmica estilo Denso ou capacidade de estampagem profunda.
Perguntas frequentes
O que é uma carcaça de sensor automotivo?
É o invólucro metálico que contém, posiciona e protege um elemento sensor e o conecta ao veículo. Em um sensor de oxigênio, NOx ou temperatura dos gases de escape, é a carcaça estampada que se rosqueia no bocal do escape; em um sensor ABS ou de velocidade da roda, é a carcaça estampada que fica no cubo da roda. Sua função é mecânica: posicionar o elemento sensor com precisão, vedar contra o meio e resistir ao ambiente.
Quem fabrica carcaças de sensores automotivos?
As peças normalmente são estampadas profundamente ou estampadas por um fornecedor de conformação metálica, e não pelo próprio fabricante do sensor. A Balford fabrica carcaças de sensores automotivos por estampagem profunda e estampagem em uma planta de 12.000 m² em Zhejiang, com ferramentaria, usinagem e inspeção próprias, e fornece orçamentos a partir de um desenho ou de uma das séries de catálogo nesta página.
Como são feitas as carcaças de sensores?
O caminho usual é corte, estampagem profunda em múltiplos estágios com recozimento entre estágios, corte e perfuração, depois qualquer usinagem necessária na face de vedação ou rosca, passivação e inspeção. Roscas e características secundárias podem ser executadas dentro da ferramenta como rosqueamento no estampo, de modo que a peça não é refixada e redatada.
Quais tolerâncias vocês conseguem manter em uma carcaça de sensor?
As tolerâncias gerais seguem o desenho; onde não são especificadas, trabalhamos conforme a ISO 2768-m e sinalizamos as características que precisam de controle mais rigoroso durante a revisão de DFM. Espessura de parede e concentricidade são as duas características que geralmente decidem se uma carcaça de sensor monta, e ambas são medidas em nosso próprio laboratório de inspeção.
Vocês fabricam carcaças de sensores em alumínio ou latão?
Sim, onde a aplicação permite - alumínio para corpos de sensores de pressão leves, latão para carcaças de temperatura de líquido de arrefecimento e água, onde o latão conduz calor cerca de 10 vezes mais rápido que o aço inoxidável, de modo que o poço térmico responde mais cedo. O aço inoxidável continua sendo o padrão para carcaças de sensores automotivos porque não precisa de revestimento.
As carcaças de sensores rodam na mesma linha de prensas — capacidades e detalhes das máquinas estão na lista de equipamentos, e o trabalho multiestação é descrito em estampagem em prensa de transferência.
Veja quais tolerâncias uma carcaça estampada profunda consegue manter.
Capacidade em resumo: capacidade de prensa até 350 t · diâmetro máximo de estampagem profunda Ø250 mm · lista completa de máquinas e inspeção.
Carcaças de sensores em aço inoxidável são frequentemente desenvolvidas primeiro em ferramentaria de operação única — veja prototipagem e estampagem de curta série.