
Quando a Estampagem Progressiva Faz Sentido
A estampagem progressiva é geralmente considerada quando uma peça requer múltiplas operações em um programa de produção repetitiva e o material pode permanecer preso a um suporte de tira através da sequência de ferramental.
Alto Volume de Produção
Ferramental dedicado é mais fácil de justificar quando a demanda anual é repetível.
Múltiplas Características
Corte, perfuração, conformação e outras operações podem ser integradas em uma única ferramenta progressiva.
Saída Consistente Peça a Peça
A alimentação indexada da tira suporta posicionamento repetível e fluxo de processo.
Manuseio Secundário Inferior
Operações dentro da matriz podem reduzir o manuseio separado e o processamento a jusante.
O Que Fabricamos com Estampagem Progressiva
Famílias reais de peças produzidas por meio de nossos programas de estampagem progressiva — cada uma leva à aplicação ou página de caso relevante.
Calços e Arruelas
Calços e arruelas de corte preciso com perfil e planicidade controlados.
Placas de Travamento
Perfis estampados com recursos de travamento para conjuntos mecânicos.
Suportes
Corte, perfuração e conformação combinados com localização de dobra controlada.
Terminais e Clipes
Terminais e clipes condutivos com material e geometria controlados.
Componentes de Sensor
Pequenas peças funcionais para conjuntos de sensores onde a localização dos recursos determina o desempenho.
Componentes de Válvula
Peças de válvula conformadas e componentes relacionados a molas para sistemas de fluido ou magnéticos.
Carcaças Pequenas Conformadas
Carcaças compactas estampadas e conformadas onde a integração com alimentação por tira é viável.
Retentores
Retentores conformados e assentos de mola com profundidade e relações de recursos consistentes.
Como Funciona a Estampagem com Matriz Progressiva
Uma matriz progressiva alimenta o material em tira através de múltiplas estações. Corte, perfuração, dobra, conformação, estampagem profunda ou outras operações são organizadas em sequência enquanto a tira permanece sob alimentação controlada e guia de transporte.

Layout de Tira e Planejamento de Estações
O layout da tira determina como o material se move através da matriz, como os recursos são distribuídos entre as estações e quão eficientemente o material disponível é utilizado. A sequência de estações, o design do carrier, a utilização do material, a guia piloto e o timing dos recursos são revisados antes da liberação da ferramentaria.
POR QUE O DESIGN DE FERRAMENTAS IMPORTAPor Que o Design de Ferramentas Importa
A sequência de estações, o carrier da tira, a guia piloto, a folga do punção, o fluxo de material, o suporte da tira e a transferência da peça definem se uma peça é produzida de forma repetível. A ferramentaria interna da Balford projeta estampos progressivos internamente, trabalhando com fornecedores estabelecidos de aço para ferramentas e parceiros de revestimento TD/PVD.
Roscamento na Matriz para Formação Integrada de Rosca
O roscamento na matriz forma roscas diretamente dentro da ferramenta enquanto a tira é indexada. Elimina uma operação de roscamento separada a jusante, proporcionando roscas concêntricas com o furo perfurado e mantendo tolerância posicional verdadeira — menos operações secundárias, menos manuseio e uma submissão de documentação mais limpa.
Escolhendo a Ferramenta de Estampagem Certa
Quatro rotas de ferramentaria resolvem diferentes problemas de fabricação — nenhuma é universalmente "melhor". A comparação abaixo é orientação de engenharia, não uma regra absoluta.
Estampo Progressivo
Ferramenta alimentada por tira, multi-estação para peças repetitivas com operações integradas.
Estampo Composto
Múltiplas operações de corte em um único golpe de prensa em uma estação — adequado para peças planas com predominância de corte.
Estampo de Transferência
Blanks individuais se movem entre estações dedicadas — útil quando a geometria ou a profundidade de conformação torna o ferramental progressivo alimentado por tira menos prático.
Estampagem Convencional de Operação Única
Geometria mais simples, menor complexidade de ferramental ou requisitos específicos do projeto.
| Tipo de Ferramental | Melhor Aplicação | Vantagem Típica | Limitação Principal |
|---|---|---|---|
| Estampo Progressivo | Peças de alto volume alimentadas por tira com múltiplas estações | Operações integradas e repetibilidade | Ferramental dedicado e layout de tira necessário |
| Estampo Composto | Múltiplas operações em um único golpe de prensa | Ferramental compacto e menor necessidade de refixação | Não é ideal para toda peça multiestágio ou 3D |
| Estampo de Transferência | Peças maiores / mais profundas que exigem estações separadas | Conformação multiestágio flexível | Sistema de transferência mais complexo |
| Convencional / Operação Única | Peças de menor volume ou mais simples | Menor complexidade inicial de ferramental | Mais manuseio e operações separadas |
A rota de ferramental correta depende da geometria da peça, volume anual, material, investimento em ferramental, sequência de operações e processamento secundário — não de um limite fixo de volume. Diferentes rotas de ferramental resolvem diferentes problemas de fabricação; nenhuma é universalmente "melhor".
Materiais para Estampagem Progressiva
O grau do material, têmpera, espessura e condição superficial afetam o layout da tira, a folga do ferramental e a sequência de conformação.
Aço Carbono
Comum para suportes, arruelas, placas de travamento e peças estruturais.
Aço Mola
Calços e peças funcionais onde a dureza e a têmpera são controladas.
Aço Inoxidável
Peças resistentes à corrosão com endurecimento por trabalho e formação de rebarbas controlados.
Alumínio
Peças leves onde a liga e a têmpera afetam o comportamento de conformação.
Cobre
Terminais e peças condutivas com condição superficial controlada.
Latão
Opção conformável para peças condutivas ou com aparência crítica.
Ligas Especiais
Materiais selecionados revisados conforme desenho antes da ferramentaria.
Todos os Materiais
Grau, têmpera, espessura e condição superficial afetam a rota de ferramentaria.
Aplicações para Estampagem Progressiva
Onde componentes estampados progressivamente são usados em nossos programas de produção.
Componentes Automotivos
Placas de trava, suportes, peças de sensor e componentes conformados para conjuntos veiculares.
Componentes de Sensor
Pequenas peças funcionais onde a posição da característica e a repetibilidade determinam o desempenho.
Componentes de Solenoide / Válvula
Peças de válvula conformadas e componentes relacionados a molas para sistemas de fluido ou magnéticos.
Componentes Elétricos
Terminais, clipes e peças condutivas com geometria e condição superficial controladas.
Componentes Industriais
Suportes, guias e ferragens fabricados conforme desenhos específicos.
Arruelas e Calços
Peças planas de precisão com tolerâncias controladas em diversos materiais.
Como Controlamos a Qualidade na Estampagem Progressiva
A qualidade é planejada antes do corte do aço — ferramentaria, alimentação, inspeção e controle de material são tratados como um único sistema.
Verificação de Material
Grau, espessura e condição do material são verificados conforme a especificação de produção aprovada antes das execuções.
Inspeção em Processo
Verificações de primeira peça e em processo cobrem dimensões críticas e posição de características conforme o plano de controle.
Monitoramento de Ferramenta / Máquina
Condição da ferramentaria, alimentação, setup e estabilidade do processo são monitorados para proteger a repetibilidade ao longo da vida do programa.
Inspeção Dimensional Final
As verificações finais validam os requisitos do desenho; FAI e documentação específica do cliente (por exemplo, elementos PPAP, IMDS, registros relacionados a RoHS) podem ser discutidos quando fizerem parte dos requisitos do projeto.
Do Desenho à Ferramentaria Progressiva
A Balford opera uma ferramentaria interna que cuida de toda a construção de matrizes. Da colocação do pedido à entrega da amostra, cada etapa da produção é monitorada de perto.
Revisão do Desenho
Material, tolerâncias, orientação da peça, características críticas, volume anual e operações subsequentes.
Layout da Tira & Planejamento do Processo
Projeto do transportador, sequência de estações, utilização do material e timing das características definidos antes da liberação da ferramentaria.
Projeto de Matriz Progressiva
Arquitetura da matriz construída em torno da sequência de conformação, guias, folgas e pontos de inspeção.
Construção da Ferramenta & Validação de Amostras
Amostras produzidas, dimensões críticas verificadas, processo ajustado antes da liberação para produção.
Liberação para Produção
Ferramenta validada e controles de produção liberados para saída repetível.
Estudos de Caso Selecionados de Estampagem com Matriz Progressiva
Peças reais, materiais reais, requisitos reais de fabricação — projetos em que perfis estampados, geometria conformada e relações entre características foram produzidos em sequências controladas de ferramentaria.

Placa de Travamento da Porca do Eixo do Pinhão e Coroa

Suporte Metálico Estampado

Arruela de Porca em Aço Inoxidável
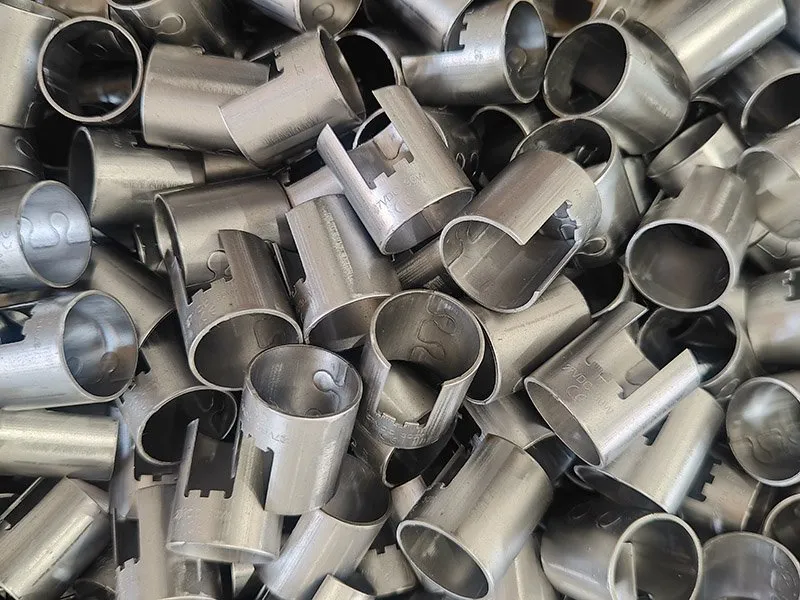
Ferrules Ranhuradas de Aço Carbono
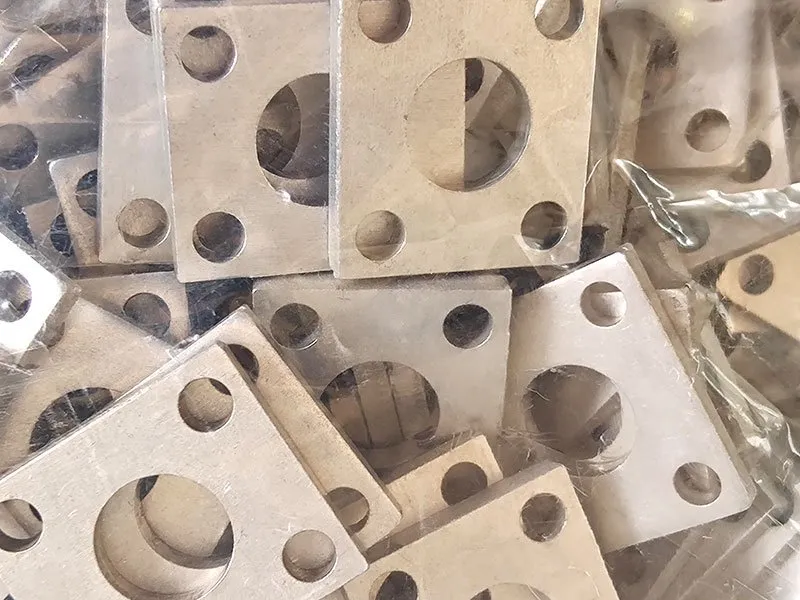
Anel D com Placa de Suporte
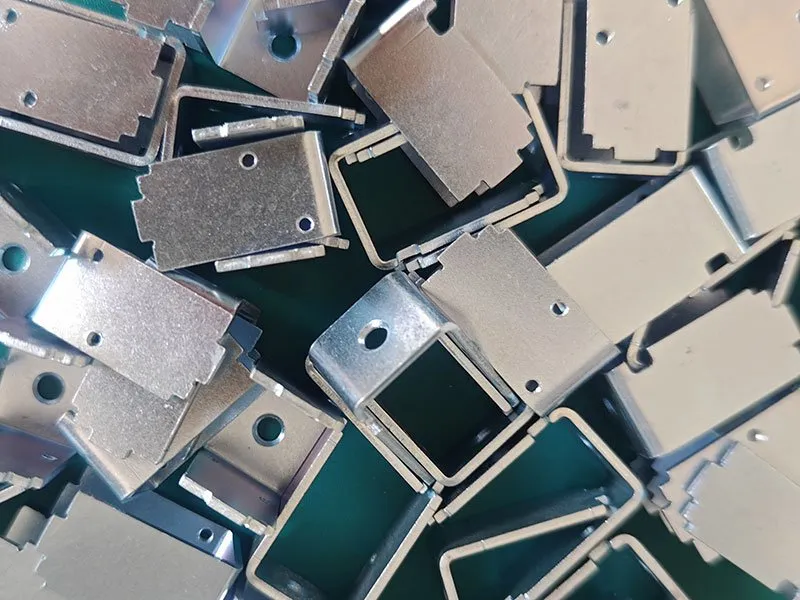
Moldura Metálica para Solenoides de Estrutura Aberta
Tópicos de Engenharia de Estampagem Progressiva
Recursos técnicos de apoio sobre operações dentro da matriz e conformação avançada.
Rosqueamento Dentro da Matriz
Rosca formada diretamente dentro da ferramenta — concêntrica com o furo perfurado, com menos operações secundárias.
Micro Estampagem Profunda
Ferramental progressivo produzindo micro peças 3D repetíveis a partir de folha metálica fina.
Estampagem Four-Slide & Multi-Slide
Puncionamento lateral e conformação multidirecional em sequências progressivas.
Corte Rotativo Dentro da Matriz
Corte rotativo integrado à sequência progressiva.
Dentro de uma linha de matriz progressiva
Uma pequena carcaça quadrada rodando em uma matriz progressiva. Para a variante rosqueada, veja rosqueamento dentro da matriz.
Perguntas frequentes sobre estampagem progressiva
Respostas diretas para equipes de compras e engenharia — com base nas nossas capacidades reais de ferramental e produção.
A estampagem progressiva mantém a tira presa a um transportador e a indexa através de múltiplas estações. A estampagem por transferência move peças individuais entre estampos ou estações separadas — útil quando a geometria da peça ou a profundidade de conformação torna o ferramental progressivo alimentado por tira menos prático.
Um estampo composto realiza múltiplas operações de corte em um único golpe de prensa em uma estação. Pode ser uma escolha prática para peças planas com predominância de corte, como arruelas e discos com características intimamente relacionadas, onde a conformação de tira em múltiplas estações não é necessária.
Considere a estampagem progressiva quando uma peça exige múltiplas operações em um programa de produção repetitiva e o material pode permanecer preso a um transportador de tira ao longo da sequência do ferramental. O volume repetitivo, a contagem de operações, a utilização do material e a alimentação automatizada apoiam a comparação.
Sim, o ferramental progressivo pode integrar operações de estampagem profunda ou conformação para geometrias adequadas, desde que o material e o projeto da peça suportem a sequência necessária. A estampagem profunda também é executada como um processo de conformação independente quando a geometria exige — consulte a capacidade de Estampagem Profunda.
O roscamento no estampo pode ser integrado onde o projeto da peça e do ferramental suporta a formação de rosca dentro da sequência progressiva — as roscas formadas no estampo são concêntricas com o furo perfurado e reduzem o manuseio posterior.
Aço carbono, aço mola, aço inoxidável, alumínio, cobre, latão e ligas especiais selecionadas são todos candidatos práticos, dependendo do grau, têmpera, espessura e requisitos de características. A especificação do material é confirmada em relação ao desenho antes do ferramental.
Não existe um preço padrão significativo porque o custo do ferramental depende do número de estações, geometria da peça, material, tolerâncias, operações integradas e volume de produção esperado. A Balford orça o ferramental a partir do desenho real e dos requisitos de produção.
O volume anual deve ser avaliado em relação ao custo do ferramental, requisitos de ciclo e geometria da peça — não há um limite fixo. O investimento no ferramental se justifica quando a peça é produzida repetidamente em volume suficiente e múltiplas operações podem ser combinadas no processo de tira.
Envie o desenho 2D, modelo 3D quando disponível, grau do material, espessura, volume anual, tolerâncias críticas, acabamento superficial e quaisquer operações secundárias. A equipe de engenharia revisa a rota do ferramental antes de orçar.
Análise Confidencial de Projeto
Assinaremos um Acordo de Confidencialidade (NDA) com nossos parceiros para proteger rigorosamente a confidencialidade de desenhos, materiais e protótipos dos clientes.
Envie-nos Seu Desenho
Para uma análise mais rápida, envie: desenho 2D ou modelo 3D mais recente, grau do material, espessura, volume anual, tolerâncias críticas e acabamento superficial. A equipe de engenharia revisa a rota de ferramental antes de cotar.
Capacidades e Recursos Relacionados
A estampagem progressiva se conecta ao cluster completo de estampagem, materiais, aplicações, rede de fornecedores e recursos de qualidade.
Relacionado: repuxamento em estampagem profunda — como uma parede afinada mantém tanto o diâmetro interno quanto o externo · repuxamento em vez de torneamento · repuxamento para carcaças de válvulas solenoides (DT4E, DC04) · tolerâncias e acabamento superficial do repuxamento
Nem toda peça de alto volume pertence a uma matriz progressiva — estampagens mais profundas e paredes mais espessas geralmente funcionam melhor com ferramental para prensa de transferência. As prensas por trás deste processo estão listadas, com tonelagem e diâmetro máximo de estampagem, em lista de máquinas e equipamentos.
Escolhendo entre rotas? Veja estampagem profunda vs estampagem com matriz progressiva.
O ferramental progressivo só compensa acima de aproximadamente 50.000 peças — abaixo disso, ferramental de operação única para protótipos e tiragens curtas é normalmente a rota mais barata.