
Qual Processo de Estampagem de Metal se Adequa à Sua Peça?
Três rotas principais resolvem diferentes requisitos de geometria e volume. A Balford avalia a peça completa em vez de forçar cada projeto em um único processo.
Estampagem com Estampo Progressivo
Mais adequada para peças de produção repetitiva alimentadas por tira com múltiplas operações que podem ser integradas em uma sequência de ferramental alimentado por bobina.
Explore a Estampagem com Estampo Progressivo → 02Estampagem Profunda
Mais adequada para copos, luvas, carcaças e invólucros onde o material precisa ser conformado em profundidade ou geometria fechada.
Explore a Estampagem Profunda → 03Estampagem de Metal de Precisão
Mais adequado para peças onde a posição da característica, condição da borda, planicidade ou repetibilidade dimensional afetam diretamente a função.
Explore Estampagem de Precisão →Como Escolhemos a Rota de Estampagem
Uma referência de engenharia para orientação inicial — a rota final é confirmada pela revisão do desenho.
| Requisito | Estampagem Progressiva | Estampagem Profunda | Estampagem de Precisão |
|---|---|---|---|
| Múltiplas operações com alimentação por tira | Alta adequação | Limitado / específico por geometria | Possível |
| Geometria profunda fechada | Limitado / específico por geometria | Alta adequação | Possível |
| Alto controle de posição de características | Forte | Específico por desenho | Forte |
| Alto volume repetitivo | Alta adequação | Alta adequação quando o ferramental é justificado | Alta adequação |
| Geometria de copo / casca sem costura | Limitado | Alta adequação | Limitado |
| Borda cisalhada fina | Possível | Geralmente não é a rota principal | Forte com corte fino |
| Rosqueamento no estampo | Possível | Específico do projeto | Específico do projeto |
A rota correta depende da geometria, material, volume anual, investimento em ferramental e requisitos posteriores — esta matriz é orientação de engenharia, não uma regra absoluta.
O que é estampagem de metal?
O desenho orienta o processo. A mesma liga metálica pode exigir uma rota de estampagem diferente dependendo da espessura, geometria, tolerâncias, profundidade de conformação, volume anual e operações subsequentes.
Estampagem de Metal Personalizada em Torno da Peça
A Balford começa com seu desenho, especificação de material, previsão de demanda e dimensões críticas para a função. A análise de engenharia percorre o desenvolvimento do blank, sequência de conformação, acesso da ferramenta, direção da rebarba, retorno elástico, métodos de inspeção e quaisquer operações de união ou acabamento pós-estampagem. O objetivo é um processo pronto para produção que protege os datums funcionais, absorve a variação normal do material e fornece pontos de inspeção práticos — ferramental, seleção de prensa, alimentação, lubrificação e planejamento de qualidade são tratados como um sistema de manufatura integrado.
O que Analisamos Antes do Ferramental
Os mesmos fatores são usados ao avaliar um desenho para ferramental, inspeção e produção.
Geometria da Peça
Profundidade de conformação, espaçamento de recursos, raios e direção do desenho revisados em relação ao desenho.
Material & Espessura
Grau, tempera, espessura e condição da superfície confirmados antes do ferramental.
Volume Anual
Padrão de demanda ponderado em relação ao investimento em ferramental e automação do processo.
Dimensões Críticas para a Função
Controles que orientam a função separados das dimensões gerais de fabricação.
Análise de DFM Antes do Ferramental
A equipe revisa alívio de dobra, distância de furo à borda, espaçamento de recursos conformados, raios de canto, direção do desenho e datums acessíveis. Potencial de ruptura, enrugamento, distorção, corte difícil ou trabalho secundário desnecessário é identificado precocemente para que o desenho e o processo possam ser alinhados antes da liberação do ferramental.
Como o Ferramental de Estampagem de Metal é Selecionado
O ferramental é planejado em torno das operações necessárias, comportamento do material e padrão de produção esperado — com áreas de desgaste, componentes substituíveis, remoção de sucata, alimentação e à prova de erros considerados.
| Rota de Ferramental | Melhor Encaixe |
|---|---|
| Estampo Progressivo | Repetir peças alimentadas por tira com múltiplas estações |
| Estampo Composto | Múltiplas operações em um único curso da prensa |
| Estampo de Transferência | Peças que necessitam de estações de conformação separadas e transferência da peça |
| Convencional / Operação Única | Geometria mais simples, menor complexidade de ferramental ou requisitos específicos do projeto |
A seleção de ferramental é revisada por desenho — consulte Estampagem com Estampo Progressivo para a comparação detalhada de ferramental.
Opções de Processo de Estampagem de Metal
Operações selecionadas em torno da peça, em vez de tratadas como um pacote padrão.
Corte
Separa o perfil necessário do material em chapa ou tira.
Furação
Cria furos ou aberturas com folga de ferramenta controlada.
Dobramento
Forma ângulos e abas com local de dobra controlado.
Conformação
Dobra ou remodela o material em características funcionais.
Estampagem Profunda
Forma profundidade e geometria fechada a partir de material plano.
Relevo
Adiciona relevo superficial ou características de reforço.
Cunhagem
Refina espessura localizada, planicidade ou detalhe.
Corte Fino
Produz bordas cisalhadas lisas para peças funcionais.
Roscamento no Estampo
Forma roscas dentro da sequência progressiva.
Operações Secundárias na Peça Estampada
Rosqueamento, rebarbação, lavagem, tratamento térmico, galvanoplastia, revestimento, soldagem ou submontagem podem ser coordenados quando necessário. A ordem das operações é revisada porque o acúmulo de acabamento, a entrada de calor e o manuseio podem alterar dimensões, acabamento superficial, ajuste, aparência ou a pilha de tolerâncias após a estampagem.
Materiais para Estampagem de Metal Personalizada
Grau do material, têmpera, espessura e condição da superfície afetam o comportamento de conformação e o projeto da ferramenta.
Aços Carbono e de Baixa Liga
Comuns para suportes, arruelas, retentores e peças estruturais; resistência, retorno elástico e proteção contra corrosão são revisados em conjunto.
Aços Inoxidáveis
Resistência à corrosão com planejamento deliberado do processo para encruamento, gripagem e direção do grão.
Ligas de Alumínio
Prioridades de peso e corrosão; liga e têmpera afetam diretamente os limites de dobra, marcação e estampabilidade.
Cobre e Latão
Condutividade e aparência com proteção superficial e manuseio planejados no processo.
Titânio e Ligas Especiais
Viável para aplicações selecionadas após uma revisão completa do material e da geometria.
Todos os Materiais
Conformabilidade, retorno elástico, encruamento, rebarba, têmpera e condição da superfície afetam a rota.
Aplicações para Peças de Metal Estampadas Personalizadas
Onde componentes estampados personalizados são usados em nossos programas de produção.
Componentes Automotivos
Carcaças de sensores, suportes, retentores, arruelas e peças conformadas que se montam de forma consistente.
Componentes de Sensores e Elétricos
Peças de sensores, terminais, blindagens e clipes com material e geometria controlados.
Componentes de Solenoide e Válvula
Carcaças estampadas a fundo, luvas, assentos de mola e componentes magnéticos ou de controle de fluidos.
Equipamentos Industriais
Clipes, tampas, peças de montagem e subcomponentes produzidos conforme desenhos específicos.
Componentes Especializados
Peças de precisão selecionadas com rastreabilidade documentada e manuseio confidencial, revisadas individualmente.
Arruelas e Calços
Peças planas de precisão com tolerâncias controladas em diversos materiais.
Como Controlamos a Qualidade na Estampagem de Metais
Uma peça estampada estável depende de decisões tomadas antes do corte do aço — revisadas durante cotação, ferramental e aprovação de amostra.
Verificação de Material
Grau, espessura e condição do material verificados conforme a especificação de produção aprovada.
Controle de Ferramental e Processo
Condição do ferramental, alimentação, setup e estabilidade do processo monitorados conforme o plano de produção.
Inspeção em Processo
Verificações de primeira peça e em processo cobrem dimensões, condição visual e requisitos de material.
Inspeção Final
Verificações finais confirmam o desenho; PPAP, IMDS, registros relacionados a RoHS e outras documentações do cliente podem ser discutidos quando fizerem parte dos requisitos do projeto.
Estudos de Caso Representativos de Estampagem de Metais
Peças reais, materiais reais, requisitos reais de fabricação — de programas progressivos, de estampagem profunda e de precisão.

Arruela de Porca de Aço Inoxidável de Precisão

Suporte Metálico Estampado
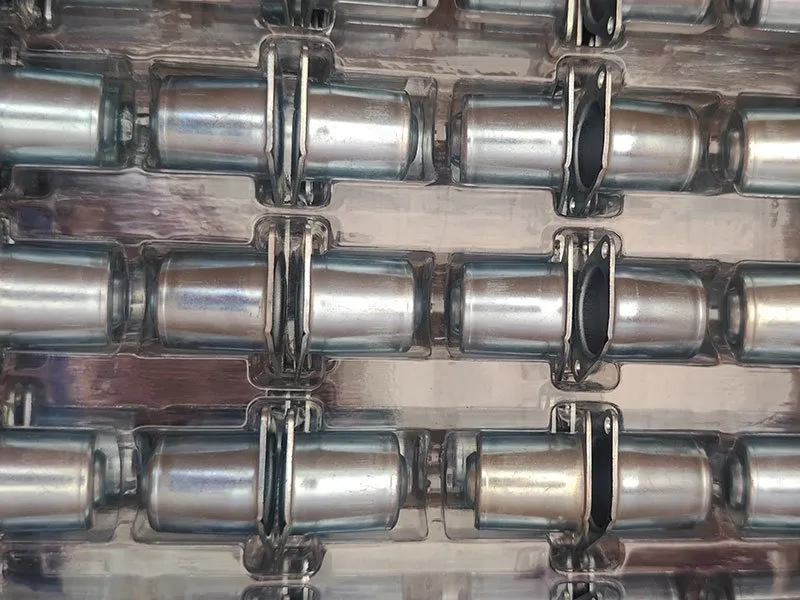
Copo de Mola para Aplicação em Válvula
Da Solicitação de Cotação à Produção Repetitiva
Um pacote completo de cotação inclui um desenho 2D controlado, um modelo 3D quando disponível, grau e condição do material, quantidades de pedido previstas, acabamento superficial, requisitos funcionais e quaisquer necessidades especiais de inspeção ou documentação.
Envie o Pacote de Solicitação de Cotação
Desenho, modelo CAD, especificação de material, volume alvo, acabamento e cronograma de entrega.
Análise de Engenharia
Rota de fabricação, características críticas, conceito de ferramental, operações secundárias e questões em aberto.
Ferramental & Amostragem
Plano de ferramental aprovado desenvolvido; amostras produzidas e verificações dimensionais ou funcionais documentadas.
Aprovação & Liberação de Produção
Produção liberada após aprovação da amostra com controles de inspeção em processo e final acordados.
Produção Repetitiva
Processo controlado mantido enquanto alterações de engenharia, manutenção de ferramental e entrega são revisadas.
Perguntas Frequentes sobre Estampagem de Metal
Respostas baseadas na análise do desenho porque material, geometria e volume de produção determinam o que é viável.
A estampagem de metal utiliza matrizes e equipamentos de prensa para cortar, dobrar, conformar ou estampar metal em chapa ou tira em componentes repetíveis. A rota de ferramental apropriada depende da geometria da peça, material, tolerância, volume de produção e requisitos subsequentes.
A estampagem progressiva move o material em tira através de múltiplas estações para realizar operações relacionadas, enquanto a estampagem profunda conforma um blank em profundidade para criar copos, luvas, cascas ou carcaças. Alguns projetos podem combinar ambas as abordagens quando a geometria e a rota de produção permitem.
Considere a estampagem progressiva quando uma peça requer múltiplas operações em um programa de produção repetitiva e o material pode permanecer fixado a um suporte de tira através da sequência de ferramental — consulte a Estampagem com Matriz Progressiva página de capacidade.
A estampagem profunda é a rota prática para copos sem costura, luvas, cascas e carcaças onde um corpo conformado de uma única peça é preferível a uma montagem soldada ou de várias peças — consulte a Estampagem Profunda página de capacidade.
A estampagem de precisão se aplica quando a condição da borda, a posição da característica, a planicidade ou a repetibilidade dimensional afetam diretamente a montagem ou a função — consulte a Estampagem de Metal de Precisão página de capacidade.
Aços carbono e de baixa liga, aços inoxidáveis, alumínio, cobre, latão e ligas especiais selecionadas são todos candidatos práticos. Grau, tempera, espessura e condição da superfície afetam o comportamento de conformação e o projeto da ferramenta — a capacidade final é confirmada a partir da especificação real do material.
O volume anual é um dos fatores usados para justificar o investimento em ferramental e a automação do processo. É ponderado em conjunto com a geometria da peça, material, sequência de operações e operações secundárias — não há um limite de volume fixo.
Não há um preço padrão útil porque a complexidade do ferramental, material, geometria da peça, tolerâncias, volume anual, operações secundárias e requisitos de inspeção afetam o custo do projeto. A Balford faz orçamentos a partir do desenho real e dos requisitos de produção.
Envie o desenho 2D, modelo 3D quando disponível, grau do material, espessura, volume anual, tolerâncias críticas, acabamento superficial, operações secundárias e quaisquer requisitos de documentação.
Revisão Confidencial do Projeto
Desenhos de clientes e detalhes do projeto são tratados como informações confidenciais de fabricação. Requisitos de NDA podem ser discutidos antes que arquivos detalhados sejam trocados, e as informações do projeto são usadas apenas para atividades de cotação, engenharia, qualidade e produção vinculadas ao programa autorizado.
Envie-nos Seu Desenho
Para uma revisão mais rápida, envie: desenho 2D, modelo 3D, grau do material, espessura, volume anual, tolerâncias críticas, acabamento superficial e operações secundárias. A Balford revisará a rota de produção e identificará quaisquer questões técnicas antes de cotar.
Capacidades e Recursos Relacionados
A estampagem de metal se conecta ao cluster completo de capacidades, materiais, aplicações, estudos de caso e recursos de qualidade.
O ferramental de estampagem da Balford é projetado e fabricado internamente, de ferramentas de operação única a sistemas de estampagem progressiva e profunda.Quando uma peça precisa de mais do que algumas etapas de conformação, a estampagem em prensa de transferência geralmente é a rota mais barata do que uma matriz progressiva maior.Perguntas comerciais são respondidas aqui: custo de ferramental e prazo de entrega.
Capacidade em resumo: capacidade de prensa até 350 t · diâmetro máximo de estampagem profunda Ø250 mm · lista completa de máquinas e inspeção.Protótipos e lotes piloto são produzidos em ferramental de operação única em vez de tira — veja estampagem de baixo volume e prototipagem.
ESTAMPAGEM DE METAL / MATRIZ PROGRESSIVA / ESTAMPAGEM PROFUNDA / ESTAMPAGEM DE PRECISÃO (function(){var items=document.querySelectorAll('.bal-ms-faqitem');items.forEach(function(item){var btn=item.querySelector('.bal-ms-faqq');var ans=item.querySelector('.bal-ms-faqa');btn.addEventListener('click',function(){var isOpen=item.classList.contains('open');items.forEach(function(o){if(o!==item){o.classList.remove('open');o.querySelector('.bal-ms-faqa').style.maxHeight=null;}});if(isOpen){item.classList.remove('open');ans.style.maxHeight=null;}else{item.classList.add('open');ans.style.maxHeight=ans.scrollHeight+'px';}});});})();
press capacity up to 350 t · maximum deep draw diameter Ø250 mm · full machinery and inspection list.
Prototypes and pilot batches run on single-operation tooling rather than a strip — see low volume stamping and prototyping.