Serviços de Usinagem CNC na Zhejiang
Serviços de Eletroerosão a Fio
Eletroerosão a fio de precisão para materiais duros, perfis complexos, ranhuras estreitas e componentes de ferramentaria. Corte de baixa força com tolerâncias apertadas, desde a revisão de DFM até a produção repetitiva.
Resposta direta: Os serviços de eletroerosão a fio são usados para características que uma ferramenta rotativa não consegue alcançar economicamente: perfis passantes complexos, ranhuras estreitas, cantos internos vivos, componentes de ferramentaria endurecidos e seções finas onde a força de corte causaria distorção. A Balford revisa o furo de início, raio de canto, conicidade, passes de acabamento e acesso para inspeção antes de cotar uma rota de protótipo à produção, e combina eletroerosão a fio com fresamento onde a remoção de material em massa vem primeiro.
Peças Típicas de Eletroerosão a Fio
Peças de ferramentaria endurecidas
Cortadas após tratamento térmico sem recozer o material.
Ranhuras estreitas e perfis complexos
Características que o fresamento não consegue alcançar com uma ferramenta prática.
Características passantes
Perfis passantes precisos com raio de canto controlado.
Peças de baixa força
Seções finas ou delicadas que se distorceriam sob a força de corte.
Lista de Verificação de Projeto para Eletroerosão a Fio
- Posição e diâmetro do furo de início para perfis internos
- Requisito de raio de canto (vivo vs. prático)
- Complexidade do perfil e requisitos de conicidade
- Passes de acabamento para condição superficial e tolerância
- Expectativas de camada recozida / condição superficial
- Acesso para inspeção do contorno acabado
Eletroerosão a Fio vs. Fresamento
Use este guia de decisão rápida ao encaminhar uma nova peça:
- Material duro ou peça endurecida acabada → eletroerosão a fio
- Canto interno vivo ou ranhura estreita → eletroerosão a fio
- Grande remoção de material em um perfil aberto → fresamento CNC
- Geometria rotacional → torneamento CNC
Para orientações em nível de desenho, consulte o guia de usinagem por eletroerosão a fio.
Materiais para Eletroerosão a Fio
Aço ferramenta temperado
Componentes de ferramenta acabados cortados sem recozimento. Ver corte a fio EDM de liga especial.
Aço inoxidável
Perfis precisos em material resistente à corrosão. Ver corte a fio EDM de aço inoxidável.
Ligas condutoras
Cobre, latão e ligas especiais condutoras para trabalho em eletrodos e conectores. Ver usinagem de cobre.
Metal duro e materiais duros
Avaliado por aplicação; o corte a fio EDM é a rota prática onde o fresamento não consegue cortar. Ver ligas especiais.
Aplicações
Ferramentas e moldes
Perfis e detalhes em componentes de ferramenta que exigem corte sem rebarbas e de baixa força.
Componentes automotivos
Contornos de precisão e peças temperadas em sistemas veiculares. Ver usinagem automotiva.
Sistemas de válvulas e fluidos
Ranhuras estreitas e recursos de vedação em componentes de válvulas. Ver componentes de válvula solenoide.
Peças para sensores e eletrônicos
Pequenos recursos de precisão em conjuntos de sensores e motores. Ver componentes eletrônicos.
Estudos de Caso Relacionados
Projetos selecionados que combinam trabalho de corte a fio ou contorno de precisão com outros processos da Balford; cada caso mostra a etapa de usinagem ou corte dentro de uma rota completa.

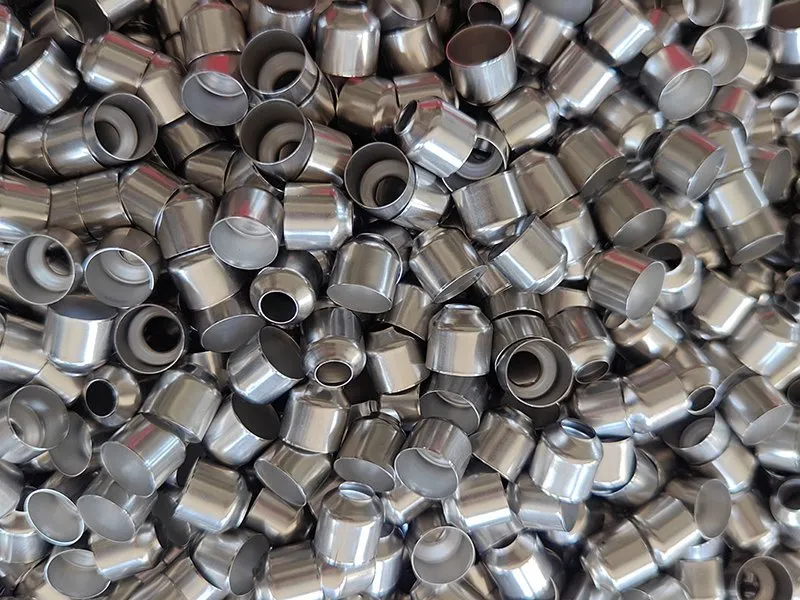
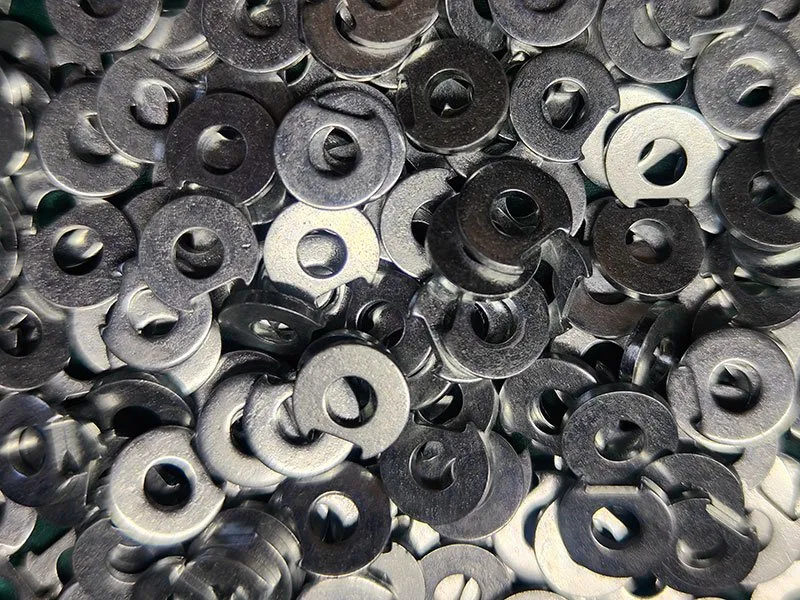

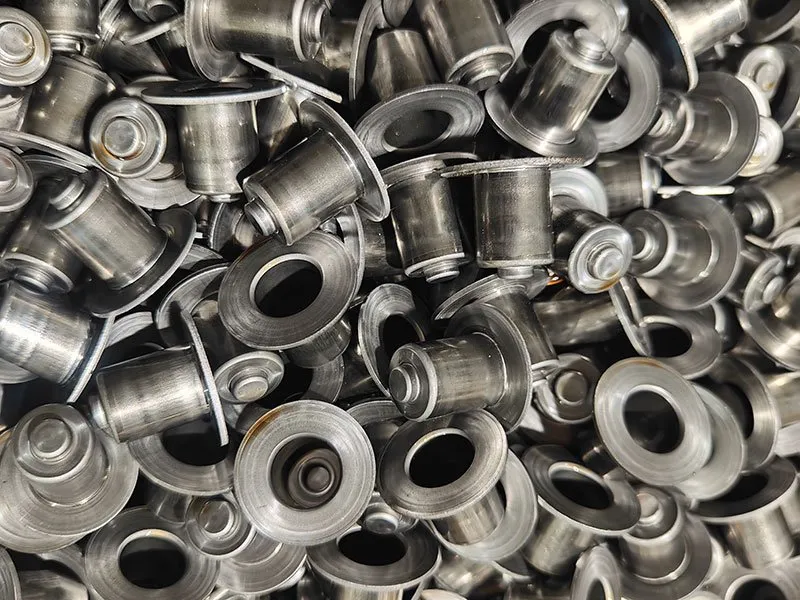
Navegue pela biblioteca completa de estudos de caso →
Conformidade e Qualidade
- Conformidade de materiais automotivos — IMDS, REACH, RoHS e GADSL para programas automotivos.
- Processo IMDS da Balford — dados de materiais da cotação à entrega.
- Lista de verificação de conformidade IMDS — 15 etapas para fornecedores automotivos.
- Qualidade e certificações — controles alinhados à ISO 9001:2015 e IATF 16949.
Capacidade, tolerâncias e inspeção na eletroerosão a fio
A eletroerosão a fio roda em uma fábrica de 12.000 m² em Zhuji, Zhejiang, com mais de 500 máquinas. A rota sai do desenho: material e estado de tratamento térmico, espessura, ranhuras, furos de partida, conicidade e número de passes.
- Prazo típico de usinagem CNC: 7–15 dias corridos a partir do desenho aprovado.
- Inspeção interna: projetor óptico 2,5D, sistema de medição por visão, medidor de altura digital (0,01 mm), medidor de rugosidade, durômetro Rockwell e câmara de névoa salina.
- 0,01 mm vale apenas para características críticas selecionadas, quando processo, geometria, material e condições de inspeção permitem, e é confirmado pelo desenho.
Declaramos as etapas externas: tratamento térmico em lote, eletroerosão a fio lento, passivação, eletropolimento, galvanoplastia, fosfatização, pintura líquida e pintura eletroforética são feitos por parceiros auditados; pintura a pó é dividida — peças grandes na cabine própria, peças pequenas na linha automática de um parceiro.
A Balford é certificada ISO 9001:2015 e os controles são alinhados à IATF 16949. PPAP Nível 3 é a submissão usual para novos programas. Orçamentos saem tipicamente em 24 horas após o recebimento do desenho.
Perguntas Frequentes
Quais peças são mais adequadas para eletroerosão a fio?
Peças com características que uma ferramenta rotativa não consegue alcançar economicamente: perfis passantes complexos, ranhuras estreitas, pequenos raios de canto, material endurecido e seções finas onde a força de corte causaria distorção. A eletroerosão a fio corta apenas materiais eletricamente condutores.
Preciso de um furo de partida?
Para perfis internos, sim — o fio deve passar através do material, portanto é necessário um furo de partida. Para contornos externos, o fio pode iniciar pela parte externa do blank. Confirmamos a posição e o diâmetro do furo de partida durante a revisão de DFM.
Qual raio de canto a eletroerosão a fio consegue manter?
A eletroerosão a fio pode produzir raios de canto muito pequenos — muito menores que uma fresa — razão pela qual é escolhida para cantos internos vivos. O limite prático depende do diâmetro do fio e do número de passes; confirmamos em relação ao desenho em vez de cotar um valor genérico.
A eletroerosão a fio pode cortar material endurecido?
Sim. A eletroerosão a fio corta aço-ferramenta endurecido e outros materiais condutores duros sem recozê-los, o que a torna a rota padrão para componentes de ferramental acabados e peças endurecidas. Também evita as forças de corte que podem distorcer seções finas ou delicadas.
O que é um passe de acabamento e quando ele é necessário?
Um passe de acabamento é uma passada de acabamento de baixa energia que melhora a condição superficial, a geometria e o controle da camada refundida após o corte principal. Planejamos passes de acabamento quando o desenho exige tolerância mais apertada ou melhor acabamento superficial.
Como a eletroerosão a fio se compara ao fresamento em perfis abertos?
Para perfis abertos com grande remoção de material, o fresamento é mais rápido e mais barato. A eletroerosão a fio é selecionada quando a característica é de difícil acesso, muito estreita, precisa de um canto vivo ou está em material endurecido. As duas são frequentemente combinadas: o fresamento remove o volume, a eletroerosão a fio finaliza o contorno crítico.
Revisão Segura do Projeto
Envie Seu Desenho para a Balford
NDA antes da troca de arquivos detalhados. Revisão de DFM baseada em desenho. Rota do protótipo à produção. Verifique a lista de verificação de RFQ antes de enviar os arquivos.
A capacidade de EDM a fio na ferramentaria, juntamente com retificação, CNC e tratamento térmico, está listada na lista de equipamentos.