Prototip Üretimi · Kısa Seriler · Tek İşlemli Kalıplar
Düşük Hacimli Presleme ve Prototip Üretimi
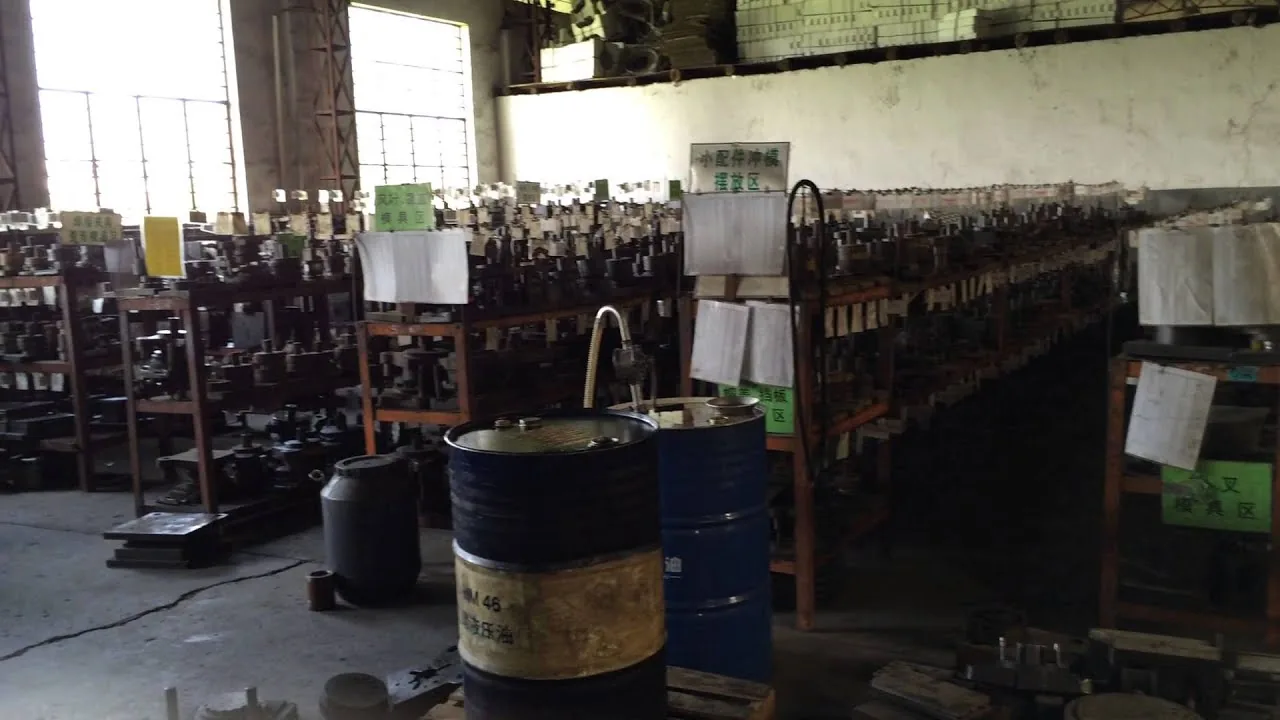
Balford bünyesinde 4.000'den fazla tek işlemli çekme kalıbıbulunmaktadır; bunlar ilk kalıbın kesildiği Şubat 2000tarihinden bu yana biriktirilmiştir. Bu kütüphane sayesinde yeni bir silindirik gövde genellikle yalnızca geometrisi gerçekten farklı olduğunda yeni kalıp gerektirir. Birkaç parçadan birkaç bine kadar; hacim gerektirmeden önce progresif kalıp satın almadan.
Düşük hacimli presleme nedir?
Düşük hacimli presleme, tek kademeli takımlarla progresif veya transfer kalıp yerine az miktarda şekillendirilmiş metal parça — tek prototipten birkaç bin adede kadar — üretir. Bunun nedeni, çok istasyonlu bir kalıbın kendini ancak yüksek hacimde amorti etmesidir: kalıp maliyeti ürettiği parçalara yayılır. Bu eşiğin altında, her seferinde tek bir şekillendirme istasyonu kurmak daha hızlı, değiştirmek daha ucuz ve iterasyon yapmak çok daha kolaydır. Pratikte karar kaliteyle ilgili değildir — aynı presler ve aynı çekme mühendisliği kullanılır — hangi takım yolunun henüz sahip olmadığınız hacim için ödeme yapmanızı durduracağıyla ilgilidir.
Yaklaşık 10.000 adedin altında tek kademeli takım neden kazanır
Progresif kalıp tek bir takım değildir. Bir şerit yerleşimi, bir taşıyıcı bant, kılavuz pimler, bir istasyon sırası ve aynı anda kesilen her şekillendirme operasyonudur. Yüksek hacimde parça başına hızlı ve ucuz olmasını sağlayan tam da budur ve değiştirilmesini yavaş ve pahalı yapan da tam olarak budur.
Tek kademeli takım tek bir şekillendirme istasyonudur. Prototip ve kısa seri işler için bu fark üç şeyi belirler:
Değişiklik ucuzdur
Revizyon, bir zımbanın yeniden kesilmesi veya bir kalıp halkasının yeniden taşlanması anlamına gelir — şeridin yeniden zamanlanması, istasyonların yeniden kesilmesi ve tüm takımın yeniden onaylanması değil. İterasyon haftalar yerine günler içinde kalır.
Parçayı değiştirirsiniz, yerleşimi değil
Bir prototip sorunları bulmak için vardır. Tek operasyonlu takımlar, parçanın iterasyonlar arasında hareket etmesine izin verir; progresif kalıp ise şerit sabitlendiği anda geometriyi kilitler.
Takım maliyeti düşük başlar
Tüm bir üretim takımı satın almak yerine “bu parça şekilleniyor mu?” sorusunu yanıtlamak için bir şekillendirme istasyonu satın alırsınız.
| Takım rotası | Typical fit | Değişiklik maliyeti | Kazandığı hacim bandı |
|---|---|---|---|
| Tek operasyonlu / tek vuruşlu | Prototipler, pilot partiler, küçük seriler ve hâlâ geliştirilmekte olan her parça | En düşük — bir zımba veya bir kalıp halkası | Yaklaşık 10.000 adedin altında |
| Transfer pres | Parçanın istasyonlar arasında taşındığı çok kademeli şekillendirme | Orta ila yüksek | Yaklaşık 20.000–500.000 adet |
| Progresif kalıp | Birden fazla operasyonun birleştirildiği, şerit beslemeli yüksek hacimli parçalar | En yüksek — şerit yerleşimi kalıbın kendisidir | Yaklaşık 50.000 adetin üzerinde |
Başabaş noktası sabit bir sayı değildir. Geometriye, malzemeye, et kalınlığına ve parçanın ihtiyaç duyduğu şekillendirme kademesi sayısına göre değişir. Bir tablo uygulamak yerine rotayı çiziminizden hesaplıyoruz.
Kalıp kütüphanesi: yirmi yıllık tek vuruşlu çekme kalıpları
Bu kalıpların ilki şu tarihte kesildi: Şubat 2000, ailenin metal damgalama atölyesinin açıldığı tarih: Tangxia Kasabası, Rui'an — Balford'un üretim geçmişinin başladığı Zhejiang'daki otomotiv parçaları kümesi. O tarihten bu yana tesis, motor muhafazaları, solenoid valf muhafazaları, sensör muhafazaları, kupalar, kapaklar, burçlar ve kasalar için tek işlemli çekme kalıpları üretti ve bunları korudu.
4.000'den fazla tek işlemli çekme kalıbı hâlâ muhafaza ediliyor, bakımı yapılıyor ve yeniden kullanılıyor. Zımbalar, kalıp halkaları, sac tutucular ve iticiler, bu iş boyunca yirmi yılda biriken parçalar, 2020 sonrasında üretilen progresif ve transfer takımlarıyla aynı takımhanede duruyor.
İşte pratik avantaj burada. Bu kalıplar ortak şaft ve kalıp seti arayüzlerine göre üretildiğinden, mevcut zımbalar ve kalıp halkaları çoğu zaman yeni bir silindirik profilde yeniden birleştirilebiliyor. Yeni bir parça bu durumda yalnızca geometrisi gerçekten farklı olduğu yerlerde yeni takım gerektiriyor — farklı bir yarıçap, farklı bir kademe, farklı bir et kalınlığı — sıfırdan kesilmiş komple bir kalıp seti yerine.
Bunun bir prototip projesine etkisi şu:
- Termin planı kalıp kesimine değil, çekme denemelerine kayıyor. Geometri mevcut kütüphanenin içinde kaldığında, ilk denemeler hâlihazırda var olan takımla başlayabiliyor.
- Risk daha erken ortaya çıkar. Kırışma, yırtılma, incelme ve kulaklanmayı bir tartışmada değil, gerçek parçalar üzerinde görürsünüz.
- Parça değişebilir. Tek işlemli kalıp ayarlanabilir olduğu için, bir tasarım revizyonu kalıp yatırımını geçersiz kılmaz.
Bunun geçerli olmadığı durumlar. Kütüphane, yuvarlak ve dönel simetrik geometri etrafında oluşturulmuştur. Belirgin kademeli, dairesel olmayan veya asimetrik parçalar normalde yeni kalıp gerektirir ve bunu teklif vermeden önce belirtiriz. Yine de sahip olmaya değer olmasının nedeni, çoğu solenoid valf gövdesi, sensör gövdesi, burç ve kapağın silindirik olmasıdır — kütüphanenin tam olarak karşılığını verdiği yer burasıdır.
Tek işlemde prototip, progresif kalıpta düzeltin
Balford yeni bir programı bu şekilde yürütür ve düşük hacimli işlerin sonradan karşılığını veren kısmı budur.
- Teknik resim incelemesi ve DFM. Malzeme, kalınlık, kritik toleranslar, et kalınlığı gereksinimleri ve yıllık hacim şekillendirme sırasına göre değerlendirilir. Çekme oranı ve kademe sayısı herhangi bir kesim yapılmadan önce belirlenir.
- Tek işlemli prototip kalıbı. Her seferinde bir şekillendirme istasyonu, ayarlanacak şekilde üretilir. Bu bilinçli olarak üretim kalıbı değildir.
- Deneme parçaları, ölçüldü. Hata modu gerçek parçalarda ortaya çıkar: baskı plakası kuvvetinden kaynaklanan buruşma, kalıp yarıçapında yırtılma, yarıçap üzerinde cidar incelmesi, kesilmiş kenarda kulaklanma, çapta geri yaylanma.
- Buna neden olan parametreyi düzeltin. Kalıp yarıçapı, boşluk, baskı plakası basıncı, pul çapı, yağlama veya ilave bir yeniden çekme ya da ara tavlama.
- Ancak bundan sonra progresif veya transfer kalıbı tasarlayın — düzeltilmiş sıra kalıba işlenmiş olarak.
Bu sıralamanın ticari gerekçesi açıktır. Progresif bir kalıpta aynı sorunun takım kesildikten sonra keşfedilmesi, istasyonların yeniden kesilmesi, şeridin yeniden zamanlanması ve takımın yeniden onaylanması anlamına gelir — kalıp çeliği ve haftalarca kaybedilen üretimle ölçülür. Bunu tek operasyonlu bir takımda bulmak ise bir zımba taşlaması veya yeni bir kalıp halkası maliyetindedir.
Bu döngü aynı zamanda 2020'den bu yana ürettiğimiz progresif ve transfer takımlarının neden varsayımlar yerine bilinen-iyi çekme parametrelerinden başladığını da açıklar: sorunlar zaten daha ucuz takımda, prototip aşamasında bulunmuştu.
Pressten çıkan bir çekilmiş gövdeyi görün
Balford'da çekildi: derin çekilen bir yumuşak çelik solenoid valf gövdesi. Bunun gibi prototip ve kısa seri parçalar, tek operasyonlu preslerde aşama aşama şekillendirilir — daha sonra transfer veya progresif üretime geçen bir gövde için normal giriş noktası.
Bu yöntemle ürettiklerimiz
Solenoid valf gövdeleri
Manyetik performansın kritik olduğu durumlarda DC04 ve saf demirden derin çekilmiş gövdeler; iç ve dış çapın da fonksiyonel olduğu durumlarda cidar inceltme yöntemi dahil.
Sensör gövdeleri
Korozyon direnci, cidar tutarlılığı ve temiz oturma yüzeylerinin tasarımı belirlediği paslanmaz çelik sensör gövdeleri ve kılıfları. Bakınız sensör gövdesi sayfası.
Burçlar, kovanlar ve borular
Karmaşıklıktan çok eş merkezliliğin ve yüzey kalitesinin önemli olduğu yuvarlak, ince cidarlı parçalar.
Fincanlar, kapaklar ve kılıflar
Kenarları kesilmiş ve delme veya kılavuz açma özellikleri ikincil operasyonlarla eklenmiş şekillendirilmiş kapaklar ve çekilmiş kılıflar.
Motor muhafazaları ve kapaklar
Bu tesisin 2000 yılında üretime başladığı parça ailesi; beyaz eşya, otomotiv ve endüstriyel programlar için halen üretilmektedir.
İkincil operasyon işleri
Şekillendirme sonrasında çekilmiş parçaya eklenen kesme, delme, kılavuz çekme, alın tornalama, çapak alma ve tavlama işlemleri; şerit içine entegre edilmek yerine ayrı operasyon olarak yapılır.
Üretimde kullanacağınız malzemeden prototip
Bir prototip ancak üretim kalitesindeki malzemeden yapıldığında gerçeği yansıtır. Balford prototipleri, üretim parçalarında kullanılan malzemelerin aynısıyla çeker — bu, malzemenin sadece şekli değil işlevi de taşıdığı durumlarda en kritik olanıdır:
| Material | Tipik prototip ve düşük adetli üretim kullanımı |
|---|---|
| DC04 / düşük karbonlu derin çekme çeliği | Çekilebilirliğin dayanımdan daha önemli olduğu solenoid valf muhafazaları, çekilmiş gövde ve genel silindirik parçalar |
| Saf demir (DT4 / DT4C) | Geçirgenlik ve koersivitenin işlevsel gereklilik olduğu yumuşak manyetik muhafazalar, burçlar ve kutup parçaları |
| Paslanmaz çelik (304 / 316) | Neme, soğutma sıvısına veya kimyasallara maruz kalan sensör muhafazaları ve parçalar; hızlı işlenerek sertleşir, bu nedenle çekme sayısı ve ara tavlama ihtiyacı başlangıçta belirlenir |
| Pirinç ve bakır | Elektriksel ve termal parçalar, terminaller ve bağlantı elemanları; yüksek şekillendirilebilirlik sunar ve bir prototipin lehimlenmesi veya sert lehimlenmesi gerektiğinde iyi bir seçimdir |
| Aluminium | Hafif muhafazalar ve kutular; çekilebilirlik alaşıma göre büyük ölçüde değişir, bu nedenle kalite sınıfı takım imalatından önce onaylanır |
Bir solenoid muhafazasını pratik bir ikame malzeme yerine DC04 veya saf demirden prototiplemek, ölçtüğünüz manyetik sonuçların seri üretimde de elde edeceğiniz sonuçlar olacağı anlamına gelir — tavlama ve manyetik özellikler aynen korunur, çünkü malzeme ve şekillendirme yöntemi de korunmuştur.
Düşük hacimli sac metal şekillendirmenin yapmadığı şeyler
En düşük birim fiyat olmayacaktır
Tek operasyonlu iş, tanımı gereği daha fazla elleçleme ve daha fazla ayrı operasyon anlamına gelir. Yıllık hacminiz zaten yüksek ve istikrarlıysa, progresif veya transfer kalıp birim maliyette daha iyi sonuç verir — ve takım teklifi daha yüksek olsa da bunu size söyleriz.
Her geometriye uygun değildir
Tek vuruşlu kalıp kütüphanesi silindirik profilleri kapsar. Dairesel olmayan, asimetrik veya belirgin kademeli parçalar genellikle özel takım gerektirir.
Bazı adımlar her zaman dışarıya verilir
Yavaş tel erozyon ve üretim parçalarının tüm ısıl işlemleri denetlenmiş iş ortakları aracılığıyla yürütülür ve sertifikalar bize geri gönderilir. Diğer her şey — takım tasarımı ve imalatı, konvansiyonel ve hızlı tel erozyon, çekme, ikincil operasyonlar ve muayene — kendi bünyemizde yürütülür.
Gerçek bir DFM incelemesinin yerini tutmaz
Bir prototip kalıbı, ticari sorulara değil şekillendirme sorularına yanıt verir. Et kalınlığı belirtmeleri, tolerans konumları ve hangi çapın fonksiyonel olduğu hâlâ çizim üzerinde netleştirilmelidir.
Sıkça sorulan sorular
Balford, üretim hacmi şartı aramak yerine prototip ve kısa seri derin çekme için teklif verir; bu nedenle soru minimum sipariş miktarı değil, hangi kalıp yolunun uygun olduğudur. Geometri mevcut tek operasyonlu kalıp kütüphanesine uyuyorsa, ilk parçalar hâlihazırda mevcut olan kalıplarla üretilebilir. Yeni kalıp gerekiyorsa bu bir miktar değil kalıp sorusudur ve teklifimizi buna göre veririz.
Evet, parça bilinen bir geometri olduğunda veya hâlihazırda üretimde olan bir parçanın tekrarı olduğunda. Çekme oranı zorlayıcı olduğunda, et kalınlığı belirtmesi dar olduğunda veya şekillendirme kademesi sayısı belirsiz olduğunda, önce tek operasyonlu kalıpta prototip yapmak genellikle toplamda daha ekonomiktir — yanlış şerit yerleşiminin maliyeti tek bir zımba darbesinde değil, kalıp çeliğinde ve haftalarla ödenir.
Evet ve bunu öneriyoruz. DC04, saf demir (DT4 / DT4C), paslanmaz çelik, pirinç, bakır ve alüminyum burada çekilmektedir. Prototipin üretim kalitesinde malzemeyle yapılması en çok yumuşak manyetik muhafazalar için önemlidir, çünkü geçirgenlik ve koersiviteyi belirleyen malzeme ve şekillendirme yoludur — ikame bir malzeme ölçümleri anlamsız kılardı.
Presler 25 t ile 350 t arasında çalışır ve teklif verdiğimiz maksimum derin çekme çapı Ø250 mm'dir. Belirli bir parçanın uyup uymadığı malzeme kalitesine, sac kalınlığına, derinlik-çap oranına, et kalınlığı gereksinimine ve geometrinin izin verdiği çekme kademesi sayısına bağlıdır. Teklif vermeden önce sıralamayı çiziminize göre teyit ederiz ve tam makine listesi şurada yayımlanmıştır: ekipman listesi.
İki şeye bağlıdır: geometrinin mevcut tek işlemli kalıp kütüphanesinde olup olmadığı ve parçanın kaç şekillendirme aşamasına ihtiyaç duyduğu. Mevcut zımba ve kalıp halkalarını yeniden kullanan bir parça, tamamen yeni bir kalıp seti gerektiren parçaya göre çekme denemelerine çok daha erken girer. Takvimi DFM yanıtıyla birlikte teyit ediyoruz, böylece kalıp yatırımına geçmeden önce bir tarihiniz olur.
Şekillendirme sırasını belirlemeye yetecek kadar bilgi: çizim veya 3D model, malzeme kalitesi, sac kalınlığı, kritik toleranslar ve hangi çapın fonksiyonel olduğu, beklenen adet ve parçanın ileride seri üretime geçmesinin beklenip beklenmediği. Bir fiyat yerine güzergah ve kalıp konsepti almanın en hızlı yolu, çizimi şu adrese göndermektir: DFM review en hızlı yoldur.
Evet. Prototip ve ilk numune parçalar, üretimde kullanılanla aynı metroloji ile şirket içinde muayene edilir — 2.5D optik projektör, mikrometre ve iç çap mastarları, pürüzlülük ölçüm cihazı, eş merkezlilik ölçüm cihazları, geçer / geçmez mastarları ve sertlik testi — ve yeni programlar için PPAP Seviye 3 dokümantasyonu sağlanabilir.
İlgili sayfalar: Derin çekme metal damgalama · Derin çekme: eksiksiz teknik kılavuz · Progresif kalıp damgalama · Transfer pres damgalama · Kendi bünyemizde kalıp tasarımı ve imalatı · Ekipman listesi · Derin çekme parçaları nasıl üretilir · Pres parçaları nasıl fiyatlandırılır · Selenoid valf gövdeleri · PPAP
Çizimi gönderin — hangi kalıp yolunun uygun olduğunu size söyleyelim
Malzeme kalitesini, sac kalınlığını, miktarı ve gerçekten önemli olan toleransı belirtin. Şekillendirme sırası, mevcut tek operasyonlu kalıbın geometriyi karşılayıp karşılamadığı ve prototip veya kısa seri üretimin ne gerektireceği konusunda size geri döneceğiz.
DFM incelemesi için çiziminizi gönderin